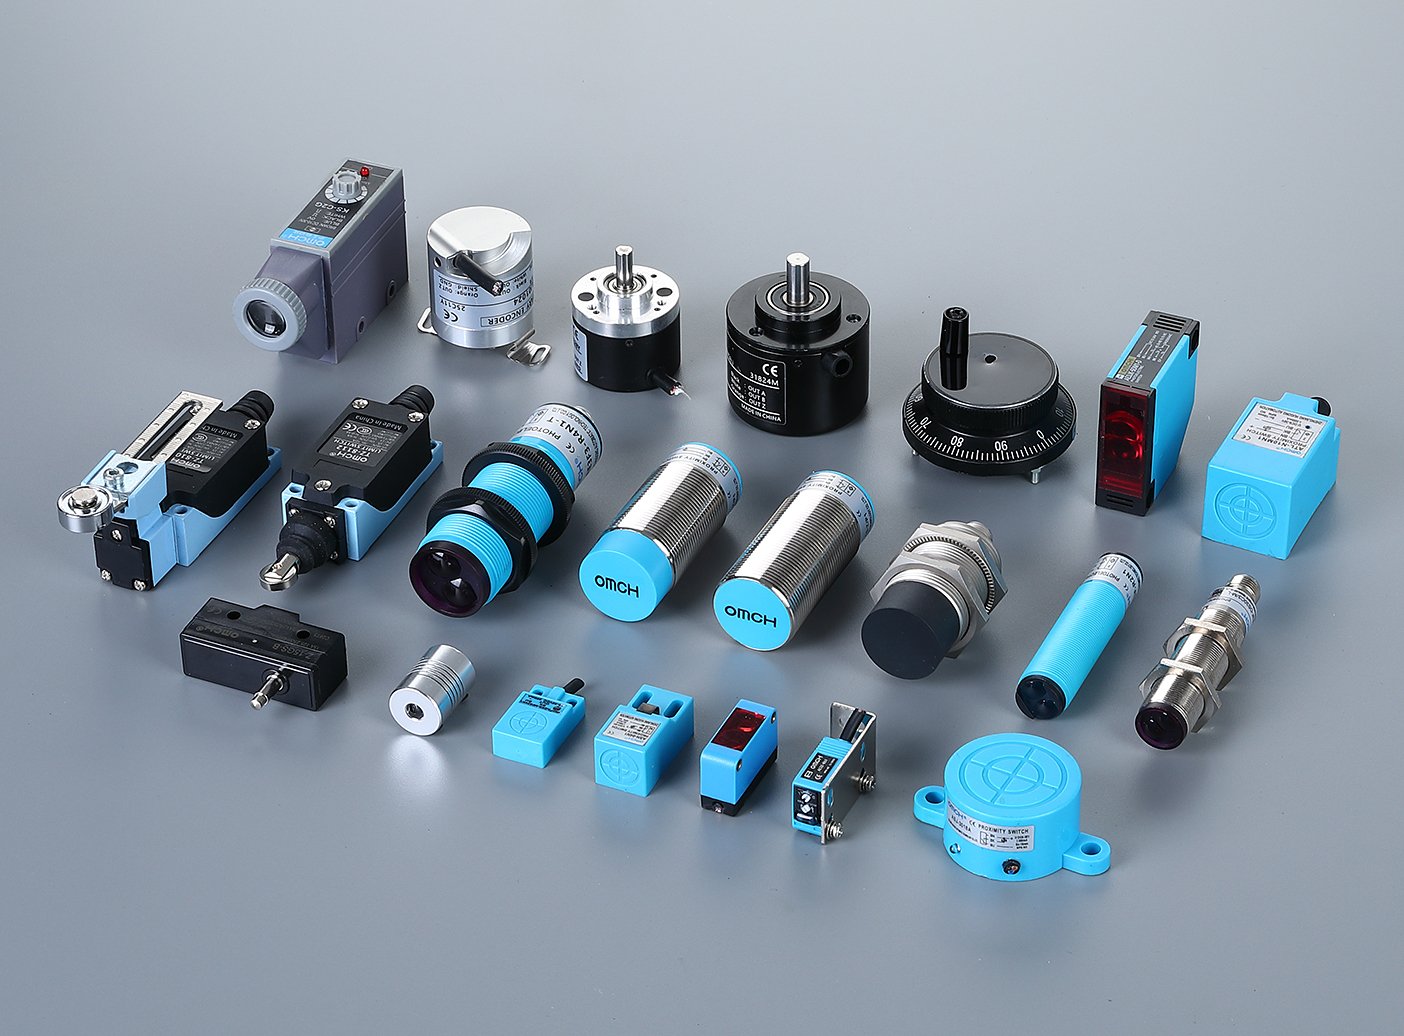
ลองถามเครื่องมือค้นหาว่า “เซ็นเซอร์สำหรับระบบอัตโนมัติ” หมายถึงอะไร คุณก็จะได้รับรายชื่อชิ้นส่วนต่างๆ เช่น เซ็นเซอร์แบบเหนี่ยวนำ เซ็นเซอร์แบบความจุ เซ็นเซอร์แบบแสง และเซ็นเซอร์แบบอัลตราโซนิก แต่ละประเภทมีคำอธิบายและสโลแกนของตัวเอง แต่แม้จะอ่านรายชื่อนี้แล้ว คุณก็ยังคงไม่สามารถตอบคำถามที่ทำให้คุณมาที่นี่ได้: ควรติดตั้งเซ็นเซอร์แบบไหนบนเครื่องของฉัน?
คู่มือนี้ใช้แนวทางที่ตรงกันข้าม หน้าที่ของเซ็นเซอร์ในเครื่องอัตโนมัติไม่ใช่เพื่อเป็น “เซ็นเซอร์แบบความจุ” แต่เพื่อตอบหนึ่งในห้าคำถามที่เครื่องถามอย่างต่อเนื่อง เมื่อคุณเข้าใจคำถามเหล่านี้แล้ว รายการชิ้นส่วนจะไม่ใช่เพียงรายชื่อที่ต้องจำอีกต่อไป แต่จะกลายเป็นชุดคำตอบที่คุณสามารถเลือกใช้ได้ รวมถึงช่วงเวลาที่คำตอบแต่ละข้อหยุดทำงาน.
เซ็นเซอร์ในระบบอัตโนมัติทำงานอย่างไร: ห้าหน้าที่หลัก ไม่ใช่เพียงรายชื่อชิ้นส่วน
ในระบบอัตโนมัติ เซนเซอร์คืออวัยวะรับข้อมูลของเครื่อง มันตั้งอยู่ที่จุดที่โลกทางกายภาพมาบรรจบกับตัวควบคุม: เช่น ชิ้นส่วนที่กำลังเข้ามา ปิสตันที่ถึงจุดสิ้นสุด หรือถังที่กำลังว่างเปล่า เซนเซอร์จะแปลงเหตุการณ์ดังกล่าวเป็นสัญญาณไฟฟ้าที่ PLC สามารถดำเนินการตามได้ ทุกส่วนที่อยู่ถัดไป เช่น รีเลย์ ตัวนับ และคำสั่งการเคลื่อนไหว จะทำงานได้ก็ต่อเมื่อเซนเซอร์ตอบคำถามหนึ่งในห้าข้อต่อไปนี้:
ห้าคำถามที่เครื่องอัตโนมัติทุกเครื่องถาม
มันอยู่ตรงนั้นหรือมาถึงแล้ว? (การมีอยู่และตำแหน่ง)
มีกี่คนที่ผ่านแล้ว? (กำลังนับ)
เหลือเท่าไร? (ระดับ)
ตอนนี้ค่าเป็นเท่าไร? (การวัด: ความดัน, อุณหภูมิ, ความเร็ว, ระยะทาง)
มันถึงจุดสิ้นสุดแล้วหรือ / มีอะไรกำลังจะชนกัน? (จุดสิ้นสุดของการเดินทางและการป้องกัน)
ห้าอาชีพด้านการตรวจวัดและกลุ่มอาชีพที่เกี่ยวข้อง
| คำถามเกี่ยวกับเครื่อง | กลุ่มเซ็นเซอร์ที่ตอบสนองต่อคำถามนี้ | คุณจะพบพวกเขาได้ที่ไหน |
|---|---|---|
| มันอยู่ตรงนั้นไหม / มันมาถึงแล้วหรือยัง? | เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ (สำหรับโลหะเท่านั้น), เซ็นเซอร์ความใกล้แบบความจุ, เซ็นเซอร์แสง (แบบกระจาย, แบบสะท้อนกลับ, แบบผ่านลำแสง), เซ็นเซอร์รีดแม่เหล็ก และเซ็นเซอร์ฮอลล์ | ตัวกระบอก, ปลายสไลด์, ตัวหยุดพาเลท, สถานีจัดชิ้นงานในตำแหน่ง |
| มีกี่คนที่ผ่านแล้ว? | เซ็นเซอร์แสงแบบผ่านลำแสงหรือแบบกระจาย และเซ็นเซอร์ความใกล้แบบเหนี่ยวนำ สำหรับชิ้นส่วนโลหะ | ด้านข้างของสายพานลำเลียง, ล้อนับ, ช่องปล่อย |
| เหลือเท่าไร? | เซ็นเซอร์ความใกล้แบบความจุ, สวิตช์ลอย, เซ็นเซอร์ระดับ, อัลตราโซนิก | ถังเก็บ, ถังเก็บ, ถังระบายความร้อน |
| ตอนนี้เป็นอย่างไรบ้าง? | เครื่องส่งสัญญาณความดัน อุณหภูมิ และอัตราการไหล; เอนโค้ดเดอร์แบบหมุนสำหรับความเร็วและตำแหน่ง | สายการผลิต, แกนมอเตอร์, ระบบป้อนกลับของระบบขับเคลื่อน |
| มันถึงจุดจบแล้วหรือ / มีอะไรกำลังจะชนกัน? | สวิตช์จำกัดทางกลและสวิตช์ไมโคร | ปลายราง, ช่วงการเคลื่อนที่ของประตู, จุดหยุดทางกล |
มีสามข้อที่ควรทราบก่อนที่จะไปศึกษาอย่างลึกซึ้งต่อไป ก่อนอื่นคือ ประเภท ระบบการจัดประเภทที่คุณจะพบในที่อื่น ๆ เช่น รายการที่มี 7 หรือ 10 ประเภทนั้นถูกต้อง แต่ถูกจัดเรียงแบบย้อนกลับ มันจัดประเภทเซ็นเซอร์ตามหลักฟิสิกส์ภายในเซ็นเซอร์นั้น ส่วนเครื่องจักรจัดประเภทเซ็นเซอร์ตามหน้าที่ที่มันต้องปฏิบัติ และหน้าที่ส่วนใหญ่สามารถใช้หลักฟิสิกส์ได้มากกว่าหนึ่งประเภท ประการที่สอง บทความนี้หมายความว่า อุตสาหกรรม เซ็นเซอร์อัตโนมัติ: คือเซ็นเซอร์ที่ทำงานได้ในพื้นที่โรงงานและสื่อสารกับ PLC อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค รวมถึง “เซ็นเซอร์ตรวจจับระยะใกล้” ที่ทำให้หน้าจอโทรศัพท์ของคุณดับลง เป็นโลกที่ต่างออกไปโดยสิ้นเชิง ซึ่งกฎเกณฑ์ของโลกนั้นไม่สามารถนำมาใช้ได้ ในประการที่สาม สวิตช์จำกัดทางกลควรถูกจัดอยู่ในแผนที่นี้ แม้ว่ามันจะเป็น “ญาติที่ไม่น่าสนใจ” ก็ตาม มันตอบคำถามข้อที่ห้าด้วยจุดสัมผัส ไม่มีส่วนอิเล็กทรอนิกส์เลย และมีชิ้นส่วนที่เคลื่อนไหวเพียงชิ้นเดียว ซึ่งในที่สุดจะสึกหรอไป ทั้งหมดนี้คือข้อมูล.
ทำไมเซ็นเซอร์นั้นถึง “ทำงานผิดปกติ” (และวิธีอ่านค่าเซ็นเซอร์ที่ไม่มีป้ายชื่อ)
คำถามที่พบบ่อยที่สุดเกี่ยวกับเซ็นเซอร์ในระบบอัตโนมัติไม่ใช่ “ควรซื้อรุ่นไหนดี?” แต่เป็น “ทำไมเซ็นเซอร์ที่มีอยู่ถึงทำงานผิดปกติอยู่เสมอ?” ก่อนที่จะสั่งซื้อเซ็นเซอร์ใหม่ ให้ลองทำตามขั้นตอนต่อไปนี้ก่อน.
เซ็นเซอร์ส่วนใหญ่ที่ดูเหมือนมีปัญหา แท้จริงแล้วไม่ได้มีปัญหาเลย ส่วนเป้าหมาย ช่องว่าง และสภาพแวดล้อมมักจะเป็นสาเหตุที่ทำให้เกิดปัญหาก่อน ดังนั้นควรตรวจสอบสิ่งเหล่านี้ก่อนที่จะสั่งซื้อชิ้นส่วนทดแทน.
ตรวจสอบเป้าหมาย ช่องว่าง และสภาพแวดล้อมก่อนติดตั้งเซ็นเซอร์
มีสามปัจจัยที่ก่อให้เกิดการแจ้งเตือนผิดพลาด การตรวจไม่พบ และการอ่านค่าไม่สม่ำเสมอในส่วนใหญ่ของกรณี ทั้งสามปัจจัยนี้ล้วนอยู่นอกตัวเซ็นเซอร์.
เป้าหมาย. เซ็นเซอร์ความใกล้แบบเหนี่ยวนำจะทำงานเมื่อตรวจพบโลหะภายในพื้นที่ตรวจจับ และเซ็นเซอร์นี้ไม่ยอมให้ข้อผิดพลาดเกี่ยวกับเป้าหมาย ความสม่ำเสมอ. หัวข้อใน Eng-Tips ปี 2025 เกี่ยวกับเครื่องพิมพ์เป็นตัวอย่างคลาสสิกที่ชัดเจนที่สุด เซ็นเซอร์การปรับตำแหน่งขาดไปหนึ่งในสองธงโลหะ และวิศวกรสงสัยว่าปัญหาอยู่ที่เซ็นเซอร์ แต่ผู้เชี่ยวชาญในหัวข้อนั้นชี้ว่าปัญหาอยู่ที่ธงโลหะเอง เป้าหมายถูกกระแทกจนไม่แสดงพื้นที่ผิวที่เท่ากันในระยะห่างที่เท่ากันอีกต่อไป ทำให้จุดตรวจจับของเซ็นเซอร์เปลี่ยนตำแหน่งระหว่างรอบการหมุน การแก้ไขคือเปลี่ยนเป้าหมายใหม่ ไม่ใช่เปลี่ยนเซ็นเซอร์ใหม่; ในฟอรั่มยังระบุว่าสวิตช์ความใกล้ที่มีอายุมากกว่า 50 ปียังคงทำงานได้ดีบนเครื่องที่คล้ายกัน เมื่อเครื่องที่เคยตรวจจับได้อย่างน่าเชื่อถือเริ่มตรวจจับผิดพลาด ให้สงสัยที่สิ่งที่ถูกตรวจจับก่อนที่จะสงสัยที่ตัวตรวจจับ.
ช่องว่างและการจัดแนว. ระยะการตรวจจับเป็นเพียงขอบเขตทางกายภาพ ไม่ใช่การรับประกัน หากตั้งระยะห่างเกินไป เป้าหมายจะผ่านพ้นไปโดยไม่ถูกตรวจจับ แต่หากตั้งระยะใกล้เกินไป เป้าหมายอาจชนเข้ากับหน้าเซ็นเซอร์ เธรดของเครื่องพิมพ์เดียวกันนี้แสดงให้เห็นผลลัพธ์ในทางปฏิบัติ: การเคลื่อนย้ายเซ็นเซอร์ประเภท M8 ไปเพียงเศษส่วนของมิลลิเมตร ก็ทำให้เป้าหมายหนึ่งจากสองเป้าหมายถูกตรวจจับหรือไม่ถูกตรวจจับ “น้อยกว่า 1/16 นิ้ว” เป็นตำแหน่งที่ปรับตามความรู้สึก และตำแหน่งนั้นอยู่ตรงขอบของขอบเขต.
สิ่งแวดล้อม. ฝุ่นโลหะ ละอองจากการเชื่อม หมอกน้ำหล่อเย็น และเซ็นเซอร์ที่อยู่ใกล้เคียง ล้วนสามารถทำให้ค่าการอ่านผิดเพี้ยนได้ กรณีหนึ่งที่บันทึกไว้ในฟอรั่มชุมชน AutomationDirect แสดงให้เห็นว่าเซ็นเซอร์แบบความจุที่ไม่มีตัวป้องกันเกิดการรบกวนขณะใช้งาน วิธีแก้ไขมาตรฐานคือการเว้นระยะห่างจากชิ้นงานโลหะรอบข้าง และใช้เซ็นเซอร์แบบมีตัวป้องกัน หัวข้อที่มักถูกกล่าวถึงในฟอรั่มด้านการบำรุงรักษาคือเซ็นเซอร์ที่ “ค่าการอ่านคลาดเคลื่อน ทำงานผิดปกติเป็นช่วงๆ หรือให้ค่าการอ่านผิด” เมื่อตรวจสอบแล้ว ปัญหาดังกล่าวมักมีสาเหตุมาจากการปนเปื้อน ความเสียหายของสายเคเบิล หรือแรงดันไฟฟ้าที่ไม่เพียงพอ ไม่ใช่จากองค์ประกอบตรวจวัดเอง.
ขั้นตอนตรวจสอบข้อผิดพลาด 10 นาทีก่อนที่จะโทษเซ็นเซอร์
- ทำความสะอาดพื้นผิวของเซ็นเซอร์ และตรวจสอบดูว่ามีความเสียหายทางกายภาพหรือรอยแตกหรือไม่.
- ตรวจสอบให้แน่ใจว่าเป้าหมายมีความสม่ำเสมอ: วัสดุเดียวกัน ขนาดเดียวกัน และทิศทางเดียวกันในทุกรอบ.
- วัดระยะห่างจริงเทียบกับระยะตรวจจับที่กำหนด – ให้เหลือพื้นที่ว่างไว้บ้าง อย่าวัดถึงขอบสุด.
- ตรวจสอบว่ามีฝุ่นโลหะ น้ำหล่อเย็น หรือการสั่นสะเทือนอย่างรุนแรงที่จุดติดตั้งหรือไม่.
- หากติดตั้งเซ็นเซอร์มากกว่าหนึ่งตัวในระยะใกล้กัน ให้ตรวจสอบระยะห่างขั้นต่ำที่ผู้ผลิตกำหนด.
- ตรวจสอบแรงดันไฟฟ้าที่ขั้วต่อของเซ็นเซอร์ขณะมีโหลด ไม่ใช่ที่ตู้ควบคุม.
- หลังจากนั้นจึงเปรียบเทียบการทำงานของเซ็นเซอร์กับข้อมูลในใบข้อมูลทางเทคนิค.
สิ่งที่ทำให้แต่ละกลุ่มเซ็นเซอร์ “ถูกหลอก”
ทุกหลักการทางฟิสิกส์ของการตรวจวัดล้วนมีจุดบอดที่ฝังอยู่ในหลักการของมัน การเข้าใจจุดบอดนี้ทำให้การคิดว่า “เซ็นเซอร์นี้เสีย” เปลี่ยนเป็น “เซ็นเซอร์นี้ไม่ใช่เครื่องมือที่เหมาะสมสำหรับสถานการณ์นี้”
จุดบอดของกลุ่มเซ็นเซอร์ และวิธีตรวจสอบจุดบอดดังกล่าว ณ สถานที่จริง
| ครอบครัว | สิ่งที่มันตอบสนองจริง ๆ คืออะไร | แหล่งที่มาของสัญญาณเตือนผิดที่พบบ่อย | การตรวจสอบ ณ สถานที่ |
|---|---|---|---|
| เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ | ตรวจจับโลหะเท่านั้น โดยระยะการตรวจจับจะสั้นลงสำหรับเป้าหมายที่ไม่ใช่เหล็ก (อลูมิเนียมและทองแดงมีระยะการตรวจจับสั้นกว่าเหล็กมาก) | ฝุ่นโลหะ, เศษโลหะ, วัตถุโลหะที่อยู่ใกล้เคียง, คลิปแม่เหล็ก | ทดสอบด้วยโลหะชนิดเดียวกันที่เครื่องใช้; ตรวจสอบช่วงค่าที่กำหนดสำหรับเหล็กที่สมมติ |
| เซ็นเซอร์ความใกล้แบบความจุ | สิ่งใดก็ตามที่มีค่าคงที่ไดอิเล็กทริกสูง – ไม้ที่ชื้น น้ำ เม็ด สารเหลว และโลหะด้วย | โลหะที่อยู่ใกล้ๆ ที่สัมผัสกับพื้นดิน การเปลี่ยนแปลงความชื้น และสารตกค้างจากผลิตภัณฑ์บนผิวหน้า | ตรวจสอบว่าเซ็นเซอร์ “มองเห็น” ผ่านอะไร: ชั้นฝุ่นที่ชื้นอาจกลายเป็นเป้าหมาย |
| แบบโฟโตอิเล็กทริก (แบบกระจาย) | แสงที่สะท้อนจากเป้าหมาย | วัตถุที่เงา ดำ หรือโปร่งใส; ฝุ่นบนเลนส์; แสงรอบตัวที่แรง | ให้มุ่งเน้นไปที่ลักษณะพื้นผิวของผลิตภัณฑ์จริง – สำหรับผลิตภัณฑ์สีดำหรือใส อาจจำเป็นต้องใช้เซ็นเซอร์แบบผ่านลำแสงแทน |
| แบบโฟโตอิเล็กทริก (แบบผ่านลำแสง) | สิ่งใดก็ตามที่ขวางทางแสง | การไม่ตรงแนว หรือการสั่นสะเทือนของตัวยึดตัวส่งหรือตัวรับ | ตรวจสอบเลนส์ทั้งสองและระดับความมั่นคงของกรอบ; การขัดขวางของลำแสงเป็นสิ่งที่ต้องหลีกเลี่ยงอย่างเด็ดขาด |
| อัลตราโซนิก | เสียงที่สะท้อนจากวัสดุที่มีความหนาแน่นสูง | โฟม ผ้า และวัสดุที่มีรูพรุนจะดูดซับเสียงแทนที่จะสะท้อนเสียง | ตรวจสอบให้แน่ใจว่าเป้าหมายมีความหนาแน่นทางเสียง – โฟมหรือตาข่ายจะแสดงผลเป็น “ไม่มีอะไร” |
| สวิตช์รีด (แบบแม่เหล็ก) | แม่เหล็กที่ถูกนำเข้ามาในระยะ | การสึกหรอจากการสัมผัสและการเสื่อมสภาพทางกลของส่วนลิ้น | อายุการใช้งานของรีด; ในระบบกระบอกสูบที่ทำงานด้วยรอบสูง ปัจจุบันวิศวกรหลายคนเลือกใช้รีดแบบฮอลล์เอฟเฟกต์เพื่อยืดอายุการใช้งาน |
สี่ข้อชี้แนะเพื่อถอดรหัสเซ็นเซอร์ที่ไม่มีป้ายชื่อ
สถานการณ์การเปลี่ยนชิ้นส่วนที่ทำให้หลายคนสับสน: เซนเซอร์เก่าทำงานได้ทางไฟฟ้า แต่ผู้ผลิตเครื่องได้ปิดกิจการไปนานแล้ว หมายเลขชิ้นส่วนถูกสึกหรอจนอ่านไม่ออก และไม่มีใครรู้ว่าชิ้นส่วนเดิมที่ติดตั้งไว้คืออะไร คุณสามารถสร้างข้อมูลจำเพาะขึ้นใหม่ได้จากตัวฮาร์ดแวร์เอง ในหัวข้อเกี่ยวกับเครื่องพิมพ์ข้างต้น วิศวกรได้ระบุชิ้นส่วนที่น่าจะเป็นได้เพียงจากลักษณะภายนอกเท่านั้น ท่อเกลียวขนาด 8 มม. ก็เพียงพอที่จะเริ่มเปรียบเทียบได้แล้ว สี่ข้อบ่งชี้ ตามลำดับ:
สี่ข้อชี้แนะสำหรับการอ่านค่าจากเซ็นเซอร์ที่ไม่มีป้ายชื่อ
- เส้นผ่านศูนย์กลางของเกลียว: วัดตัวถัง ขนาดมาตรฐานของเกลียวทรงกระบอก ได้แก่ M8, M12, M18 และ M30 โดยแต่ละขนาดมีช่วงการวัดที่ระบุไว้โดยทั่วไป (เซ็นเซอร์เหนี่ยวนำแบบ M8 มักมีช่วงการวัดประมาณ 1-2 มม., M12 ประมาณ 2-4 มม., M18 ประมาณ 5-8 มม., M30 ประมาณ 10-15 มม.).
- จำนวนสาย: สองสาย หมายถึงแบบ AC หรือ DC 2 สาย; สามสาย หมายถึงแบบ DC ที่มีเอาต์พุต NPN หรือ PNP; สี่สาย หมายถึงมีเอาต์พุตสองตัว (NO + NC).
- สีของสาย: สีน้ำตาล = แหล่งจ่าย (+), สีฟ้า = 0 V, สีดำ = เอาต์พุตที่ถูกสวิตช์, สีขาว = เอาต์พุตที่สอง การเปรียบเทียบค่าเอาต์พุตกับแหล่งจ่ายจะช่วยให้คุณทราบว่าเป็น NPN (เอาต์พุตเปลี่ยนเป็น 0 V) หรือ PNP (เอาต์พุตเปลี่ยนเป็น +V).
- สถานะเมื่อไม่ทำงาน: ใช้มัลติมิเตอร์วัดความต่อเนื่องเพื่อยืนยันว่าเป็นแบบปกติเปิด (NO) หรือแบบปกติปิด (NC) – นี่คือคุณสมบัติที่อันตรายที่สุดหากต้องเดา เพราะมันกำหนดว่าจะเกิดอะไรขึ้นเมื่อสายไฟขาด.
คำถามเกี่ยวกับสัญญาณออก เช่น NPN เทียบกับ PNP และตรรกะ NO/NC ได้รับการอธิบายอย่างละเอียดในคู่มือแยกต่างหากของเราเรื่อง [สัญญาณออก NPN เทียบกับ PNP] และ [การต่อสายเซ็นเซอร์ความใกล้] ซึ่งอธิบายขั้นตอนการเลือกเซ็นเซอร์ให้เหมาะสมกับบัตรอินพุต PLC สำหรับบทความนี้ ประเด็นหลักนั้นเรียบง่ายกว่า นั่นคือ สัญญาณทางกายภาพสี่ประการบนเซ็นเซอร์ที่เสียสามารถให้ข้อมูลจำเพาะที่ครบถ้วนและสามารถสั่งซื้อได้ และทุกข้อสามารถสังเกตเห็นได้โดยไม่ต้องใช้ข้อมูลทางเทคนิค (datasheet).
การเลือกเซ็นเซอร์อัตโนมัติตามหน้าที่ที่มันต้องปฏิบัติ
เครื่องใหม่และการปรับปรุงเครื่องเดิมคือจุดที่วิธีการใช้รายการชิ้นส่วนเริ่มมีข้อจำกัด เครื่องจะถามหลายคำถามจากทั้งห้าคำถามพร้อมกัน และแต่ละคำถามมีหลายคำตอบที่ถูกต้อง ให้ตอบคำถามทีละข้อ.
โปรดตรวจสอบเซ็นเซอร์ก่อนสั่งซื้อ.
กำลังเลือกประเภทเซ็นเซอร์ที่เหมาะสมสำหรับงานเครื่องจักรอยู่ใช่ไหม? ส่งรายละเอียดงานพร้อมข้อมูลวัสดุเป้าหมาย จุดติดตั้ง และระยะทางมาให้เรา เราจะยืนยันประเภทเซ็นเซอร์และหมายเลขชิ้นส่วนก่อนที่คุณจะสั่งซื้อ.
ยืนยันข้อมูลจำเพาะของเซ็นเซอร์ของฉันการนับชิ้นส่วนบนสายการผลิต
การนับเป็นงานที่มีช่วงคำตอบที่ถูกต้องกว้างที่สุด เพราะผลิตภัณฑ์คือปัจจัยที่กำหนดหลักการทางฟิสิกส์ ชิ้นส่วนโลหะในสายการผลิตที่สม่ำเสมอ: เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ (inductive proximity sensor) เป็นตัวเลือกที่เรียบง่ายและเชื่อถือได้ ไม่มีเลนส์ที่อาจเกิดการสกปรก และมันตรวจจับเฉพาะโลหะที่คุณต้องการเท่านั้น กล่องกระดาษแข็ง ขวดพลาสติก กระดาษ หรือสิ่งใดก็ตามที่ไม่ใช่โลหะ: ให้เปลี่ยนไปใช้เซ็นเซอร์โฟโตอิเล็กทริก (photoelectric) คู่เซ็นเซอร์แบบผ่านลำแสง (through-beam pair) ที่มีตัวส่งและตัวรับหันหน้าเข้าหากันข้ามสายพานลำเลียง เป็นตัวเลือกที่ถูกลวงน้อยที่สุด เพราะชิ้นส่วนต้องตัดผ่านลำแสงทางกายภาพ เซ็นเซอร์แบบกระจายแสง (diffuse sensor) ซึ่งเป็นตัวเรือนเดียวที่อ่านแสงที่สะท้อนกลับจากชิ้นส่วน ติดตั้งได้ง่ายกว่า แต่สามารถถูกลวงได้โดยผลิตภัณฑ์ที่มีสีเข้ม เงา หรือโปร่งใส จึงต้องทดสอบกับผลิตภัณฑ์จริงก่อนใช้งาน.
กรณีความล้มเหลวที่ทำให้ประสบการณ์แตกต่างจากทฤษฎีคือ การจับตัวเป็นก้อน. เมื่อผลิตภัณฑ์สัมผัสกัน ติดกัน หรือมีความสูงที่แตกต่างกัน เครื่องนับด้วยลำแสงแบบธรรมดาจะไม่สามารถเชื่อถือได้ หัวข้อสนทนา r/PLC ปี 2024 เกี่ยวกับการนับครัวซองต์บนสายพานในร้านเบเกอรี่ ได้ผลลัพธ์ที่ใช้งานได้จริง 6 วิธี ได้แก่: การใช้ลำแสงผ่านด้านบนของผลิตภัณฑ์; การใช้เซ็นเซอร์แสงร่วมกับตัวเข้ารหัส (encoder) ที่วัดระยะเวลาที่ลำแสงถูกบล็อก แล้วคำนวณความยาวชิ้นงานเทียบกับความเร็วสายพาน; การใช้เซ็นเซอร์อัลตราโซนิกที่วัดจุดสูงสุดของแต่ละชิ้น; ส่วนชั่งน้ำหนักสั้นๆ; และระบบวิชั่นเต็มรูปแบบ ผู้เชี่ยวชาญในหัวข้อดังกล่าวชี้ว่าคำตอบที่ถูกต้องขึ้นอยู่กับอย่างสมบูรณ์ว่าผลิตภัณฑ์จะมาถึงในแถวเดียวและเว้นระยะห่างอย่างสม่ำเสมอหรือไม่ บทเรียนสำหรับระบบอัตโนมัติคือ: เมื่อชิ้นส่วนรวมตัวกันเป็นกลุ่ม ให้แก้ไข การไหลของสินค้า ก่อนอื่น ให้แยกชิ้นส่วนออกก่อน การนับก็จะกลายเป็นเรื่องง่ายมาก หากไม่สามารถแยกชิ้นส่วนได้ ก็ต้องเตรียมค่าใช้จ่ายสำหรับระบบตรวจจับภาพ ไม่มีเทคนิคการวัดระยะหรือระบบโฟโตอิเล็กทริกใดที่สามารถนับผลิตภัณฑ์ที่ติดกันหรือมีรูปทรงไม่สม่ำเสมอได้ด้วยความแม่นยำตามที่ต้องการ.
การตรวจจับการมีอยู่และตำแหน่ง
การตรวจจับการมีอยู่และตำแหน่งเป็นงานที่มีปริมาณมากที่สุดในระบบอัตโนมัติ และต้นไม้การตัดสินใจมีขั้นตอนไม่มาก.
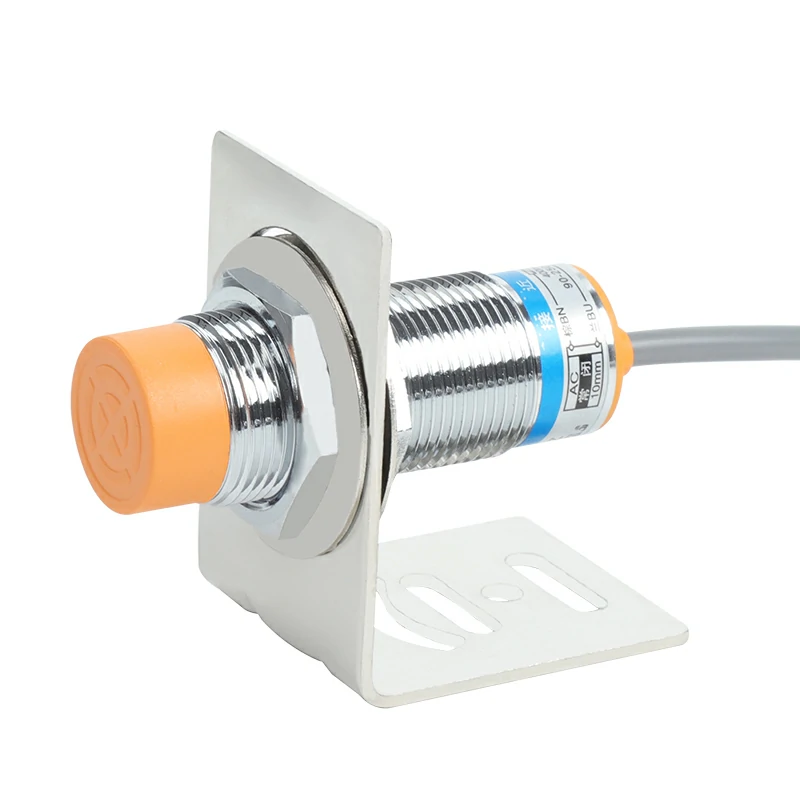
เป้าหมายโลหะ, ระยะใกล้ (ประมาณต่ำกว่า 10-15 มม.), พื้นที่ที่มีสิ่งสกปรกหรือน้ำมัน. เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ ไม่มีชิ้นส่วนที่เคลื่อนไหว ไม่มีเลนส์ และรุ่นทรงกระบอกที่ได้รับการจัดอันดับ IP67 สามารถทนต่อน้ำหล่อเย็นและเศษโลหะได้อย่างดี นี่คืออุปกรณ์หลักที่ใช้งานหนัก สำหรับรุ่นทรงกระบอกแบบเหนี่ยวนำ ท่อมาตรฐาน M8/M12/M18/M30 ที่มีระยะตรวจจับประมาณ 1-2 / 2-4 / 5-8 / 10-15 มม. สามารถครอบคลุมการใช้งานได้เกือบทั้งหมด.
เป้าหมายที่ไม่ใช่โลหะ, หรือระยะไกล, หรือแบบเปิดให้เข้าถึงได้. แบบโฟโตอิเล็กทริก อุปกรณ์แบบสะท้อนกลับมีระยะตรวจจับได้หลายเมตรด้วยสายเคเบิลเพียงเส้นเดียว ส่วนคู่เซ็นเซอร์แบบผ่านลำแสงมีระยะตรวจจับได้หลายสิบเมตร และมักใช้ติดตั้งที่ประตูท่าเทียบเรือและบนสายพานลำเลียงที่ยาว ส่วนอุปกรณ์แบบเลเซอร์มักมีระยะตรวจจับตั้งแต่ 50 เมตรขึ้นไป; ในบทสรุปของ Keller Technology เกี่ยวกับประเภทเซ็นเซอร์ตรวจจับวัตถุ ได้ระบุถึงลำแสงเลเซอร์ในประเภทนี้.
ตำแหน่งลูกสูบในกระบอกสูบ. เซ็นเซอร์แม่เหล็ก (แบบรีดหรือแบบฮอลล์เอฟเฟกต์) ติดตั้งบนตัวกระบอกสูบและตรวจจับแม่เหล็กของลูกสูบผ่านผนังกระบอกสูบ ไม่จำเป็นต้องใช้ตัวยึดภายนอกหรือการปรับแนว แบบรีดมีราคาถูกและเหมาะสมสำหรับอัตราการหมุนเวียนต่ำ แต่เมื่ออัตราการหมุนเวียนสูง ส่วนติดต่อทางกลของเซ็นเซอร์จะเสื่อมสภาพ ซึ่งเป็นเหตุผลที่วิศวกรหลายคนเลือกใช้แบบฮอลล์เอฟเฟกต์สำหรับการทำงานต่อเนื่อง.
จุดสิ้นสุดการเคลื่อนที่, ประตู, จุดหยุดทางกล. สวิตช์จำกัดที่เรียบง่าย มันสัมผัสกับเป้าหมายโดยตรง จึงไม่ได้รับผลกระทบจากฝุ่น แสง และความสับสนกับโลหะ แต่มีข้อเสียคือจุดสัมผัสที่สึกหรอ อายุการใช้งานทางไฟฟ้าที่ระบุไว้ ซึ่งสำหรับรุ่นอุตสาหกรรมมักอยู่ที่ 500,000 ครั้งขึ้นไป คือข้อมูลจำเพาะที่บอกให้ทราบว่าเมื่อใดจำเป็นต้องตรวจสอบและบำรุงรักษา.
ความแม่นยำในการทำซ้ำสูง สำหรับเป้าหมายที่หมุนหรือเคลื่อนที่เร็ว. เซ็นเซอร์แบบเหนี่ยวนำที่ทำงานร่วมกับเอ็นโคเดอร์ ในเครื่องพิมพ์ที่กล่าวถึงก่อนหน้านี้ วิศวกรได้ใช้จำนวนพัลส์ของเอ็นโคเดอร์ระหว่างการทริกเกอร์ของเซ็นเซอร์เพื่อวัดความสม่ำเสมอของการจัดตำแหน่ง เซ็นเซอร์ตอบว่า “อยู่ที่นั่น” ส่วนเอ็นโคเดอร์ตอบว่า “อยู่ที่ตำแหน่งนั้นอย่างแม่นยำ ถึง 0.1 มม.” เมื่อเครื่องต้องการทั้งการทริกเกอร์และความแม่นยำ ให้วางแผนติดตั้งเซ็นเซอร์ทั้งสองชนิดตั้งแต่ต้น.
สามกรณีที่คำตอบที่ชัดเจนกลับไม่ใช้ได้
กรณีที่หนึ่ง: “เซ็นเซอร์แบบความจุสามารถตรวจจับพลาสติกได้” หนังสือเรียนระบุว่า แบบเหนี่ยวนำ = โลหะ, แบบความจุ = พลาสติก, และครึ่งหนึ่งของประโยคนั้นผิด เซ็นเซอร์แบบความจุตอบสนองต่อ ค่าคงที่ไดอิเล็กทริก, และโลหะมีค่าความจุไฟฟ้าที่สูงมาก เซ็นเซอร์แบบความจุไฟฟ้าจะทำงานเมื่อสัมผัสกับแผ่นเหล็กได้ง่ายพอๆ กับเมื่อสัมผัสกับถุงเม็ดวัสดุ วิศวกรตัวจริงใช้ประโยชน์จากคุณสมบัตินี้: ในหัวข้อสนทนาบน r/AskEngineers เกี่ยวกับการนับกระป๋องที่ถูกบด ผู้ตอบคนหนึ่งแนะนำให้ใช้เซ็นเซอร์แบบความจุไฟฟ้า เพราะมันสามารถตรวจจับกระป๋องโลหะได้ และไม่สนใจขยะพลาสติกที่อยู่รอบตัวพวกเขา. นั่นคือสิ่งที่ตรงกันข้ามกับวิธีลัดที่กล่าวในหนังสือเรียน กลไกการทำงานสำคัญกว่าวิธีการจำ.
เซ็นเซอร์แบบความจุสามารถตรวจจับโลหะได้อย่างแม่นยำ
"แบบความจุ = พลาสติก" เป็นเพียงครึ่งหนึ่งของประโยคเท่านั้น ระบบตรวจจับแบบความจุจะตอบสนองต่อสิ่งใดก็ตามที่มีค่าคงที่ไดอิเล็กทริกสูง – และโลหะมีค่าคงที่ไดอิเล็กทริกสูงที่สุด ส่วนระบบตรวจจับแบบเหนี่ยวนำจะตรวจจับได้เฉพาะโลหะเท่านั้น ส่วนระบบตรวจจับแบบความจุสามารถตรวจจับได้ทั้งโลหะและสิ่งอื่น ๆ – ซึ่งนี่คือเหตุผลที่ระบบตรวจจับแบบความจุบางครั้งทำงานได้ดีกว่าระบบตรวจจับแบบเหนี่ยวนำบนสายการผลิตที่มีวัสดุผสม.
กรณีที่สอง: “ระยะการตรวจจับถูกพิมพ์ไว้บนกล่อง” ระยะตรวจจับที่ระบุไว้ถูกกำหนดขึ้นโดยใช้เป้าหมายเหล็กสี่เหลี่ยมมาตรฐาน พร้อมด้วยค่าความคลาดเคลื่อนที่กำหนด (โดยทั่วไปคือ ±10%) ระยะนี้จะลดลงอย่างรุนแรงเมื่อใช้กับโลหะอื่น ๆ: อลูมิเนียมและทองแดงทำให้ระยะตรวจจับของเซ็นเซอร์เหนี่ยวนำมาตรฐานลดลงต่ำกว่าค่าที่กำหนดสำหรับเหล็กอย่างมาก นี่คือเหตุผลที่เซ็นเซอร์ที่ทำงานได้กับต้นแบบเหล็กอาจไม่สามารถตรวจจับได้บนเครื่องจักรที่ผลิตอลูมิเนียมจริง ๆ สายผลิตภัณฑ์เซ็นเซอร์สมัยใหม่บางรุ่นใช้การชดเชยด้วยปัจจัย 1 เพื่อตรวจจับโลหะทุกชนิดในระยะที่เกือบเท่ากัน นี่ถือเป็นการปรับปรุงที่แท้จริง แต่ต้องระบุให้ชัดเจนก่อนสั่งซื้อ หากโลหะที่ใช้ในกระบวนการผลิตของคุณเป็นอลูมิเนียม สแตนเลส หรือทองเหลือง ให้สอบถามเรื่องนี้ก่อนสั่งซื้อ ไม่ใช่หลังจากติดตั้งแล้ว (รายละเอียดครบถ้วนเกี่ยวกับวิธีที่ระยะตรวจจับในโลกจริงลดลง และวิธีคำนวณขนาดให้เหมาะสม มีอยู่ในคู่มือแยกของเราเรื่อง [ระยะตรวจจับของเซ็นเซอร์ความใกล้])
กรณีที่สาม: “เทคโนโลยีมากยิ่งดี” เซ็นเซอร์อัลตราโซนิกสามารถตรวจจับวัสดุที่มีความหนาแน่นสูงได้เกือบทุกชนิด ไม่ว่าจะมีสีหรือความโปร่งใสอย่างไร เซ็นเซอร์นี้เหมาะอย่างยิ่งสำหรับการวัดระดับในถังและวัดระยะทางแบบไม่สัมผัสในระยะหลายเมตร แต่โฟม ผ้า และวัสดุที่มีรูพรุนจะดูดซับคลื่นเสียง ทำให้ระบบแสดงผลว่าถังว่าง ระบบวิชันสามารถแก้ปัญหาที่อุปกรณ์อื่นไม่สามารถแก้ไขได้ แต่มีค่าใช้จ่ายสูงกว่าถึงสิบเท่า พร้อมทั้งความต้องการด้านแสงสว่าง การทำความสะอาดเลนส์ และการประมวลผล ซึ่งทีมงานบำรุงรักษาต้องรับผิดชอบไปตลอดกาล นอกจากนี้ ระบบป้องกันความปลอดภัยที่ได้รับการรับรองอย่างแท้จริง เช่น ม่านแสงและสวิตช์ความปลอดภัยที่มีระดับ PL/Category เป็นโลกด้านกฎระเบียบที่แยกต่างหากจากระบบตรวจจับทั่วไป อย่าใช้เซ็นเซอร์มาตรฐานแทนที่ในกรณีที่ต้องการฟังก์ชันความปลอดภัย การเลือกใช้ระบบที่เหมาะสมนั้นต้องรู้เมื่อใด ไม่ ที่จะเลือกเซ็นเซอร์ที่ดูหรูหราเลย.
แมทริกซ์การตัดสินใจ
งานตรวจจับในระบบอัตโนมัติ: ตัวเลือกแรก, ทางเลือกอื่น ๆ และเมื่อตัวเลือกแต่ละอย่างล้มเหลว
| งานเครื่องจักร | ตัวเลือกแรก | ทางเลือกอื่น | ตัดตัวเลือกแรกออกเมื่อ | จุดที่มันล้มเหลว |
|---|---|---|---|---|
| การนับชิ้นส่วนโลหะ | เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ | เซ็นเซอร์แสงแบบผ่านลำแสง (หากชิ้นส่วนมีรูหรือรูปทรงไม่สม่ำเสมอ) | ชิ้นส่วนเป็นโลหะที่ไม่ใช่เหล็กและมีขนาดเล็ก | ช่วงค่าแคบลงสำหรับอลูมิเนียม/ทองแดง – ตรวจสอบกับวัสดุจริง |
| นับกล่อง ขวด และสิ่งของที่ไม่ใช่โลหะทุกชนิด | เซ็นเซอร์แสงแบบผ่านลำแสง | สะท้อนแสงย้อนกลับ; แสงกระจาย (เฉพาะผลิตภัณฑ์ที่สะอาดและสม่ำเสมอเท่านั้น) | ผลิตภัณฑ์ทำจากแก้วใสหรือมีผิวสะท้อนแสงสูง; มีฝุ่นมาก | ประเภทแบบกระจายแสงจะทำงานไม่ได้กับผลิตภัณฑ์สีเข้มหรือโปร่งใส ส่วนประเภทแบบผ่านลำแสงจำเป็นต้องใช้เลนส์ที่สะอาด |
| การนับผลิตภัณฑ์ที่ติดกันเป็นก้อนหรือมีรูปทรงไม่สม่ำเสมอ | ปรับการไหล (ส่วนต่าง ๆ) ให้ถูกต้องก่อน แล้วจึงใช้ระบบคานหรือระบบเหนี่ยวนำ | การนับจุดสูงสุดด้วยคลื่นอัลตราโซนิก; ส่วนการชั่งน้ำหนัก; ระบบวิชัน | ไม่สามารถแยกชิ้นส่วนได้ | ไม่มีเซ็นเซอร์แบบง่ายๆ ที่สามารถนับก้อนได้อย่างแม่นยำ – ต้องเตรียมใจกับค่าใช้จ่ายด้านระบบวิชั่น |
| มีชิ้นส่วนโลหะ, ระยะสั้น, สถานที่สกปรก | เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ (แบบ M12/M18 เป็นแบบทั่วไป) | แบบความจุ (หากไม่ใช่โลหะด้วย) | เป้าหมายไม่ใช่โลหะ | ปริมาตรตรวจจับจะลดลงเมื่ออยู่นอกแกน – ให้คำนึงถึงช่วงการวัดที่กำหนด ± ค่าความคลาดเคลื่อน |
| การปรากฏของวัตถุใดก็ตาม ในระยะไกล | เซ็นเซอร์แสงสะท้อนแบบย้อนกลับ | เซ็นเซอร์แบบผ่านลำแสง สำหรับระยะไกลสุด/สภาพแวดล้อมที่มีฝุ่นมาก; เลเซอร์ สำหรับระยะไกล | เป้าหมายที่โปร่งใส; พื้นผิวแบบกระจก | ผู้ชื่นชอบสไตล์เรโทรมักมีปัญหาในการใช้ผลิตภัณฑ์แบบใสหรือเงา |
| ตำแหน่งลูกสูบในกระบอกสูบ | แม่เหล็กแบบเอฟเฟกต์ฮอลล์ | สวิตช์รีด (อัตราการสลับต่ำ) | อัตราการหมุนเวียนสูง (อายุของรีด) | ชิ้นส่วนสัมผัสของรีดเกิดการสึกหรอทางกล – ดูข้อมูลจำเพาะของ Hall สำหรับการใช้งานต่อเนื่อง |
| สิ้นสุดการเดินทาง / การรักษาความปลอดภัย | สวิตช์จำกัด (แบบกลไก) | ระยะห่างหากการติดต่อไม่เหมาะสม | อัตราการหมุนเวียนที่สูงทำให้ส่วนสัมผัสสึกหรอ; พื้นที่ที่ต้องล้างด้วยน้ำแรงดันสูง | อายุการใช้งานของระบบไฟฟ้า ~500k ops เป็นตัวเลขที่คาดการณ์ไว้ |
| ระดับในถัง/ถังเก็บ | สวิตช์แบบความจุหรือสวิตช์แบบลอย (สำหรับของเหลวที่นำไฟฟ้า) | อัลตราโซนิก (สะอาด ไม่ก่อให้เกิดฟอง) | ฟอง, ไอ, และสารตกค้างที่เหนียว | เครื่องอัลตราโซนิกตรวจจับโฟมว่าว่าง |
| ข้อมูลย้อนกลับเกี่ยวกับความเร็วหรือตำแหน่ง | ตัวเข้ารหัสแบบเพิ่มทีละน้อย | Resolver ในสภาพแวดล้อมการทำงานที่รุนแรงมาก | ต้องการความแม่นยำระดับต่ำกว่าปริญญา แต่ต้องอยู่ในงบประมาณ | ค่าการนับของตัวเข้ารหัสจะสูญหายเมื่อไฟฟ้าดับ – ให้แกนกลับสู่ตำแหน่งเริ่มต้น |
การกำหนดหมายเลขชิ้นส่วน: สี่คุณสมบัติที่กำหนดทุกสิ่ง
เมื่องานและครอบครัวได้จัดตั้งเรียบร้อยแล้ว การซื้อทั้งหมดจะลดลงเหลือเพียงสี่ปัจจัย หากเลือกทั้งสี่ปัจจัยให้ถูกต้อง หมายเลขชิ้นส่วนจะปรากฏขึ้นเอง แต่หากพลาดไปเพียงหนึ่งปัจจัย เซ็นเซอร์ที่ส่งมาจะไม่ตรงตามที่ต้องการ โปรดตรวจสอบตามลำดับต่อไปนี้:
4 ข้อควรตรวจสอบให้แน่ใจก่อนสั่งซื้อ
- ระยะการตรวจจับ พร้อมขอบเขต: ระยะการตรวจจับที่ระบุไว้คือ ±10% เมื่อใช้ชิ้นทดสอบเหล็กมาตรฐาน และจะลดลงเมื่อใช้กับโลหะอื่น ๆ – ดังนั้น เป้าหมายจริงควรอยู่ภายในระยะ 50-80% ของระยะการตรวจจับที่ระบุไว้ และไม่ควรอยู่ตรงขอบเขตของระยะนั้น.
- ประเภทสัญญาณออก: NPN หรือ PNP ต้องตรงกับบัตรเข้าของ PLC – หากใช้เซ็นเซอร์ NPN กับช่องเข้า PNP ระบบจะไม่ทำงาน (ดูคู่มือ NPN vs PNP เพื่อทราบหลักการจับคู่อย่างละเอียดและตัวเลือกการแปลง).
- NO หรือ NC และผลกระทบของสายที่ขาด: สัญญาณออกแบบปกติปิด (NC) จะเปลี่ยนเป็นสัญญาณ “หยุด” เมื่อสายขาด; สำหรับตำแหน่งที่เกี่ยวข้องกับความปลอดภัย นี่คือทิศทางที่คุณต้องการ.
- การติดตั้งและสภาพแวดล้อม: ขนาดเส้นผ่านศูนย์กลางของเกลียว (M8/M12/M18/M30), แบบมีหรือไม่มีตัวป้องกัน (แบบมีตัวป้องกันติดตั้งให้เรียบกับพื้นผิวโลหะ), แรงดันไฟฟ้าป้อนเข้า (12-24 V DC เป็นมาตรฐานในระบบอัตโนมัติ), และระดับการป้องกัน IP สำหรับสถานที่ใช้งานจริง – IP67 สำหรับพื้นที่ที่ต้องล้างด้วยน้ำและสารหล่อเย็น, IP65 สำหรับการใช้งานในร่มที่แห้งส่วนใหญ่.
โปรดสังเกตว่ารายชื่อนี้ไม่มีชื่อแบรนด์หรือชื่อซีรีส์เลย นั่นคือจุดสำคัญ การกำหนดค่าด้วยสี่พารามิเตอร์คือ แบบพกพา คำขอ อ่านผ่านโทรศัพท์ วางลงในแบบฟอร์มสอบถาม หรือส่งให้พนักงานที่เคาน์เตอร์ของผู้จัดจำหน่าย ผู้รับคำขอสามารถตรวจสอบราคาจากแคตตาล็อกใดก็ได้โดยไม่ต้องโทรกลับหาคุณ ประโยคที่สมบูรณ์สำหรับเซ็นเซอร์จะมีรูปแบบดังนี้: “เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ M18, ช่วงการทำงานที่กำหนด 8 มม., PNP แบบปกติเปิด, 3 สาย, 12-24 V DC, IP67, มีชั้นป้องกันสัญญาณรบกวน, พร้อมสายยาว 2 เมตร” ผู้จัดหาสินค้าใดก็ตามสามารถเสนอราคาสำหรับประโยคนั้นได้ทันที ส่วนใหญ่แล้ว คำขอข้อมูลที่ไม่ครบถ้วน เช่น “ผมต้องการเซ็นเซอร์วัดระยะใกล้” จะได้รับโทรศัพท์ตอบกลับสามครั้ง และมีความเป็นไปได้ 50% ที่จะได้รับชิ้นส่วนผิด.
การจัดสต็อกเซ็นเซอร์แบบผู้จัดจำหน่าย: การจัดจำหน่ายตามงาน ไม่ใช่ตามแคตตาล็อก
ทุกสิ่งข้างต้นจะลงสู่ชั้นวางของผู้จัดจำหน่ายในที่สุด ไม่ช้าก็เร็ว การสอบถามมาในรูปแบบของงาน ไม่ใช่แคตตาล็อก ลูกค้าอาจกล่าวว่า “สายพานลำเลียงของฉันต้องนับกล่อง” หรือ “ฉันต้องการเซ็นเซอร์สำหรับกระบอกสูบของเครื่องห่อ” หรือ “เซ็นเซอร์เก่านี้มีหมายเลข 18 บนตัวกระบอกและมีสายสามเส้น” หากสินค้าในสต็อกของคุณจัดเรียงตามวิธีที่อินเทอร์เน็ตแสดงเซ็นเซอร์ (SKU หนึ่งต่อกลุ่มผลิตภัณฑ์ มีทุกชนิดเล็กน้อย) แต่ละคำขอข้อมูลนั้นจะพบคำตอบที่ “อาจได้” แต่หากสินค้าในสต็อกของคุณจัดเรียงตามห้าประเภทงาน คำขอข้อมูลแต่ละข้อจะพบคำตอบที่ชัดเจน.
ชุดอุปกรณ์ตรวจวัดสำหรับผู้เริ่มต้น จัดเรียงตามขอบเขตงาน
| งานที่ลูกค้าของคุณมักถามถึง | เก็บไว้ | รุ่นที่ควรพกติดตัว | ทำไมความลึกนี้ถึงชนะ |
|---|---|---|---|
| การมีอยู่และตำแหน่งของโลหะ | เซ็นเซอร์ความใกล้แบบเหนี่ยวนำ, M12 และ M18, มีชั้นป้องกัน | สัญญาณออก NPN และ PNP; NO เป็นสัญญาณหลัก, NC สำหรับตำแหน่งกลับสู่สถานะปลอดภัย | M12 และ M18 เป็นสองขนาดของท่อที่ครองส่วนใหญ่นำความต้องการด้านเครื่องจักรและการซ่อมแซม |
| การนับและตรวจสอบการมีอยู่ของวัตถุใดๆ | แบบฟอโตอิเล็กทริกแบบกระจายแสง พร้อมด้วยคู่เซ็นเซอร์แบบผ่านลำแสงหนึ่งคู่ | แบบกระจายแสง สำหรับการติดตั้งบนเครื่องจักรในระยะใกล้; แบบลำแสงผ่าน สำหรับช่วงความยาวของสายพานลำเลียง | ระบบตรวจจับแบบกระจายแสง (Diffuse) ใช้สำหรับการนับชิ้นงานภายในเครื่องเป็นส่วนใหญ่ ส่วนระบบตรวจจับแบบลำแสงผ่าน (Through-beam) เป็นทางเลือกสำรองเมื่อผลิตภัณฑ์หรือฝุ่นทำให้ระบบตรวจจับแบบกระจายแสงทำงานไม่ได้ |
| ตำแหน่งกระบอกสูบ | เซ็นเซอร์แม่เหล็กสำหรับตัวกระบอก | เอฟเฟกต์รีดและฮอลล์; ความยาวสายเคเบิลสองเส้น | การใช้งานกระบอกสูบเป็นคำถามเกี่ยวกับการปรับปรุงระบบที่พบบ่อยที่สุด – เซ็นเซอร์มักถูกกระแทกหลุดออกหรือมีอายุการใช้งานที่ยาวนานกว่าเครื่องจักร |
โครงสร้างเอาต์พุตทั้งสองแบบนี้คือจุดที่ผู้จัดจำหน่ายมักสูญเสียคำสั่งซื้อ เครื่องที่ออกแบบมาสำหรับอินพุตแบบ PNP ไม่สามารถใช้สต็อก NPN ของคุณได้ และตลาดการซ่อมแซมยังคงมีฐานอุปกรณ์ NPN รุ่นเก่าที่ติดตั้งอยู่เป็นจำนวนมาก การจัดจำหน่ายทั้ง NPN และ PNP ในตัวเครื่องและระยะการตรวจจับที่เหมือนกัน จะทำให้คำถาม “มีรุ่นที่เหมาะกับเครื่องของผมไหม?” จากคำตอบ “อาจมี” กลายเป็น “มีแน่นอน” หากคุณจัดจำหน่ายเพียงโครงสร้างเดียว คุณก็กำลังบอกเครื่องครึ่งหนึ่งที่มาซื้อให้ไปซื้อที่อื่น.
ความหลากหลายนั้นคือสิ่งที่ผู้จัดจำหน่ายแบบหลายหมวดหมู่เพียงรายเดียวถูกสร้างขึ้นเพื่อแก้ไข OMCH ผลิตเซ็นเซอร์ความใกล้แบบเหนี่ยวนำที่เข้ากันได้กับซ็อกเก็ต M12 และ M18 ในรูปแบบ NPN, PNP และแบบสองสาย พร้อมทั้งกลุ่มเซ็นเซอร์โฟโตอิเล็กทริกแบบกระจายแสงและแบบผ่านลำแสง รวมถึงเซ็นเซอร์แม่เหล็กแบบรีดและฮอลล์สำหรับงานกระบอกสูบ ในกรณีที่โครงสร้างการเชื่อมต่อสัญญาณมีความสำคัญที่สุด รหัสโมเดลเองจะบอกคุณว่าคุณกำลังเชื่อมต่ออย่างไร: เครื่องขยายสัญญาณไฟเบอร์ HG11 ของเราจัดส่งในรูปแบบ -N หรือ -P ดังนั้นหมายเลขชิ้นส่วนจึงระบุวิธีการเชื่อมต่อไว้แล้ว และเนื่องจากเรายังผลิตอุปกรณ์อื่นๆ ในตู้ควบคุม เช่น รีเลย์ แหล่งจ่ายไฟ เอนโค้ดเดอร์ และสวิตช์ ในกว่า 30 หมวดหมู่ พร้อมด้วยรุ่นนับพันรุ่น ผู้จัดจำหน่ายจึงสามารถรวมไฟล์จากผู้จัดหา 10 รายเป็นแคตตาล็อกเดียวและใบสั่งซื้อเดียวได้ ผลิตภัณฑ์ของเรา บริการสนับสนุนการเลือกผลิตภัณฑ์ จะตรวจสอบความตรงกันของชิ้นส่วนกับแบบวาด ภาพถ่ายของเซ็นเซอร์ที่เสีย หรือข้อมูลจำเพาะ 4 พารามิเตอร์ที่กำหนดไว้ สิ่งนี้จะเกิดขึ้นก่อนที่คุณจะจัดส่งสินค้าไปยังสายการผลิตใหม่.
มีข้อจำกัดหนึ่งข้อที่ควรพิจารณาอย่างตรงไปตรงมา เพื่อประโยชน์ในการตัดสินใจเกี่ยวกับการจัดสต็อกเอง กรอบงานในบทความนี้ครอบคลุมการใช้งานอุตสาหกรรมแบบมาตรฐาน ตั้งแต่ระบบแห้งไปจนถึงระบบใช้น้ำหล่อเย็น ส่วนสถานที่ที่ต้องล้างด้วยน้ำ เช่น โรงงานอาหาร สภาพแวดล้อมที่มีสารระเบิด และห้องคลีนรูมระดับสูง มีกลุ่มเซ็นเซอร์เฉพาะตัวพร้อมการรับรองมาตรฐานของตนเอง การสอบถามเกี่ยวกับเรื่องเหล่านี้ควรให้ผู้เชี่ยวชาญเป็นผู้ตอบ และวิธีที่เหมาะสมสำหรับผู้จัดจำหน่ายขนาดเล็กมักคือการส่งต่อให้พวกเขาและรักษาความสัมพันธ์ไว้ แทนที่จะจัดสต็อกสินค้าที่หมุนเวียนเพียงปีละครั้ง เก็บสินค้าตามสามประเภทงานข้างต้น แปลงทุกคำสอบถามให้เป็นสี่พารามิเตอร์ และเครื่องนับเซ็นเซอร์จะคืนทุนได้เอง.
ต้องการสายเซ็นเซอร์ที่ครอบคลุมสามคอลัมน์งานโดยไม่ต้องใช้ไฟล์จากผู้จัดหาสามรายใช่ไหม? ส่งรายละเอียดงานหรือรูปภาพของชิ้นส่วนเดิมมาให้เรา บริการสนับสนุนการเลือกผลิตภัณฑ์ จะตรวจสอบให้แน่ใจว่าสเปกตรงกับช่วงราคา ก่อนที่คุณจะสั่งซื้อ.
เลือกชุดเซ็นเซอร์ที่ตอบโจทย์ทั้งห้างาน.
แจ้งให้เราทราบว่าลูกค้าของคุณสอบถามเกี่ยวกับงานเครื่องจักรประเภทใดบ้าง เราจะตรวจสอบกลุ่มผลิตภัณฑ์ ประเภทผลลัพธ์ และหมายเลขชิ้นส่วน สำหรับสายผลิตภัณฑ์แบบเหนี่ยวนำ แบบโฟโตอิเล็กทริก และแบบแม่เหล็ก ก่อนที่คุณจะตัดสินใจสั่งสต็อก.
ส่งคำสอบถามเกี่ยวกับเซ็นเซอร์ของคุณแหล่งอ้างอิง
- Keller Technology Corporation. “7 ประเภทของเซ็นเซอร์อัตโนมัติสำหรับเครื่องและระบบตรวจจับวัตถุ.” 2026. https://www.kellertechnology.com/blog/7-types-of-sensors-for-object-detection/
- Eng-Tips Forums. “กำลังหาวิธีเปลี่ยนสวิตช์ proximity แบบเหนี่ยวนำในแอปพลิเคชันที่มีข้อกำหนดสูง.” 2025. https://www.eng-tips.com/threads/looking-to-replace-inductive-prox-switch-in-demanding-application.528519/
- r/PLC. “เซ็นเซอร์สำหรับนับจำนวนครัวซองต์.” 2024. https://www.reddit.com/r/PLC/comments/1f8nsex/sensor_for_counting_croissants/
- OMCH. “เซ็นเซอร์วัดระยะใกล้.” 2026. https://www.omch.com/proximity-sensor/
- OMCH. “การเลือกผลิตภัณฑ์.” 2026. https://www.omch.com/product-selection/
- OMCH. “Home.” 2026. https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese