Por qué es importante realizar pruebas a los componentes eléctricos
Todos los componentes eléctricos que se encuentran en las estanterías de un almacén parecen estar en perfecto estado… hasta que dejan de estarlo. Un relé que supera una rápida comprobación con un multímetro, pero que falla tras 10 000 ciclos de conmutación. Un disyuntor que se dispara exactamente una vez a su corriente nominal y, después, nunca más. Un sensor que ofrece lecturas precisas a 25 °C, pero que presenta una deriva de 15% a 45 °C.
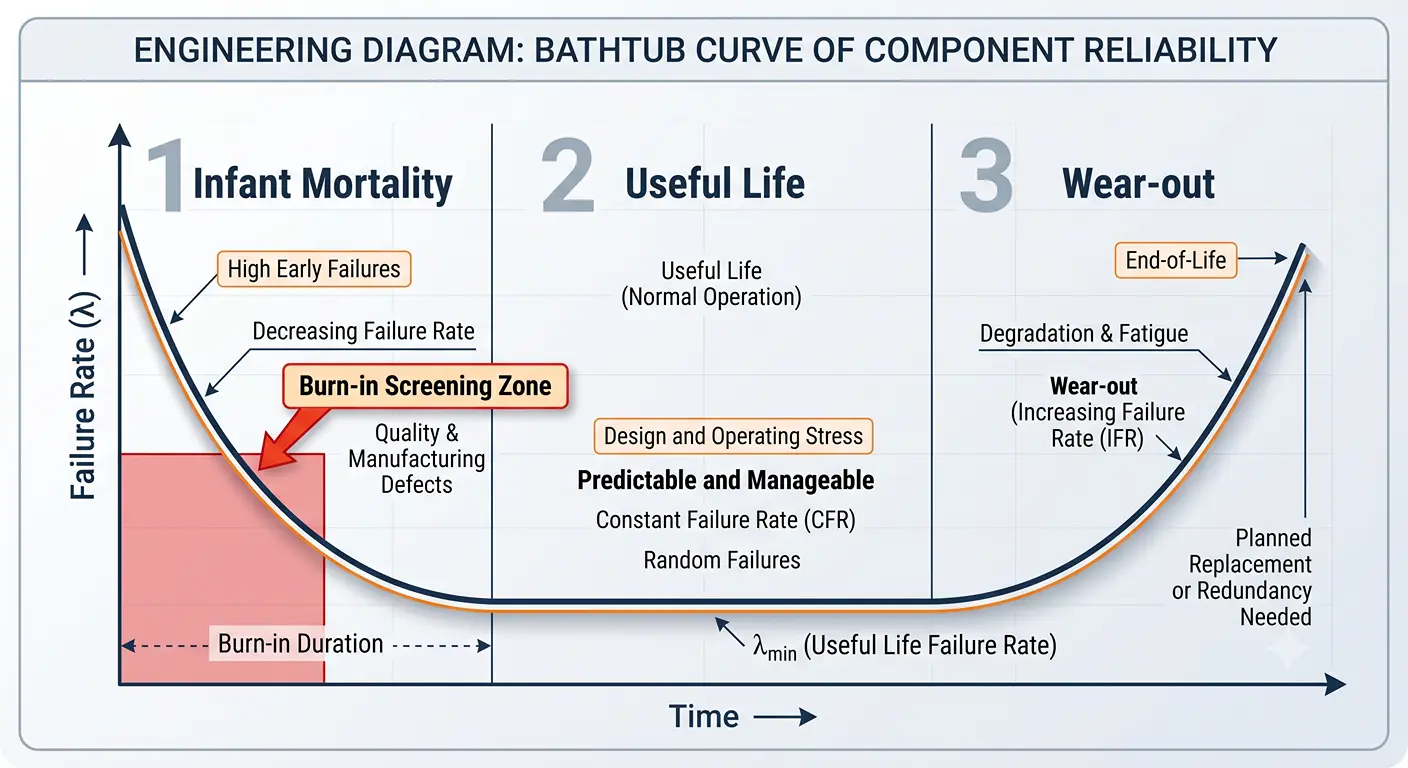
No se trata de casos aislados. Siguen un patrón bien documentado denominado «curva de la bañera»: un pico de fallos en la fase inicial, un largo periodo estable de fallos aleatorios y, finalmente, un aumento de los fallos por desgaste al final de la vida útil. La diferencia entre detectar un fallo durante la inspección de entrada y descubrirlo sobre el terreno es la misma que existe entre una devolución y una campaña de retirada. En el caso de aplicaciones críticas, las pruebas de rodaje —en las que los componentes funcionan a temperatura y carga elevadas durante un periodo de entre 48 y 168 horas antes del envío— descartan la gran mayoría de los fallos tempranos antes de que lleguen a la línea de producción.
Piensa en las pruebas como si se tratara de evaluar un coche de segunda mano. No lo comprarías solo porque el vendedor te dijera que “funciona de maravilla”. Comprobarías el historial de mantenimiento, lo probarías en carretera y quizá llevarías contigo a un mecánico. El informe de pruebas de un proveedor es tu mecánico, siempre y cuando sepas cómo interpretarlo.
Los distintos puestos de trabajo requieren distintos niveles de conocimientos sobre ensayos. Un técnico de mantenimiento debe saber qué ensayos confirman que una pieza de recambio es adecuada. Un ingeniero de calidad debe diseñar protocolos de inspección de entrada. Y un profesional de compras —la persona que firma la orden de compra— debe tener los conocimientos suficientes para determinar si las afirmaciones de un proveedor sobre los ensayos son reales o solo palabras en un folleto.
Los cuatro pilares de las pruebas de componentes
Las pruebas de los componentes eléctricos no consisten en una simple comprobación de «aprobado/suspenso». Se trata de un sistema de verificación por niveles. Cada nivel responde a una pregunta diferente sobre el componente, y saltarse cualquier nivel deja un punto ciego.
Inspección visual y mecánica: la primera línea de defensa
Esta es la fase más básica y, paradójicamente, la que con mayor frecuencia se pasa por alto. La inspección visual permite detectar las señales que indican que algo va mal antes incluso de encender un instrumento de prueba.
Como mínimo, comprueba tres cosas en cada lote que recibas. En primer lugar, calidad del marcado: ¿Están impresos de forma clara y uniforme los números de referencia, los códigos de fecha y los indicadores de polaridad en todas las unidades? Las marcas descoloridas o inconsistentes suelen indicar un «remarcado», una técnica habitual de falsificación en la que las piezas de baja calidad se reetiquetan como de mayor calidad. En segundo lugar, conformidad dimensional: comprueba aleatoriamente las dimensiones críticas (tamaño del cuerpo, separación entre pines, anchura de los terminales) comparándolas con la ficha técnica del fabricante. Una desviación de 0,3 mm en el paso entre pines puede parecer insignificante, pero es suficiente para provocar puentes de soldadura en una placa de circuito impreso de alta densidad. En tercer lugar, en el caso de los componentes con interconexiones ocultas —paquetes BGA, relés herméticamente sellados, disyuntores moldeados— Inspección por rayos X detecta defectos internos que no se pueden detectar mediante una inspección visual: huecos en las bolas de soldadura, contactos internos desalineados o uniones de cable faltantes.
Los sistemas de inspección óptica automatizada (AOI) se encargan del cribado a gran escala en las líneas de producción, pero presentan una salvedad: las tasas típicas de falsos positivos oscilan entre el 5 y el 15%. Esto significa que la revisión humana sigue formando parte del flujo de trabajo para las unidades señaladas. La norma que rige los criterios de aceptación visual es la IPC-A-610, que define tres clases de aceptabilidad en función de la criticidad del uso final.
La inspección visual por sí sola no te permitirá saber si un componente funciona. Sin embargo, un componente que no supera la inspección visual proviene, casi con toda seguridad, de una línea de producción con problemas de calidad sistémicos, y esa es una información que conviene conocer antes de invertir tiempo en pruebas más exhaustivas.
Pruebas de rendimiento eléctrico: ¿funciona según lo especificado?
Esta es la fase en la que piensan la mayoría de los ingenieros cuando oyen hablar de “pruebas de componentes”. Responde a tres preguntas de forma sucesiva: ¿hay continuidad donde debería haberla? ¿Se comporta correctamente el componente cuando está alimentado? ¿Coinciden los parámetros medidos con los de la ficha técnica?
Pruebas estáticas Responde a la primera pregunta. Un multímetro o un medidor LCR comprueba los valores de resistencia, capacitancia e inductancia con el componente desconectado de la alimentación. En el caso de un relé, esto implica verificar que la resistencia de la bobina coincida con el valor indicado en la ficha técnica y confirmar que los contactos presenten un circuito abierto en estado desenergizado. En el caso de un condensador, comprueba tanto la capacitancia nominal como el factor de disipación: un valor D elevado indica un deterioro interno, incluso si la lectura de la capacitancia parece normal.
Pruebas dinámicas Responde a la segunda pregunta. Aplica tensión y observa el comportamiento: velocidad de conmutación en un relé, respuesta en frecuencia en un sensor, regulación de carga en una fuente de alimentación. Un componente que supere las comprobaciones estáticas puede fallar en condiciones dinámicas: un transistor que muestre un hFE correcto en un trazador de curvas pero que oscile bajo carga, o un relé de estado sólido que se active correctamente pero que tarde el doble del tiempo de desactivación especificado.
Pruebas paramétricas Responde a la tercera pregunta comparando cada valor medido con los datos de la ficha técnica, de forma sistemática, no selectiva. Una práctica habitual entre los proveedores es informar únicamente de los parámetros que han superado las pruebas, omitiendo los que se encuentran en el límite. Una prueba paramétrica adecuada ofrece un perfil completo, y cualquier desviación respecto a los límites garantizados en la ficha técnica —incluso en 2%— justifica una investigación.
La medición de la resistencia de contacto pone de manifiesto por qué es importante la precisión paramétrica. En el caso de un relé de uso general, la resistencia de contacto inicial debe ser de 50 mΩ o menos (según la norma IEC 61810-1). Una lectura de 48 mΩ en un relé nuevo cumple técnicamente los requisitos, pero se acerca peligrosamente al límite: es de esperar que supere los 100 mΩ en los primeros 20% de vida útil mecánica del relé. Una lectura de 15 mΩ ofrece un margen de seguridad.
Pruebas de seguridad: ¿fallará de forma segura?
Las pruebas de seguridad no son opcionales. Los organismos reguladores las exigen, y con razón: un componente que funcione perfectamente en condiciones normales, pero que produzca arcos eléctricos, emita humo o sufra un cortocircuito en caso de avería, es un riesgo, no un producto.
Pruebas de resistencia de aislamiento Es la primera medida de seguridad. Un megaohmímetro aplica una tensión de corriente continua —normalmente de 500 V para equipos de baja tensión, que puede aumentar hasta 1.000 V o más en el caso de dispositivos de media tensión— y mide la resistencia entre los conductores que deben estar aislados. En la mayoría de los componentes industriales, cualquier valor inferior a 100 MΩ requiere atención; por debajo de 10 MΩ se considera un fallo grave. La prueba detecta superficies contaminadas, entrada de humedad y materiales aislantes degradados, problemas que una simple comprobación de continuidad nunca revelaría.
Ensayo de resistencia dieléctrica, a menudo denominada «prueba de hipot», va un paso más allá. En lugar de medir la resistencia con una tensión continua moderada, aplica una tensión alterna elevada —normalmente 1.500 V CA entre la entrada y la salida, y entre la entrada y tierra— y comprueba que no se produzca ninguna ruptura dieléctrica. La prueba está diseñada para someter al equipo a condiciones extremas. Demuestra que el aislamiento puede soportar condiciones de sobretensión transitoria sin sufrir fallos catastróficos. La norma IEC 61010-1 especifica los niveles de tensión y los requisitos de duración para los equipos de medida y control.
Clasificación de la sensibilidad a las descargas electrostáticas (ESD) aborda una amenaza más sutil. Los daños causados por descargas electrostáticas son invisibles: un componente puede sufrir una descarga durante su manipulación, superar las pruebas eléctricas iniciales y fallar semanas más tarde en condiciones reales de uso. La clasificación del Modelo del Cuerpo Humano (HBM) abarca desde la Clase 0 (dispositivos que fallan por debajo de 250 V) hasta la Clase 3B (dispositivos que resisten por encima de 8.000 V). Para entornos industriales en los que se manipulan componentes con regularidad, es muy recomendable optar por la Clase 2 (2.000-4.000 V) o superior. Si tu proveedor no puede indicarte la clasificación ESD de los componentes que te envía, o bien no los está sometiendo a pruebas al respecto o bien no comprende por qué es importante; ambas situaciones son señales de alarma.
Piensa en las pruebas de seguridad como en el sistema de airbags de un coche. Esperas no tener que utilizarlo nunca, pero es imprescindible saber que funciona.
Pruebas medioambientales y de fiabilidad: ¿durará?
El hecho de que un componente haya superado todas las pruebas eléctricas y de seguridad en un laboratorio con clima controlado a 23 °C no te dice nada sobre cómo funcionará en una fábrica del sudeste asiático durante la temporada del monzón, o dentro de un cuadro de control en la planta de una acería en verano.
Ciclos térmicos simula exactamente esto. Los componentes pasan por ciclos de temperaturas extremas: un perfil habitual es de -40 °C a +85 °C, con tiempos de permanencia en cada extremo y transiciones rápidas entre ellos. La norma IEC 60068-2-14 define el procedimiento estándar. El objetivo no es encontrar la temperatura a la que el componente deja de funcionar, sino poner de manifiesto los puntos débiles de los materiales y las interfaces que se expanden y contraen a ritmos diferentes. Tras 500 ciclos, una unión soldada que presentaba un estado límite en el ciclo 1 puede llegar a agrietarse en el ciclo 500.
Prueba de calor húmedo — La norma “doble 85”: 85 °C con una humedad relativa de 85% — acelera los mecanismos de fallo provocados por la humedad. La corrosión, el crecimiento dendrítico en las pistas de los circuitos impresos y la degradación del aislamiento se aceleran drásticamente en estas condiciones. Para los componentes destinados a instalaciones al aire libre o sin climatización, esta prueba es imprescindible.
Ensayos de vibración y golpes es más importante de lo que la mayoría de los compradores creen. Un componente que supere una prueba de banco puede que no resista el trayecto en camión desde el puerto hasta el almacén, ni la vibración constante de baja intensidad que supone estar montado junto a un motor de 50 HP. Las pruebas según los perfiles de la norma MIL-STD-810 abarcan tanto las tensiones del transporte como la vibración operativa.
En el extremo opuesto se encuentra el ensayo de vida útil altamente acelerado (HALT). A diferencia de los ensayos de conformidad, que verifican que un componente cumpla con una especificación, el HALT somete al componente a condiciones extremas hasta que falla, elevando la temperatura, la vibración y la tensión por encima de los límites nominales con el objetivo específico de detectar el eslabón más débil del diseño. La información que genera es inteligencia de ingeniería, no un simple sello de «aprobado» o «suspenso». Un proveedor que realiza el HALT conoce los límites de su producto. Uno que no lo hace, simplemente está dando palos de ciego.
Componente por componente: cómo se realizan las pruebas en los distintos componentes eléctricos
Los distintos componentes eléctricos fallan de formas fundamentalmente diferentes. El punto débil de un relé son sus contactos. El de un disyuntor, su mecanismo de disparo. El de un sensor, su deriva. El de una fuente de alimentación, sus condensadores. Las pruebas no son «únicas para todos»: se trata de un análisis a medida basado en los modos de fallo predominantes de cada tipo de componente.
Relés: resistencia de contacto, tensión de activación y vida útil de conmutación
Un relé es, en esencia, un interruptor de accionamiento mecánico. Todas las pruebas relevantes para un relé se basan en esa realidad mecánica.
Resistencia de contacto Es el parámetro que se comprueba con más frecuencia y el que más a menudo se malinterpreta. Se mide haciendo pasar una corriente conocida a través de los contactos cerrados y midiendo la caída de tensión (método Kelvin de cuatro hilos); la resistencia de contacto inicial no debería superar los 50 mΩ en un relé electromecánico de uso general. Pero el dato que importa más que la lectura inicial es la tendencia. Una resistencia de contacto que parte de 15 mΩ y se eleva progresivamente hasta 35 mΩ durante las primeras 10 000 operaciones nos da una indicación sobre la calidad del material de los contactos. Un relé que, nada más sacarlo de la caja, presenta una resistencia de 48 mΩ puede superar el umbral de fallo de 100 mΩ en tan solo unos pocos miles de ciclos.
Tensión de activación y de liberación La prueba comprueba que el relé se active y se desactive a los niveles correctos de tensión de la bobina. El relé debe activarse a un valor igual o inferior a 80% de su tensión nominal de bobina (por lo que un relé de 24 V CC debe activarse a 19,2 V o menos) y debe desactivarse a un valor igual o superior a 10% de la tensión nominal. Un relé que necesite 22 V para activarse en un sistema de 24 V es un relé que se desactivará ante cualquier caída leve de la tensión de alimentación.
Vida útil mecánica frente a vida útil eléctrica Es una distinción que confunde incluso a los compradores más experimentados. La vida útil mecánica —normalmente 10 millones de operaciones o más— mide cuántas veces puede moverse físicamente el mecanismo antes de desgastarse, sin carga en los contactos. La vida útil eléctrica —normalmente 100 000 operaciones a carga nominal— mide cuántas veces puede el relé conmutar su corriente nominal antes de que el desgaste de los contactos lo haga poco fiable. Cuando una ficha técnica indique “10 millones de operaciones”, comprueba a qué cifra se refieren.
Disyuntores: verificación de la curva de disparo y capacidad de corte
Los interruptores automáticos no solo protegen los circuitos, sino también a las personas y los bienes. Probarlos no consiste en verificar su funcionamiento, sino en comprobar que la protección realmente funciona.
Verificación de la curva de recorrido es el elemento central de las pruebas de los interruptores. Cada interruptor diferencial (MCB) tiene una curva característica —B, C o D según la norma IEC 60898-1— que define su rango de disparo instantáneo. Un interruptor con curva B debe dispararse entre 3 y 5 veces su corriente nominal (In). Uno con curva C, entre 5 y 10×In. Y uno con curva D, entre 10 y 20×In. Las pruebas consisten en inyectar corrientes precisas y medir los tiempos de disparo, para luego representarlos gráficamente en relación con la curva publicada. Un interruptor que se dispara a 5,5×In cuando está etiquetado como de curva B se está comportando, en realidad, como uno de curva C; y, en una aplicación inadecuada, ese retraso podría marcar la diferencia entre un equipo protegido y un incendio.
Capacidad de frenado Hay dos valores que todo comprador debe conocer. La capacidad de corte máxima (Icu) es la corriente de fallo máxima que el disyuntor puede interrumpir una sola vez; tras ello, puede resultar dañado y ser necesario sustituirlo. La capacidad de corte de servicio (Ics) es la corriente de fallo que puede interrumpir repetidamente sin dejar de funcionar. La relación entre Ics e Icu es un indicador directo de calidad. Una relación de 100% significa que el disyuntor soporta su corriente de fallo nominal completa varias veces. Una relación de 25% significa que se trata de un dispositivo de un solo uso cuando se aproxima a su valor nominal indicado en la placa de características. Para aplicaciones industriales en las que son posibles fallos repetidos, exija como mínimo un Ics ≥ 50% Icu.
Pruebas de aislamiento completa la verificación del interruptor: de polo a polo, de polo a tierra y entre los contactos abiertos. Un interruptor que se dispara correctamente pero que presenta una fuga de corriente entre fases debido a un aislamiento deteriorado protege un circuito al tiempo que genera un peligro en otro.
Sensores: precisión, linealidad y deriva ambiental
Los sensores son los ojos y los oídos de cualquier sistema de automatización, y su modo de fallo es especialmente insidioso: rara vez fallan de forma repentina. Sufren desviaciones.
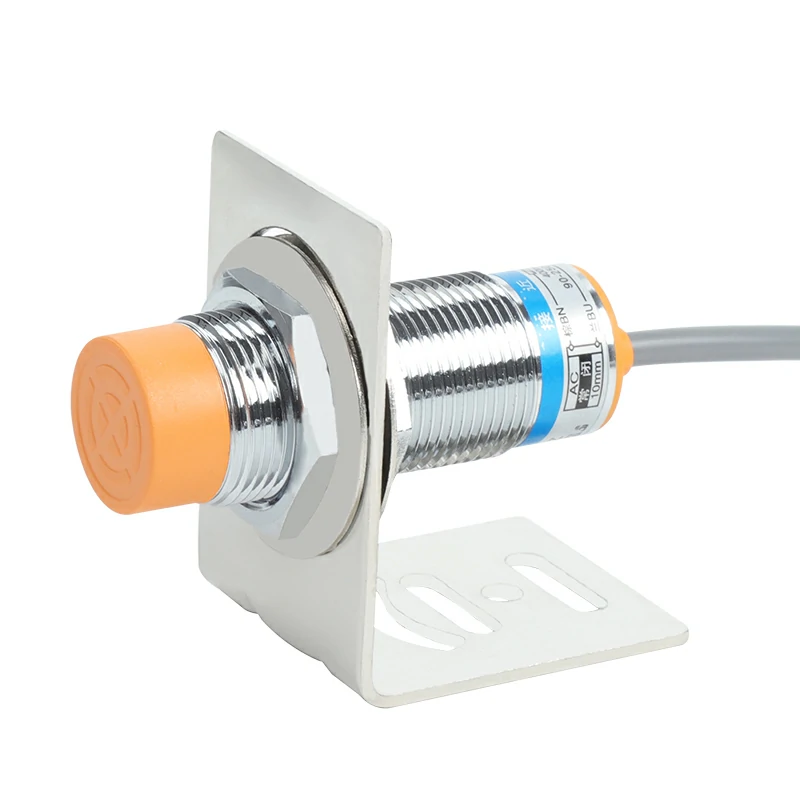
Pruebas de precisión y linealidad aplica señales de referencia conocidas y mide la salida comparándola con la función de transferencia ideal. En el caso de un sensor de proximidad inductivo, acérquese a un objetivo metálico normalizado a una velocidad controlada y registre la distancia exacta en la que cambia la salida; a continuación, compárela con la distancia de detección nominal (Sn). La norma IEC 60947-5-2 especifica una tolerancia de ±10% Sn. Un sensor con un alcance nominal de 8 mm que se activa a 7,2 mm está dentro de las especificaciones, pero por muy poco. Uno que se active a 7,9 mm le ofrece casi todo el alcance nominal.
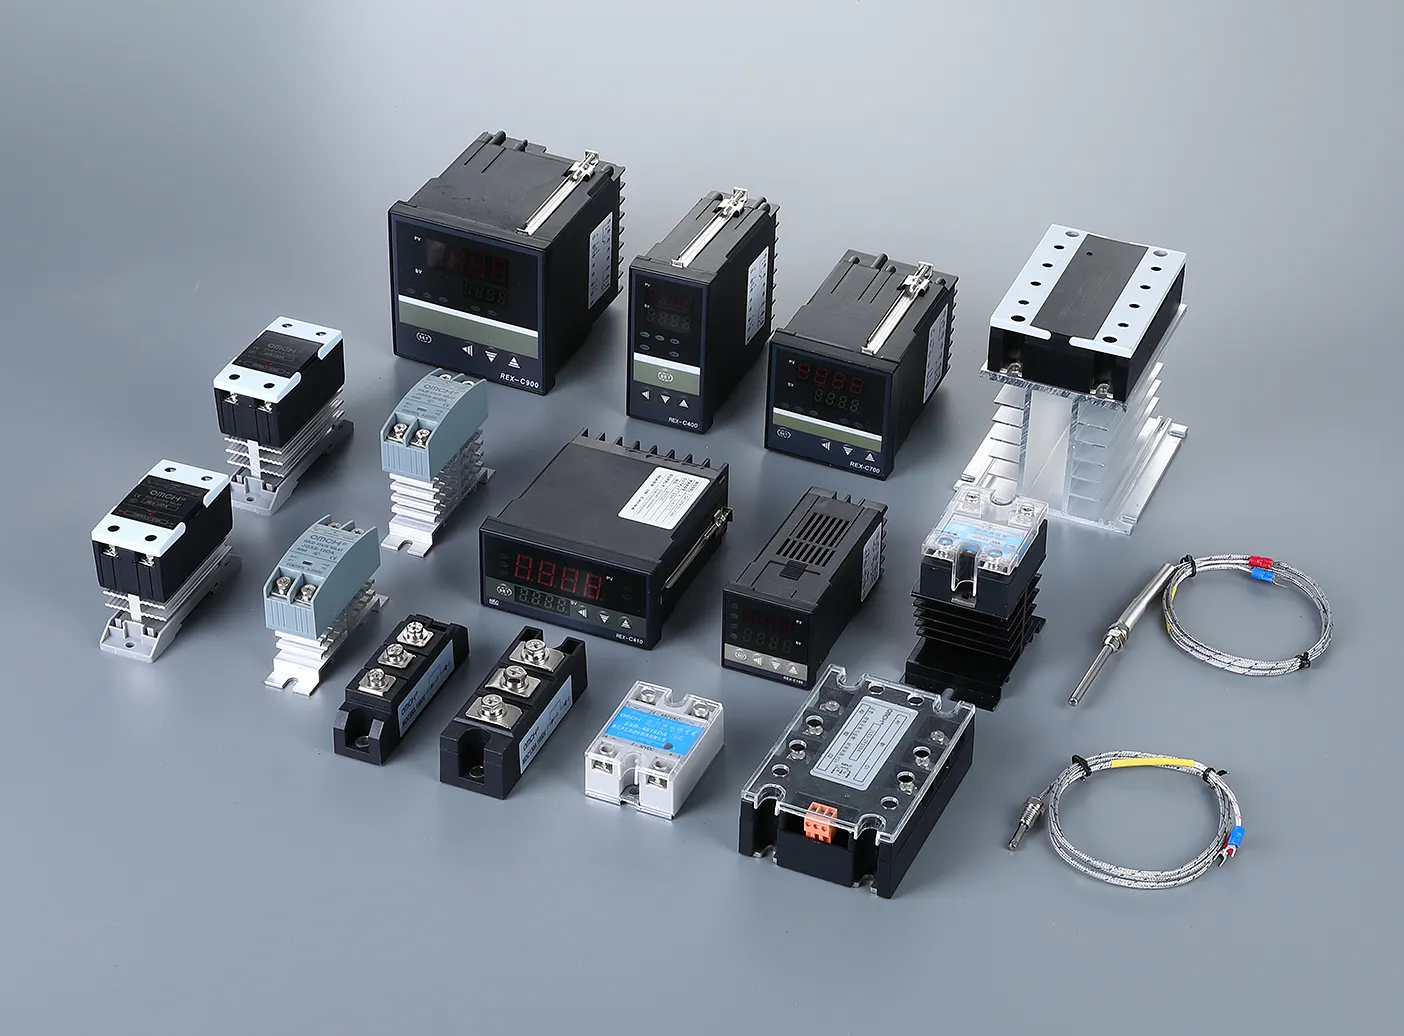
En el caso de los sensores analógicos, como las sondas de temperatura RTD, la precisión se expresa en forma de clase. Un sensor PT100 de clase A debe mantener una precisión de ±(0,15 + 0,002 × |t|) °C en todo su rango nominal; a 100 °C, eso supone ±0,35 °C. Un sensor de clase B a la misma temperatura permite una tolerancia de ±0,8 °C. Puede que esta diferencia no sea relevante para el control de sistemas de climatización, pero sin duda sí lo es para la validación de procesos farmacéuticos.
Tiempo de respuesta —el retraso entre el cambio en la entrada y la estabilización de la salida— es el parámetro que las fichas técnicas de los sensores suelen ocultar en la letra pequeña. Un sensor fotoeléctrico con un tiempo de respuesta de 1 ms puede detectar piezas que pasan a gran velocidad por una cinta transportadora. Uno con un tiempo de respuesta de 10 ms no detectará una de cada dos piezas a la misma velocidad de la línea.
Deriva a largo plazo Es el parámetro que no se puede comprobar en una sola inspección de entrada, pero que hay que conocer antes de comprometerse con un proveedor. Los sensores industriales de calidad especifican tasas de deriva inferiores a 0,11 TP3T de la escala completa al año. Un sensor cuyo fabricante se niega a hablar de la deriva cuando se le pregunta está enviando una señal, pero no es precisamente la que tú quieres.
Fuentes de alimentación: ondulación, regulación de carga y eficiencia
Las fuentes de alimentación son la base de la que dependen todos los demás componentes de un sistema. Cuando una fuente de alimentación falla, todo lo que hay a continuación falla con ella, a menudo de formas cuyo diagnóstico resulta costoso.
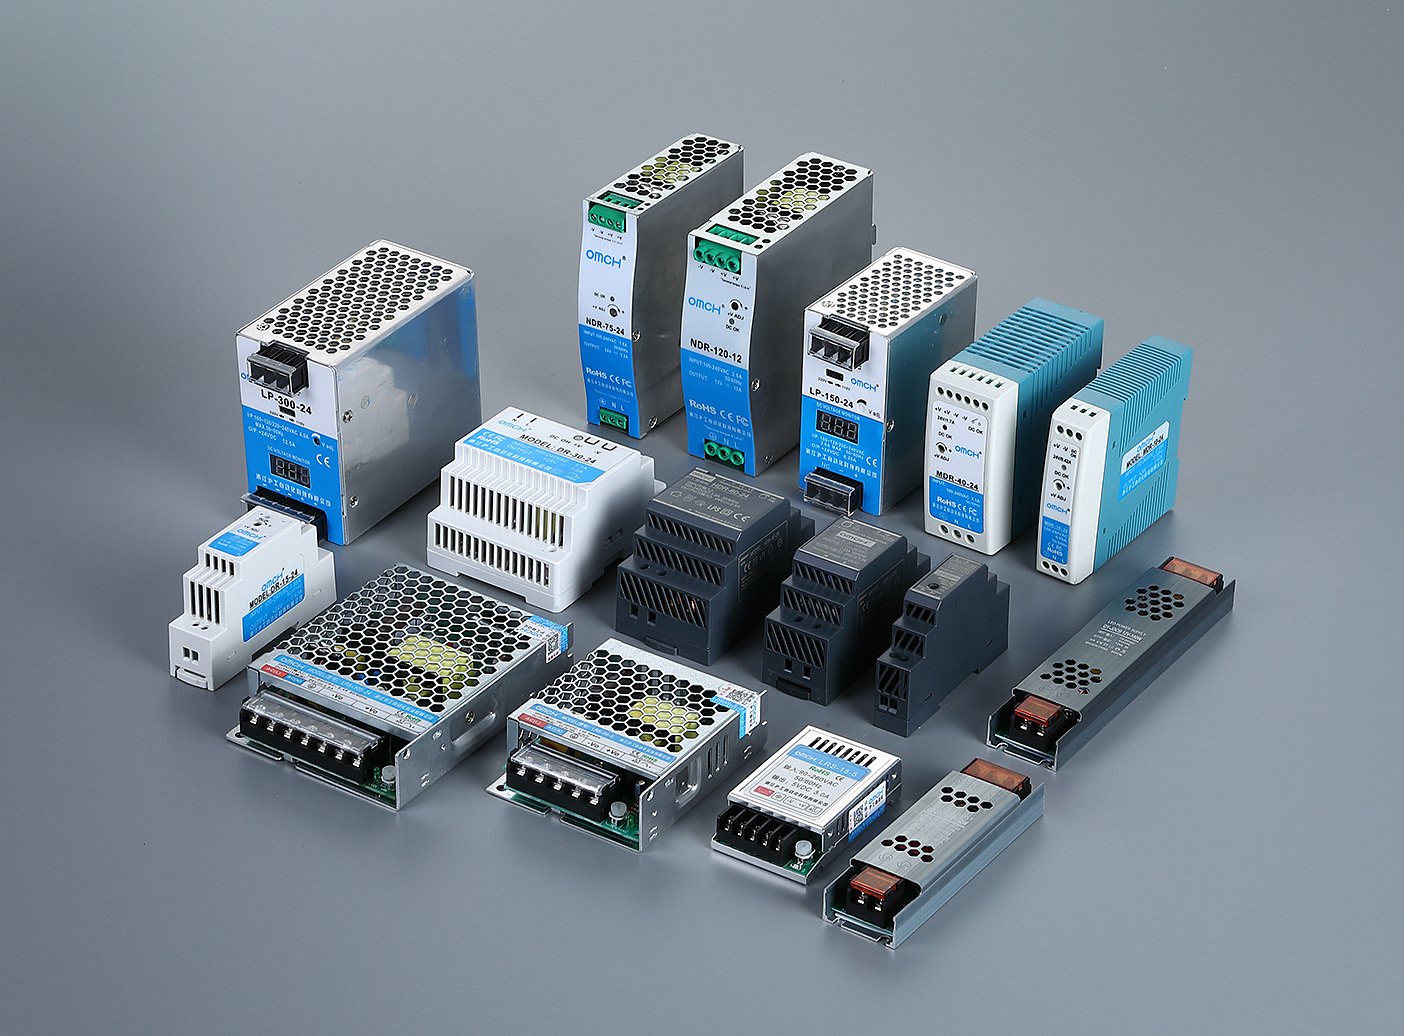
Ondulación y ruido Es el primer parámetro que hay que comprobar. Utilizando un osciloscopio con un ancho de banda limitado a 20 MHz y una sonda con resorte de tierra adecuada (no el cable de tierra largo con pinza cocodrilo, ya que esa «antena» capta ruido de conmutación que en realidad no está presente en la salida), mide la componente de CA superpuesta a la salida de CC. En una fuente de alimentación conmutada de calidad para carril DIN, la ondulación no debe superar los 1% de la tensión de salida. Una salida de 24 V que presente una ondulación de 240 mV de pico a pico se encuentra justo en el límite aceptable. Una que presente 50 mVpp es excelente. Una ondulación elevada no solo significa que la alimentación es ruidosa, sino que los condensadores de salida son de capacidad insuficiente o se están deteriorando, y esos condensadores son el punto de fallo más habitual en cualquier fuente de alimentación.
Regulación de la carga mide la estabilidad de la tensión de salida a medida que la carga varía desde cero hasta la corriente nominal máxima. Una fuente de alimentación con buena regulación mantiene la tensión de salida dentro de un margen de ±1% en todo el rango de carga. Para comprobarlo, alterna entre condiciones de carga nula y plena carga y registra el transitorio de tensión en un osciloscopio: la tensión debería descender brevemente y recuperarse hasta situarse dentro de las especificaciones en milisegundos, sin que se produzca una caída progresiva bajo una carga sostenida.
Eficiencia y rendimiento térmico están relacionados. Una fuente de alimentación para carril DIN que funciona con una eficiencia de 88% a una entrada de 230 VCA disipa 12% de su potencia nominal en forma de calor. Con una potencia de salida de 240 W, eso supone casi 33 W de calor en el interior de una carcasa sellada. Mida la temperatura de la carcasa tras 2 horas a plena carga en un ambiente sin corriente de aire: un aumento superior a 40 K con respecto a la temperatura ambiente indica un diseño térmico inadecuado, lo que acorta directamente la vida útil de los condensadores. La ecuación de Arrhenius es implacable: cada aumento de 10 °C en la temperatura de funcionamiento reduce aproximadamente a la mitad la esperanza de vida de los condensadores electrolíticos.
Resumen de los equipos y normas de ensayo esenciales
A modo de referencia rápida, a continuación se indica la correspondencia entre las principales categorías de ensayo y los equipos y las normas aplicables. Utiliza esta información como punto de partida; comprueba siempre la edición específica de cada norma en relación con los requisitos de certificación de tu producto.
| Categoría de prueba | Equipamiento básico | Qué mide | Norma clave |
|---|---|---|---|
| Rendimiento eléctrico | DMM, medidor LCR | Resistencia, capacitancia, inductancia, tensión, corriente | IEC 60512, IEC 61810-1 |
| Forma de onda y sincronización | Osciloscopio, analizador lógico | Ondulación, ruido, temporización de conmutación, decodificación de protocolos | - |
| Seguridad | Comprobador de hipot, comprobador de aislamiento | Resistencia dieléctrica, resistencia de aislamiento | IEC 61010-1 |
| Medio ambiente | Cámara de temperatura y humedad, mesa vibratoria | Ciclos térmicos, calor húmedo, vibraciones, golpes | Serie IEC 60068-2 |
| Vida útil y fiabilidad | Carga electrónica, bastidor de pruebas de envejecimiento | Regulación de la carga, eficiencia, envejecimiento acelerado | - |
Una nota sobre la selección del equipo: la clase de precisión es más importante que el número de funciones. En entornos industriales, es imprescindible utilizar un multímetro digital (DMM) con clasificación CAT III de 600 V como mínimo; utilizar un medidor CAT II en un cuadro de distribución constituye una infracción de seguridad, no solo un problema de precisión en la medición. Un comprobador de alta tensión debe tener una capacidad de salida de al menos 500 VA para garantizar que pueda mantener la tensión de prueba incluso al cargar la capacitancia del dispositivo sometido a prueba.
Sobre las normas: el año de edición forma parte del número de la norma. La norma IEC 61010-1:2010 no es el mismo documento que la norma IEC 61010-1:2001. Cuando el informe de ensayo de un proveedor cite una norma sin indicar el año de edición, solicítalo. Si cita una edición retirada, pregunta por qué.
Cómo leer un informe de pruebas como un ingeniero de calidad
La mayoría de la gente lee un informe de pruebas igual que lee la calificación de una inspección sanitaria de un restaurante: buscan la letra que aparece en la parte superior y pasan de largo. Un ingeniero de calidad lo lee como un detective lee la declaración de un testigo: cada cifra, cada omisión, cada resultado extrañamente perfecto es una pista.
Parámetros clave que hay que comprobar en cualquier informe de ensayo
Antes incluso de fijarte en los valores medidos, comprueba la fiabilidad del informe.
La acreditación del laboratorio de ensayos. Un informe de ensayo válido identifica el laboratorio que ha realizado los ensayos e incluye el número de acreditación ISO 17025 de dicho laboratorio. Sin embargo, no basta con disponer de un número de acreditación: hay que comprobar que el ámbito de acreditación del laboratorio abarca el método de ensayo específico citado en el informe. Un laboratorio acreditado para la medición dimensional no es automáticamente competente para realizar ensayos de resistencia dieléctrica, aunque ambos se enmarquen dentro de los “ensayos eléctricos”.”
La norma a la que se hace referencia y el año de su edición. Todo informe de ensayo fiable indica exactamente qué norma se ha aplicado, incluyendo la edición o el año de revisión. Si el informe indica “IEC 61010-1” sin especificar el año, es una señal de alerta. Si cita una versión retirada hace cinco años, es una señal de alerta grave. Las normas evolucionan: un ensayo realizado según una edición obsoleta puede no cumplir los requisitos normativos actuales de tu mercado objetivo.
Tamaño de la muestra y trazabilidad de los lotes. Un informe de ensayo de tipo basado en tres muestras de referencia cuidadosamente seleccionadas ofrece una perspectiva muy diferente a la de un informe de ensayo rutinario que abarca una muestra estadística extraída de un lote de producción de 500 unidades. El informe debe indicar cuántas unidades se han sometido a ensayo y de qué lote de producción proceden. Si la trazabilidad de las muestras se limita a “muestras proporcionadas por el fabricante”, se trata de un certificado de ensayo de tipo, que, aunque valioso, no sustituye a los datos de calidad a nivel de lote.
Valores medidos frente a valores límite. La indicación “Aprobado” junto a cada parámetro te indica que el componente cumple con el requisito mínimo. No te indica por cuánto. Una resistencia de contacto de 48 mΩ con un límite de 50 mΩ se considera «aprobada», pero una resistencia de contacto de 12 mΩ corresponde a un producto diferente. Fíjate siempre en los valores reales medidos. Un proveedor que solo ofrece resúmenes de «aprobado/suspendido» o bien está ocultando una merma en los márgenes o bien no entiende por qué los márgenes son importantes.
Señales de alerta que indican prácticas de pruebas deficientes
Algunos informes de pruebas parecen completos a primera vista, pero se desmoronan cuando se analizan con detenimiento. Estas son las señales de alerta:
El informe no incluye ningún número de acreditación del laboratorio. Cualquier laboratorio acreditado según la norma ISO 17025 muestra de forma destacada su número de acreditación. La ausencia de este número suele indicar que los ensayos los ha realizado el propio fabricante sin supervisión de terceros; aunque esto no supone automáticamente una descalificación, sí que reduce considerablemente la credibilidad independiente del informe.
Citar normas retiradas u obsoletas. Las normas se actualizan por una razón: normalmente porque se ha detectado que la versión anterior presentaba deficiencias de seguridad o que el rigor de los ensayos era insuficiente. Un informe que haga referencia a la norma IEC 61010-1:2001 en 2026 significa, o bien que los ensayos se realizaron hace décadas y se han reutilizado, o bien que el laboratorio no se ha mantenido al día con su ámbito de acreditación. Ninguna de las dos opciones resulta tranquilizadora.
Todos los valores medidos son idénticos en todas las muestras. La producción real presenta variaciones. Si un informe muestra cinco muestras con lecturas de resistencia de contacto de exactamente 23,5 mΩ, 23,5 mΩ, 23,5 mΩ, 23,5 mΩ y 23,5 mΩ, esos números no se han medido individualmente, sino que se han copiado y pegado. Los lotes de producción reales suelen presentar una dispersión de los parámetros de 2 a 5%, incluso en una línea de producción bien controlada. La uniformidad perfecta es el indicio más fiable de que los datos de prueba son falsos.
Faltan categorías de pruebas fundamentales. Un informe de ensayo de un disyuntor sin datos de la curva de disparo. Un informe de una fuente de alimentación sin mediciones de ondulación. Un informe de un relé sin datos de resistencia de contacto. No se trata de omisiones, sino de admisiones. El ensayo no se ha realizado y, por lo general, hay una razón para ello.
Las fechas de las pruebas son anteriores a la fecha de fabricación del lote. Esto parece demasiado obvio como para mencionarlo, pero ocurre —sobre todo cuando los proveedores reutilizan antiguos informes de ensayo de tipo y los presentan como prueba de la calidad a nivel de lote—. Comprueba que la fecha del ensayo coincida con la fecha de fabricación del lote que figura en la lista de embalaje.
Preguntas que debes hacer a tu proveedor sobre las pruebas
A la hora de evaluar a un proveedor, estas preguntas permiten distinguir entre aquellos que consideran las pruebas como una competencia fundamental y aquellos que las ven como un mero trámite burocrático:
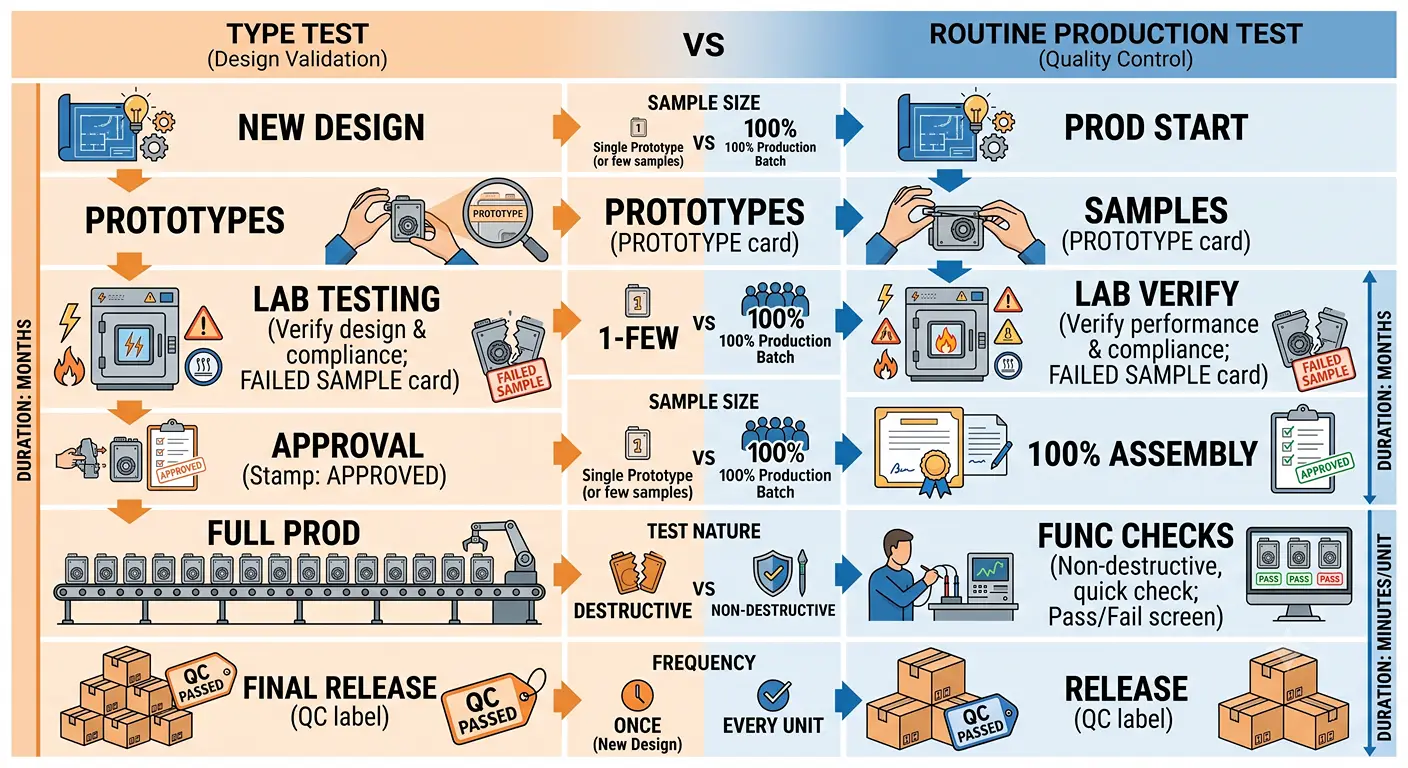
“¿Se trata de una prueba de tipo o de una prueba de producción rutinaria?” Una prueba de tipo demuestra que el diseño funciona —una sola vez, con muestras prototipo—. Una prueba rutinaria demuestra que todas las unidades enviadas cumplen con las especificaciones. Los proveedores que no saben explicar esta diferencia son aquellos que no realizan pruebas rutinarias.
“¿Cuándo se calibró por última vez su equipo de ensayo? ¿Podría facilitarnos los certificados de calibración?” La fiabilidad de los datos de ensayo depende de la fiabilidad de los instrumentos con los que se han obtenido. La calibración debe realizarse anualmente y ser trazable a patrones de medida nacionales o internacionales. Un proveedor que se muestre indeciso al respecto no realiza calibraciones periódicas.
“¿Pueden facilitarme datos de ensayo que sean trazables hasta el número de serie de cada unidad que reciba?” La trazabilidad a nivel de lote es el estándar de referencia. Esto significa que, si se produce un fallo en el campo, se puede consultar el registro de pruebas específico de esa unidad concreta y determinar si el problema pasó desapercibido o se produjo tras el envío.
“¿Cuál es vuestra política cuando un lote no supera las pruebas rutinarias? ¿Lo reelaboráis, lo desecháis o lo enviáis con un aviso de desviación?” Esta pregunta revela más sobre la cultura de calidad de un proveedor que cualquier certificado. La respuesta correcta incluye la cuarentena, el análisis de las causas fundamentales y las medidas correctivas, y no “volvemos a realizar las pruebas hasta que se apruebe”.”
“¿Realizan alguna prueba que vaya más allá de lo que exigen las normas?” Los mejores fabricantes consideran las normas como un mínimo, no como un máximo. Si un proveedor indica por iniciativa propia que realiza pruebas adicionales de rodaje, HALT o específicas para cada aplicación, más allá del conjunto de pruebas obligatorias, está invirtiendo en calidad, no se limita a cumplir con los requisitos mínimos.
Las pruebas te revelan a quién le estás comprando realmente
Existe una diferencia fundamental entre un fabricante que realiza sus propias pruebas y una empresa comercial que se basa en los certificados facilitados por los proveedores. Para comprender esa diferencia no hace falta recorrer las instalaciones de la fábrica: se aprecia claramente en la documentación.
Hay tres indicios que te ayudan a distinguir entre los fabricantes que se toman en serio las pruebas y aquellos que las consideran un mero trámite burocrático:
Equipos de ensayo in situ. Un fabricante que cuenta con cámaras climáticas, equipos de pruebas de alta tensión, bastidores de quemado y equipos de calibración ha realizado una inversión de capital en calidad que una empresa comercializadora no puede igualar desde el punto de vista económico. Pregunta qué equipos de prueba tienen en sus propias instalaciones y cuáles subcontratan. La respuesta suele ser reveladora.
Pruebas rutinarias a nivel de lote. Si el proveedor puede facilitar datos de ensayo vinculados a cada lote de producción —y no solo un certificado de ensayo de tipo único—, significa que cuenta con un auténtico programa de calidad. Si cada solicitud de datos de ensayo da como resultado el mismo PDF de hace tres años, te estás enfrentando a una mera tramitación burocrática.
Trazabilidad del número de serie. La capacidad de recuperar el informe de pruebas concreto de una unidad específica enviada a un cliente concreto es el sello distintivo de un fabricante que considera la calidad como una disciplina operativa, y no como un argumento de marketing. Su implantación resulta costosa, razón por la cual la mayoría de las empresas no lo hacen —y por la cual las que sí lo hacen destacan de inmediato—.
Para los distribuidores y mayoristas, vuestra reputación depende de la calidad de los productos que os suministra vuestro proveedor. Asociarse con un fabricante que realiza pruebas de salida 100% con trazabilidad a nivel de lote garantiza que los componentes que reciben vuestros clientes sean exactamente los que indica el informe de pruebas, en cada lote y en todo momento. OMCH, con sus operaciones de pruebas internas y más de 30 años de experiencia en fabricación, está pensada para socios de suministro que necesitan consistencia a gran escala — Infórmate sobre las colaboraciones de distribución.
Lista de comprobación para las pruebas de componentes eléctricos
Utiliza esta lista de comprobación como referencia práctica, tanto si estás poniendo en marcha un programa de inspección de entrada como si estás evaluando a un nuevo proveedor. Cada punto es un filtro. Si te saltas uno, estarás dejando todo en manos de la suerte.
Antes de realizar el pedido:
- Identifica las normas IEC, UL o GB aplicables a cada tipo de componente que vayas a adquirir; comprueba que el año de edición sea el actual.
- Solicita el informe de ensayo de tipo del proveedor y comprueba que haya sido emitido por un laboratorio acreditado según la norma ISO 17025 cuyo ámbito de acreditación abarque los métodos de ensayo específicos citados.
- Pregunta si el proveedor realiza ensayos de producción rutinarios (a nivel de lote) o solo ensayos de tipo; si son rutinarios, solicita un informe de muestra del lote.
- Comprueba de forma independiente al menos una de las declaraciones de certificación (número de expediente de UL en iq.ul.com, certificado ISO en la base de datos de la entidad de certificación).
Durante la inspección de entrada:
- Inspección visual: uniformidad del marcado, daños físicos, comprobación aleatoria de las dimensiones con respecto a la ficha técnica (muestra según AQL 1,0, Nivel II para parámetros críticos; AQL 2,5 para el aspecto)
- Control aleatorio de los parámetros eléctricos clave: resistencia, capacitancia, diodo/continuidad con un multímetro digital calibrado (un mínimo de 5 unidades por lote; más en el caso de los componentes críticos)
- Comparar las muestras recibidas con la muestra de referencia conservada del primer artículo aprobado.
- Registra todos los resultados de las inspecciones indicando la fecha, el número de lote y la identificación del inspector: una inspección no registrada es una inspección sin documentar.
Para aplicaciones críticas:
- Envía muestras a un laboratorio independiente acreditado según la norma ISO 17025 para que realice pruebas de verificación; como mínimo, comprueba de forma aleatoria los parámetros más críticos para tu aplicación.
- En el caso de las fuentes de alimentación y los relés: realizar pruebas de rodaje internas (un mínimo de 48 horas a carga nominal y a temperatura ambiente elevada)
- Exigir una trazabilidad completa del lote: que cada número de serie de las unidades esté vinculado a su registro de pruebas de producción.
- Si la aplicación tiene que ver con la seguridad: nunca confíes únicamente en las pruebas realizadas por el proveedor; es obligatorio realizar una verificación independiente.
Referencias
- Comisión Electrotécnica Internacional. “IEC 61010-1: Requisitos de seguridad para equipos eléctricos de medida, control y uso en laboratorio”.” https://webstore.iec.ch/publication/61010-1
- Comisión Electrotécnica Internacional. “Serie IEC 60512: Conectores para equipos eléctricos y electrónicos — Ensayos y mediciones”.” https://webstore.iec.ch/publication/60512
- Comisión Electrotécnica Internacional. “IEC 60898-1: Accesorios eléctricos — Interruptores automáticos para la protección contra sobrecorrientes en instalaciones domésticas y similares”.” https://webstore.iec.ch/publication/60898-1
- Comisión Electrotécnica Internacional. “Serie IEC 60068-2: Ensayos ambientales”.” https://webstore.iec.ch/publication/60068-2
- Comisión Electrotécnica Internacional. “IEC 61810-1: Relés elementales electromecánicos”.” https://webstore.iec.ch/publication/61810-1
- Comisión Electrotécnica Internacional. “IEC 60947-5-2: Aparamenta de baja tensión — Interruptores de proximidad”.” https://webstore.iec.ch/publication/60947-5-2
- IPC. “IPC-A-610: Aceptabilidad de los conjuntos electrónicos”.” https://www.ipc.org/ipc-a-610
- OMCH. “Contacto”.” https://www.omch.com/contact/
- OMCH. “Página web oficial”.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese