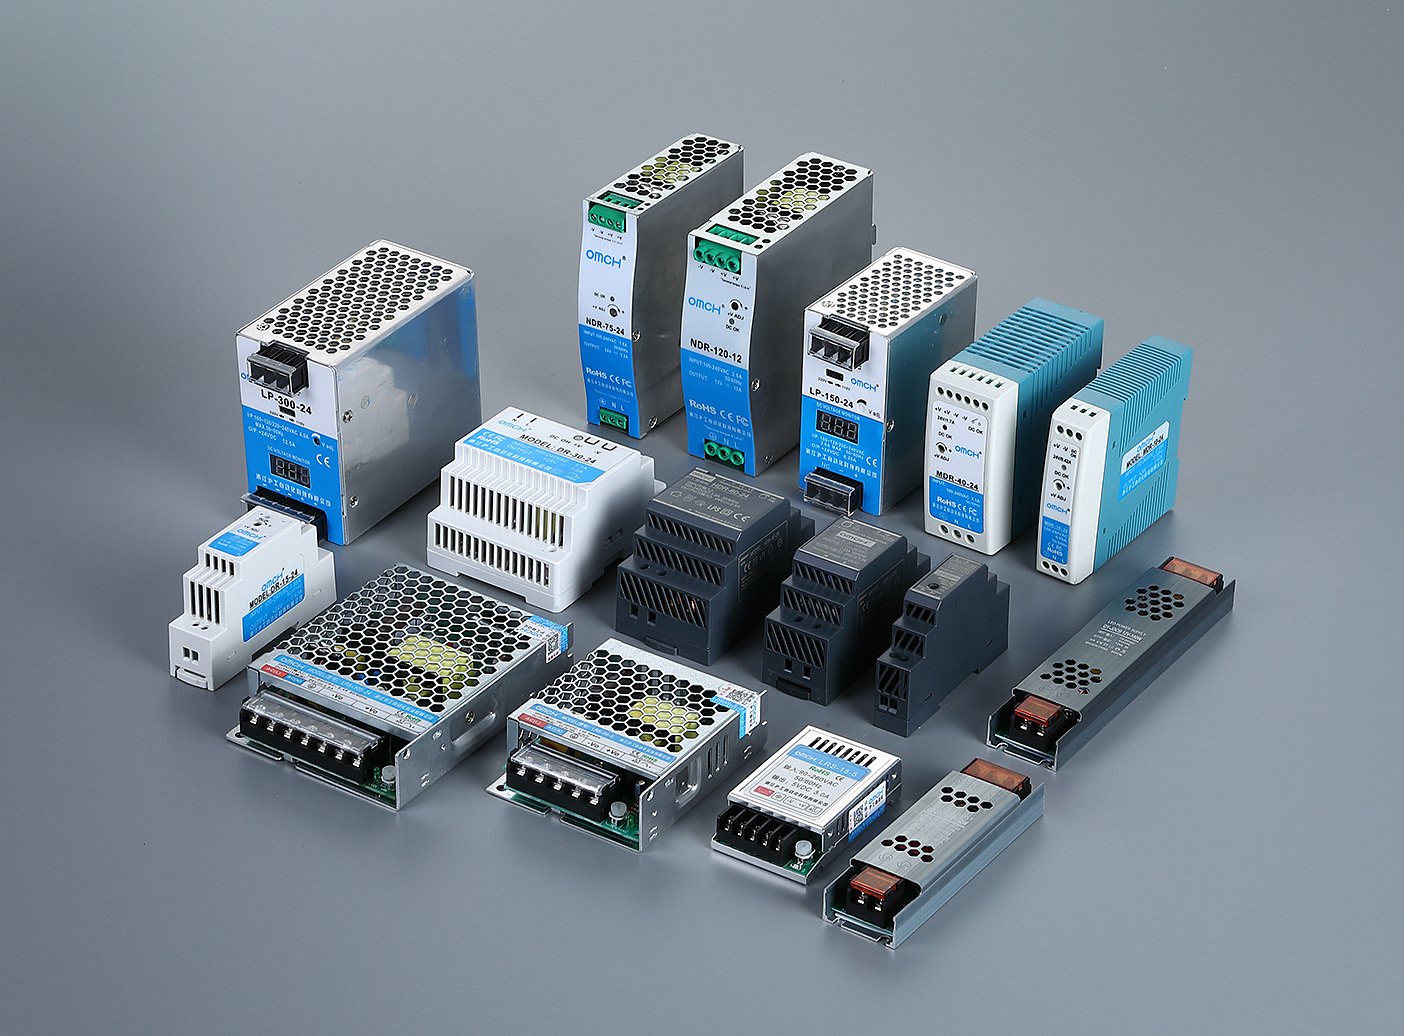
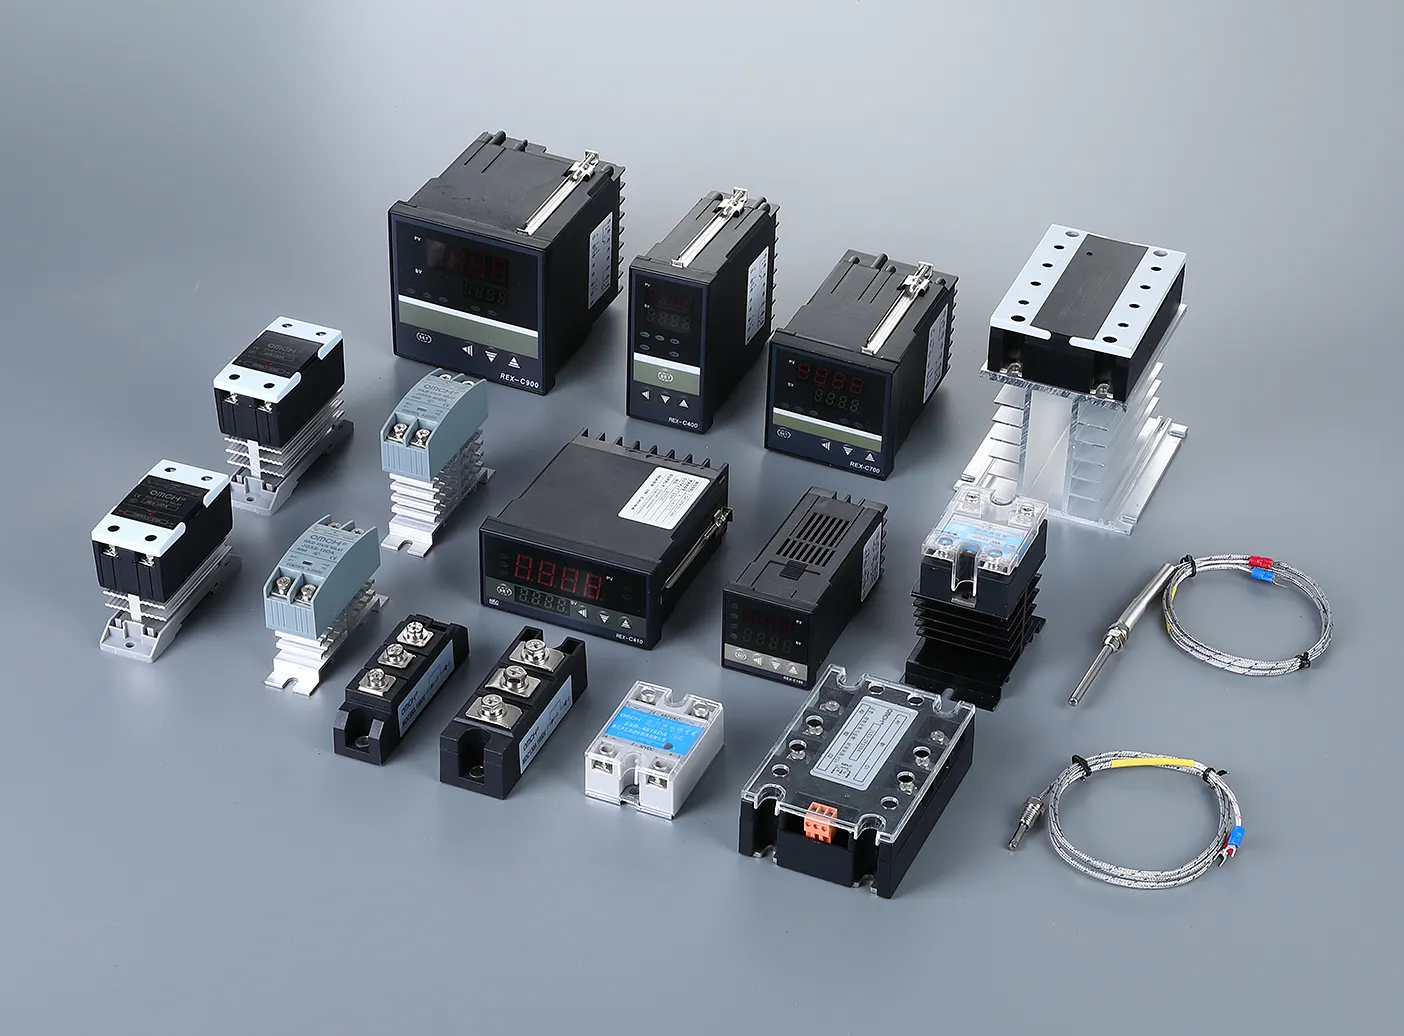
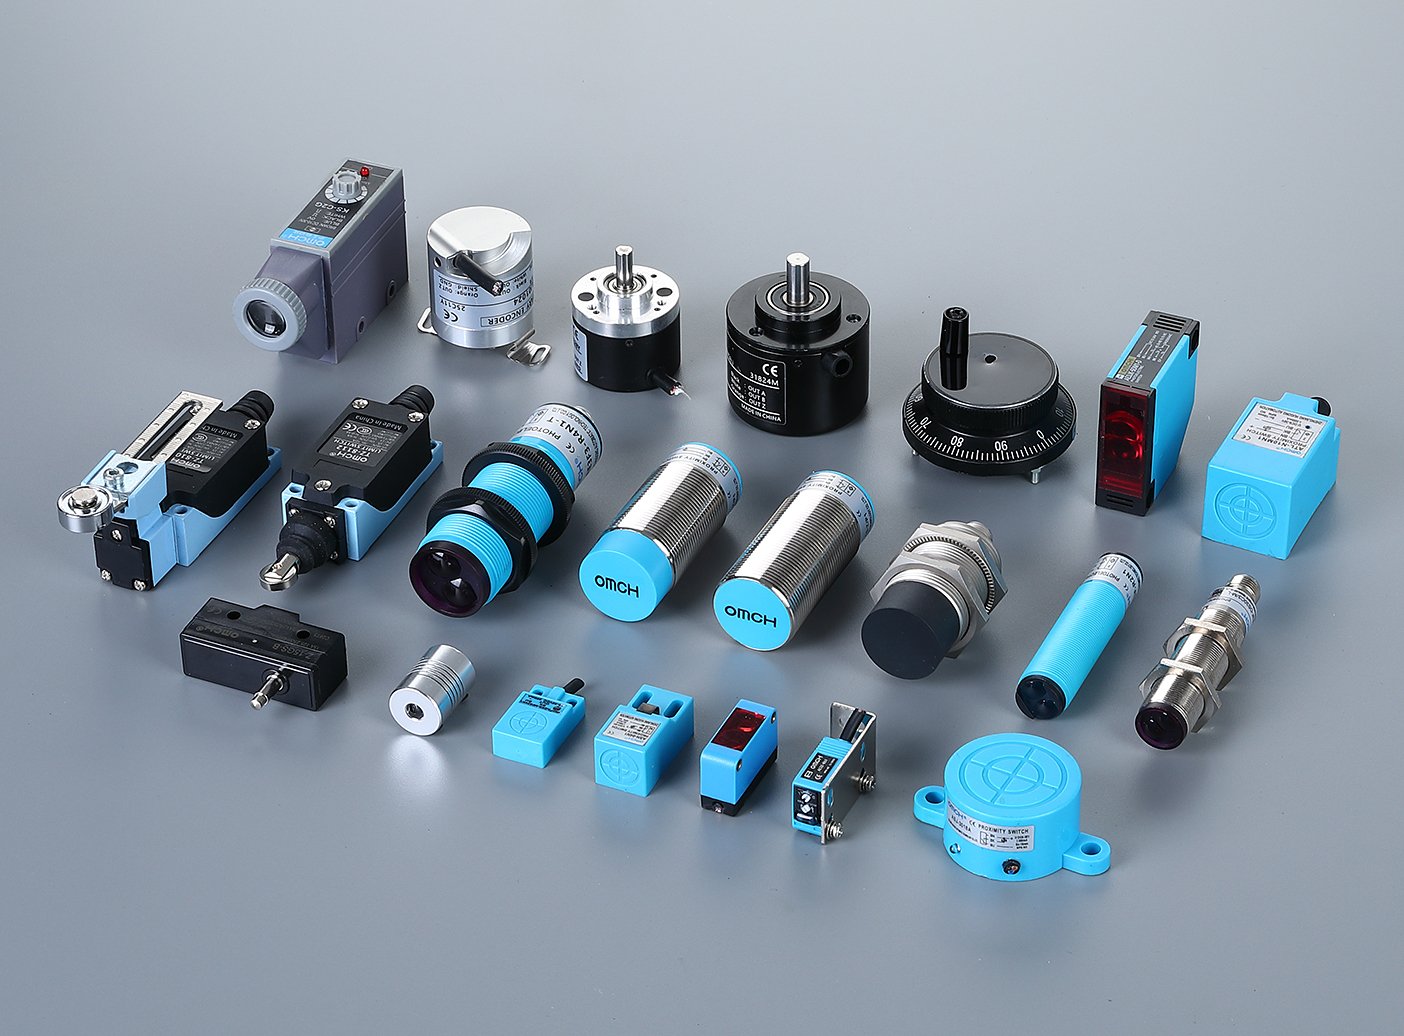
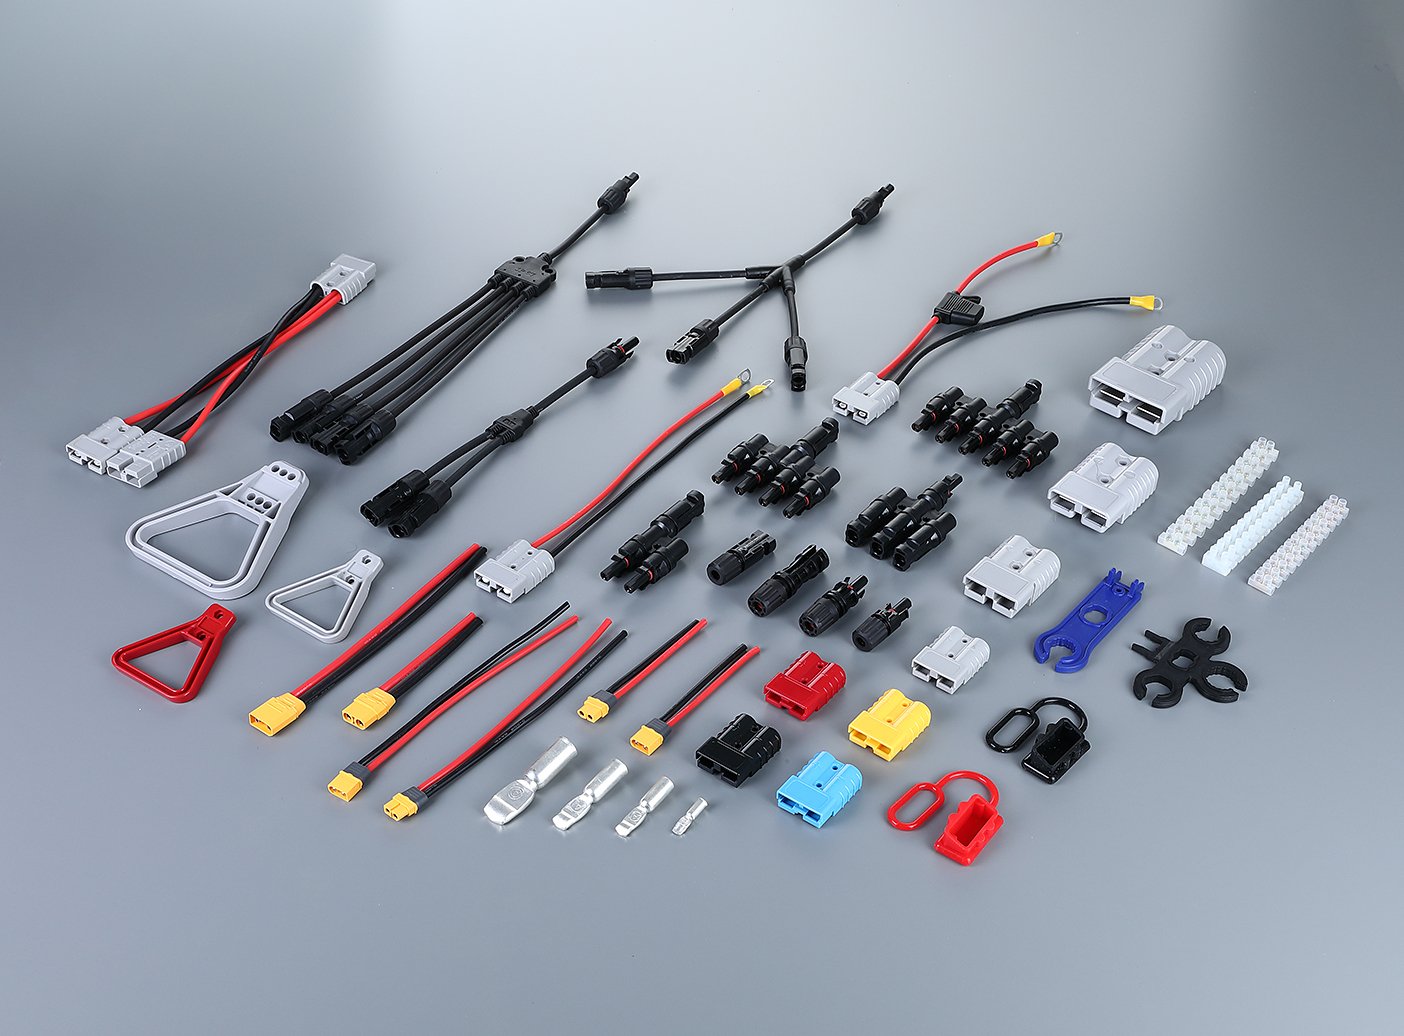
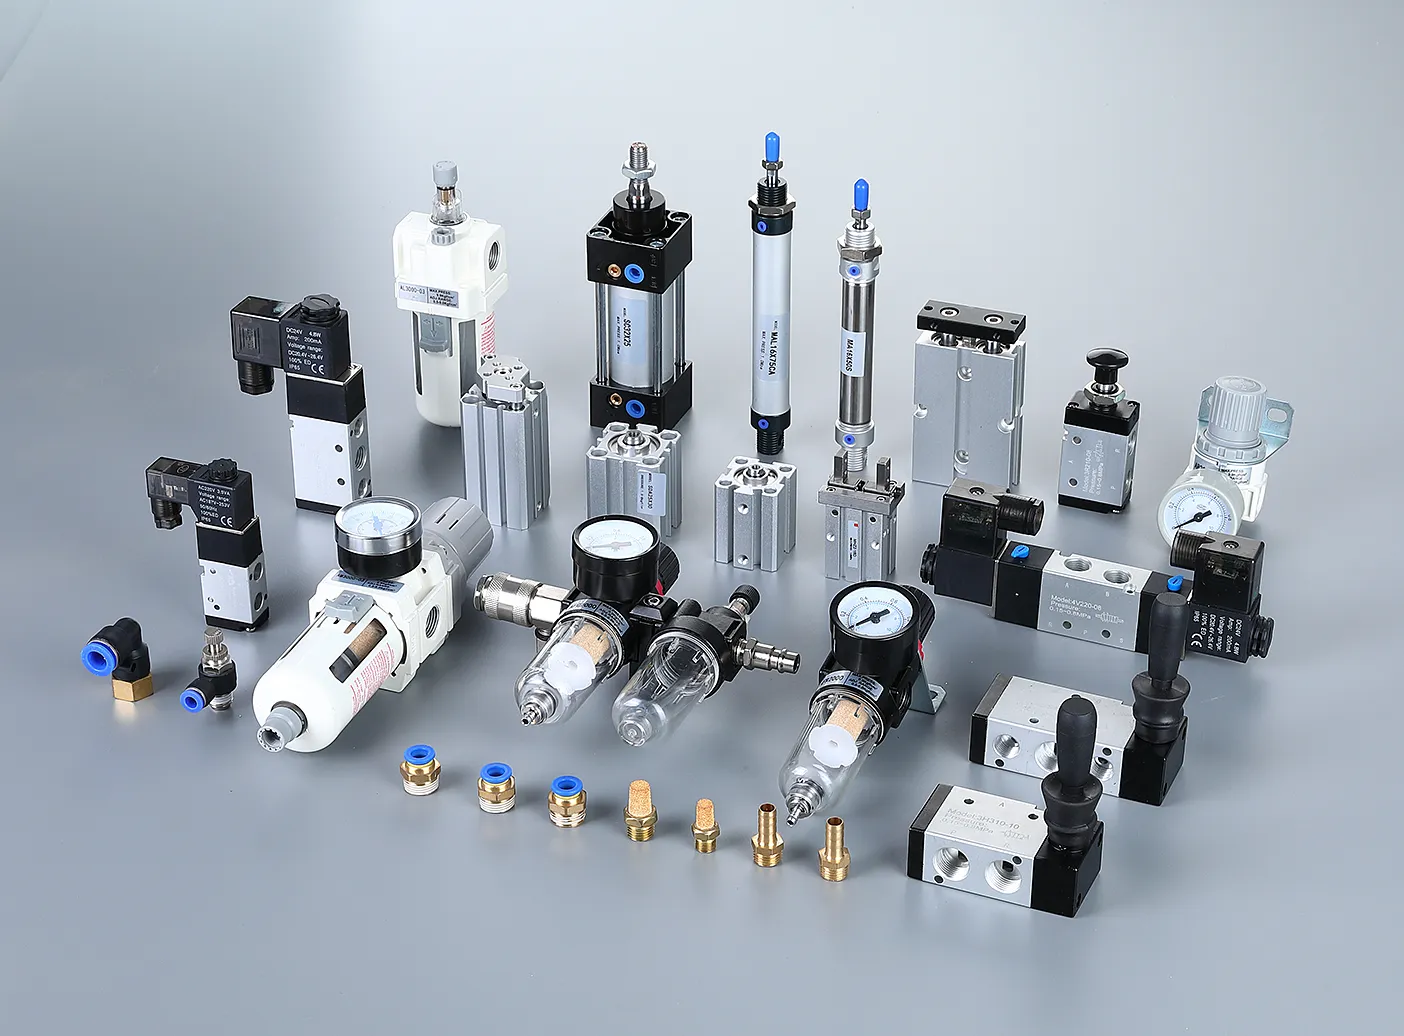
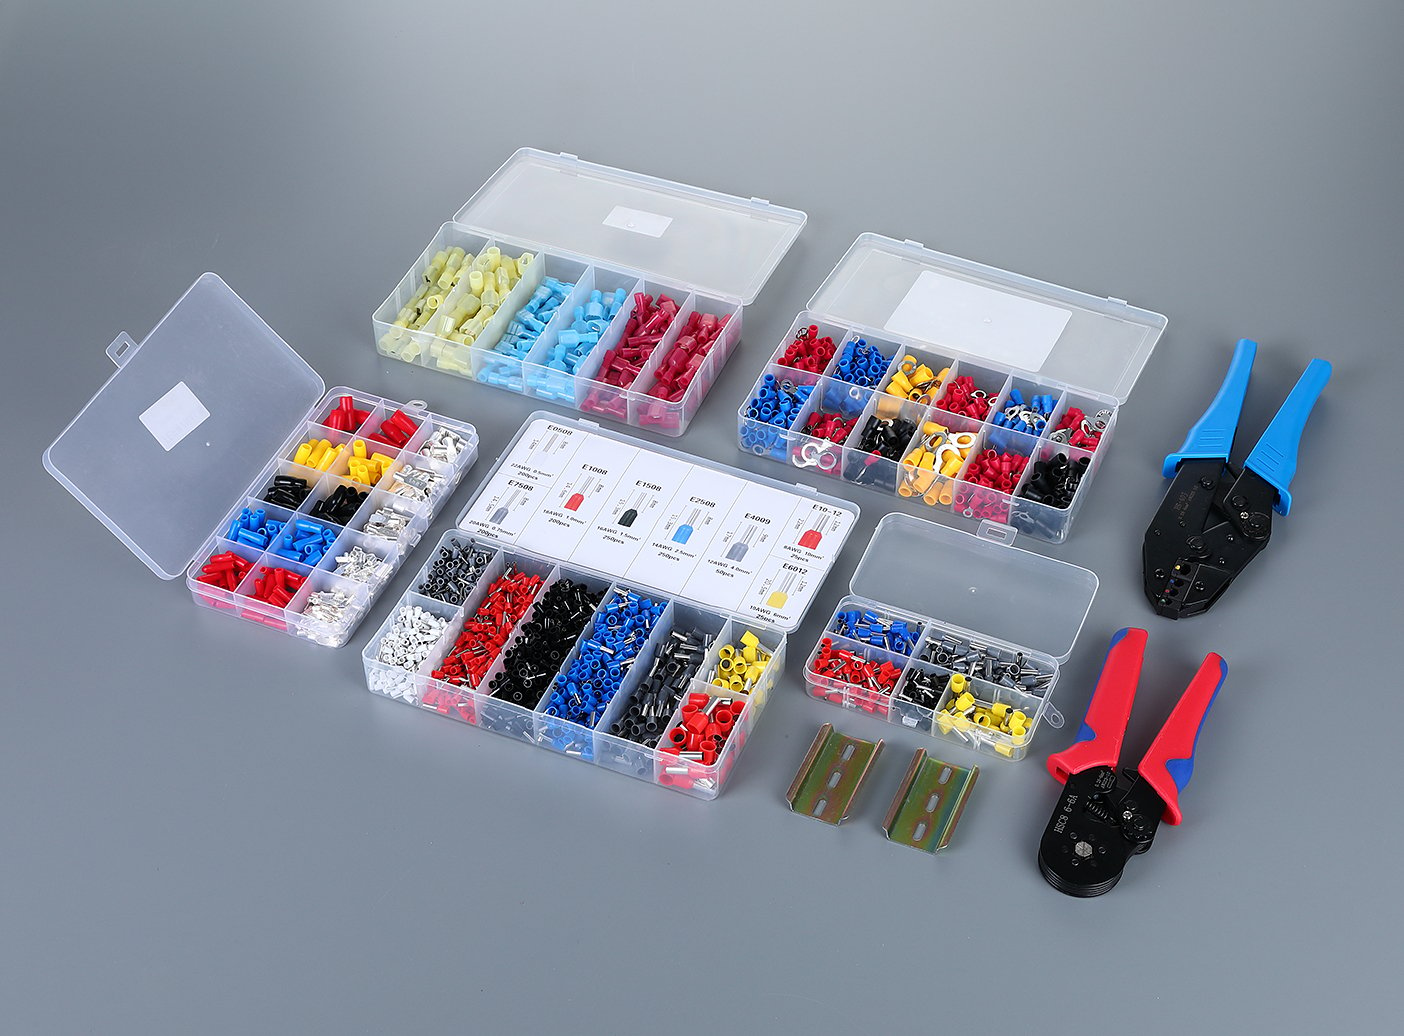
Cuando la gente oye hablar de “componentes eléctricos”, suele imaginarse los diminutos chips y condensadores que hay dentro de un smartphone. Sin embargo, la fabricación de componentes eléctricos abarca un ámbito mucho más amplio y más industrial: es la columna vertebral de todas las naves industriales, las cabinas de distribución eléctrica y las líneas de producción automatizadas del planeta.
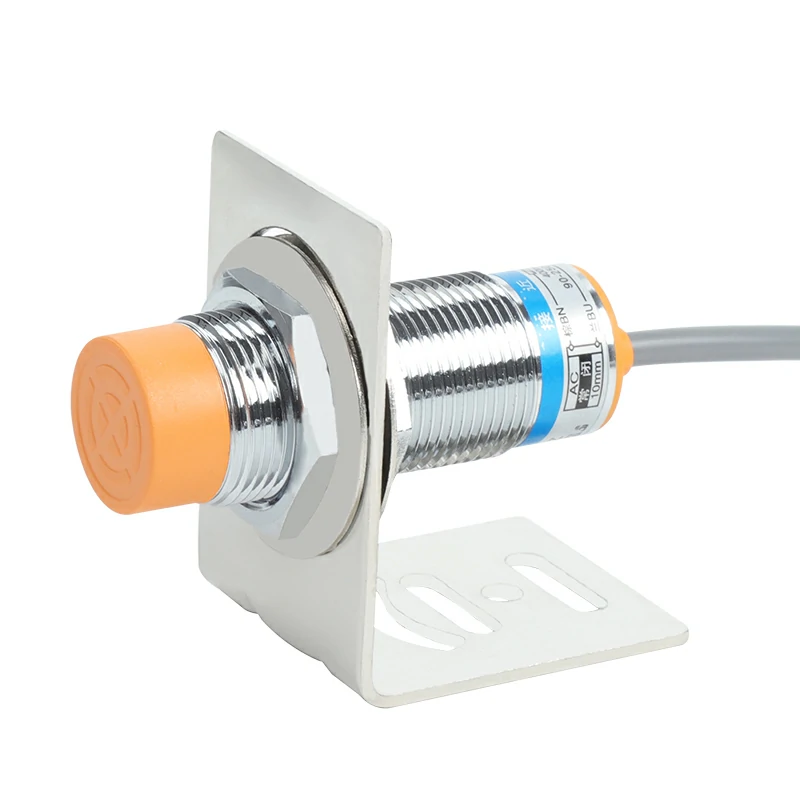
Los componentes eléctricos no son lo mismo que los componentes electrónicos. La distinción es importante. Los componentes electrónicos —circuitos integrados, microprocesadores, chips de memoria— se encuentran en placas de circuito impreso y procesan señales a niveles de milivoltios. Los componentes eléctricos gestionan la potencia real: conmutan, protegen, distribuyen y convierten la electricidad en tensiones que van desde los circuitos de control de 24 V CC hasta la distribución de la red eléctrica de 1000 V CA. Piensa en disyuntores, contactores, sensores de proximidad, relés industriales, fuentes de alimentación conmutadas, interruptores de fin de carrera, válvulas solenoides y bloques de bornes: las piezas “a nivel de órgano” que hacen que los equipos industriales respiren, se muevan y se detengan de forma segura.
Solo el mercado mundial de componentes electrónicos se valoró en aproximadamente $498 mil millones en 2024, y se prevé que alcance los $735 mil millones en 2029. Sin embargo, esta cifra subestima el sector más amplio de los componentes eléctricos, que —si se añaden los equipos de distribución de baja tensión, los componentes de control industrial, los sensores y los dispositivos electromecánicos— eleva el mercado total potencial muy por encima de la barrera del billón de dólares en todos los sectores verticales interconectados.
La capacidad de fabricación se concentra en gran medida en Asia. La provincia china de Zhejiang —en concreto, el corredor de Yueqing y Wenzhou— se ha convertido en el núcleo más denso del mundo para la fabricación de productos eléctricos de baja tensión, y produce la mayor parte de los disyuntores, contactores y fuentes de alimentación que se comercializan a nivel mundial. El eje Shenzhen-Dongguan, en Guangdong, domina el sector de los componentes pasivos, los relés y los ensamblajes a nivel de placas de circuito impreso (PCB). Shanghái y sus ciudades satélite son el pilar del segmento de alta tensión y redes inteligentes del mercado. Fuera de China, Japón y Corea del Sur lideran el sector de los componentes pasivos de precisión (MLCC de Murata y Samsung Electro-Mechanics); Alemania y Suiza, el de los sistemas de control industrial de fiabilidad ultraalta; y Estados Unidos, el de los semiconductores y los componentes especializados de grado militar.
Esta es la idea clave que más importa: este sector no es un bloque monolítico. Dentro de cualquier categoría de productos —por ejemplo, una fuente de alimentación conmutada para carril DIN— encontrarás fábricas que producen unidades de calidad casi aeroespacial con una eficiencia 92%+ y una vida útil de diseño de 10 años; fábricas que fabrican productos sólidos de gama media a precios competitivos para uso industrial general; y fábricas que producen unidades que parecen idénticas por fuera, pero que recortan gastos en todos los componentes internos. La diferencia de precio puede ser de tres veces o más entre los segmentos superior e inferior; y para un distribuidor que atiende a mercados sensibles al precio, saber qué segmento se adapta a cada cliente es la habilidad que distingue a los negocios rentables de aquellos que se ven obligados a gestionar quejas constantemente.
Piensa en ello como en el mercado de recambios de automóviles: las mismas especificaciones de unas “pastillas de freno” pueden cumplirse con una pieza de calidad OEM de un proveedor de primer nivel, una marca de recambios de confianza o un producto genérico sin marca de una fábrica de la que nunca has oído hablar. Las tres opciones encajan en el mismo coche. Pero solo en dos de ellas querrías que se asociara tu nombre. El resto de esta guía trata sobre cómo adquirir los conocimientos necesarios para distinguirlas, sin necesidad de ser ingeniero.
Cómo se fabrican los componentes eléctricos: las tres etapas de control de calidad
Hay una verdad incómoda sobre la fabricación de componentes eléctricos: dos fábricas pueden seguir los mismos pasos de producción, utilizar máquinas de la misma marca y fabricar componentes con el mismo número de referencia; sin embargo, una ofrece productos que duran diez años, mientras que la otra empieza a acumular fallos en el campo en tan solo seis meses. La diferencia no radica en si tener cada fase de fabricación. Se refleja en el nivel de detalle de la ejecución en cada control de calidad.
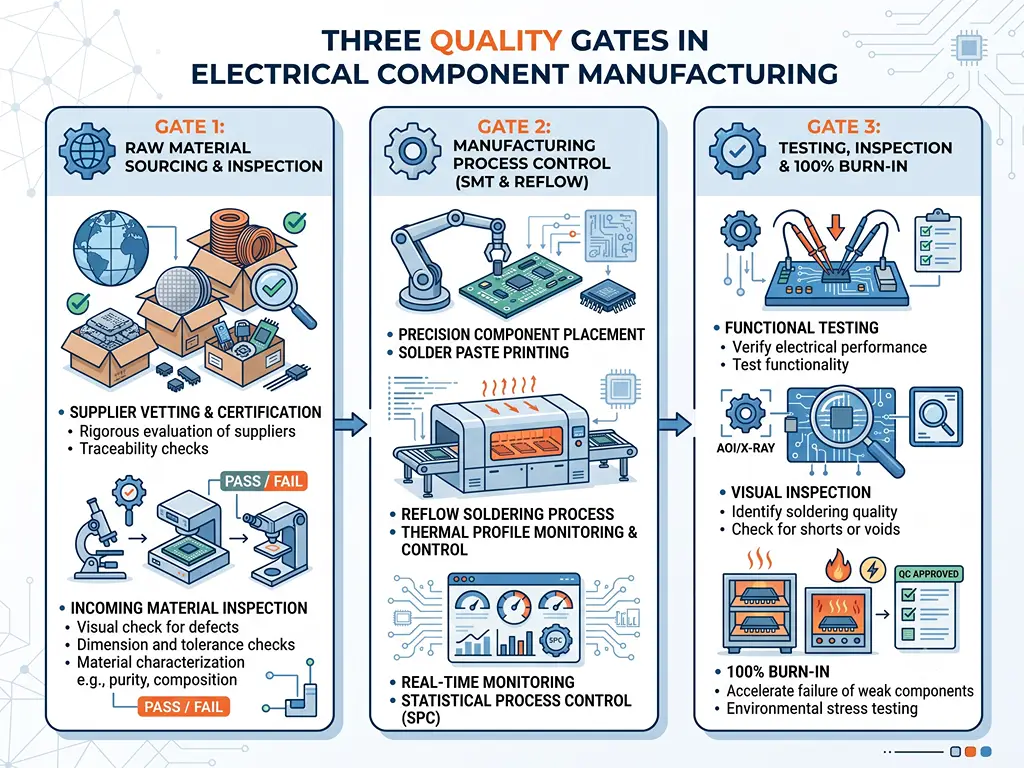
Etapa 1: Abastecimiento de materias primas e inspección de entrada
La calidad de cualquier componente eléctrico se determina, en gran medida, antes incluso de que llegue a la línea de producción. Los materiales representan entre el 50 y el 70% del coste de fabricación de un componente, y precisamente por eso son el primer ámbito en el que se aplican las medidas de reducción de costes.
Pensemos en el humilde contacto eléctrico que hay dentro de un relé o un contactor. A primera vista, todos los contactos parecen pequeños discos de color plateado. Pero la composición del material lo determina todo: cuántas operaciones aguanta el interruptor, cuánto se calienta bajo carga y si se suda y se bloquea durante un cortocircuito. El óxido de plata y cadmio (AgCdO) fue el estándar del sector durante décadas: excelente supresión del arco y larga vida útil. Pero el cadmio es tóxico y su uso está restringido por la directiva RoHS. Su sustituto moderno es el óxido de plata y estaño (AgSnO₂), que cumple con la normativa medioambiental, pero requiere un control más estricto del proceso de sinterización para alcanzar un rendimiento comparable. Una fábrica que quiera reducir costes podría utilizar una aleación con menor contenido en plata y una dispersión de óxido reducida: el contacto parece idéntico en una fotografía, pero su vida útil eléctrica se reduce de 200 000 operaciones a quizás 50 000.
Este patrón se repite en todas las categorías de materiales. Cable de cobre para bobinados de transformadores: pureza de 99,91 TP3T frente a 99,51 TP3T —una diferencia de 0,41 TP3T que modifica la resistividad lo suficiente como para aumentar la temperatura de funcionamiento entre 5 y 8 °C, lo que, con el paso de los años, acelera la degradación del aislamiento—. Láminas de acero al silicio para núcleos de motores y transformadores: grado B50A470 (baja pérdida por hierro) frente a B50A1300 (estándar); el acero de menor calidad pierde tres veces más energía en forma de calor por kilogramo de material del núcleo. Carcasas de plástico técnico: policarbonato virgen o PA66 frente a material triturado reciclado: este último se vuelve quebradizo tras 2-3 años de ciclos térmicos, y la carcasa de tu cliente se agrieta y se abre en una azotea de Dubái.
Lo que distingue a los fabricantes serios de los que solo buscan recortar gastos en esta fase no es si afirman “inspeccionar los materiales entrantes”, sino si pueden mostrarte una ficha técnica de los materiales entrantes con criterios mínimos de aceptación —resistencia a la tracción, índice de fluidez, tolerancia del espesor del recubrimiento— y si pueden rastrear cualquier lote acabado hasta el lote de materia prima con el que se fabricó.
Etapa 2: Control del proceso de fabricación
Entra en cualquier fábrica de componentes eléctricos y verás equipos similares: máquinas de montaje por puntos fijos (SMT), hornos de reflujo, estaciones de soldadura por ola, líneas de montaje automatizadas y estaciones de pruebas. La lista de equipos no te dice prácticamente nada. Lo que importa es el grado de precisión, la disciplina en el mantenimiento y la estabilidad de los parámetros del proceso.
Una máquina de montaje superficial no es simplemente “una máquina SMT”. Una línea de gama alta alcanza una precisión de colocación de ±25 μm a 3σ, con velocidades de colocación que superan los 80.000 componentes por hora. Una máquina de gama media con diez años de antigüedad puede que siga colocando componentes, pero con una precisión de ±75 μm y la mitad de velocidad; y si no se ha calibrado en los últimos 18 meses, esas cifras son meras aspiraciones, no datos reales. La diferencia en la precisión de colocación afecta directamente a la fiabilidad de las uniones de soldadura en los componentes de paso fino.
El proceso de soldadura por reflujo es aún más revelador. La soldadura sin plomo (ahora estándar según la directiva RoHS) requiere un perfil térmico preciso: zona de precalentamiento a 150-180 °C durante 60-90 segundos, subida gradual hasta un pico de 235-245 °C, manteniendo el tiempo por encima del punto de liquidez (220 °C) entre 60 y 90 segundos. Si te desvías 10 °C o 10 segundos fuera de este intervalo, se producen uniones de soldadura frías (frágiles y propensas a agrietarse) o un crecimiento intermetálico excesivo (lo que debilita la resistencia de la unión). Ninguno de estos defectos es visible a simple vista. Ambos provocan fallos intermitentes que vuelven locos a tus clientes: el producto “funciona cuando lo pruebo, pero falla cuando el cliente lo instala”.”
La tercera dimensión es lo que ocurre tras el montaje. Cada fuente de alimentación, relé o sensor que sale de fábrica debería someterse a pruebas de rodaje —es decir, hacer funcionar el producto a plena carga nominal durante un periodo prolongado para provocar que los fallos en las primeras etapas de vida útil (“mortalidad infantil”) se produzcan en fábrica, y no en el campo. En el caso de las fuentes de alimentación industriales, el estándar de referencia es la prueba de rodaje 100% a plena carga durante 48 horas. Una fábrica que realice una prueba de rodaje de 4 horas basada en muestras está garantizando, desde un punto de vista estadístico, que un determinado porcentaje de fallos tempranos llegue a sus clientes.
Piensa en ello como si fuera hornear: la misma receta, el mismo modelo de horno… pero un pastelero calibra el horno cada semana y comprueba la temperatura interna con una sonda, mientras que el otro se limita a mirar el temporizador y cruza los dedos. Ambos hacen un pastel. Pero solo uno consigue que el pastel salga igual cada vez.
Etapa 3: Pruebas, inspección y control de calidad
“Probado según la norma 100%” es la afirmación más habitual en la fabricación de componentes eléctricos… y la más engañosa. La cuestión no es si Se realizan pruebas. La pregunta es: qué se comprueba, en contra de qué estándar, y si los datos son trazables.
Una pirámide de pruebas adecuada consta de cuatro niveles. El control de calidad de entrada (IQC) verifica que las materias primas y los subcomponentes adquiridos cumplan con las especificaciones antes de que entren en producción. Las pruebas en circuito (ICT) comprueban cada uno de los conjuntos de placas de circuito impreso (PCB) para verificar la correcta colocación de los componentes, la integridad de las uniones de soldadura y los parámetros eléctricos básicos. Las pruebas funcionales (FCT) encienden el producto terminado y comprueban que realice la función prevista en condiciones de carga. Las pruebas de fiabilidad —pruebas de burn-in, ciclos térmicos y vibraciones— validan que el producto resistirá el entorno operativo previsto durante su vida útil esperada.
Que una fábrica realice “pruebas 100%” podría significar que encienden cada unidad y comprueban que el LED se ilumina. Eso no es una prueba. Es una comprobación de encendido. Una verdadera prueba funcional consiste en aplicar la carga nominal, medir los parámetros de salida en relación con los límites de las especificaciones y registrar los resultados. Una verdadera prueba de fiabilidad implica un control estadístico del proceso con valores Cpk documentados: un índice de capacidad del proceso ≥1,33 es el umbral mínimo aceptable para un proceso de fabricación de calidad industrial, y ≥1,67 representa un proceso bien controlado y predecible.
Hay otro aspecto que la mayoría de los compradores nunca se plantean preguntar: la visibilidad de los defectos. La inspección óptica automatizada (AOI) utiliza cámaras para comprobar la calidad de las uniones de soldadura en las superficies visibles; detecta entre el 80 y el 90% de los defectos más comunes. Sin embargo, no puede ver debajo de un encapsulado Ball Grid Array (BGA), donde las bolas de soldadura se encuentran entre el chip y la placa. Para eso, se necesita la inspección por rayos X (AXI). Una fábrica que solo realiza AOI está diciendo, en esencia: “Inspeccionamos lo que podemos ver. Lo que está oculto, permanece oculto”.”
Conclusión práctica: a la hora de evaluar las afirmaciones de un fabricante sobre sus pruebas, haz tres preguntas. ¿Pueden facilitarme el informe Cpk del último lote de producción de mi producto? ¿Cuál es su proceso de medidas correctivas cuando un lote no supera la inspección de salida? ¿Puedo ver un ejemplo reciente? ¿Y qué equipos de prueba se utilizan para las partes del producto que no puedo inspeccionar visualmente?
Material Proceso Prueba. Todas las fábricas siguen estos pasos. La diferencia entre un componente con una vida útil de 10 años y otro de 6 meses radica en el nivel de detalle de la ejecución en cada etapa, no en si dicha etapa existe o no.
Las normas de calidad al detalle: lo que realmente importa en los componentes eléctricos
Si te pasas por cualquier feria del sector eléctrico, verás que las fichas técnicas de los componentes están repletas de logotipos de certificación: CE, UL, CCC, RoHS, ISO, IEC y media docena más. Algunos de ellos son requisitos imprescindibles para acceder al mercado. Otros son indicadores significativos de calidad. Y otros son meramente decorativos. Saber distinguir unos de otros es una habilidad fundamental para cualquier distribuidor que se abastezca a nivel internacional.
Certificaciones de seguridad: CE, UL, CCC y acceso a los mercados regionales
Las certificaciones de seguridad son el sistema de “visados” de los componentes eléctricos: sin visado, no se puede acceder al mercado. Sin embargo, cada mercado exige un visado diferente, y estos no son intercambiables.
En la Unión Europea, el marcado CE es obligatorio para la mayoría de los productos eléctricos sujetos a la Directiva de baja tensión (2014/35/UE, que abarca el rango de 50 a 1000 V CA) y a la Directiva de compatibilidad electromagnética (2014/30/UE). El matiz fundamental: el marcado CE para muchas categorías de productos se basa en la autodeclaración del fabricante; es decir, el fabricante declara el cumplimiento de la normativa y no se requiere ningún laboratorio de ensayo independiente. Un marcado CE respaldado por un certificado de ensayo de un organismo notificado difiere significativamente de un marcado CE autodeclarado, aunque el logotipo que aparece en el producto sea el mismo.
En Norteamérica, la certificación UL (o su equivalente de CSA o ETL) es el requisito de facto. UL distingue entre “Listed” (certificación completa del producto final, la marca que buscan los compradores y los inspectores) y “Recognized” (certificación a nivel de componente, relevante para los fabricantes de equipos originales que incorporan la pieza en un conjunto más amplio). Un relé con la marca «UL Recognized» es adecuado como componente; no debe venderse como producto final independiente a un usuario final que espere que cuente con la certificación «UL Listed».
En el caso de China, la certificación CCC (Certificación Obligatoria de China) se aplica a los productos incluidos en el catálogo CCC, entre los que se encuentran los disyuntores magnetotérmicos (MCB), los contactores y determinados interruptores. Los productos que no figuran en el catálogo pueden obtener de forma voluntaria el marcado CQC. Un punto ciego habitual: los distribuidores que compran a fábricas chinas para mercados exclusivamente de exportación reciben a veces productos con el marcado CCC que no cumplirían los requisitos de CE o UL, ya que el enfoque y los límites de los ensayos difieren entre unos y otros sistemas de certificación.
El atajo para la verificación: pide el número de certificado, no solo una foto del logotipo. Todos los organismos de certificación legítimos mantienen una base de datos pública de certificados. Si el proveedor no puede facilitarte un número de certificado que puedas consultar por tu cuenta, considera que la afirmación de certificación no está verificada.
Normas de gestión de la calidad: ISO 9001 y más allá
La norma ISO 9001:2015 es la norma de sistemas de gestión de la calidad más reconocida —y la más malinterpretada—. La norma ISO 9001 certifica que una empresa cuenta con procesos documentados para la gestión de la calidad, no que sus productos sean buenos. Lo que dice es: “Esta fábrica cuenta con un sistema para controlar cómo fabrica sus productos”. No dice: “Los productos que fabrica esta fábrica son fiables”.”
La diferencia práctica es enorme. Una fábrica con certificación ISO 9001 puede seguir fabricando productos mediocres; simplemente los fabrica de forma sistemáticamente mediocre, con procedimientos documentados para gestionar las quejas sobre dicha mediocridad. Por el contrario, una fábrica sin certificación ISO 9001 podría fabricar productos excelentes gracias a la destreza de su equipo de ingeniería, pero sin garantía alguna de que el lote de mañana sea igual al de hoy.
Para verificar las declaraciones relativas a la norma ISO 9001: comprueba que el organismo de certificación sea miembro signatario del IAF (Foro Internacional de Acreditación); los certificados expedidos por organismos que no pertenecen al IAF tienen un reconocimiento internacional limitado. Comprueba el alcance de la certificación: ¿cubre la categoría específica de producto que vas a adquirir? La norma ISO 9001 para la “fabricación de interruptores eléctricos” no cubre las fuentes de alimentación. Y comprueba la fecha de la auditoría de vigilancia más reciente: la norma ISO 9001 exige una auditoría de vigilancia anual; un certificado cuya última auditoría se realizó hace 18 meses puede que ya haya sido suspendido.
Normas de rendimiento específicas para cada producto: IEC, IPC y qué significan las cifras
Si las certificaciones de seguridad son el visado y la norma ISO 9001 es el carné de conducir, las normas de rendimiento de los productos son las especificaciones reales del vehículo: potencia, par motor y consumo de combustible. Estas normas indican lo que el componente puede hacer realmente, en qué condiciones y durante cuánto tiempo.
En el caso de los equipos de conmutación y control de baja tensión, la serie IEC 60947 constituye el marco normativo de referencia. La norma IEC 60947-4-1 se refiere a los contactores y los arrancadores de motor: define categorías de utilización como AC-3 (arranque normal de motores) y especifica la resistencia eléctrica mínima que debe alcanzar un contactor. Un contactor con una capacidad nominal de 1 millón de operaciones eléctricas en AC-3 es un producto industrial competente. Uno con una capacidad nominal de 2 millones se sitúa en otra categoría: durará el doble en la misma aplicación, y la diferencia de precio (normalmente entre el 20 y el 40%) se amortiza a una fracción de céntimo por operación.
En el caso de las fuentes de alimentación conmutadas, la norma IEC 62368-1 regula la seguridad, pero la cifra que más importa a los distribuidores es la eficiencia. Una fuente de alimentación que funciona con una eficiencia de 85% convierte 15% de su potencia de entrada en calor. Con una eficiencia del 92%, esa cifra se reduce a 8%, es decir, casi la mitad del calor. Menos calor significa una mayor vida útil de los condensadores electrolíticos, que son el principal factor de desgaste en las fuentes de alimentación. La diferencia entre una unidad con una eficiencia de 85% y otra de 92% puede suponer entre 2 y 3 años de vida útil adicional en una carcasa con temperaturas elevadas, y la especificación de ondulación y ruido (≤150 mVp-p frente a ≤50 mVp-p) indica la pureza de la potencia de salida para los componentes electrónicos sensibles conectados a continuación.
En el caso de los sensores de proximidad, la norma IEC 60947-5-2 define parámetros de rendimiento que incluyen la distancia de detección y la precisión de repetición. Un sensor de proximidad inductivo estándar con una distancia de detección nominal de 2 mm y una precisión de repetibilidad de ±10% resulta adecuado para la detección sencilla de presencia. Para el posicionamiento de precisión —como la detección de un cambio de herramienta en una máquina CNC—, una precisión de repetibilidad de ±2% es imprescindible, y la diferencia de precio refleja la precisión de fabricación necesaria para alcanzarla.
La tendencia es la misma en todas las categorías de productos: siempre hay un mínimo que “cumple con la norma” y siempre hay un máximo que “supera ampliamente la norma”. El fabricante que pueda indicarte exactamente en qué punto de ese espectro se sitúa su producto —con datos de pruebas— es aquel al que merece la pena hacer tu pedido.
Cumplimiento normativo en materia medioambiental y de materiales: RoHS, REACH y lo que abarcan
La Directiva RoHS (Restricción del uso de sustancias peligrosas, Directiva 2011/65/UE) restringe seis sustancias originales —plomo, mercurio, cadmio, cromo hexavalente, PBB, y PBDE—, cada una de ellas a un máximo de 0,11 TP3T en peso en materiales homogéneos (cadmio: 0,011 TP3T), además de cuatro ftalatos (DEHP, BBP, DBP, DIBP), cada uno de ellos a un máximo de 0,11 TP3T. El reglamento REACH (Registro, Evaluación y Autorización de Sustancias Químicas, CE 1907/2006) abarca más de 240 sustancias que suscitan gran preocupación (SVHC) a partir de principios de 2026, y la lista de sustancias candidatas se actualiza cada seis meses.
Para un distribuidor, la cuestión práctica es la verificación. La autodeclaración de un proveedor sobre el cumplimiento de la directiva RoHS vale aproximadamente lo mismo que el papel en el que está escrita. Los informes de ensayo de terceros, emitidos por un laboratorio acreditado según la norma ISO 17025 y que incluyan el número del informe, la fecha y la lista de sustancias analizadas, constituyen el estándar de referencia. El análisis por XRF (fluorescencia de rayos X) permite verificar rápidamente la presencia de elementos restringidos por la Directiva RoHS en muestras concretas, pero no puede detectar ftalatos; para ello se requieren ensayos de GC-MS (cromatografía de gases-espectrometría de masas). Si un proveedor presenta un informe de XRF y afirma que cumple plenamente con la Directiva RoHS, incluidos los ftalatos, o bien no entiende la diferencia o bien espera que tú tampoco la entiendas.
Las tendencias del sector están transformando la fabricación de componentes eléctricos
Si en las secciones anteriores se ha explicado cómo se fabrican y certifican los componentes eléctricos, en esta se responde a la pregunta que todo distribuidor acaba planteándose: ¿mi línea de productos está a punto de abaratarse, de quedar obsoleta o ambas cosas? Los cuatro cambios que se describen a continuación no son previsiones lejanas: ya están modificando los precios que ofrecen los proveedores, la rapidez de sus entregas y las categorías de productos que están ganando o perdiendo margen.
| Tendencia | Repercusiones en el sector manufacturero | Qué significa esto para tu abastecimiento |
|---|---|---|
| Electrificación y vehículos eléctricos | Los IGBT de grado automovilístico, los MOSFET de SiC y los relés de alta tensión están atrayendo inversión y capacidad de producción. Se prevé que el mercado mundial de dispositivos de potencia de SiC crezca de unos $2.8 mil millones en 2024 a más de $11 mil millones para 2030. Por su parte, los contactores y relés industriales estándar se benefician del efecto de arrastre de la escala de producción: una mayor capacidad total se traduce en menores costes unitarios para los componentes de grado industrial que comparten líneas de fabricación similares. | Si te dedicas a la distribución de componentes de control industrial, debes prever una presión a la baja sobre los precios de los contactores y relés más comunes durante los próximos 2 o 3 años, ya que la expansión de la capacidad impulsada por los vehículos eléctricos generará un excedente de oferta en categorías relacionadas. Negocia en consecuencia. |
| La inteligencia artificial y la ampliación de los centros de datos | Los centros de datos y los servidores de inteligencia artificial son el principal motor de la demanda de fuentes de alimentación de alta eficiencia, resistencias de detección de corriente de precisión y conectores de alta densidad. La certificación de eficiencia 80 PLUS —creada originalmente para fuentes de alimentación de ordenadores— se ha convertido también en un estándar de calidad de facto para las fuentes de alimentación industriales de carril DIN, y el nivel Titanium (con una eficiencia de 96%+) se ha convertido en el referente de máxima calidad. | Las fuentes de alimentación están experimentando una discreta bifurcación en cuanto a la calidad: para muchos compradores, los niveles de eficiencia están pasando de ser un “extra deseable” a un “requisito imprescindible”. Disponer de una gama que abarque desde el nivel Bronce hasta el Oro te permite cubrir tanto a los segmentos de clientes sensibles al precio como a los que dan prioridad a la calidad. |
| Regionalización de la cadena de suministro | La incertidumbre en materia de política comercial y la escalada arancelaria están acelerando la diversificación de la producción manufacturera, alejándola de la dependencia de un único país. Vietnam, la India y México se están convirtiendo en centros de producción secundarios de componentes eléctricos, especialmente de productos destinados a los mercados norteamericanos y europeos. | Un proveedor que cuente con asociaciones consolidadas de almacenamiento o distribución regional fuera de China te ofrece plazos de entrega más rápidos y flexibilidad arancelaria. A la hora de evaluar nuevos proveedores, infórmate sobre su capacidad logística con múltiples almacenes: se está convirtiendo en un factor diferenciador competitivo más rápido de lo que la mayoría de los distribuidores creen. |
| Miniaturización e integración | Los componentes se están reduciendo de tamaño al tiempo que ganan en funcionalidad. Los sensores incorporan cada vez más el protocolo IO-Link u otros protocolos de comunicación digital. Las fuentes de alimentación ofrecen más potencia en espacios más reducidos en el carril DIN. Los relés integran contactos de retroalimentación de diagnóstico. | Un tamaño más reducido con las mismas especificaciones suele indicar una generación de procesos de fabricación más avanzada, lo que suele ir de la mano de una mejor calidad general. No compares los componentes basándote únicamente en el precio y las especificaciones; el factor de forma puede ser un indicador oculto de calidad. |
El denominador común de estas cuatro tendencias —la excelencia en la fabricación: calidad constante, entregas fiables y capacidad para abarcar múltiples categorías— está cobrando cada vez más valor, y no al contrario. Las fábricas que prosperarán no serán las más baratas, sino aquellas que faciliten al máximo el trabajo a sus distribuidores.
Cómo evaluar a los fabricantes de componentes eléctricos: una lista de verificación práctica para compradores
Todo lo expuesto en los apartados anteriores —los procesos de fabricación, los estándares de calidad, las tendencias del sector— nos lleva a una pregunta práctica: cuando el comercial de un fabricante te envía un presupuesto y un folleto, ¿cómo distingues entre el contenido real y las técnicas de venta?
El error más habitual en la evaluación de proveedores es limitar la decisión al precio y a los certificados. Una hoja de cálculo con tres columnas —“Precio unitario”, “¿CE?”, “¿ISO?”— no es una evaluación. Es una apuesta a ciegas. Una evaluación fiable abarca cinco aspectos. En conjunto, conforman un “chequeo” del proveedor que puedes realizar desde tu escritorio, sin necesidad de ser ingeniero.
Capacidad de fabricación: más allá de las listas de equipos
Las listas de equipamiento son lo más fácil de exagerar para una fábrica. Sí, tienen máquinas SMT. Todas las fábricas afirman tener máquinas SMT. La verdadera pregunta es: ¿de qué generación son, en qué estado se encuentran y en qué medida se aprovechan?
Una máquina de montaje superficial (SMT) de gama media alcanza velocidades de colocación de entre 30 000 y 50 000 componentes por hora (CPH), con una precisión de colocación de alrededor de ±50 μm. Una línea de alta velocidad de última generación funciona a una velocidad de entre 80 000 y 150 000 CPH con una precisión de ±25 μm. Si en las fotos del equipamiento de una fábrica se ven máquinas con la pintura descolorida y monitores CRT, el año de fabricación te da una idea de su filosofía de inversión en capital.
Más revelador que el propio equipo es el índice de eficacia global del equipo (OEE), una métrica compuesta que combina disponibilidad, rendimiento y calidad. Los valores de referencia de clase mundial del OEE se sitúan en 85%+. Una fábrica típica opera en el rango de 60 a 75%. Un valor inferior a 60% sugiere graves problemas de gestión de la producción. Y la utilización de la capacidad —la producción real dividida por el máximo teórico— ofrece una perspectiva diferente: por encima de 90% significa que la fábrica está al límite de su capacidad y que tu pedido se pondrá en cola; por debajo de 50% significa que tienen más capacidad que clientes, lo que podría explicar por qué ofrecen presupuestos tan agresivos, pero plantea dudas sobre la viabilidad a largo plazo.
Tres preguntas que debes plantear: “¿Podríais enviarnos un breve vídeo en el que se muestre el proceso de la línea de producción en la que se fabricaría nuestro producto?”, “¿Cuándo se realizó la última calibración de vuestros equipos de montaje superficial (SMT) y de pruebas?”, “¿Cuál es vuestra tasa de utilización de la capacidad actual? ¿Y con qué rapidez podríais duplicar la producción de nuestro producto si la demanda se disparara?”.”
Análisis de la situación real del sistema de calidad
Un certificado colgado en la pared demuestra que un auditor ha estado allí una vez. Un sistema de calidad en funcionamiento demuestra su eficacia cada día. La diferencia se nota si sabes dónde fijarte.
Empieza por el control de calidad de entrada. Pide que te muestren un informe de control de calidad de entrada (IQC) de muestra —no una plantilla en blanco, sino un informe real y completado correspondiente a una recepción reciente de material—. Un informe real incluirá valores medidos comparados con los límites de las especificaciones, una calificación de «aprobado» o «rechazado» y un número de lote trazable. Una plantilla en blanco sin datos es una señal de alarma que indica que el control de calidad de entrada solo existe sobre el papel.
Pasemos al control de procesos. El método de referencia es el Control Estadístico de Procesos (SPC) con gráficos de control en tiempo real. Las características clave del proceso —el volumen de depósito de pasta de soldadura, la fuerza de engarzado para las conexiones de los terminales, la resistencia de la bobina en los relés— deben supervisarse mediante gráficos X-bar R o similares, y deben documentarse los valores de Cpk resultantes. Un Cpk ≥ 1,33 en las características críticas significa que el proceso es capaz de mantenerse dentro de las especificaciones en condiciones de variación normal. Una fábrica que no pueda proporcionar datos de Cpk está, en esencia, admitiendo que no mide la capacidad del proceso.
El control de calidad de salida completa el panorama. La norma de muestreo del Nivel de Calidad Aceptable (AQL) —normalmente el Nivel de Inspección General II— define cuántas unidades se inspeccionan y qué índice de defectos da lugar al rechazo. En el caso de los componentes eléctricos, los defectos críticos (que afectan a la seguridad) deben tener un AQL de 0,65 o inferior, los defectos graves (que afectan al funcionamiento) un AQL de 1,0 y los defectos leves (estéticos) un AQL de 2,5. Pregunta: “¿Qué nivel de AQL aplicáis para los defectos críticos frente a los graves en la inspección final?”
Y la prueba de trazabilidad: “Si te doy el número de lote de un producto que recibí hace seis meses, ¿puedes decirme qué lotes de materias primas se utilizaron en su fabricación y qué operarios trabajaron en cada puesto?”. Una fábrica que cumpla con los estándares de calidad puede responder afirmativamente a esa pregunta en menos de una hora.
Estabilidad de la cadena de suministro y historial de entregas
Para un distribuidor, un producto excelente que llega con dos meses de retraso es peor que un producto aceptable que llega a tiempo. Tu cliente está esperando. Tu reputación está en juego.
El “On-Time In-Full” (OTIF) es la métrica que realmente importa, ya que mide tanto si el pedido llegó en la fecha prometida como si se entregó la cantidad completa. Un proveedor que afirme tener un “98% de entregas puntuales”, pero que solo contabilice los «envíos parciales como puntuales», está ocultando una tasa real de OTIF que podría ser 20 puntos inferior. Solicita los registros reales de envíos de los últimos seis meses —fechas, cantidades pedidas frente a las enviadas— y calcula tú mismo el OTIF.
La resiliencia de la cadena de suministro es la dimensión con visión de futuro. Si el único proveedor de la fábrica de un microcontrolador crítico deja de suministrar durante ocho semanas, ¿qué ocurre con tus pedidos? Un fabricante resiliente mantiene, como mínimo, la homologación de dos fuentes de suministro para los componentes que presentan riesgo de fuente única y dispone de un stock de seguridad de más de cuatro semanas para los materiales con plazos de entrega largos. Plantee la pregunta directamente: “¿Cuál es su exposición al riesgo de proveedor único para los componentes de nuestro producto y cuál es su estrategia de mitigación?”
La transparencia en la comunicación es el factor multiplicador. Cuando se produce un retraso, ¿te avisa el proveedor de forma proactiva indicándote una nueva fecha de entrega y el motivo, o guarda silencio hasta que le insistes? ¿Hay una única persona de contacto para tu cuenta? Y, si esa persona se marcha, ¿hay alguien más que conozca el historial de tus pedidos? Estos factores “intangibles” tienen consecuencias económicas más graves de lo que la mayoría de los compradores admiten.
Estructura de costes y transparencia en los precios
El precio unitario que figura en un presupuesto es el punto de partida de una conversación sobre los costes, no el punto final. El indicador que realmente importa para un distribuidor es el coste total de propiedad (TCO): el precio unitario más la logística de entrada, más los aranceles aduaneros, más los costes de inspección a la llegada, más el coste previsto de los fallos de calidad repartido entre el volumen total de pedidos.
Un ejemplo sencillo lo ilustra claramente. Supongamos que estás comparando dos proveedores para un componente del que compras 10 000 unidades al año. El proveedor A ofrece un precio de $4,50 por unidad, con una tasa de defectos histórica de 1%. El proveedor B ofrece un precio de $4,30 por unidad, con una tasa de defectos histórica de 3%. A primera vista, el proveedor B le supone un ahorro de $2.000 al año. Pero 3% de defectos en 10.000 unidades significan que 300 unidades fallan, y cada fallo le cuesta no solo el coste del componente, sino también el envío, los aranceles aduaneros, la comunicación con el cliente y la logística de sustitución. Si se hace una estimación conservadora de $15 por fallo en el coste total de resolución: 300 × $15 = $4.500 en costes de calidad. El presupuesto “más barato” del proveedor B, en realidad, le cuesta a su empresa $2.500 más al año.
La cantidad mínima de pedido (MOQ) es otro factor de coste oculto. Una MOQ equivalente a tres meses de tu volumen de ventas habitual significa que tu stock se renueva cuatro veces al año, lo que inmoviliza capital circulante y espacio de almacén. Una MOQ equivalente a un mes de ventas supone doce renovaciones de stock, lo que libera efectivo para otros productos. La diferencia en la MOQ entre dos proveedores puede superar fácilmente una diferencia en el precio unitario de 5% en términos de impacto real en el negocio.
Las condiciones de pago constituyen la tercera dimensión. Un anticipo del 30% mediante transferencia bancaria (T/T) y el 70% antes del envío frente a un anticipo del 30% y el 70% contra copia de los documentos frente a una carta de crédito a 60 días: cada una de estas opciones afecta de forma diferente a las necesidades de capital circulante. Para un distribuidor que opera con márgenes brutos de entre el 15 y el 25%, un intervalo de 60 días entre el pago al proveedor y el cobro al cliente puede afectar considerablemente al flujo de caja. Ten en cuenta las condiciones de pago en tu comparación, junto con el precio unitario.
La comunicación, el servicio y el efecto multiplicador
Un proveedor que responde a una solicitud de presupuesto en un plazo de 24 horas con un presupuesto completo, fichas técnicas en un inglés comprensible y algunas preguntas para aclarar tu aplicación —frente a uno que responde al cabo de cinco días con un precio de una sola línea— no solo resulta más fácil de tratar. También sale más barato trabajar con él. Cada hora que dedicas a pedir aclaraciones, traducir documentación o explicar especificaciones técnicas básicas a un proveedor es una hora que no dedicas a vender a tus propios clientes.
Aquí es donde la estructura de tu red de proveedores se convierte en una cuestión estratégica. Un pequeño distribuidor típico se abastece de entre 10 y 20 fábricas diferentes, cada una con su propio canal de comunicación, proceso de control de calidad, organización logística y condiciones de pago. Los gastos administrativos que supone gestionar tantas relaciones con proveedores —estimados de forma conservadora en entre $200 y 500 por proveedor al mes en tiempo de coordinación, gestión de documentos y seguimiento de la calidad— suman miles de dólares en costes ocultos cada mes. La consolidación de las compras en un número menor de proveedores con una gama más amplia reduce directamente estos gastos. Un fabricante que ofrezca más de 30 categorías de productos bajo un mismo techo cambia la ecuación: la carga que supone para el distribuidor la gestión de proveedores pasa de tener que gestionar una docena de relaciones a gestionar solo dos o tres, lo que libera tiempo y atención para dedicarlos a actividades generadoras de ingresos.
A la hora de evaluar a un nuevo proveedor, pregúntate: ¿trabajar con esta empresa simplifica o complica mi negocio? La respuesta, multiplicada por cada uno de los proveedores de tu lista, puede ser el factor más determinante de tu margen operativo.
Si estás evaluando proveedores y deseas comparar la gama y las especificaciones de otro fabricante, el catálogo de productos de OMCH está disponible en www.omch.com.
Referencias
-
IEC. “IEC 61760-1:2026 — Tecnología de montaje en superficie”. 2026.
https://www.une.org/encuentra-tu-norma/busca-tu-norma/iec/?c=116912 -
IPC. “IPC-A-610 — Aceptabilidad de los conjuntos electrónicos”.”
https://shop.ipc.org/standards/standard-only -
IEC. “Serie IEC 60947 — Aparamenta de baja tensión”.”
https://www.iec.ch/ -
Comisión Europea. “Directiva RoHS 2.0 2011/65/UE”.”
https://ec.europa.eu/environment/topics/waste-and-recycling/rohs-directive_en -
Agencia Europea de Sustancias y Mezclas Químicas (ECHA). “Lista de sustancias candidatas a ser consideradas SVHC en el marco del Reglamento REACH”.”
https://echa.europa.eu/candidate-list-table -
Research and Markets. “Informe sobre el mercado de componentes eléctricos y electrónicos 2026”. 2026.
https://www.researchandmarkets.com/reports/5792767/electrical-electronics-components-market-report -
Blog sobre componentes pasivos. “Retos de calidad y mitigación de riesgos para los componentes pasivos en entornos hostiles”.”
https://passive-components.eu/quality-challenges-and-risk-mitigation-for-passive-components-in-harsh-environments/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese