Los controles en la automatización: algo más que una simple lista de piezas
Entra en cualquier planta de producción y verás cómo se repite el mismo patrón: sensores que vigilan, controladores que deciden, actuadores que se mueven. Un sensor fotoeléctrico detecta un paquete que cruza la cinta transportadora. Un PLC lee esa señal, aplica su lógica y ordena a un relé que active el desviador. El paquete se desliza hacia la vía correcta, todo ello en menos de 10 milisegundos. Si falla cualquiera de esos elementos, la línea se detiene.
Eso es lo que realmente significa “controles para la automatización”. No es un catálogo de componentes. Tampoco es una definición de manual. Es un sistema de señales: un circuito cerrado en el que cada dispositivo depende del que tiene al lado.
El verdadero reto no es encontrar productos, sino saber qué categorías son importantes, qué hay que buscar en cada una de ellas y cómo abastecerse de ellas sin malgastar tiempo ni presupuesto. Este artículo te ofrece precisamente eso: siete categorías de control funcional, las especificaciones clave de cada una y un marco de abastecimiento que va más allá del precio unitario.
Las 7 categorías de control que todo proyecto de automatización necesita
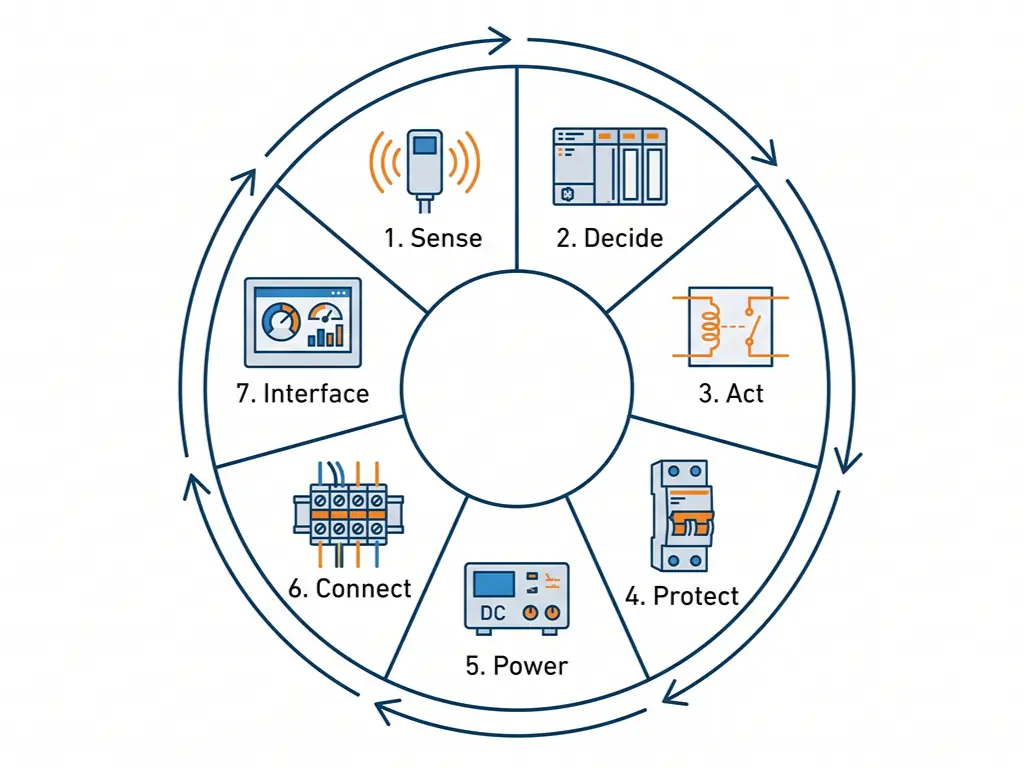
Antes de profundizar en los componentes individuales, conviene pensar en términos de función en lugar de en el nombre del producto. Todo sistema automatizado —ya sea una línea de envasado, una estación de bombeo de agua o una célula CNC— necesita controles que desempeñen siete funciones distintas. Piensa en ellas como el esqueleto funcional de tu armario de control.
Percibir → Decidir → Actuar → Proteger → Alimentar → Conectar → Interfaz
Si falta un eslabón, el sistema o bien no se inicia nunca o bien falla de forma impredecible. Aquí están, ordenados según su función y no según su nombre:
| Función | Componentes típicos | Parámetro clave de selección | Error habitual |
|---|---|---|---|
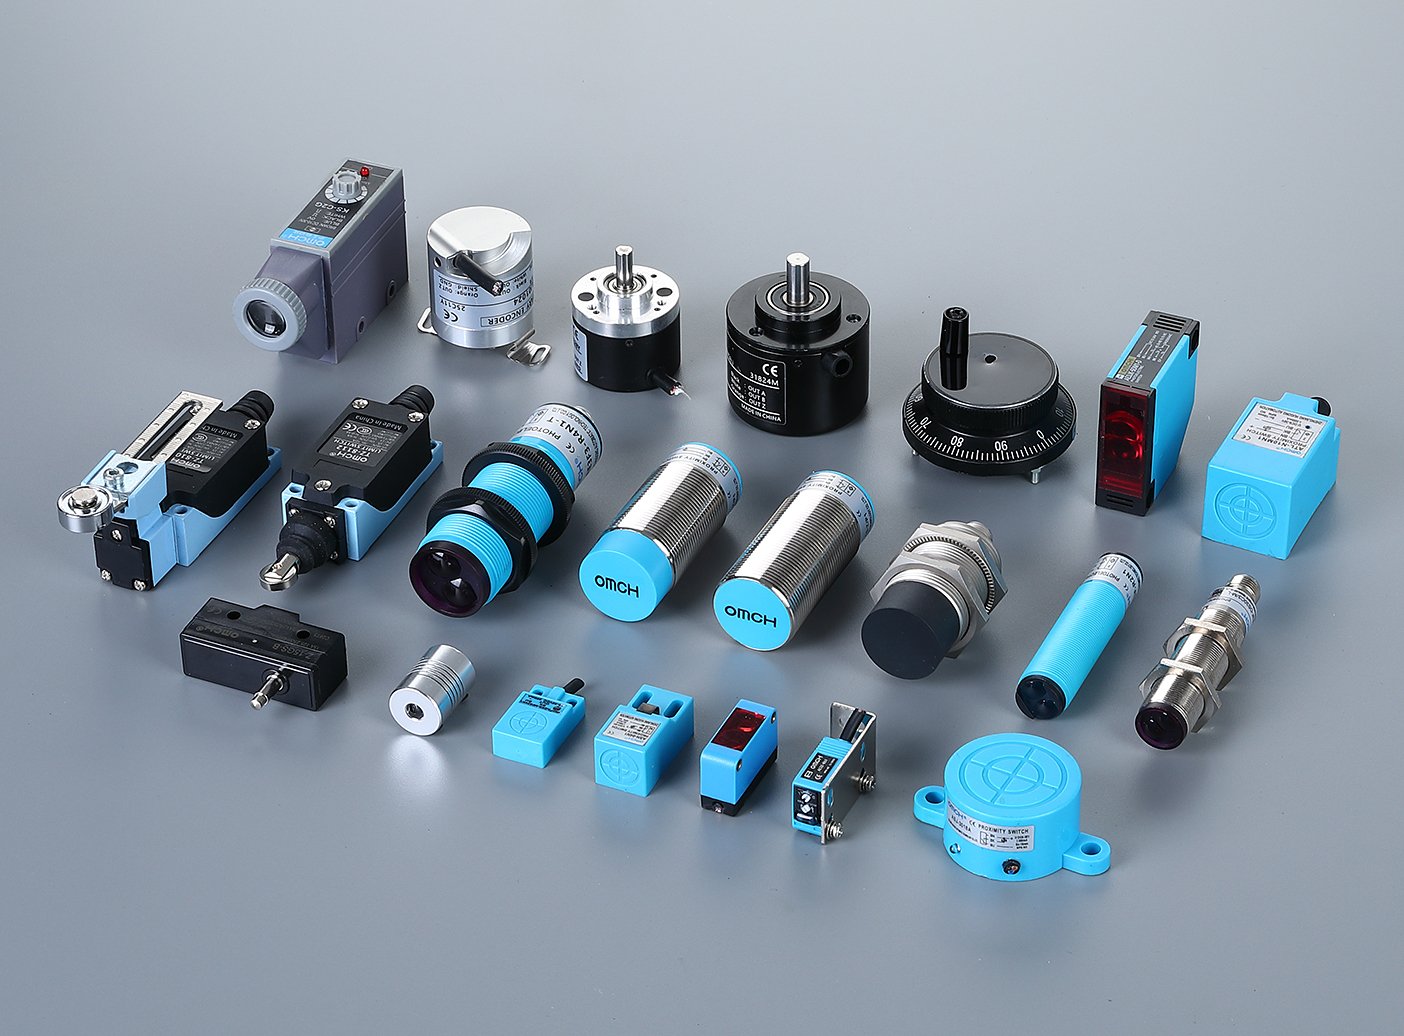
| Adquisición de señales | Sensores de proximidad, sensores fotoeléctricos, interruptores de fin de carrera, codificadores | Tipo de salida (NPN o PNP), distancia de detección, índice de protección IP | Si no se tiene en cuenta la reducción de la capacidad debida a la temperatura ambiente, un sensor con una capacidad nominal de 20 mm a 25 °C puede llegar a alcanzar solo 14 mm a 60 °C. |
| Procesamiento lógico | Controlador lógico programable, controlador de automatización programable, PC industrial | Número de E/S, ciclo de exploración, protocolos de comunicación | Comprar el PLC más pequeño que se adapte al número actual de E/S, sin dejar margen alguno para la ampliación |
| Salida de señal | Relés, relés de estado sólido (SSR), contactores | Capacidad de contacto (CA/CC), vida útil eléctrica (operaciones), frecuencia de conmutación | Al alimentar una carga inductiva sin un amortiguador, la fuerza electromotriz inversa hace que los contactos del relé se suelden en cuestión de semanas |
| Protección eléctrica | Disyuntor magnético-termático (MCB), dispositivo de protección contra sobretensiones (SPD), fusibles | Corriente nominal, capacidad de corte (kA), curva de disparo (B/C/D) | Instalar un disyuntor diferencial (MCB) pero prescindir del dispositivo de protección contra sobretensiones (SPD): basta un rayo o una gran oscilación en un motor para que todo el armario quede en peligro. |
| Fuente de alimentación | Fuentes de alimentación para carril DIN, SAI, transformadores de control | Potencia de salida, eficiencia, tiempo de mantenimiento de tensión, opción de redundancia | Si la potencia de la fuente de alimentación es insuficiente, se producen caídas de tensión bajo carga y el PLC realiza un reinicio en frío a mitad de ciclo. |
| Conectividad física | Bloques de bornes, conectores industriales, carril DIN | Corriente nominal, rango de sección de cable, clasificación de resistencia al fuego | Falta de par de apriete en los tornillos de los terminales: las conexiones flojas generan puntos calientes que se deterioran con el paso de los meses |
| Interfaz hombre-máquina | Paneles HMI, luces indicadoras, pulsadores | Tamaño de la pantalla, protocolo de comunicación (Ethernet/IP, Modbus TCP), índice de protección IP | Se ha pedido una interfaz hombre-máquina (HMI) que solo comunica mediante Modbus RTU, cuando el PLC utiliza EtherNet/IP: se detectó una incompatibilidad de protocolos el día de la puesta en marcha. |
Controladores: cómo adaptar el cerebro a tu aplicación
El controlador es la partida más costosa en la mayoría de los presupuestos de sistemas de control, y esta decisión repercute en todos los demás aspectos: la arquitectura de E/S, el esfuerzo de programación y la capacidad de ampliación futura. Antes de fijarte en ningún modelo concreto, responde a estas tres preguntas:
- ¿Cuántos puntos de E/S necesita el sistema en la actualidad y cuál es el límite máximo realista dentro de tres años?
- ¿A qué velocidad debe funcionar el bucle de control: en milisegundos? ¿En microsegundos?
- ¿Será necesario que este sistema se comunique más adelante con el departamento de TI de la empresa, con cámaras de visión artificial o con plataformas en la nube?
La respuesta a esas tres preguntas casi siempre apunta a uno de los tres niveles de controladores.
PLC: el pilar fundamental del control discreto
Para unas 90% de tareas de control de automatización, un PLC es la solución adecuada, y lo ha sido desde que Dick Morley conectó el primero en un laboratorio de Modicon allá por 1968.
Un PLC moderno es un ordenador industrial resistente diseñado con un único objetivo: leer entradas, ejecutar la lógica, escribir salidas y repetir. En cada ciclo de exploración. Sin descanso. Los PLC actuales de gama pequeña y media gestionan entre 10 y 256 puntos de E/S, con ciclos de exploración que oscilan entre 1 y 10 ms. Son compatibles de forma nativa con Modbus RTU y Modbus TCP, y los modelos de gama media y alta también admiten Ethernet/IP y PROFINET, todo ello bajo el marco de programación definido por la norma IEC 61131-3 (PLCopen), que estandariza lenguajes como el diagrama de escalera, el texto estructurado y el diagrama de bloques funcionales entre los distintos proveedores.
Cuándo es adecuado utilizar un PLC: Control de cintas transportadoras, máquinas de envasado, estaciones de bombeo, pequeñas células de montaje… cualquier aplicación en la que la lógica sea principalmente discreta (encendido/apagado, arranque/parada, «si esto, entonces aquello») y el número de E/S sea inferior a 256 puntos.
Lista de verificación para una selección rápida: Calcula tus operaciones de E/S multiplicándolas por 1,2 para dejar margen. Comprueba que el PLC sea compatible, como mínimo, con Modbus RTU. Si tienes previsto utilizar Ethernet/IP o PROFINET en el futuro, inclúyelo ya en las especificaciones: una adaptación posterior implicaría sustituir la CPU, no solo añadir un módulo.
PAC: Cuando un PLC no es suficiente
Un PAC (controlador de automatización programable) no es un “PLC mejorado”. Está diseñado para una función diferente: la multitarea. Mientras que un PLC ejecuta un bucle de exploración de forma secuencial, un PAC puede ejecutar el control de movimiento en un núcleo, la lógica en otro y la comunicación por Ethernet en un tercero, todo ello en paralelo.
La diferencia práctica se hace patente cuando es necesario sincronizar tres o más ejes servo, integrar un sistema de inspección por visión o realizar cálculos en coma flotante con datos de proceso, al tiempo que se gestionan simultáneamente cientos de E/S discretas. Los PAC también admiten la programación en varios lenguajes según la norma IEC 61131-3, además de C/C++, y pueden reducir los ciclos de exploración por debajo de los 100 μs en tareas de movimiento específicas.
Cuándo está justificado un PAC: Movimiento multieje (3 o más servomotores), robótica guiada por visión, sistemas con más de 256 puntos de E/S o aplicaciones que conectan el control de la planta de producción con los sistemas informáticos de la empresa (integración MES/ERP).
Si tienes dudas, decántate por un PLC de gama media. Las prestaciones adicionales de un PAC conllevan una mayor complejidad: más configuración, una curva de aprendizaje más pronunciada y un coste unitario más elevado. Deja que sean los requisitos los que determinen la elección, no la ficha técnica.
IPC: la opción para trabajos pesados (que la mayoría de los proyectos pasan por alto)
Un PC industrial es exactamente lo que su nombre indica: un ordenador reforzado que ejecuta un sistema operativo completo (Windows o Linux) con una aplicación de PLC o SCADA integrada. Es capaz de realizar inferencias de IA en el borde de la red, agregar datos de docenas de máquinas o ejecutar recetas por lotes complejas con consultas a bases de datos. Los valores típicos de MTBF superan las 50 000 horas gracias a su diseño térmico sin ventilador y al almacenamiento de estado sólido.
Además, resulta excesivo para la mayoría de las aplicaciones de control discreto. Si un PLC es una calculadora y un PAC es una calculadora científica, un IPC es un ordenador portátil: inmensamente potente, pero más pesado y complejo de lo que requiere el cálculo diario. Resérvalo para aquellas aplicaciones en las que se haya alcanzado realmente el límite de capacidad de los PLC y PAC.
Entradas y salidas: sensores, relés y la cadena de señal
He aquí un error que se produce en las obras con mucha más frecuencia de lo que admiten los proveedores: un comprador encarga un lote de sensores, un PLC y algunos relés de tres catálogos diferentes, y nadie comprueba si las señales realmente coinciden.
La cadena de señal —salida del sensor → entrada del PLC → salida del PLC → bobina del relé— tiene una capa de compatibilidad oculta. Si se comete un error, nada funciona, aunque cada componente por separado sea “correcto” según su propia ficha técnica.
La discrepancia más habitual: Sensores NPN (de tipo «sinking») conectados a un PLC que espera entradas PNP (de tipo «sourcing»). Los sensores japoneses y algunos del mercado asiático tienen por defecto una salida NPN. Las tarjetas de entrada de los PLC europeos vienen configuradas, en su gran mayoría, de forma predeterminada en PNP (fuente). Si se conectan ambos sin una red de resistencias pull-up, la entrada del PLC nunca detecta una señal ALTA. Se trata de un problema de depuración que lleva tres días resolver y que se habría evitado con una comprobación de las especificaciones de tan solo 30 segundos.
El segundo problema: incompatibilidades en la tensión de las bobinas de los relés. Hay relés disponibles con bobinas de 24 V CC, 110 V CA y 220 V CA. El módulo de salida digital de un PLC suele conmutar a 24 V CC. Si alguien pide por error relés con bobinas de 220 V CA, las salidas del PLC no podrán accionarlos, y la solución consiste en cambiar todos los relés, no en modificar el cableado.
La solución es sencilla: antes de hacer el pedido, dibuja el recorrido de la señal de principio a fin en una sola página. Para cada transición (sensor → tarjeta de entrada, tarjeta de salida → relé), confirma el nivel de tensión, el tipo de señal (digital/analógica) y la polaridad (NPN/PNP). Tres columnas, cinco minutos. Te ahorrará días.
Si tu proyecto combina componentes procedentes de diferentes regiones —por ejemplo, un PLC europeo con sensores de un distribuidor asiático—, la incompatibilidad entre NPN y PNP es el fallo más probable durante la puesta en marcha. Comprueba la polaridad de cada artículo de la lista de sensores antes de enviar la orden de compra.
Dibuja el recorrido de la señal en una página: tipo de salida del sensor → polaridad de la entrada del PLC → tensión de la bobina del relé. Tres columnas, cinco minutos: así se evita el fallo en la puesta en marcha del #1.
Potencia y protección: el aspecto que los compradores subestiman
Pregunta a un ingeniero qué es lo más importante en un sistema de control. Te hablará del programa del PLC, de la precisión de los sensores o del perfil de movimiento. Nadie menciona la fuente de alimentación. Pero cuando los armarios de control fallan sobre el terreno, las deficiencias en el suministro eléctrico y la protección son, con mayor frecuencia que cualquier otra cosa, la causa principal.
La fuente de alimentación: una caja pequeña, grandes consecuencias
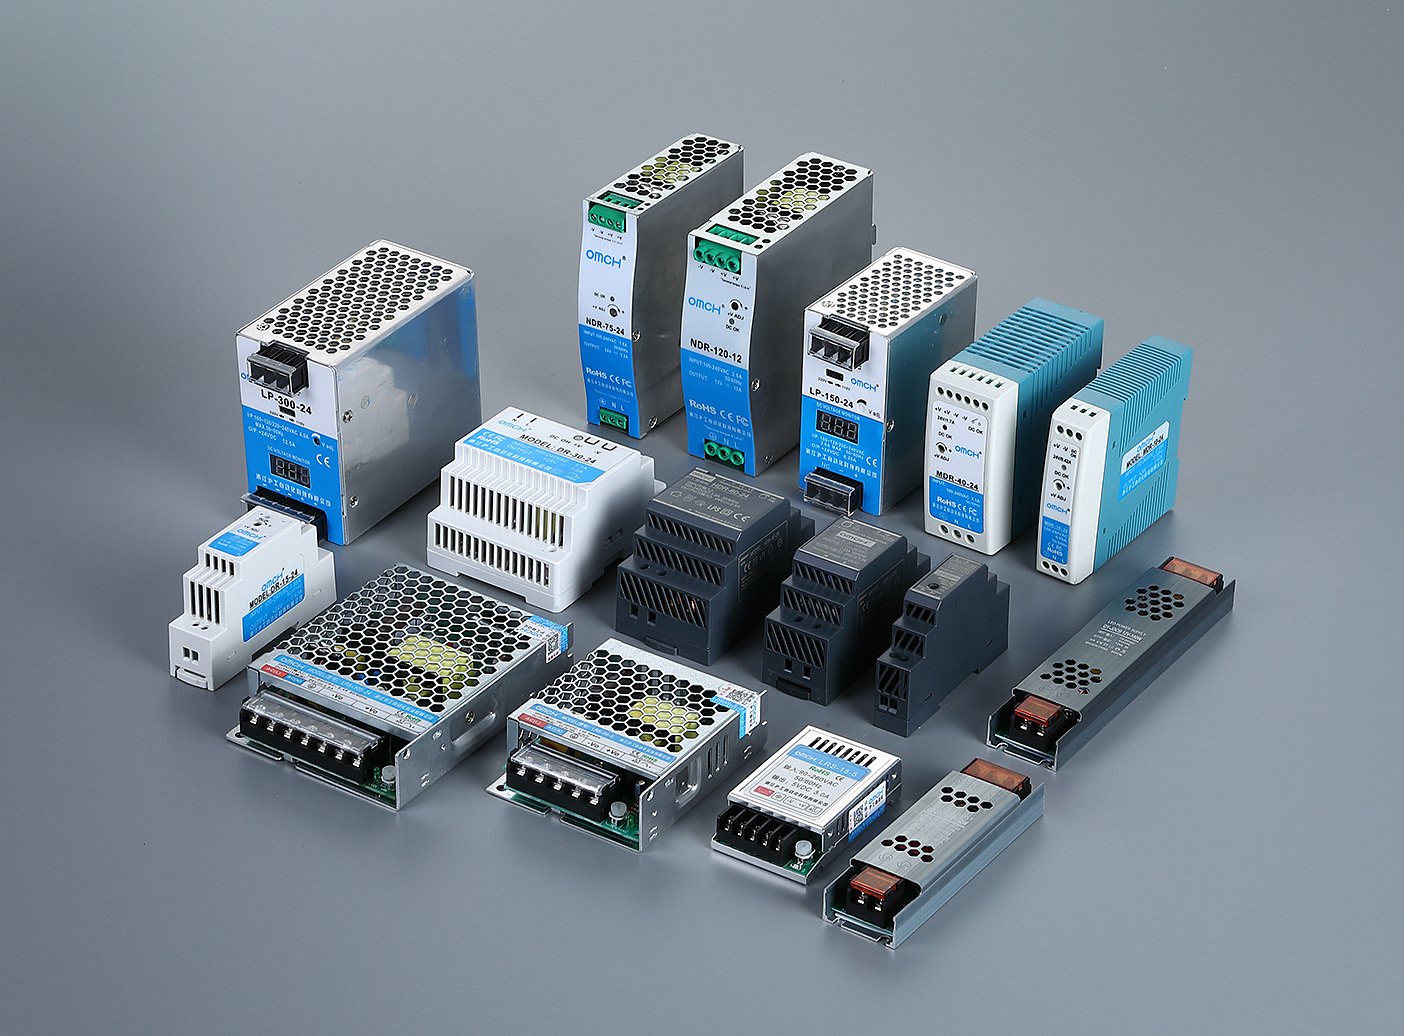
Una fuente de alimentación conmutada montada en carril DIN convierte la corriente alterna de entrada (normalmente de 110 a 240 V) en la tensión de 24 V CC que alimenta el PLC, los sensores, la interfaz hombre-máquina (HMI) y las bobinas de los relés. Se trata de un componente de precio asequible, y precisamente por eso se tiende a subestimar sus especificaciones.
Hay cuatro aspectos que son más importantes que el precio:
- Potencia de salida: Suma la carga total de 24 V CC (PLC + sensores + HMI + bobinas de relé × número de unidades activadas simultáneamente) y añádele 30%. Una fuente de alimentación que funciona con una carga de 95% se calienta en exceso, se desgasta rápidamente y no dispone de margen para la corriente de arranque cuando se activan los contactores.
- Eficacia: Hoy en día, una temperatura superior a 90% es lo habitual. Cada punto por debajo de 90% supone un exceso de calor que se acumula en el armario, lo que acorta la vida útil de todos los componentes que lo rodean.
- Tiempo de retención: El número de milisegundos durante los que la fuente de alimentación mantiene la salida nominal tras una pérdida de alimentación. Mínimo de 20 ms a plena carga. Por debajo de ese valor, una breve caída de tensión —algo habitual en entornos industriales— hace que el bus de 24 V baje lo suficiente como para que el PLC se reinicie en mitad del proceso.
- Redundancia: En cualquier aplicación en la que una parada imprevista suponga un coste económico real, el uso de dos fuentes de alimentación en paralelo con un módulo de redundancia garantiza que el fallo de una sola de ellas no provoque la parada de la línea.
Dispositivos de protección que omiten los modelos 90% de los armarios pequeños
El disyuntor miniatura (MCB) protege contra la sobrecorriente —cortocircuitos y sobrecargas prolongadas—. Sin embargo, un MCB no ofrece protección alguna contra los transitorios de tensión. Un rayo que caiga a un kilómetro de distancia o el arranque de un motor de gran potencia en cualquier punto de la instalación pueden provocar un pico de tensión que llegue directamente a la entrada de la fuente de alimentación de 24 V. El resultado: fuente de alimentación quemada, PLC inoperativo y entre tres y cuatro sensores con los transistores de salida quemados.
Un dispositivo de protección contra sobretensiones (SPD) de tipo 2, diseñado para una forma de onda de 8/20 μs con una corriente de descarga nominal de al menos 20 kA, cuesta menos que una sola CPU de PLC de recambio. Sin embargo, se calcula que entre el 80 y el 90% de los armarios de control pequeños y medianos en mercados sensibles al coste prescinden por completo de él.
Según la encuesta de ABB/Sapio Research de 2025, las paradas industriales no planificadas suponen un coste de entre $10 000 y $500 000 por hora, dependiendo del sector, y el 44% de las instalaciones sufre interrupciones al menos una vez al mes. Una parte significativa de estos incidentes se debe a deficiencias en la protección eléctrica que se habrían evitado con una combinación adecuada de MCB y SPD.
Guía rápida de MCB: La curva de disparo es tan importante como la corriente nominal. La curva B (disparo instantáneo de 3–5× In) está destinada a cargas resistivas y a la electrónica de control. La curva C (5–10× In) cubre las cargas generales de motores y transformadores. La curva D (10–20× In) está reservada para equipos con altas corrientes de arranque. Instalar un interruptor de curva C en un circuito de control sensible significa que es posible que no se dispare con la rapidez necesaria cuando sea preciso.
Compras más inteligentes: cómo adquirir sistemas de control sin dar vueltas en vano
La mayoría de los errores de abastecimiento en la automatización no tienen que ver con la selección de productos, sino con la estrategia de aprovisionamiento. Un comprador que evalúa a los proveedores del mismo modo que evalúa los componentes —comparando una ficha técnica con otra— pasa por alto tres aspectos que influyen directamente en el coste total y en el calendario del proyecto.
Argumentos a favor de la consolidación de proveedores
Un proyecto típico de automatización a pequeña escala suele recurrir a entre cinco y diez proveedores diferentes: sensores de uno, fuentes de alimentación de otro, relés de un tercero, terminales de un distribuidor y el PLC de un fabricante de marca. Cada proveedor implica una orden de compra independiente, una inspección de entrada independiente, un ciclo de pago independiente y —lo que es más importante— un conjunto independiente de normas de calidad y compromisos de entrega.
La carga administrativa no es insignificante. Los estudios sobre compras indican que cada ciclo de pedido —desde la solicitud de presupuesto hasta el pago— conlleva un coste oculto de entre $50 y $200 en tiempo del personal y fricciones en el proceso. Para diez proveedores, eso supone entre $500 y $2.000 antes de que el primer componente llegue al muelle de carga. Y cuando un proveedor se retrasa, todo el proyecto se queda a la espera.
La consolidación no significa confiar ciegamente todo a un único proveedor. Significa identificar a uno o dos proveedores que puedan cubrir entre el 60 % y el 80 % de tus categorías de control, y recurrir a uno o dos especialistas únicamente para cubrir las carencias que ellos no puedan subsanar. Un proveedor consolidado debe demostrar:
- Líneas de producción independientes por categoría (no se trata de una empresa comercial que reetiqueta productos procedentes de múltiples fuentes desconocidas)
- Un único sistema de gestión de la calidad que se aplique a todas las categorías: comprueba que cuente con la certificación ISO 9001:2015, que cubra explícitamente todo el ámbito del suministro, según la cláusula 8.4 sobre el control de los procesos prestados por terceros (ISO)
- Personal de asistencia técnica capaz de responder a preguntas sobre toda la gama de productos, y no solo sobre una línea de productos estrella
Verificación de la calidad: certificaciones que realmente importan
No todas las certificaciones tienen el mismo peso. A continuación, te ofrecemos una clasificación práctica que ayuda a distinguir lo importante de lo superfluo:
| Nivel | Qué significa | Ejemplos | Cómo verificarlo |
|---|---|---|---|
| Acceso al mercado | Obligación legal de vender en una región | CE (UE), CCC (China), UL (América del Norte) | Solicita la declaración de conformidad; en el caso de UL, comprueba el número de expediente en la base de datos en línea de UL. |
| Garantía del sistema | El proveedor cuenta con un sistema de gestión de la calidad documentado y auditado. | ISO 9001:2015 | Comprueba si el organismo emisor figura en la base de datos del IAF (Foro Internacional de Acreditación); si el organismo certificador no está reconocido por el IAF, el certificado no tiene ningún valor. |
| Específico del producto | Se aplica únicamente a determinadas categorías o materiales | RoHS (medio ambiente), IEC 60947 (aparatos de conmutación de baja tensión) | Comprueba que en el certificado figure la serie concreta del producto, y no solo el nombre de la empresa. |
Un hábito de verificación de tres minutos: solicita una copia del certificado → comprueba quién lo ha expedido → confirma que el nombre de la empresa que figura en el certificado coincide con el nombre registrado de tu proveedor. Parece algo básico, pero la mayoría de los problemas relacionados con la certificación que se detectan en las auditorías de fábrica se deben a discrepancias en los nombres de las empresas o a certificados caducados.
Coste total de propiedad: más allá del precio unitario
Una fuente de alimentación $15 que funciona con una eficiencia de 87% dentro de un armario de control sellado en Tailandia genera suficiente calor adicional a lo largo de tres años como para degradar los condensadores electrolíticos de todos los componentes adyacentes. Un relé $3, diseñado para 100 000 operaciones con carga resistiva, soldará sus contactos en un plazo de tres meses si es accionado por una válvula solenoide sin diodo de retorno, y la hora de tiempo de diagnóstico necesaria para detectar el fallo cuesta más que un centenar de relés de alta gama.
La estructura real de costes de un componente de control incluye, como mínimo, cuatro niveles más allá del precio de factura:
- El coste de la calidad: mano de obra de sustitución + gastos de envío + tiempo de inactividad de la producción durante la avería
- Gastos de envío: retrasos en el proyecto cuando se producen efectos en cadena a causa de envíos atrasados
- Coste de compatibilidad: aumento del tiempo de puesta en marcha cuando la uniformidad entre lotes varía
- Coste de las existencias: capital inmovilizado en existencias de seguridad para los proveedores menos fiables
Como regla general: si un componente es tan barato que su avería no sorprendería a nadie, fíjale un precio equivalente a tres veces su coste unitario en el presupuesto del proyecto; ese es el coste total de propiedad (TCO) aproximado, teniendo en cuenta una sustitución a mitad de su vida útil y la mano de obra asociada a la resolución de averías.
Tu lista de comprobación de controles de automatización: próximos pasos
Ahora dispones de una forma estructurada de plantearte los controles: no como una cesta de la compra llena de referencias sin relación entre sí, sino como siete capas funcionales interconectadas. Antes de ponerte en contacto con los proveedores, revisa esta lista de comprobación dividida en dos partes.
Lista de comprobación de la cobertura técnica
- Adquisición de señales: se han identificado los tipos y cantidades de sensores; se ha comprobado la polaridad NPN/PNP con respecto a la tarjeta de entrada del PLC
- Procesamiento lógico: nivel de controlador seleccionado (PLC/PAC/IPC), número de E/S × 1,2, protocolos de comunicación especificados
- Salida de señal: tipos de relé adaptados a las características de la carga; tensión de la bobina comprobada con respecto al módulo de salida del PLC
- Protección eléctrica: disyuntores magnéticos (MCB) con valor nominal y curva de disparo seleccionadas, pararrayos de tipo 2 incluidos, fusibles dimensionados para cualquier circuito derivado sensible
- Fuente de alimentación: carga total calculada de 24 V CC, potencia × 1,3, tiempo de autonomía ≥ 20 ms, se tiene en cuenta la redundancia para aplicaciones críticas
- Conectividad física: bloques de terminales dimensionados según el calibre del cable y la intensidad; espacio en el carril DIN y en el conducto planificado con capacidad de reserva para el modelo 20%
- Interfaz hombre-máquina: protocolo de comunicación compatible con el controlador, índice de protección IP adaptado al entorno de instalación
Evaluación de proveedores: cinco preguntas que hay que plantear
- “¿Podéis suministrar al menos cinco de las siete categorías procedentes de vuestra propia producción, y no de terceros?”
- “¿Cuáles son los datos sobre la consistencia entre lotes de los últimos 12 meses? —Cifras concretas, no simples garantías—”.”
- “¿Cuál ha sido la desviación media en las entregas respecto a las fechas confirmadas durante el último trimestre?”
- “Si tengo una duda técnica sobre una fuente de alimentación para carril DIN y un sensor de proximidad en la misma llamada, ¿puede un mismo ingeniero responder a ambas?”
- “Envíame tu certificado ISO 9001 y dime qué organismo reconocido por la IAF lo ha expedido”.”
Imprime esta lista de comprobación o guárdala en tu móvil. La próxima vez que recibas la visita de un proveedor o tengas una reunión sobre compras, repasa la lista. Diez minutos de preguntas estructuradas evitan meses de resolución de problemas de forma desorganizada más adelante.
Para distribuidores y mayoristas que comercializan sistemas de control de automatización: contar con un único fabricante que cubra las siete categorías supone menos relaciones con proveedores que gestionar, un único estándar de calidad con el que respaldar su oferta y una gama de productos más amplia que ofrecer a sus clientes, sin la carga que supone tener que gestionar una docena de cuentas de fabricantes. Consulte el catálogo completo en omch.com.
Referencias
- PLCopen. “IEC 61131-3: Controladores programables — Parte 3: Lenguajes de programación”.” https://www.plcopen.org/standards/logic/iec-61131-3/
- ABB / Sapio Research. “Los costes por paradas industriales ascienden a $500 000 por hora y pueden producirse semanalmente”.” AUTOMATIZACIÓN de la fabricación, octubre de 2025. https://www.automationmag.com/industrial-downtime-costs-up-to-500000-per-hour-can-happen-weekly-abb-report-finds/
- Organización Internacional de Normalización. “ISO 9001:2015 — Sistemas de gestión de la calidad — Requisitos”.” https://www.iso.org/standard/62085.html
- OMCH. “Componentes y controles de automatización industrial: gama completa de productos”.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese