Otomasyondaki Kontrol Elemanları: Bir Parça Listesi Olanın Ötesinde
Herhangi bir fabrika üretim hattına adım attığınızda aynı döngünün tekrarlandığını göreceksiniz: sensörler izliyor, kontrolörler karar veriyor, aktüatörler hareket ediyor. Fotoelektrik bir sensör, konveyörden geçen bir paketi algılar. Bir PLC bu sinyali okur, mantıksal işlemlerini gerçekleştirir ve bir röleye yön değiştiriciyi devreye sokması için talimat verir. Paket doğru şeride kayar — tüm bunlar 10 milisaniyenin altında gerçekleşir. Bu aşamalardan herhangi biri atlanırsa üretim hattı durur.
“Otomasyon için kontrol sistemleri”nin gerçek anlamı budur. Bir bileşen kataloğu değildir. Bir ders kitabı tanımı da değildir. Bu bir sinyal sistemidir — her cihazın yanındaki cihaza bağlı olduğu bir kapalı döngüdür.
Asıl zorluk, ürünleri bulmak değildir. Önemli olan kategorilerin hangileri olduğunu, her birinde nelere dikkat edilmesi gerektiğini ve zaman ya da bütçeyi boşa harcamadan bu ürünleri nasıl tedarik edebileceğinizi bilmektir. Bu makale size tam da bunu sunuyor: yedi işlevsel kontrol kategorisi, her birinin temel teknik özellikleri ve birim fiyatın ötesine geçen bir tedarik çerçevesi.
Her Otomasyon Projesinin İhtiyacı Olan 7 Kontrol Kategorisi
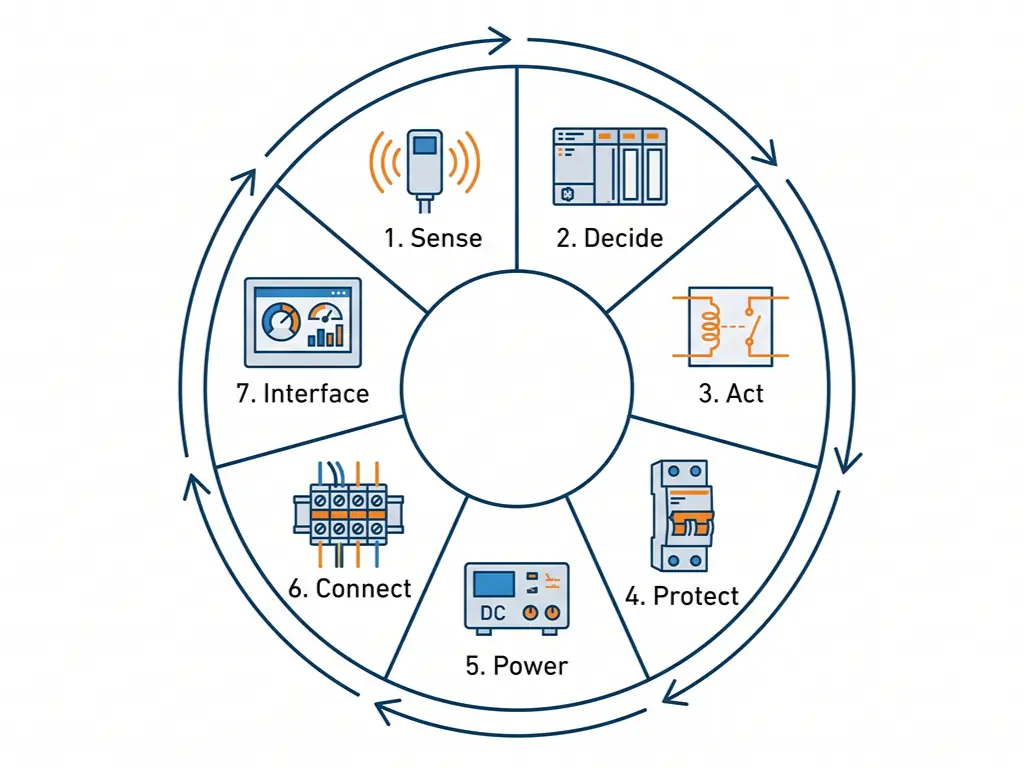
Tek tek bileşenlere geçmeden önce, ürün adı yerine işlev açısından düşünmek faydalı olacaktır. Her otomatik sistem — ister bir paketleme hattı, ister bir su pompa istasyonu, ister bir CNC hücresi olsun — yedi farklı görevi yerine getiren kontrol sistemlerine ihtiyaç duyar. Bunları kontrol dolabınızın işlevsel iskeleti olarak düşünün.
Algılama → Karar Verme → Harekete Geçme → Koruma → Güç → Bağlantı → Arayüz
Tek bir bağlantı eksik olsa bile sistem ya hiç başlamaz ya da öngörülemez bir şekilde arıza verir. İşte bunlar, isimlerine göre değil, işlevlerine göre sıralanmış haliyle:
| İşlevsel Rol | Tipik Bileşenler | Anahtar Seçim Parametresi | Sık Yapılan Hata |
|---|---|---|---|
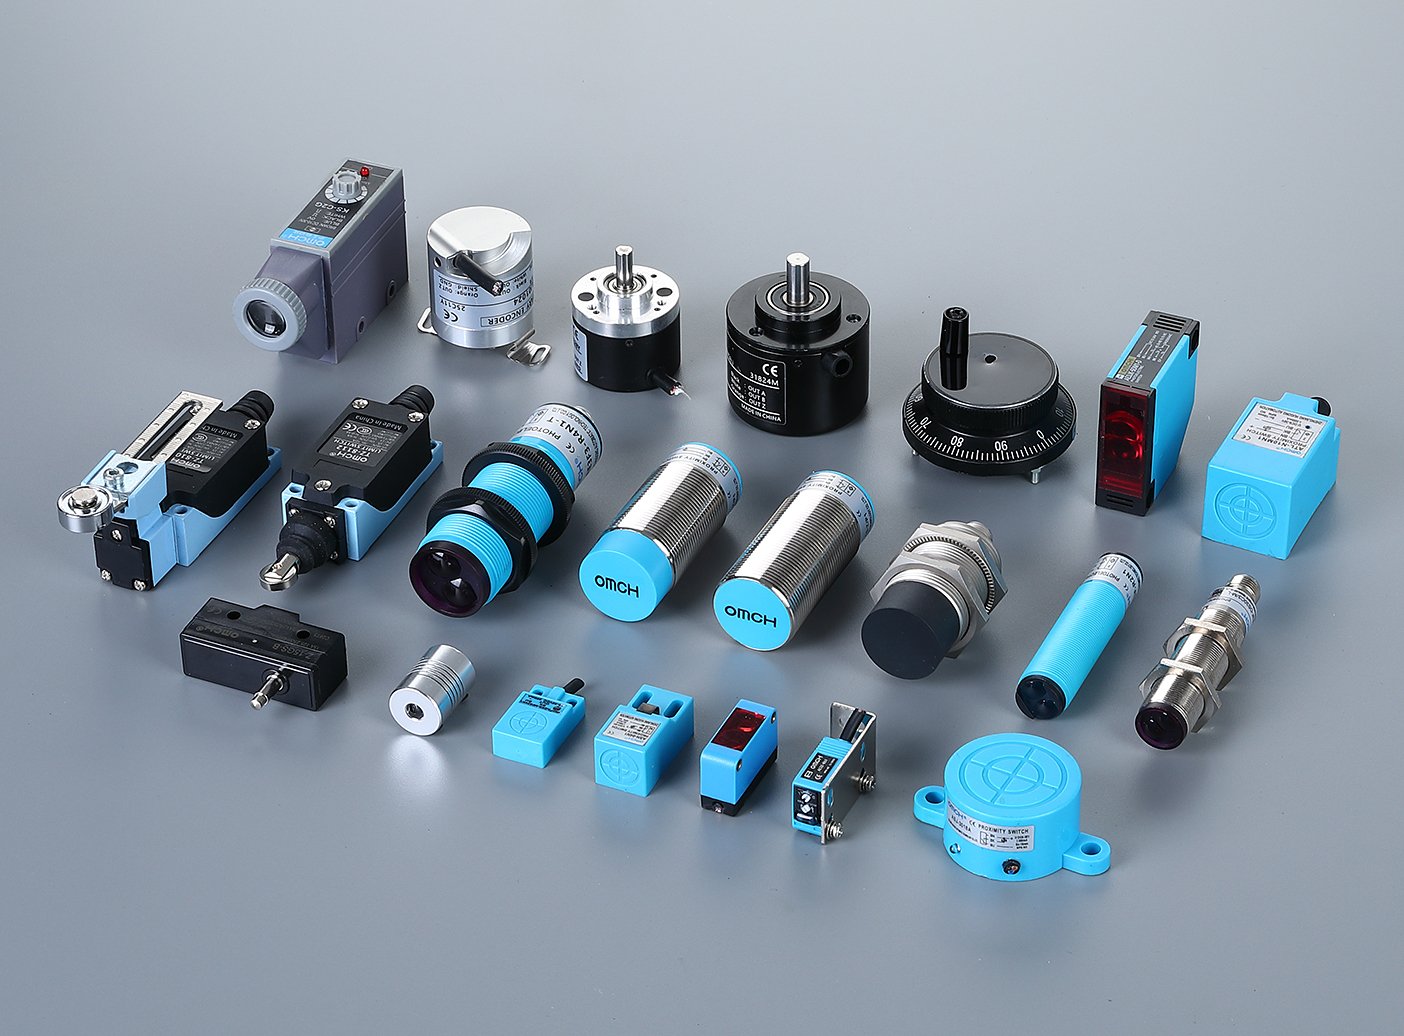
| Sinyal Toplama | Yakınlık sensörleri, fotoelektrik sensörler, son konum anahtarları, enkoderler | Çıkış türü (NPN ve PNP), algılama mesafesi, IP sınıfı | Ortam sıcaklığına bağlı performans düşüşünü göz ardı edersek — 25 °C’de 20 mm olarak derecelendirilmiş bir sensör, 60 °C’de yalnızca 14 mm’ye ulaşabilir |
| Mantık İşleme | Programlanabilir Mantık Kontrolörü, Programlanabilir Otomasyon Kontrolörü, Endüstriyel Bilgisayar | G/Ç sayısı, tarama döngüsü, iletişim protokolleri | Günümüzün G/Ç sayısına uyan en küçük PLC’yi satın almak ve genişletme imkânını tamamen ortadan kaldırmak |
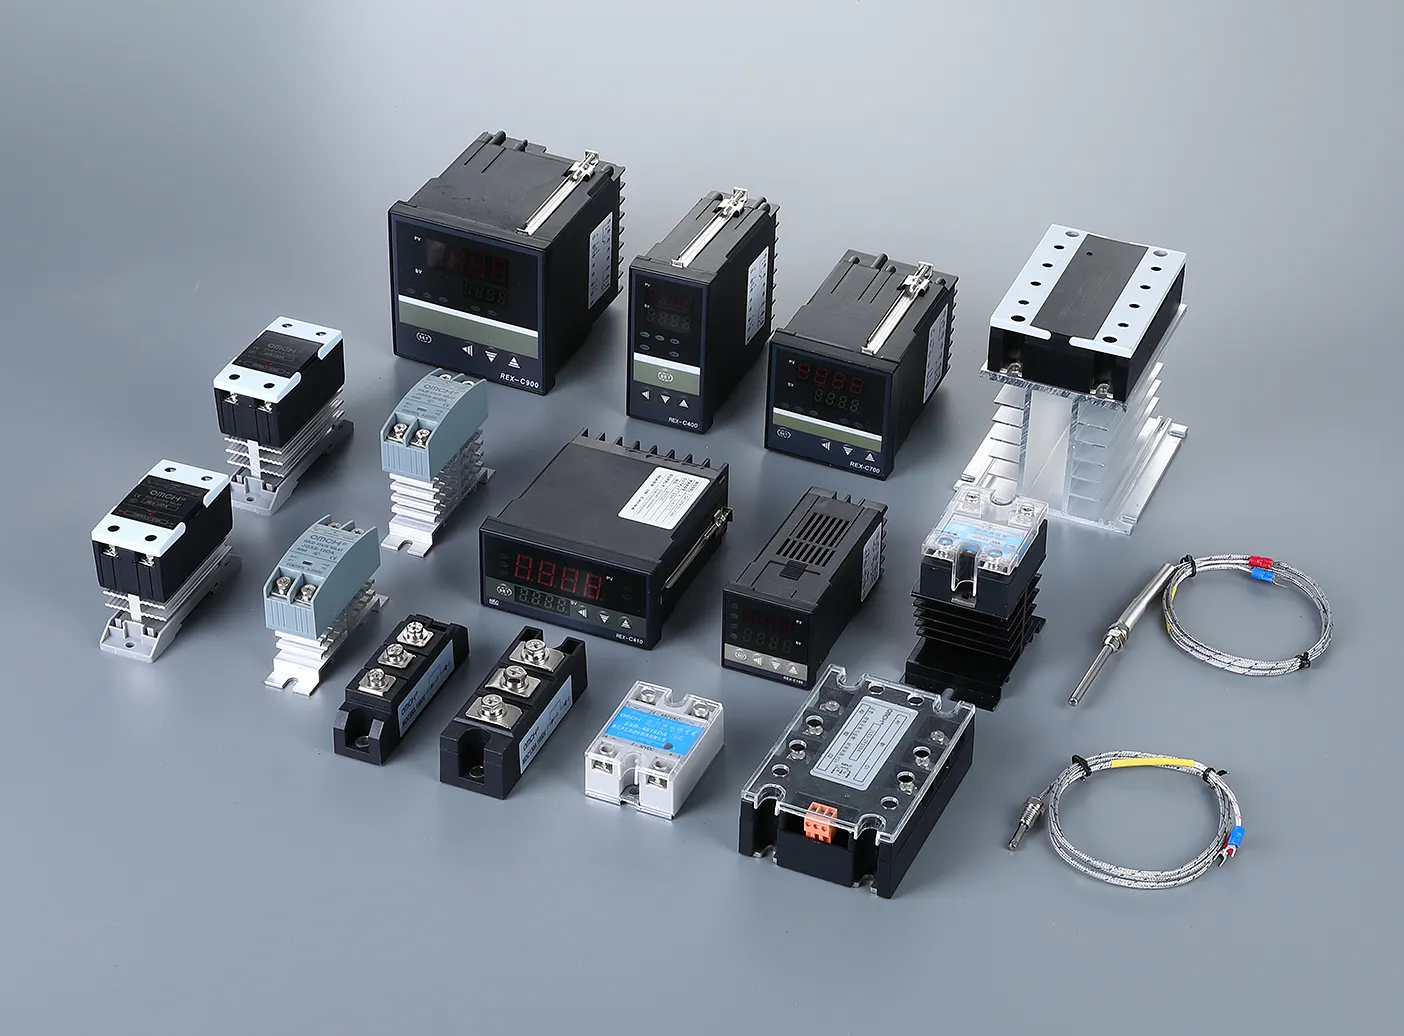
| Sinyal Çıkışı | Röleler, yarı iletken röleler (SSR), kontaktörler | Kontak yükü (AC/DC), elektriksel ömür (çalışma sayısı), anahtarlama frekansı | Snubber olmadan endüktif bir yükü çalıştırmak — ters elektromotor kuvveti, birkaç hafta içinde röle kontaklarını birbirine yapıştırır |
| Elektriksel Koruma | MCB, aşırı gerilim koruma cihazı (SPD), sigortalar | Anma akımı, kesme kapasitesi (kA), devre kesme eğrisi (B/C/D) | MCB takıp SPD’yi atlamak — tek bir yıldırım çarpması ya da büyük bir motor geçici akım dalgalanması durumunda tüm kabin tehlikeye girer |
| Güç Kaynağı | DIN rayı tipi güç kaynakları, UPS, kontrol transformatörleri | Çıkış gücü, verimlilik, bekleme süresi, yedeklilik seçeneği | Besleme gücünün yetersiz kalması — yük altında gerilim düşüşü yaşanır ve PLC döngü ortasında soğuk yeniden başlatma yapar |
| Fiziksel Bağlantı | Terminal blokları, endüstriyel konektörler, DIN rayı | Anma akımı, kablo kesiti aralığı, alev geciktirme sınıfı | Terminal vidalarındaki tork kayıpları — gevşek bağlantılar, aylar içinde bozulmaya neden olan aşırı ısınma noktaları oluşturur |
| İnsan-Makine Arayüzü | HMI panelleri, gösterge ışıkları, basma düğmeleri | Ekran boyutu, iletişim protokolü (Ethernet/IP, Modbus TCP), IP derecesi | PLC’de EtherNet/IP kullanılırken yalnızca Modbus RTU ile iletişim kuran bir HMI sipariş edilmesi — devreye alma gününde protokol uyuşmazlığı tespit edildi |
Denetleyiciler: Uygulamanıza Uygun Beyin Seçimi
Kontrolör, çoğu kontrol bütçesinde en yüksek tutara sahip tek kalemdir ve bu karar, G/Ç mimarisi, programlama çalışması ve gelecekteki genişletilebilirlik gibi diğer tüm unsurları da etkiler. Herhangi bir model numarasına bakmadan önce şu üç soruyu yanıtlayın:
- Sistem şu anda kaç adet I/O noktasına ihtiyaç duyuyor ve 3 yıl sonra bu sayının gerçekçi bir üst sınırı ne olacaktır?
- Kontrol döngüsünün ne kadar hızlı çalışması gerekiyor — milisaniye mi? Mikrosaniye mi?
- Bu sistemin ileride kurumsal BT sistemleri, görüntüleme kameraları veya bulut platformlarıyla iletişim kurması gerekecek mi?
Bu üç sorunun cevabı neredeyse her zaman üç denetleyici kademesinden birine işaret eder.
PLC: Ayrık Kontrolün İş Gücü
Tahmini 90%'lik otomasyon kontrol görevleri için PLC doğru çözümdür — ve Dick Morley'in 1968 yılında bir Modicon laboratuvarında ilk PLC'yi devreye aldığından beri de öyle olmuştur.
Modern bir PLC, tek bir amaç için tasarlanmış dayanıklı bir endüstriyel bilgisayardır: girişleri okumak, mantığı yürütmek, çıkışları yazmak, tekrarlamak. Her tarama döngüsünde. Durmaksızın. Günümüzün küçük ve orta ölçekli PLC’leri, 1–10 ms aralığında tarama döngüleriyle 10 ila 256 G/Ç noktasını idare eder. Modbus RTU ve Modbus TCP protokollerini doğal olarak desteklerler; orta ve üst düzey modellerde ise Ethernet/IP ve PROFINET de mevcuttur — bunların tümü IEC 61131-3 standardında tanımlanan programlama çerçevesi altında çalışır (PLCopen), bu standart, Ladder Diyagramı, Yapılandırılmış Metin ve Fonksiyon Bloğu Diyagramı gibi dilleri farklı üreticiler arasında standart hale getirir.
Bir PLC uygun olduğunda: Konveyör kontrolü, paketleme makineleri, pompa istasyonları, küçük montaj hücreleri — mantığın esas olarak ayrık (açık/kapalı, başlat/durdur, “eğer bu olursa, o zaman şu olur”) olduğu ve G/Ç sayısı 256 noktanın altında olan her türlü uygulama.
Hızlı seçim kontrol listesi: I/O sayınızı, yedek kapasite için 1,2 ile çarpın. PLC’nin en azından Modbus RTU’yu desteklediğinden emin olun. Ethernet/IP veya PROFINET kullanmayı planlıyorsanız, bunu şimdiden teknik özelliklere dahil edin — daha sonra sistemde değişiklik yapmak, sadece bir modül eklemekle kalmayıp CPU’nun değiştirilmesini gerektirir.
PAC: Tek Bir PLC Yeterli Olmadığında
Bir PAC (Programlanabilir Otomasyon Kontrolörü), “daha iyi bir PLC” değildir. Farklı bir görev için tasarlanmıştır: çoklu görev. Bir PLC tek bir tarama döngüsünü sıralı olarak çalıştırırken, bir PAC bir çekirdekte hareket kontrolünü, başka bir çekirdekte mantık işlemlerini ve üçüncü bir çekirdekte Ethernet iletişimini — hepsini paralel olarak — çalıştırabilir.
Bu pratik fark, üç veya daha fazla servo eksenini senkronize etmeniz, bir görüntüleme denetim sistemini entegre etmeniz veya yüzlerce ayrık G/Ç giriş-çıkışını eşzamanlı olarak yönetirken proses verileri üzerinde kayan noktalı hesaplamalar yapmanız gerektiğinde ortaya çıkar. PAC’ler ayrıca IEC 61131-3 standardı kapsamında karma dil programlamayı ve C/C++’ı destekler; özel hareket görevlerinde tarama döngü sürelerini 100 μs’nin altına indirebilir.
Bir PAC’ın kurulmasının haklı olduğu durumlar: Çok eksenli hareket (3 veya daha fazla servo), görüntü tabanlı robotik, 256’dan fazla G/Ç noktasına sahip sistemler veya üretim sahası kontrolü ile kurumsal BT sistemlerini birbirine bağlayan uygulamalar (MES/ERP entegrasyonu).
Eğer emin değilseniz, orta seviye bir PLC’yi tercih edin. Bir PAC’ın sunduğu ek yetenekler, daha fazla karmaşıklığı da beraberinde getirir — daha fazla yapılandırma, daha dik bir öğrenme eğrisi, birim başına daha yüksek maliyet. Seçiminizi teknik özellikler tablosuna göre değil, gereksinimlerinize göre yapın.
IPC: Ağır Hizmet Seçeneği (Çoğu Projede Göz Ardı Edilen)
Endüstriyel bir bilgisayar, tam da adından da anlaşılacağı gibi: üzerinde bir yazılım tabanlı PLC veya SCADA uygulaması çalışan, tam bir işletim sistemi (Windows veya Linux) çalıştıran dayanıklı bir bilgisayardır. Bu bilgisayar, uçta yapay zeka çıkarımlarını gerçekleştirebilir, düzinelerce makineden gelen verileri toplayabilir veya veritabanı sorguları içeren karmaşık parti tariflerini çalıştırabilir. Fansız termal tasarımı ve katı hal depolama birimleri sayesinde tipik MTBF değerleri 50.000 saati aşmaktadır.
Ayrıca, çoğu ayrık kontrol uygulaması için gereğinden fazladır. Bir PLC’yi hesap makinesi, bir PAC’yi ise bilimsel hesap makinesi olarak düşünürsek, bir IPC bir dizüstü bilgisayara benzetilebilir — son derece yetenekli, ancak günlük hesap işlemlerinin gerektirdiğinden daha ağır ve daha karmaşıktır. Bunu, PLC/PAC’nin sınırlarına gerçekten ulaşılmış olan uygulamalar için saklayın.
Girişler ve Çıkışlar: Sensörler, Röleler ve Sinyal Zinciri
İş şantiyelerinde, tedarikçilerin itiraf ettiğinden çok daha sık karşılaşılan bir hata şudur: Bir alıcı, üç farklı katalogdan bir parti sensör, bir PLC ve bazı röleler sipariş eder, ancak sinyallerin gerçekten uyumlu olup olmadığı kimse tarafından kontrol edilmez.
Sinyal zinciri — sensör çıkışı → PLC girişi → PLC çıkışı → röle bobini — gizli bir uyumluluk katmanına sahiptir. Bu konuda bir hata yaparsanız, her bir bileşen kendi teknik özellik belgesinde “doğru” olsa bile hiçbir şey çalışmaz.
En sık görülen uyumsuzluk: PNP (kaynaklı) girişleri bekleyen bir PLC’ye bağlı NPN (emici) sensörler. Japon ve bazı Asya pazarı sensörleri varsayılan olarak NPN çıkışına sahiptir. Avrupa'daki PLC giriş kartlarının büyük çoğunluğu varsayılan olarak PNP (kaynak) modundadır. İkisini bir çekme direnci ağı olmadan bağlarsanız, PLC girişi asla YÜKSEK sinyal almaz. 30 saniyelik bir teknik özellik kontrolüyle önlenebilecek bu durum, 3 gün süren bir hata giderme baş ağrısına neden olur.
İkinci sorun: röle bobini voltaj uyumsuzlukları. Röleler, 24 V DC, 110 V AC ve 220 V AC bobinli olarak mevcuttur. Bir PLC’nin dijital çıkış modülü genellikle 24 V DC voltajı iletir. Birisi yanlışlıkla 220 V AC bobinli röleler sipariş ederse, PLC çıkışları bunları çalıştıramaz — ve bunun çözümü kablolamada bir değişiklik yapmak değil, rölelerin tamamen değiştirilmesidir.
Çözümü basit: Sipariş vermeden önce, sinyal yolunu baştan sona tek bir sayfaya çizin. Her geçiş için (sensör → giriş kartı, çıkış kartı → röle), gerilim seviyesini, sinyal türünü (dijital/analog) ve polariteyi (NPN/PNP) doğrulayın. Üç sütun, beş dakika. Günlerce zaman kazandırır.
Projenizde farklı bölgelerden temin edilen bileşenler bir arada kullanılıyorsa — örneğin, Avrupa menşeli bir PLC ile Asya’daki bir distribütörden temin edilen sensörler — NPN/PNP uyumsuzluğu, devreye alma sürecinde en olası tek arıza nedenidir. Satın alma siparişi verilmeden önce her bir sensör kaleminin polaritesini kontrol edin.
Sinyal yolunu tek bir sayfaya çizin: sensör çıkış türü → PLC girişi polaritesi → röle bobini gerilimi. Üç sütun, beş dakika — bu, #1 devreye alma sürecindeki hataları önler.
Güç ve Koruma: Alıcıların Göz Ardı Ettiği Katman
Bir mühendise kontrol sisteminde en önemli şeyin ne olduğunu sorun. Size PLC programından, sensör hassasiyetinden ve hareket profilinden bahsedecektir. Kimse güç kaynağından söz etmez. Ancak sahada kontrol dolapları arızalandığında, arızanın temel nedeni çoğu zaman güç ve koruma eksiklikleridir.
Güç Kaynağı: Küçük Kutu, Büyük Sonuçlar
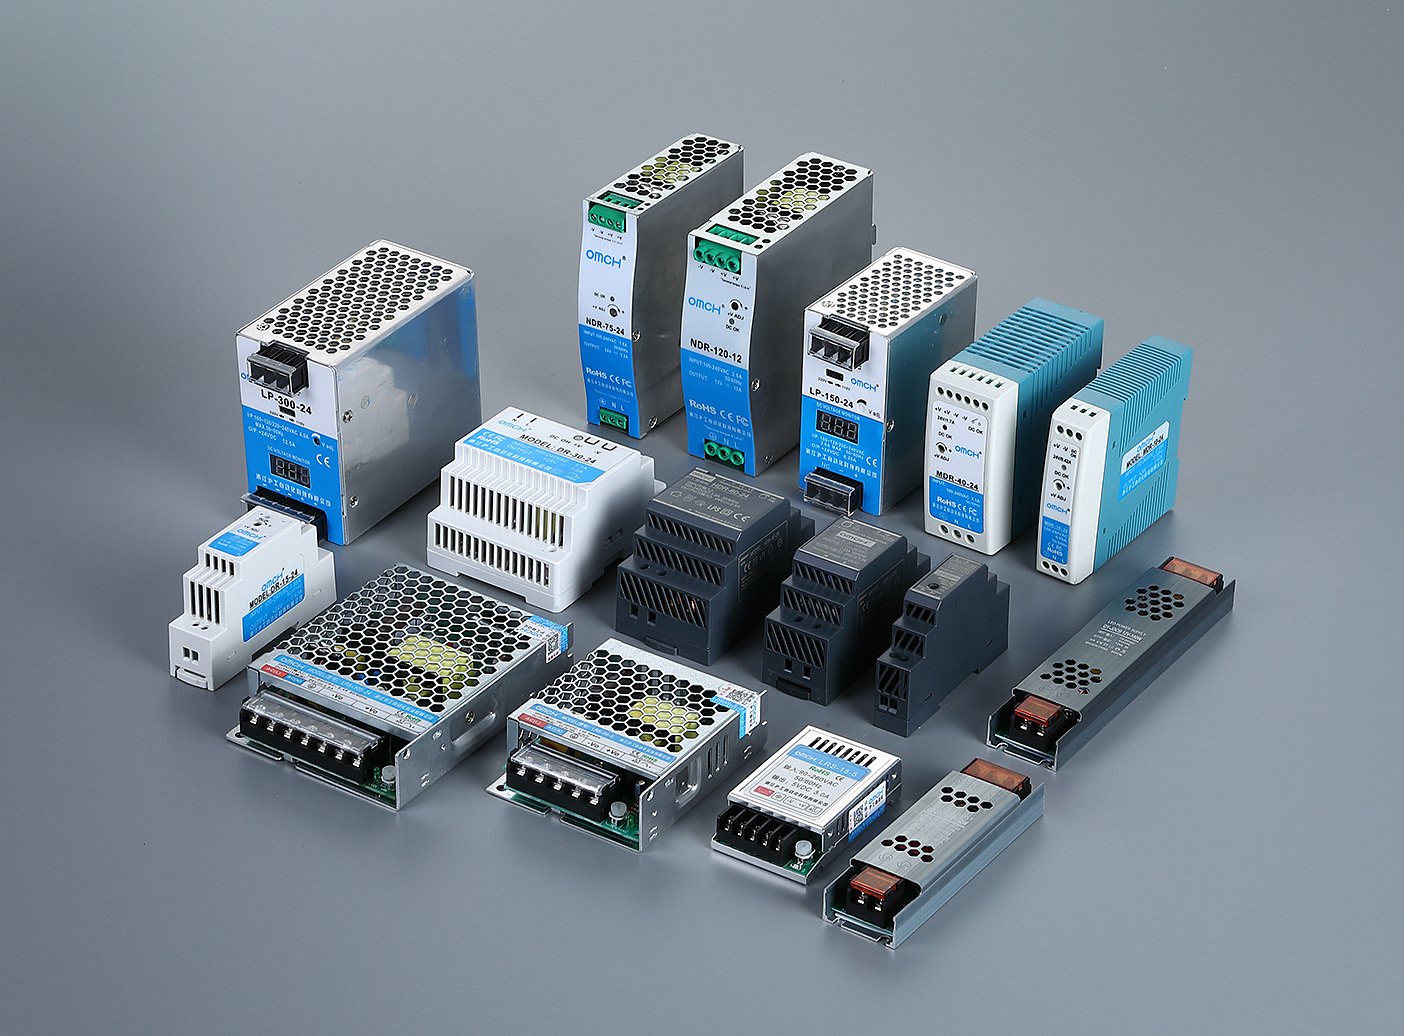
Bir DIN rayı tipi anahtarlamalı güç kaynağı, gelen AC gerilimi (genellikle 110–240 V) PLC’yi, sensörleri, HMI’yi ve röle bobinlerini çalıştıran 24 V DC barasına dönüştürür. Bu, uygun fiyatlı bir bileşendir — ve işte tam da bu nedenle teknik özellikleri yetersiz belirlenmektedir.
Fiyat etiketinden daha önemli olan dört parametre vardır:
- Çıkış gücü (watt): 24 V DC yükünüzün toplamını hesaplayın (PLC + sensörler + HMI + röle bobinleri × aynı anda enerjilendirilen adet) ve buna 30% değerini ekleyin. 95% yükte çalışan bir besleme ünitesi aşırı ısınır, çabuk eskir ve kontaktörler devreye girdiğinde ani akım yükü için yeterli marjı kalmaz.
- Verimlilik: Günümüzde 90%'nin üzerindeki değerler standarttır. 90%'nin altındaki her bir birim, kabine aktarılan ısı anlamına gelir — bu da çevresindeki tüm bileşenlerin ömrünü kısaltır.
- Bekletme süresi: Giriş gücü kesildikten sonra kaynağın nominal çıkış gücünü koruduğu milisaniye sayısı. Tam yükte en az 20 ms. Bu sürenin altında, endüstriyel ortamlarda sıkça görülen kısa süreli bir hat gerilme düşüşü, 24V barasını, işlem sırasında PLC’nin yeniden başlatılmasına yetecek kadar uzun süre düşürür.
- Yedeklilik: Plan dışı bir duruşun maddi kayba yol açtığı her türlü uygulamada, yedeklilik modülüyle paralel bağlanmış iki güç kaynağı, tek bir güç kaynağının arızalanmasının üretim hattını durdurmaması anlamına gelir.
Küçük Dolapların 90% Modelinde Atlanan Koruma Aygıtları
Minyatür devre kesici (MCB), aşırı akıma — kısa devrelere ve uzun süreli aşırı yüklere — karşı koruma sağlar. Ancak bir MCB, gerilim dalgalanmalarına karşı hiçbir koruma sağlamaz. Bir kilometre uzaktaki bir yıldırım çarpması ya da tesisin başka bir yerinde devreye giren büyük bir motor, 24V güç kaynağı girişinize doğrudan bir gerilim dalgalanması gönderebilir. Sonuç: yanmış güç kaynağı, çalışmaz hale gelen PLC ve çıkış transistörleri yanmış 3–4 sensör.
8/20 μs dalga formu için tasarlanmış ve nominal deşarj akımı en az 20 kA olan bir Tip 2 aşırı gerilim koruma cihazının (SPD) maliyeti, tek bir yedek PLC CPU’sunun maliyetinden daha düşüktür. Yine de, maliyetin önemli olduğu pazarlarda bulunan küçük ve orta ölçekli kontrol dolaplarının tahmini olarak –90’ı bu cihazı tamamen ihmal etmektedir.
2025 ABB/Sapio Research anketine göre, planlanmamış endüstriyel duruşların maliyeti, sektöre bağlı olarak saat başına $10.000 ile $500.000 arasında değişmektedir ve tesislerin %’si en az ayda bir kez kesintiye maruz kalmaktadır. Bu olayların önemli bir kısmı, doğru boyutlandırılmış bir MCB ve SPD kombinasyonuyla önlenebilecek elektriksel koruma eksikliklerinden kaynaklanmaktadır.
MCB hızlı başvuru kılavuzu: Açma eğrisi, nominal akım kadar önemlidir. B eğrisi (3–5× In anlık açma), dirençli yükler ve kontrol elektroniği için kullanılır. C eğrisi (5–10× In), genel motor ve transformatör yüklerini kapsar. D eğrisi (10–20× In) ise yüksek devreye girme akımı gerektiren ekipmanlar içindir. Hassas bir kontrol devresine C eğrisi kesici takmak, gerektiğinde yeterince hızlı devreye girmeyebileceği anlamına gelir.
Daha Akıllı Tedarik: Oturup Kalkmadan Kontrol Sistemleri Nasıl Satın Alınır?
Otomasyon alanındaki tedarik hatalarının çoğu, ürün seçimiyle ilgili değildir. Bu hatalar, tedarik stratejisiyle ilgilidir. Tedarikçileri, bileşenleri değerlendirdiği gibi — teknik özellik tablosunu teknik özellik tablosuyla karşılaştırarak — değerlendiren bir alıcı, toplam maliyeti ve proje zaman çizelgesini doğrudan etkileyen üç boyutu gözden kaçırır.
Tedarikçi Konsolidasyonunun Gerekçeleri
Tipik bir küçük ölçekli otomasyon projesinde beş ila on farklı tedarikçiden malzeme temin edilir: sensörler bir tedarikçiden, güç kaynakları başka bir tedarikçiden, röleler üçüncü bir tedarikçiden, terminaller bir distribütörden ve PLC ise bir marka satıcısından alınır. Her tedarikçi, ayrı bir satın alma siparişi, ayrı bir giriş denetimi, ayrı bir ödeme döngüsü ve — en önemlisi — ayrı bir kalite standartları ve teslimat taahhütleri seti anlamına gelir.
İdari yük önemsiz değildir. Tedarik araştırmaları, her satın alma siparişi döngüsünün — teklif talebinden ödemeye kadar — personel zamanı ve süreç sürtüşmesi açısından $50 ile $200 arasında bir gizli maliyet taşıdığını göstermektedir. On tedarikçi için bu, ilk bileşen yükleme rampasına ulaşmadan önce $500 ile $2.000 arasında bir maliyet demektir. Ve tek bir tedarikçi geciktiğinde, tüm proje beklemek zorunda kalır.
Konsolidasyon, her şeyi körü körüne tek bir tedarikçiye devretmek anlamına gelmez. Bu, kontrol kategorilerinizin –80'ini karşılayabilecek bir veya iki tedarikçi belirlemek ve yalnızca onların karşılayamadığı boşluklar için bir veya iki uzman bulundurmak anlamına gelir. Konsolide bir tedarikçi aşağıdakileri sergilemelidir:
- Her kategori için bağımsız üretim hatları (bilinmeyen çeşitli kaynaklardan gelen ürünleri yeniden etiketleyen bir ticaret şirketi değildir)
- Tüm kategorilerde geçerli tek bir kalite yönetim sistemi — dış kaynaklı süreçlerin kontrolüne ilişkin 8.4. maddesi uyarınca, tedarik sürecinin tamamını açıkça kapsayan ISO 9001:2015 sertifikasına dikkat edin (ISO)
- Sadece tek bir amiral gemisi ürün grubuyla sınırlı kalmayıp, tüm ürün yelpazesine ilişkin soruları yanıtlayabilen teknik destek personeli
Kalite Doğrulama: Gerçekten Önemli Olan Sertifikalar
Tüm sertifikalar aynı öneme sahip değildir. İşte, önemli bilgileri önemsiz bilgilerden ayırmanıza yardımcı olacak pratik bir sınıflandırma şeması:
| Seviye | Ne Anlama Geliyor? | Örnekler | Nasıl Doğrulanır? |
|---|---|---|---|
| Pazara Erişim | Bir bölgede satış yapmak yasal olarak zorunludur | CE (AB), CCC (Çin), UL (Kuzey Amerika) | Uygunluk Beyanını talep edin; UL için, UL’nin çevrimiçi veritabanında dosya numarasını doğrulayın |
| Sistem Güvencesi | Tedarikçinin belgelenmiş ve denetlenmiş bir kalite yönetim sistemi bulunmaktadır | ISO 9001:2015 | Sertifikayı veren kurumu IAF (Uluslararası Akreditasyon Forumu) veritabanında kontrol edin — eğer sertifikayı veren kuruluş IAF tarafından tanınmıyorsa, sertifika sadece süs amaçlıdır |
| Ürüne Özgü | Yalnızca belirli kategoriler veya materyaller için geçerlidir | RoHS (çevre), IEC 60947 (alçak gerilim şalt sistemleri) | Sertifikada sadece şirket adının değil, ilgili ürün serisinin de yer aldığını doğrulayın |
Üç dakikalık bir doğrulama alışkanlığı: sertifikanın bir kopyasını isteyin → sertifika veren kurumu kontrol edin → sertifikadaki şirket adının tedarikçinizin kayıtlı adıyla uyuşup uyuşmadığını doğrulayın. Basit gibi görünebilir, ancak fabrika denetimlerinde tespit edilen sertifika sorunlarının çoğu, şirket adlarındaki uyuşmazlıklar ya da süresi dolmuş sertifikalardan kaynaklanmaktadır.
Toplam Sahip Olma Maliyeti: Birim Fiyatın Ötesinde
Tayland’da sızdırmaz bir kontrol kabini içinde 87% verimlilikle çalışan bir $15 güç kaynağı, üç yıl boyunca komşu tüm bileşenlerdeki elektrolitik kondansatörlerin bozulmasına neden olacak kadar fazla ısı üretir. Reaktif yükte 100.000 çalışma döngüsü için tasarlanmış bir $3 röle, geri besleme diyotu olmayan bir solenoid valf tarafından çalıştırılırsa üç ay içinde kontaklarını kaynaştırır — ve bunu tespit etmek için harcanan bir saatlik arıza teşhis süresi, yüz adetten fazla birinci sınıf rölenin maliyetinden daha pahalıdır.
Bir kontrol bileşeninin gerçek maliyet yapısı, fatura fiyatının ötesinde en az dört katmanı içerir:
- Kalite maliyeti: yedek işgücü + nakliye + arıza süresince üretim kesintisi
- Kargo ücreti: Geç teslimatların zincirleme etkisiyle projelerde gecikmeler yaşanır
- Uyumluluk maliyeti: partiden partiye tutarlılıkta sapmalar meydana geldiğinde ek devreye alma süresi
- Stok maliyeti: güvenilirliği daha düşük tedarikçiler için güvenlik stokunda tutulan sermaye
Genel bir kural olarak: Bir bileşenin arızalanması kimseyi şaşırtmayacak kadar ucuzsa, proje bütçenizde bu bileşenin fiyatını birim maliyetinin 3 katı olarak belirleyin — bu, kullanım ömrünün ortasında yapılacak bir değiştirme ve buna bağlı arıza giderme işçiliğini hesaba kattığınızda ortaya çıkan yaklaşık toplam sahip olma maliyetidir.
Otomasyon Kontrolleriniz İçin Kontrol Listesi: Sonraki Adımlar
Artık denetimler hakkında sistemli bir şekilde düşünebilirsiniz — birbiriyle ilgisiz parça numaralarından oluşan bir alışveriş sepeti olarak değil, birbiriyle bağlantılı yedi işlevsel katman olarak. Tedarikçilerle iletişime geçmeden önce, bu iki bölümden oluşan kontrol listesini gözden geçirin.
Teknik Kapsam Kontrol Listesi
- Sinyal Alımı: sensör türleri ve sayıları belirlendi; NPN/PNP polaritesi, PLC giriş kartı ile karşılaştırılarak doğrulandı
- Mantık İşleme: Kontrolör katmanı seçildi (PLC/PAC/IPC), G/Ç sayısı × 1,2, iletişim protokolleri belirtildi
- Sinyal Çıkışı: Yük özelliklerine uygun röle tipleri; bobin gerilimi, PLC çıkış modülüne göre doğrulanmıştır
- Elektriksel Koruma: MCB nominal değeri belirlenmiş ve açma eğrisi seçilmiştir; Tip 2 SPD dahildir; hassas dal devreleri için uygun boyutlarda sigortalar kullanılmıştır
- Güç Kaynağı: Toplam 24 V DC yük hesaplanmıştır, güç değeri × 1,3, bekleme süresi ≥ 20 ms, kritik uygulamalar için yedeklilik dikkate alınmıştır
- Fiziksel Bağlantı: tel kalınlığı ve akıma uygun boyutlarda terminal blokları; 20% yedek kapasitesi göz önünde bulundurularak planlanmış DIN rayı ve kanal alanı
- İnsan-Makine Arayüzü: Kontrolörle uyumlu olduğu doğrulanmış iletişim protokolü, kurulum ortamına uygun IP sınıfı
Tedarikçi Değerlendirmesi: Sorulması Gereken Beş Soru
- “Yedi kategoriden en az beşini, üçüncü taraf ticareti yoluyla değil, kendi üretiminizden temin edebilir misiniz?”
- “Son 12 aydaki partiden partiye tutarlılık verileriniz nelerdir — somut rakamlar, sadece güvence değil?”
- “Son çeyrekte, teyit edilen tarihlere göre ortalama teslimat sapmanız nedir?”
- “Aynı görüşme sırasında DIN rayı tipi güç kaynağı ve bir yakınlık sensörüyle ilgili teknik bir sorum olursa, bir mühendis her ikisine de cevap verebilir mi?”
- “ISO 9001 sertifikanızı bana gönderin — ve bunu hangi IAF tarafından tanınan kuruluşun düzenlediğini de belirtin.”
Bu kontrol listesini yazdırın ya da telefonunuzda saklayın. Bir sonraki tedarikçi ziyareti veya satın alma görüşmesi sırasında listeyi tek tek gözden geçirin. On dakikalık sistemli bir sorgulama, daha sonra aylarca sürecek dağınık sorun giderme çalışmalarını önler.
Otomasyon kontrol sistemlerini stoklayan distribütörler ve toptancılar için: Yedi kategorinin tamamını tek bir üreticinin karşılaması, yönetilmesi gereken tedarikçi sayısının azalması, tek bir kalite standardına bağlı kalınması ve müşterilerinize sunabileceğiniz daha geniş bir ürün yelpazesi anlamına gelir — bir düzine fabrika hesabını idare etmenin getirdiği ek yük olmadan. Tam kataloğu şu adresten inceleyebilirsiniz: omch.com.
Kaynakça
- PLCopen. “IEC 61131-3: Programlanabilir Kontrolörler — Bölüm 3: Programlama Dilleri.” https://www.plcopen.org/standards/logic/iec-61131-3/
- ABB / Sapio Research. “Endüstriyel duruşların maliyeti saat başına $500.000”e kadar çıkabiliyor ve bu durum haftada bir kez yaşanabilir.” Üretim OTOMASYONU, Ekim 2025. https://www.automationmag.com/industrial-downtime-costs-up-to-500000-per-hour-can-happen-weekly-abb-report-finds/
- Uluslararası Standartlar Örgütü. “ISO 9001:2015 — Kalite Yönetim Sistemleri — Gereklilikler.” https://www.iso.org/standard/62085.html
- OMCH. “Endüstriyel Otomasyon Bileşenleri ve Kontrol Sistemleri — Tam Ürün Yelpazesi.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese