Управление в автоматизации: нечто большее, чем просто перечень деталей
Зайдите на любой производственный цех, и вы увидите, как повторяется одна и та же схема: датчики следят, контроллеры принимают решения, исполнительные механизмы действуют. Фотоэлектрический датчик фиксирует упаковку, проходящую по конвейеру. ПЛК считывает этот сигнал, выполняет логическую обработку и дает команду реле включить отклонитель. Упаковка перемещается на нужную линию — и всё это занимает менее 10 миллисекунд. Если какой-либо из этих элементов выйдет из строя, линия остановится.
Именно это и подразумевается под термином “система управления и автоматизации”. Это не перечень компонентов. И не определение из учебника. Это система сигналов — замкнутый контур, в котором каждое устройство зависит от соседнего.
Настоящая сложность заключается не в поиске товаров, а в том, чтобы понять, какие категории имеют значение, на что следует обращать внимание в каждой из них и как находить поставщиков, не тратя лишнего времени и средств. В этой статье вы найдете именно это: семь функциональных категорий контроля, ключевые характеристики для каждой из них, а также схему поиска поставщиков, выходящую за рамки простой цены за единицу.
7 категорий управления, необходимых для любого проекта по автоматизации
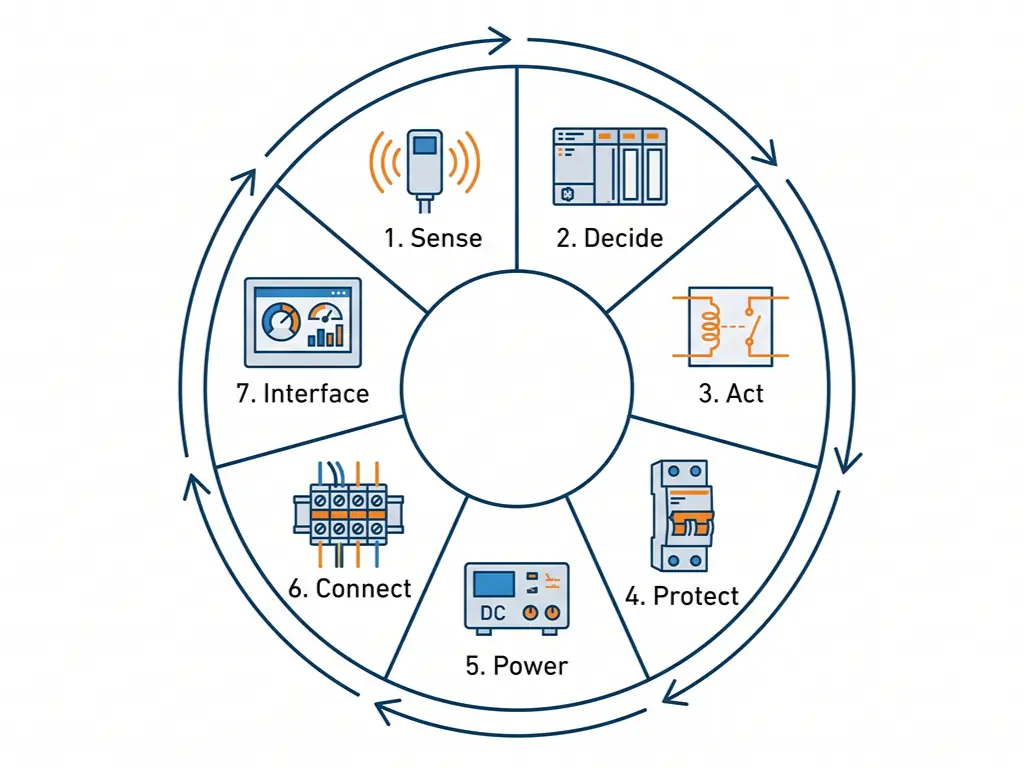
Прежде чем углубляться в отдельные компоненты, полезно мыслить не в терминах названий продуктов, а в терминах функций. Любая автоматизированная система — будь то упаковочная линия, водонапорная станция или станция с ЧПУ — нуждается в средствах управления, выполняющих семь различных функций. Рассматривайте их как функциональный каркас вашего шкафа управления.
Восприятие → Принятие решения → Действие → Защита → Питание → Подключение → Интерфейс
Если пропустить хотя бы одно звено, система либо вообще не запустится, либо начнёт работать с непредсказуемыми сбоями. Вот они, сгруппированные не по названиям, а по функциям:
| Функциональная роль | Типичные компоненты | Основной параметр выбора | Распространенная ошибка |
|---|---|---|---|
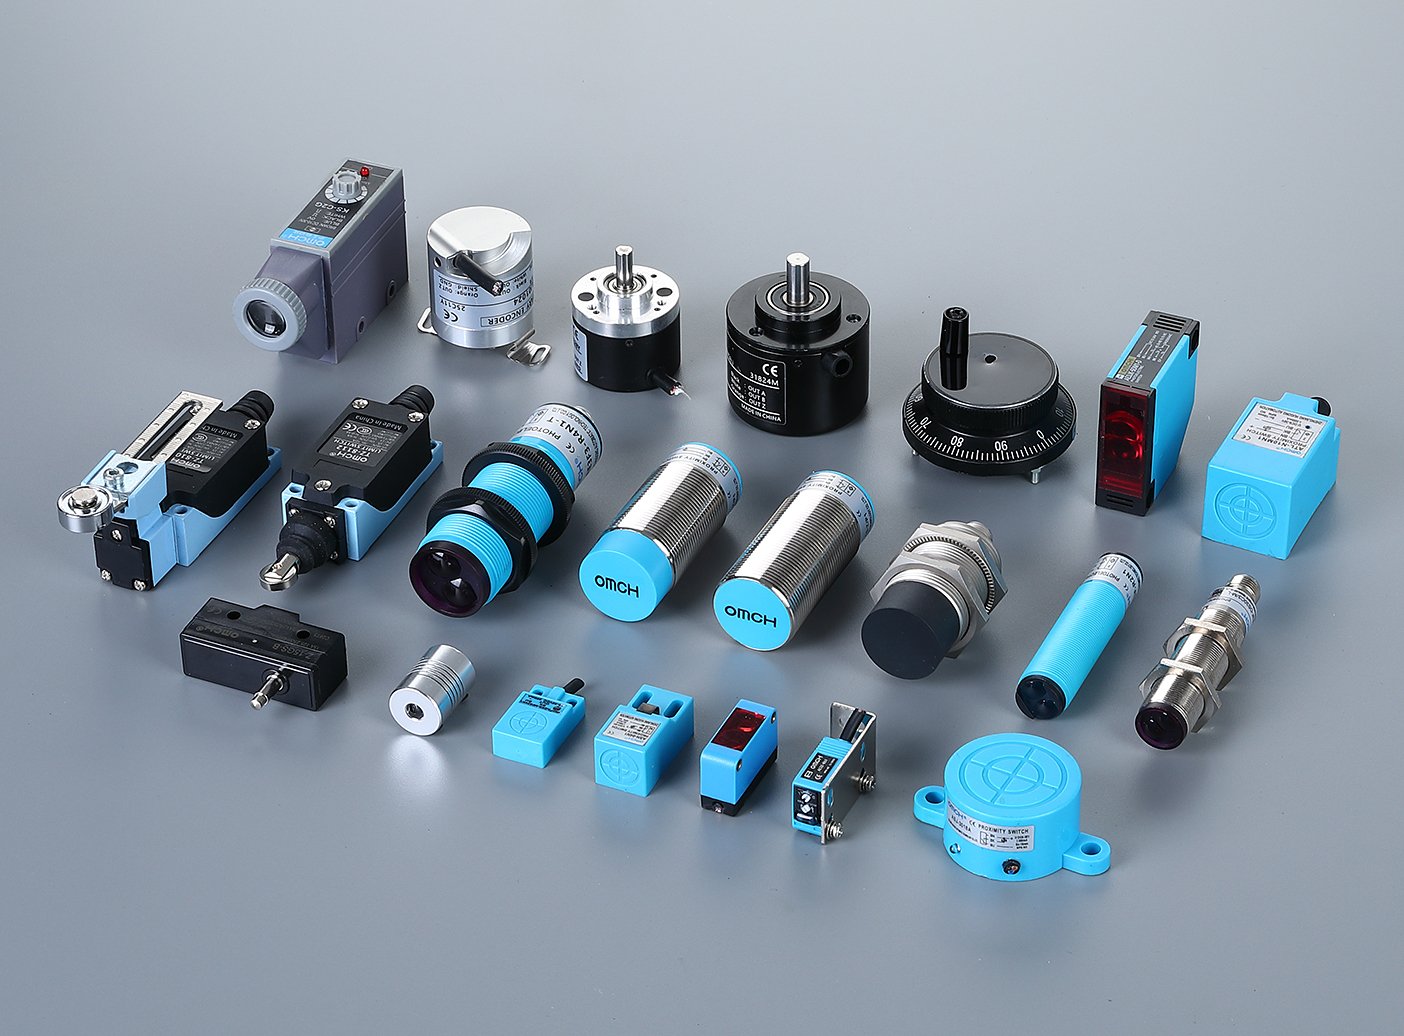
| Сбор сигналов | Датчики приближения, фотоэлектрические датчики, концевые выключатели, энкодеры | Тип выхода (NPN или PNP), дальность срабатывания, класс защиты по стандарту IP | Если не учитывать снижение номинальных характеристик в зависимости от температуры окружающей среды, датчик, рассчитанный на 20 мм при 25 °C, может достигать только 14 мм при 60 °C |
| Логическая обработка | Программируемый логический контроллер, программируемый контроллер автоматизации, промышленный ПК | Количество входов/выходов, цикл сканирования, протоколы связи | Приобрести самый маленький ПЛК, который соответствует текущему количеству входов/выходов, не оставляя возможности для расширения |
| Выход сигнала | Реле, твердотельные реле (SSR), контакторы | Номинальная нагрузка на контакты (переменный/постоянный ток), электрический ресурс (количество циклов), частота переключения | Работа с индуктивной нагрузкой без гасителя — противо-ЭДС приводит к заварке контактов реле в течение нескольких недель |
| Электрозащита | Автоматический выключатель (MCB), устройство защиты от перенапряжения (SPD), предохранители | Номинальный ток, отключающая способность (кА), кривая срабатывания (B/C/D) | Установить автоматический выключатель (MCB), но не установить устройство защиты от перенапряжений (SPD) — достаточно одного удара молнии или переходного процесса в работе мощного двигателя, чтобы подвергнуть риску весь шкаф |
| Источник питания | Источники питания на DIN-рейке, ИБП, трансформаторы управления | Выходная мощность, КПД, время автономной работы, возможность резервирования | Недостаточная мощность источника питания — падение напряжения под нагрузкой, в результате чего ПЛК выполняет «холодный» перезапуск в середине цикла |
| Физические соединения | Клеммные колодки, промышленные разъемы, DIN-рейка | Номинальный ток, диапазон сечений проводов, класс огнестойкости | Неравномерное распределение крутящего момента на клеммных винтах — ослабленные соединения приводят к появлению «горячих точек», которые со временем приводят к износу |
| Человеко-машинный интерфейс | Панели HMI, сигнальные лампочки, кнопки | Размер экрана, протокол связи (Ethernet/IP, Modbus TCP), степень защиты по IP | Заказ интерфейса человек-машина (HMI), поддерживающего только протокол Modbus RTU, при том что ПЛК использует EtherNet/IP — несовместимость протоколов выявлена в день ввода в эксплуатацию |
Контроллеры: подбор контроллера в соответствии с особенностями вашего приложения
Контроллер является самой значительной по стоимости отдельной статьёй в бюджетах большинства систем управления, и принятое решение оказывает влияние на все остальные аспекты — архитектуру ввода-вывода, объём работ по программированию, возможности будущего расширения. Прежде чем приступать к рассмотрению каких-либо моделей, ответьте на три вопроса:
- Сколько точек ввода-вывода требуется системе сегодня, и каков реалистичный максимальный предел через 3 года?
- С какой скоростью должен работать контур управления — в миллисекундах? В микросекундах?
- Потребуется ли этой системе в дальнейшем взаимодействовать с корпоративной ИТ-инфраструктурой, камерами технического зрения или облачными платформами?
Ответ на эти три вопроса почти всегда указывает на один из трёх уровней контроллеров.
ПЛК: «рабочая лошадка» дискретного управления
Для выполнения примерно 90% задач автоматизации ПЛК является оптимальным решением — и остается таковым с тех пор, как Дик Морли подключил первый такой контроллер в лаборатории Modicon еще в 1968 году.
Современный ПЛК — это надежный промышленный компьютер, созданный для одной цели: считывать данные с входов, выполнять логические операции, записывать данные на выходы — и так по кругу. В каждом цикле сканирования. Непрерывно. Современные ПЛК малого и среднего класса обрабатывают от 10 до 256 точек ввода-вывода с циклами сканирования в диапазоне 1–10 мс. Они изначально поддерживают протоколы Modbus RTU и Modbus TCP, а в моделях среднего и высшего класса доступны протоколы Ethernet/IP и PROFINET — и всё это в рамках среды программирования, определённой стандартом IEC 61131-3 (PLCopen), который обеспечивает стандартизацию таких языков, как «лестничная схема», «структурированный текст» и «диаграмма функциональных блоков», независимо от производителя.
Когда ПЛК подходит: Управление конвейерами, упаковочные машины, насосные станции, небольшие сборочные ячейки — любые области применения, в которых логика в основном дискретна (вкл./выкл., пуск/останов, «если это, то то») и количество точек ввода-вывода не превышает 256.
Контрольный список для быстрого выбора: Умножьте количество входов/выходов на 1,2, чтобы обеспечить запас мощности. Убедитесь, что ПЛК поддерживает как минимум протокол Modbus RTU. Если в будущем планируется использование Ethernet/IP или PROFINET, предусмотрите это в технических требованиях уже сейчас — модернизация впоследствии потребует замены процессора, а не просто добавления модуля.
PAC: Когда одного ПЛК недостаточно
PAC (программируемый контроллер автоматизации) — это не “улучшенный ПЛК”. Он предназначен для выполнения другой задачи: многозадачности. В то время как ПЛК последовательно выполняет один цикл сканирования, PAC может одновременно управлять движением на одном ядре, выполнять логические вычисления на другом и обеспечивать связь по Ethernet на третьем — и всё это параллельно.
Практическое преимущество становится очевидным, когда требуется синхронизировать три и более осей сервопривода, интегрировать систему визуального контроля или выполнять вычисления с плавающей запятой над технологическими данными, одновременно обрабатывая сотни дискретных сигналов ввода-вывода. Контроллеры PAC также поддерживают смешанное программирование на языках, соответствующих стандарту IEC 61131-3, а также на C/C++, и способны сократить время цикла сканирования до менее чем 100 мкс при выполнении задач, связанных исключительно с управлением движением.
Когда создание PAC является оправданным: Многоосевое движение (3 и более сервоприводов), робототехника с визуальным управлением, системы с более чем 256 точками ввода-вывода, а также приложения, обеспечивающие связь между системами управления производством и корпоративными ИТ-системами (интеграция MES/ERP).
Если вы не уверены, лучше остановитесь на ПЛК среднего уровня. Дополнительные возможности PAC сопровождаются повышенной сложностью — более трудоемкой настройкой, более крутой кривой освоения и более высокой стоимостью единицы продукции. Пусть выбор определяют требования, а не технические характеристики.
IPC: Вариант для тяжелых условий эксплуатации (который в большинстве проектов не используют)
Промышленный ПК — это именно то, что подразумевает само название: надежный компьютер, на котором работает полнофункциональная операционная система (Windows или Linux) с установленным поверх неё программным ПЛК или приложением SCADA. Он способен выполнять вычисления искусственного интеллекта на периферии, агрегировать данные с десятков машин или запускать сложные рецепты серийного производства с обращением к базе данных. Типичный показатель MTBF превышает 50 000 часов благодаря безвентиляторной системе охлаждения и твердотельным накопителям.
Кроме того, для большинства задач дискретного управления это излишне. Если ПЛК — это обычный калькулятор, а PAC — научный калькулятор, то IPC — это ноутбук: чрезвычайно мощный, но более громоздкий и сложный, чем того требует повседневная арифметика. Используйте его только в тех случаях, когда возможности ПЛК/PAC действительно исчерпаны.
Входы и выходы: датчики, реле и цепь передачи сигнала
Вот ошибка, которая встречается на строительных площадках гораздо чаще, чем признают поставщики: заказчик заказывает партию датчиков, ПЛК и несколько реле из трёх разных каталогов, и никто не проверяет, действительно ли сигналы этих устройств совместимы.
Цепочка сигнала — выход датчика → вход ПЛК → выход ПЛК → катушка реле — имеет скрытый уровень совместимости. Если здесь допустить ошибку, ничего не будет работать, даже если каждый отдельный компонент, согласно своему техническому паспорту, является “правильным”.
Наиболее распространённое несоответствие: Датчики типа NPN (с токоотводом), подключенные к ПЛК, который рассчитан на входы типа PNP (с токоистоком). Японские датчики и некоторые датчики, предназначенные для азиатского рынка, по умолчанию имеют выход типа NPN. Входные платы европейских ПЛК в подавляющем большинстве случаев по умолчанию настроены на PNP (истоковый). Если подключить эти два устройства без сети подтягивающих резисторов, вход ПЛК никогда не увидит сигнал HIGH. Это станет причиной трёхдневной головной боли, связанной с отладкой, которую можно было бы предотвратить 30-секундной проверкой технических характеристик.
Вторая проблема: несовпадение напряжения обмотки реле. Реле выпускаются с обмотками на 24 В постоянного тока, 110 В переменного тока и 220 В переменного тока. Модуль цифровых выходов ПЛК, как правило, управляет напряжением 24 В постоянного тока. Если кто-то случайно закажет реле с обмоткой на 220 В переменного тока, выходы ПЛК не смогут их управлять — и для устранения этой проблемы потребуется полная замена реле, а не изменение схемы подключения.
Решение проблемы очень простое: перед размещением заказа нарисуйте схему прохождения сигнала от начала до конца на одной странице. Для каждого перехода (датчик → входная плата, выходная плата → реле) уточните уровень напряжения, тип сигнала (цифровой/аналоговый) и полярность (NPN/PNP). Три столбца, пять минут. Это сэкономит несколько дней.
Если в вашем проекте используются компоненты, поставляемые из разных регионов — например, европейский ПЛК с датчиками от азиатского дистрибьютора — несовпадение типов NPN и PNP является наиболее вероятной причиной сбоев при вводе в эксплуатацию. Перед отправкой заказа на закупку проверьте полярность каждой позиции, относящейся к датчикам.
Нарисуйте схему прохождения сигнала на одной странице: тип выхода датчика → полярность входа ПЛК → напряжение катушки реле. Три столбца, пять минут — это позволит избежать сбоев при вводе в эксплуатацию #1.
Мощность и защита: уровень, который покупатели недооценивают
Спросите инженера, что является самым важным в системе управления. Он расскажет о программе ПЛК, точности датчиков, профиле движения. Никто не упоминает об источнике питания. Но когда в полевых условиях выходят из строя шкафы управления, чаще всего первопричиной этого являются проблемы с питанием и защитой.
Блок питания: маленькая коробка — большие последствия
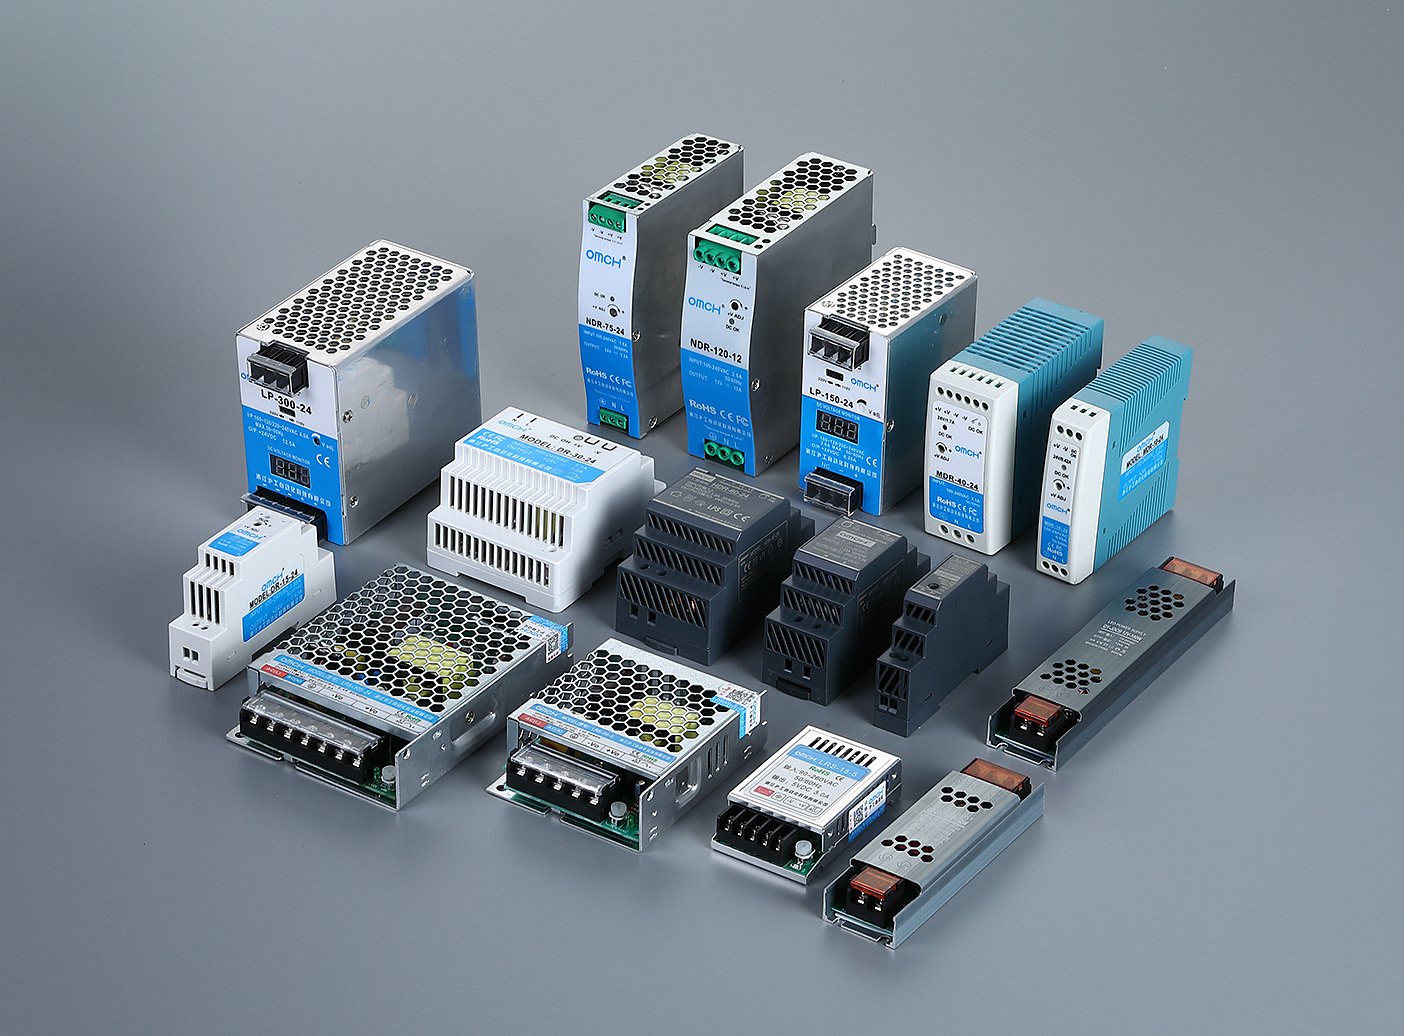
Импульсный блок питания на DIN-рейке преобразует входящее переменное напряжение (обычно 110–240 В) в шину постоянного тока 24 В, от которой питаются ПЛК, датчики, интерфейс человека-машины (HMI) и катушки реле. Это компонент по доступной цене — и именно поэтому его технические характеристики зачастую недооцениваются.
Есть четыре параметра, которые важнее цены:
- Выходная мощность: Подсчитайте общую нагрузку на 24 В постоянного тока (ПЛК + датчики + интерфейс оператора + катушки реле × количество одновременно включенных устройств) и прибавьте 30%. Источник питания, работающий при нагрузке 95%, перегревается, быстро изнашивается и не имеет запаса по току на входной толчок при включении контакторов.
- Эффективность: На сегодняшний день температура выше 90% считается нормой. Каждый градус ниже 90% — это тепло, отводимое в корпус, что сокращает срок службы всех компонентов, расположенных поблизости.
- Время удержания: Время в миллисекундах, в течение которого блок питания поддерживает номинальную выходную мощность после отключения входного питания. Минимум 20 мс при полной нагрузке. Если это время меньше, то даже кратковременное падение напряжения в сети — а такие падения часто встречаются в промышленных условиях — приводит к снижению напряжения на шине 24 В на время, достаточное для перезапуска ПЛК в середине рабочего процесса.
- Резервирование: В любых условиях эксплуатации, когда незапланированная остановка обходится в реальные деньги, наличие двух источников питания, подключенных параллельно с модулем резервирования, гарантирует, что отказ одного из них не приведет к остановке линии.
Устройства защиты, которые отсутствуют в небольших шкафах модели 90%
Миниатюрный автоматический выключатель (MCB) обеспечивает защиту от перегрузки по току — коротких замыканий и длительных перегрузок. Однако MCB бессилен перед переходными процессами напряжения. Удар молнии на расстоянии одного километра или запуск мощного двигателя на территории предприятия могут вызвать скачок напряжения, который напрямую поступит на вход вашего источника питания 24 В. Результат: вышел из строя источник питания, вышел из строя ПЛК, а у 3–4 датчиков перегорели выходные транзисторы.
Устройство защиты от перенапряжений (SPD) типа 2, рассчитанное на импульс с длительностью 8/20 мкс и номинальным током разряда не менее 20 кА, стоит дешевле, чем один запасной процессор ПЛК. Тем не менее, по оценкам, в 80–90% малых и средних шкафов управления на рынках, где большое значение придается цене, от него полностью отказываются.
Согласно результатам опроса, проведённого ABB/Sapio Research в 2025 году, незапланированные простои на промышленных предприятиях обходятся в сумму от $10 000 до $500 000 в час в зависимости от отрасли, при этом 44% предприятий сталкиваются с перебоями в работе не реже одного раза в месяц. Значительная доля этих инцидентов связана с недостатками в системе электрической защиты, которых можно было бы избежать с помощью правильно подобранной комбинации автоматического выключателя (MCB) и устройства защиты от перенапряжений (SPD).
Краткое руководство по MCB: Характеристика срабатывания имеет такое же значение, как и номинальный ток. Характеристика B (мгновенное срабатывание при 3–5× In) предназначена для резистивных нагрузок и управляющей электроники. Кривая C (5–10× In) охватывает общие нагрузки от двигателей и трансформаторов. Кривая D (10–20× In) предназначена для оборудования с высоким пусковым током. Установка автоматического выключателя с кривой C в чувствительную цепь управления означает, что он может сработать недостаточно быстро, когда это необходимо.
Более разумный подбор поставщиков: как приобретать средства управления, не тратя время на бесполезные хлопоты
Большинство ошибок при подборе поставщиков в сфере автоматизации связано не с выбором продукции, а со стратегией закупок. Заказчик, который оценивает поставщиков так же, как и компоненты — сравнивая технические характеристики с техническими характеристиками, — упускает из виду три аспекта, которые напрямую влияют на общую стоимость и сроки реализации проекта.
Аргументы в пользу консолидации поставщиков
В типичном небольшом проекте по автоматизации задействованы от пяти до десяти различных поставщиков: датчики — у одного, источники питания — у другого, реле — у третьего, клеммные колодки — у дистрибьютора, а ПЛК — у производителя. Каждый поставщик означает отдельный заказ на поставку, отдельный входной контроль, отдельный цикл оплаты и — что особенно важно — отдельный набор стандартов качества и обязательств по поставке.
Административные издержки нельзя недооценивать. Исследования в сфере закупок показывают, что каждый цикл оформления заказа — от запроса предложений до оплаты — сопряжен со скрытыми затратами в размере от $50 до $200 в виде затрат рабочего времени персонала и операционных потерь. Для десяти поставщиков это составляет от $500 до $2,000 ещё до того, как первая деталь поступит на погрузочную платформу. А когда один поставщик задерживается, весь проект останавливается.
Консолидация не означает слепое сосредоточение всего у одного поставщика. Она подразумевает выбор одного или двух поставщиков, способных охватить 60–80% ваших категорий контроля, и привлечение одного или двух специалистов исключительно для тех пробелов, которые они не могут покрыть. Консолидированный поставщик должен демонстрировать:
- Собственные производственные линии по каждой категории (а не торговая компания, переупаковывающая товары из различных неизвестных источников)
- Единая система управления качеством, действующая во всех категориях — обратите внимание на сертификат ISO 9001:2015, который явно охватывает весь объем поставок в соответствии с пунктом 8.4, касающимся контроля процессов, осуществляемых внешними поставщиками (ISO)
- Сотрудники службы технической поддержки, способные ответить на вопросы по всему ассортименту продукции, а не только по одной флагманской линейке продуктов
Проверка качества: сертификаты, которые действительно имеют значение
Не все сертификаты имеют одинаковый вес. Вот практическая схема, которая поможет отделить существенное от второстепенного:
| Уровень | Что это означает | Примеры | Как проверить |
|---|---|---|---|
| Доступ на рынок | Обязательство по продаже в данном регионе, предусмотренное законодательством | CE (ЕС), CCC (Китай), UL (Северная Америка) | Запросите декларацию о соответствии; в случае сертификации UL проверьте номер дела в онлайн-базе данных UL |
| Обеспечение надежности системы | У поставщика имеется документированная и прошедшая аудит система управления качеством | ISO 9001:2015 | Проверьте организацию, выдавшую сертификат, в базе данных IAF (Международного форума по аккредитации) — если сертификационный орган не признан IAF, сертификат не имеет юридической силы |
| Специфические для продукта | Применимо только к определенным категориям или материалам | RoHS (экологические требования), IEC 60947 (низковольтное коммутационное оборудование) | Убедитесь, что в сертификате указана конкретная серия продукции, а не только название компании |
Трехминутная процедура проверки: запросите копию сертификата → проверьте орган, выдавшего сертификат → убедитесь, что название компании в сертификате совпадает с зарегистрированным названием вашего поставщика. Это звучит банально, но большинство проблем с сертификацией, выявленных в ходе аудитов на заводах, связано именно с несовпадением названий компаний или с истекшим сроком действия сертификатов.
Общая стоимость владения: не только цена за единицу
Блок питания $15, работающий с КПД 87% внутри герметичного шкафа управления в Таиланде, за три года выделяет достаточно дополнительного тепла, чтобы вызвать износ электролитических конденсаторов во всех соседних компонентах. Реле $3, рассчитанное на 100 000 циклов работы при резистивной нагрузке, спаяет свои контакты в течение трёх месяцев, если оно приводится в действие соленоидным клапаном без обратного диода — а час диагностики, необходимый для обнаружения этой неисправности, обходится дороже, чем сто реле премиум-класса.
Реальная структура затрат на компонент системы управления включает, помимо цены, указанной в счете-фактуре, как минимум четыре уровня:
- Стоимость качества: затраты на временный персонал + доставка + простои в производстве во время аварии
- Стоимость доставки: задержки в реализации проекта в случае цепной реакции, вызванной задержками поставок
- Затраты на обеспечение совместимости: увеличение времени на ввод в эксплуатацию в случае отклонений в стабильности от партии к партии
- Себестоимость запасов: капитал, задействованный в формировании страхового запаса для менее надёжных поставщиков
Как правило: если компонент настолько дешёв, что его выход из строя никого не удивит, в бюджете проекта следует заложить на него сумму, равную тройной себестоимости единицы — это приблизительная совокупная стоимость владения с учётом одной замены в середине срока службы и связанных с этим трудозатрат на устранение неисправностей.
Ваш контрольный список по системам автоматизации: дальнейшие шаги
Теперь у вас есть структурированный подход к рассмотрению средств контроля — не как набор несвязанных между собой артикулов, а как семь взаимосвязанных функциональных уровней. Прежде чем обращаться к поставщикам, ознакомьтесь с этим контрольным списком, состоящим из двух частей.
Контрольный список по техническому охвату
- Сбор сигналов: определены типы и количество датчиков, полярность NPN/PNP проверена на соответствие входной плате ПЛК
- Логическая обработка: выбран уровень контроллера (PLC/PAC/IPC), количество входов/выходов × 1,2, указаны протоколы связи
- Выходной сигнал: типы реле подобраны с учетом характеристик нагрузки, напряжение обмотки проверено на соответствие выходному модулю ПЛК
- Электрозащита: определены номинальные значения автоматических выключателей (MCB) и выбраны кривые срабатывания, предусмотрен устройство защиты от перенапряжений (SPD) типа 2, размеры предохранителей подобраны с учётом требований любых чувствительных ответвлённых цепей
- Источник питания: рассчитанная общая нагрузка 24 В постоянного тока, мощность × 1,3, время автономной работы ≥ 20 мс, с учётом резервирования для критически важных применений
- Физические подключения: клеммные колодки, рассчитанные с учётом сечения проводов и силы тока; место на DIN-рейке и в кабельном канале запланировано с запасом для модели 20%
- Человеко-машинный интерфейс: подтверждена совместимость протокола связи с контроллером, степень защиты IP соответствует условиям установки
Оценка поставщиков: пять вопросов, которые следует задать
- “Можете ли вы поставить товары по крайней мере из пяти из семи категорий из собственного производства, а не через сторонних поставщиков?”
- “Каковы ваши данные о стабильности качества от партии к партии за последние 12 месяцев — конкретные цифры, а не просто заверения?”
- “Каково ваше среднее отклонение сроков доставки от согласованных дат за последний квартал?”
- “Если у меня в одном звонке возникнут технические вопросы как по блоку питания на DIN-рейке, так и по бесконтактному датчику, сможет ли один инженер ответить на оба?”
- “Пришлите мне свой сертификат по стандарту ISO 9001 — и укажите, какая организация, признанная IAF, его выдала”.”
Распечатайте этот чек-лист или сохраните его в телефоне. В следующий раз, когда к вам приедет поставщик или состоится телефонный разговор по вопросам закупок, просмотрите этот список. Десять минут структурированного опроса позволят избежать месяцев разрозненного устранения неполадок в будущем.
Для дистрибьюторов и оптовиков, занимающихся продажей средств автоматизации: наличие одного производителя, охватывающего все семь категорий, означает меньшее количество поставщиков, с которыми нужно взаимодействовать, единый стандарт качества, за которым можно ручаться, и более широкий ассортимент продукции, который можно предложить своим клиентам — без лишних затрат, связанных с необходимостью координировать работу с дюжиной заводов-поставщиков. Ознакомьтесь с полным каталогом на сайте omch.com.
Ссылки
- PLCopen. “IEC 61131-3: Программируемые контроллеры. Часть 3. Языки программирования”.” https://www.plcopen.org/standards/logic/iec-61131-3/
- ABB / Sapio Research. “Простои на производстве обходятся в $500 000 в час и могут происходить еженедельно”.” АВТОМАТИЗАЦИЯ ПРОИЗВОДСТВА, октябрь 2025 года. https://www.automationmag.com/industrial-downtime-costs-up-to-500000-per-hour-can-happen-weekly-abb-report-finds/
- Международная организация по стандартизации. “ISO 9001:2015 — Системы менеджмента качества — Требования”.” https://www.iso.org/standard/62085.html
- OMCH. “Компоненты и системы управления для промышленной автоматизации — полный ассортимент продукции”.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese