Por que os testes de componentes elétricos são importantes
Todo componente elétrico que fica na prateleira de um depósito parece estar em boas condições — até que não esteja mais. Um relé que passa em uma rápida verificação com multímetro, mas falha após 10.000 ciclos de comutação. Um disjuntor que dispara exatamente uma vez na corrente nominal e, depois, nunca mais. Um sensor que apresenta leituras precisas a 25 °C, mas apresenta um desvio de 15% a 45 °C.
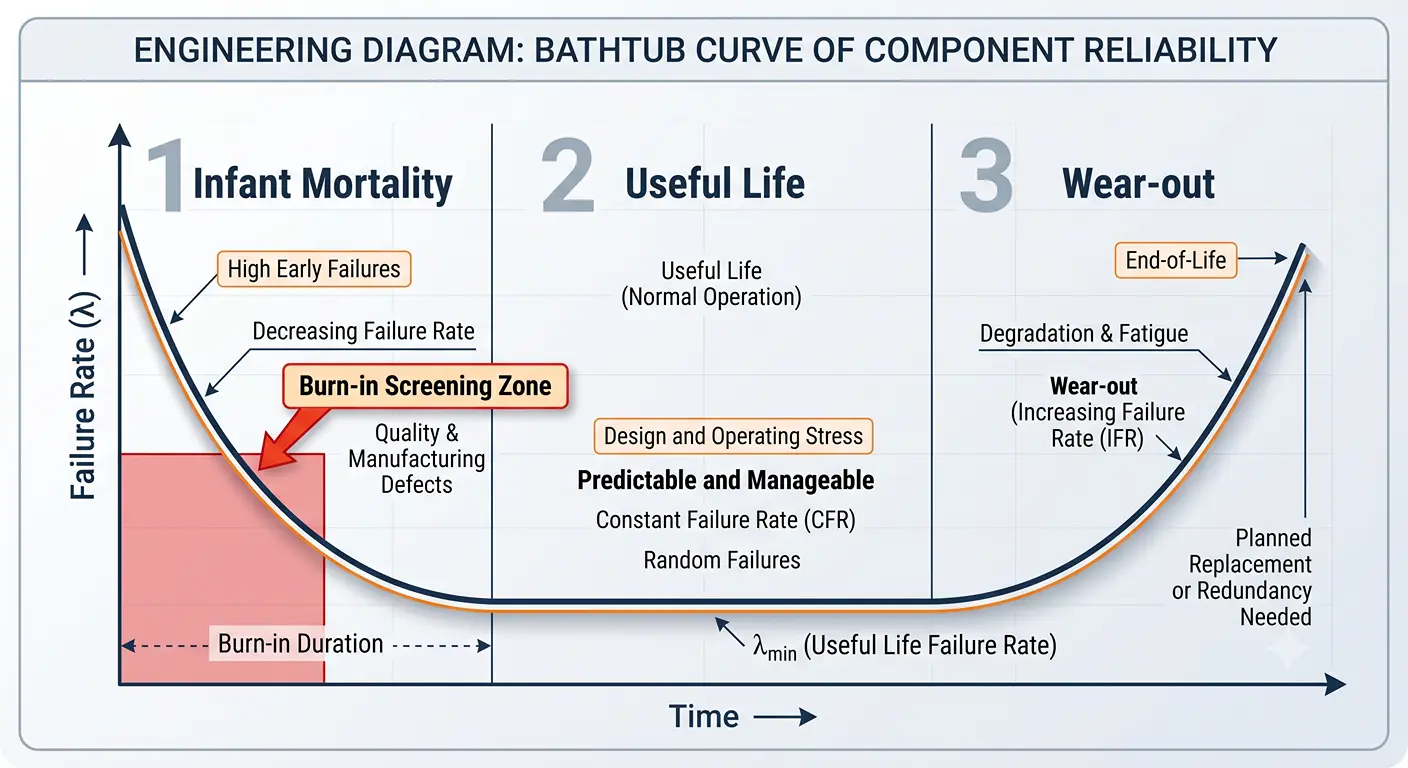
Esses não são casos isolados. Eles seguem um padrão bem documentado chamado “curva da banheira”: um pico de falhas no início da vida útil, um longo período estável de falhas aleatórias e, por fim, um aumento devido ao desgaste no final da vida útil. A diferença entre detectar uma falha durante a inspeção de recebimento e descobri-la em campo é a diferença entre uma remessa devolvida e um recall. Para aplicações críticas, os testes de burn-in — que consistem em operar os componentes em temperatura e carga elevadas por 48 a 168 horas antes da remessa — eliminam a grande maioria das falhas precoces antes mesmo que elas cheguem à sua linha de produção.
Pense nos testes da mesma forma que você avaliaria um carro usado. Você não compraria um só porque o vendedor disse que “ele funciona muito bem”. Você verificaria o histórico de manutenção, daria uma volta com o carro e talvez levasse um mecânico. O relatório de testes de um fornecedor é o seu mecânico — se você souber como interpretá-lo.
Funções diferentes exigem níveis distintos de conhecimento sobre testes. Um técnico de manutenção precisa saber quais testes confirmam que uma peça de reposição está em boas condições. Um engenheiro de qualidade precisa elaborar protocolos de inspeção de recebimento. E um profissional de compras — a pessoa que assina a ordem de compra — precisa ter conhecimento suficiente para distinguir se as alegações de testes de um fornecedor são reais ou apenas palavras em um folheto.
Os quatro pilares dos testes de componentes
O teste de componentes elétricos não é uma simples verificação do tipo “aprovado/reprovado”. Trata-se de um sistema de verificação em camadas. Cada camada responde a uma questão diferente sobre o componente, e pular qualquer camada deixa um ponto cego.
Inspeção visual e mecânica — A primeira linha de defesa
Essa é a etapa mais básica e, paradoxalmente, aquela que costuma ser mais apressada. A inspeção visual permite detectar sinais de que algo está errado antes mesmo de você ligar um instrumento de teste.
No mínimo, verifique três coisas em cada lote recebido. Primeiro, qualidade da marcação: os números de peça, códigos de data e indicadores de polaridade estão impressos de forma clara e consistente em todas as unidades? Marcações desbotadas ou inconsistentes costumam indicar uma “remarcação” — uma técnica comum de falsificação em que peças de baixa qualidade são reetiquetadas como sendo de qualidade superior. Em segundo lugar, conformidade dimensional: verifique aleatoriamente as dimensões críticas (tamanho do corpo, espaçamento entre pinos, largura dos terminais) em relação à ficha técnica do fabricante. Um desvio de 0,3 mm no espaçamento entre pinos pode não parecer muito, mas é suficiente para causar pontes de solda em uma placa de circuito impresso (PCB) de alta densidade. Em terceiro lugar, para componentes com interconexões ocultas — pacotes BGA, relés hermeticamente selados, disjuntores moldados — Inspeção por raios X revela defeitos internos que nenhuma inspeção visual consegue detectar: vazios nas esferas de solda, contatos internos desalinhados ou ligações de fio ausentes.
Os sistemas de Inspeção Ótica Automatizada (AOI) realizam triagens em grande volume nas linhas de produção, mas apresentam uma ressalva: as taxas típicas de falsos positivos variam de 5 a 15%. Isso significa que a revisão humana ainda faz parte do fluxo de trabalho para as unidades sinalizadas. A norma que rege os critérios de aceitação visual é a IPC-A-610, que define três classes de aceitabilidade com base na criticidade do uso final.
A inspeção visual por si só não permite saber se um componente funciona. Mas um componente que não passa na inspeção visual quase certamente veio de uma linha de produção com problemas sistêmicos de qualidade — e essa é uma informação que vale a pena ter antes de investir tempo em testes mais aprofundados.
Testes de desempenho elétrico — O equipamento funciona conforme especificado?
Essa é a etapa em que a maioria dos engenheiros pensa quando ouve “teste de componentes”. Ela responde a três perguntas em sequência: há continuidade onde deveria haver? O componente se comporta corretamente quando energizado? Os parâmetros medidos correspondem à ficha técnica?
Testes estáticos Responda à primeira pergunta. Um multímetro ou medidor LCR verifica os valores de resistência, capacitância e indutância com o componente desligado. No caso de um relé, isso significa verificar se a resistência da bobina corresponde ao valor indicado na ficha técnica e confirmar se os contatos apresentam circuito aberto no estado desenergizado. No caso de um capacitor, verifique tanto a capacitância nominal quanto o fator de dissipação — um valor D alto indica degradação interna, mesmo que a leitura da capacitância pareça normal.
Testes dinâmicos Responda à segunda pergunta. Ligue a alimentação e observe o comportamento: velocidade de comutação de um relé, resposta em frequência de um sensor, regulação de carga de uma fonte de alimentação. Um componente que seja aprovado nas verificações estáticas ainda pode apresentar falhas dinâmicas — um transistor que apresente hFE correto em um traçador de curvas, mas oscile sob carga, ou um relé de estado sólido que ligue corretamente, mas leve o dobro do tempo de desligamento especificado.
Testes paramétricos Responda à terceira pergunta comparando cada valor medido com a ficha técnica — de forma sistemática, não seletiva. Uma prática comum dos fornecedores é relatar apenas os parâmetros que foram aprovados, omitindo aqueles que estão no limite. Um teste paramétrico adequado produz um perfil completo, e qualquer desvio em relação aos limites garantidos pela ficha técnica — mesmo que seja de 2% — justifica uma investigação.
A medição da resistência de contato mostra por que a precisão paramétrica é importante. Para um relé de uso geral, a resistência de contato inicial deve ser de 50 mΩ ou menos (conforme a norma IEC 61810-1). Uma leitura de 48 mΩ em um relé novo está tecnicamente dentro dos limites, mas está perigosamente próxima do limite — é provável que ultrapasse 100 mΩ nos primeiros 20% da vida útil mecânica do relé. Uma leitura de 15 mΩ oferece uma margem de segurança.
Testes de segurança — Será que o sistema falhará de forma segura?
Os testes de segurança não são opcionais. Os órgãos reguladores os exigem, e por um bom motivo: um componente que funcione perfeitamente em condições normais, mas que produza arco elétrico, solte fumaça ou entre em curto-circuito em condições de falha, é um risco, não um produto.
Teste de resistência de isolamento é a primeira barreira de segurança. Um megaômetro aplica uma tensão CC — normalmente 500 V para equipamentos de baixa tensão, podendo chegar a 1.000 V ou mais para dispositivos de média tensão — e mede a resistência entre condutores que deveriam estar isolados. Para a maioria dos componentes industriais, qualquer valor abaixo de 100 MΩ merece atenção; abaixo de 10 MΩ, considera-se uma falha grave. O teste detecta superfícies contaminadas, infiltração de umidade e materiais de isolamento degradados — problemas que uma simples verificação de continuidade jamais revelaria.
Teste de resistência dielétrica, frequentemente chamado de teste de hipot, vai além disso. Em vez de medir a resistência com tensão CC moderada, ele aplica uma alta tensão CA — normalmente 1.500 V CA entre a entrada e a saída, e entre a entrada e o terra — e verifica se não ocorre nenhuma ruptura. O teste é intencionalmente rigoroso. Ele comprova que o isolamento é capaz de suportar condições de sobretensão transitória sem falha catastrófica. A norma IEC 61010-1 especifica os níveis de tensão e os requisitos de duração para equipamentos de medição e controle.
Classificação de sensibilidade a descargas eletrostáticas (ESD) aborda uma ameaça mais sutil. Os danos causados por descargas eletrostáticas são invisíveis — um componente pode sofrer uma descarga durante o manuseio, passar nos testes elétricos iniciais e, semanas depois, apresentar falha em campo. A classificação do Modelo do Corpo Humano (HBM) varia da Classe 0 (dispositivos que apresentam falha abaixo de 250 V) à Classe 3B (dispositivos que resistem a tensões acima de 8.000 V). Para ambientes industriais onde os componentes são manuseados regularmente, a Classe 2 (2.000–4.000 V) ou superior é altamente recomendada. Se o seu fornecedor não souber informar a classificação ESD dos componentes que está fornecendo, ou ele não está realizando testes para isso ou não entende por que isso é importante — ambos são sinais de alerta.
Pense nos testes de segurança como o sistema de airbags de um carro. Você espera nunca precisar dele. Mas é absolutamente necessário saber se ele funciona.
Testes ambientais e de confiabilidade — Será que vai durar?
Um componente que passou em todos os testes elétricos e de segurança em um laboratório com temperatura controlada a 23 °C não diz nada sobre como ele se comportará em uma fábrica no Sudeste Asiático durante a estação das monções, ou dentro de um painel de controle no chão de fábrica de uma siderúrgica no verão.
Ciclos de temperatura simula exatamente isso. Os componentes passam por ciclos entre temperaturas extremas — um perfil comum é de -40 °C a +85 °C, com tempos de permanência em cada extremo e transições rápidas entre eles. A norma IEC 60068-2-14 define o procedimento padrão. O objetivo não é encontrar a temperatura na qual o componente deixa de funcionar. Trata-se de revelar pontos fracos em materiais e interfaces que se expandem e se contraem em ritmos diferentes. Após 500 ciclos, uma junta de solda que estava no limite no ciclo 1 pode estar rachada no ciclo 500.
Teste de calor úmido — o padrão “duplo 85”: 85 °C com umidade relativa de 85% — acelera os mecanismos de falha causados pela umidade. A corrosão, o crescimento dendrítico nos traços das placas de circuito impresso (PCB) e a degradação do isolamento se aceleram drasticamente nessas condições. Para componentes destinados a instalações ao ar livre ou em ambientes sem climatização, esse teste é imprescindível.
Testes de vibração e choque isso é mais importante do que a maioria dos compradores imagina. Um componente que passa em um teste de bancada pode não resistir ao trajeto de caminhão do porto até o depósito, nem à vibração constante de baixa intensidade decorrente de estar montado ao lado de um motor de 50 HP. Os testes realizados de acordo com os perfis da norma MIL-STD-810 abrangem tanto as tensões decorrentes do transporte quanto a vibração operacional.
No extremo oposto está o Teste de Vida Altamente Acelerado (HALT). Ao contrário dos testes de conformidade, que verificam se um componente atende a uma especificação, o HALT submete o componente a condições extremas até que ele falhe — aumentando a temperatura, a vibração e a tensão além dos limites nominais, especificamente para identificar o ponto mais fraco do projeto. As informações geradas por esse teste constituem inteligência de engenharia, e não um simples carimbo de “aprovado/reprovado”. Um fornecedor que realiza o HALT compreende os limites de seu produto. Um fornecedor que não o faz está apenas adivinhando.
Componente por componente: como são os testes para diferentes peças elétricas
Diferentes componentes elétricos apresentam falhas de maneiras fundamentalmente diferentes. O ponto fraco de um relé são seus contatos. O de um disjuntor é seu mecanismo de disparo. O de um sensor é sua deriva. O de uma fonte de alimentação são seus capacitores. Os testes não são padronizados — trata-se de uma investigação personalizada, orientada pelos modos de falha predominantes de cada tipo de componente.
Relés — Resistência de contato, tensão de acionamento e vida útil de comutação
Um relé é, em essência, um interruptor acionado mecanicamente. Todos os testes relevantes para um relé remontam a essa realidade mecânica.
Resistência de contato é o parâmetro verificado com maior frequência e o mais frequentemente mal interpretado. Medida pela passagem de uma corrente conhecida pelos contatos fechados e pela medição da queda de tensão (método de Kelvin de quatro fios), a resistência inicial de contato não deve exceder 50 mΩ para um relé eletromecânico de uso geral. Mas o valor que importa mais do que a leitura inicial é a tendência. Uma resistência de contato que começa em 15 mΩ e sobe gradualmente para 35 mΩ ao longo das primeiras 10.000 operações revela algo sobre a qualidade do material dos contatos. Um relé que apresenta 48 mΩ logo ao sair da embalagem pode ultrapassar o limiar de falha de 100 mΩ em poucos milhares de ciclos.
Tensão de ativação e liberação O teste verifica se o relé é energizado e desenergizado nos níveis corretos de tensão da bobina. O relé deve ser acionado a uma tensão igual ou inferior a 80% de sua tensão nominal da bobina (portanto, um relé de 24 VCC deve ser acionado a 19,2 V ou menos) e deve ser desacionado a uma tensão igual ou superior a 10% da tensão nominal. Um relé que precise de 22 V para ser acionado em um sistema de 24 V é um relé que será desacionado a cada pequena queda na tensão de alimentação.
Vida útil mecânica versus vida útil elétrica é uma distinção que confunde até mesmo compradores experientes. A vida útil mecânica — normalmente 10 milhões de operações ou mais — mede quantas vezes o mecanismo pode se mover fisicamente antes de se desgastar, sem carga nos contatos. A vida útil elétrica — normalmente 100.000 operações com carga nominal — mede quantas vezes o relé pode comutar sua corrente nominal antes que a erosão dos contatos o torne não confiável. Quando uma ficha técnica indicar “10 milhões de operações”, verifique qual número está sendo citado.
Disjuntores — Verificação da curva de disparo e capacidade de interrupção
Os disjuntores não protegem apenas os circuitos; eles protegem pessoas e bens. Testá-los não significa apenas verificar se funcionam — significa verificar se a proteção realmente funciona.
Verificação da curva de deslocamento é o ponto central dos testes de disjuntores. Todo disjuntor compacto (MCB) possui uma curva característica — B, C ou D, conforme a norma IEC 60898-1 — que define sua faixa de disparo instantâneo. Um disjuntor com curva B deve disparar entre 3 e 5 vezes sua corrente nominal (In). Um com curva C, entre 5 e 10×In. Um com curva D, entre 10 e 20×In. O teste consiste em injetar correntes precisas e medir os tempos de disparo, para depois plotá-los em relação à curva publicada. Um disjuntor que dispara a 5,5×In quando é classificado como curva B está, na verdade, se comportando como um de curva C — e, na aplicação errada, esse atraso pode ser a diferença entre um equipamento protegido e um incêndio.
Capacidade de ruptura apresenta dois valores que todo comprador deve compreender. A capacidade máxima de interrupção (Icu) é a corrente de falha máxima que o disjuntor pode interromper uma única vez — após o que ele pode ser danificado e precisar de substituição. A capacidade de interrupção em serviço (Ics) é a corrente de falha que ele pode interromper repetidamente e ainda assim permanecer funcional. A relação Ics/Icu é um indicador direto de qualidade. Uma relação de 100% significa que o disjuntor suporta sua corrente de falha nominal total várias vezes. Uma relação de 25% significa que se trata de um dispositivo de uso único sempre que a corrente se aproxima da classificação indicada na placa de identificação. Para aplicações industriais onde são possíveis falhas repetidas, exija, no mínimo, um Ics ≥ 50% Icu.
Teste de isolamento completa a verificação do disjuntor: polo a polo, polo a terra e entre os contatos abertos. Um disjuntor que dispara corretamente, mas apresenta vazamento de corrente entre as fases devido ao isolamento deteriorado, está protegendo um circuito enquanto cria um risco em outro.
Sensores — Precisão, linearidade e desvio ambiental
Os sensores são os olhos e os ouvidos de qualquer sistema de automação, e seu modo de falha é particularmente insidioso: eles raramente apresentam falha imediata. Eles sofrem desvio.
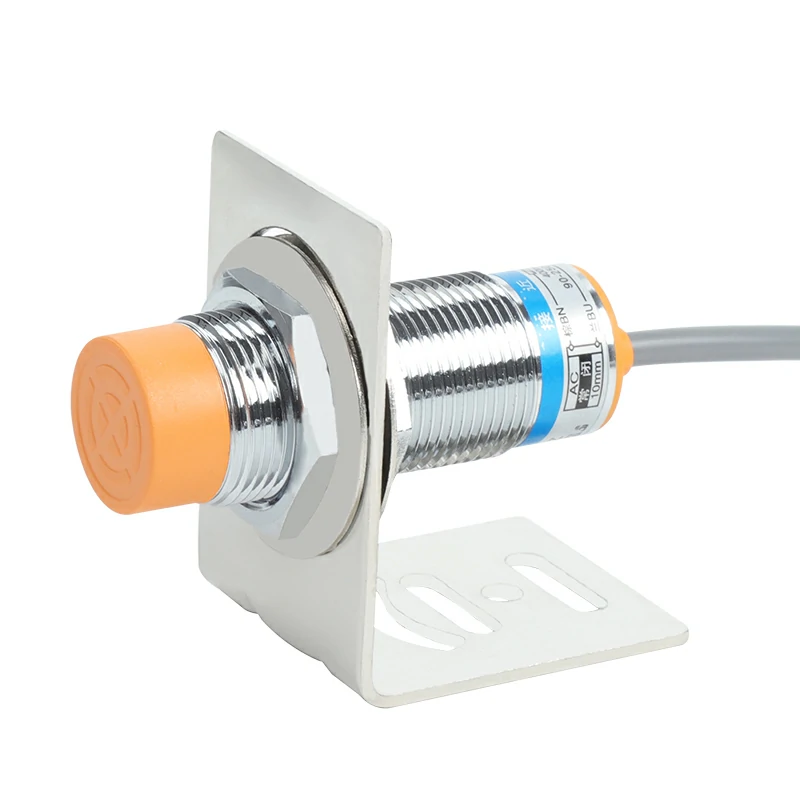
Testes de precisão e linearidade aplica sinais de referência conhecidos e mede a saída em comparação com a função de transferência ideal. Para um sensor de proximidade indutivo, aproxime-se de um alvo metálico padronizado a uma velocidade controlada e registre a distância exata em que a saída muda; em seguida, compare com a distância nominal de detecção (Sn). A norma IEC 60947-5-2 especifica uma tolerância de ±10% Sn. Um sensor com classificação nominal de 8 mm que muda a 7,2 mm está dentro das especificações — mas por um fio. Um que muda a 7,9 mm oferece quase toda a faixa nominal.
Para sensores analógicos, como sondas de temperatura RTD, a precisão é expressa como uma classe. Um sensor PT100 Classe A deve manter ±(0,15 + 0,002 × |t|) °C em toda a sua faixa nominal — a 100 °C, isso equivale a ±0,35 °C. Um sensor Classe B na mesma temperatura permite uma tolerância de ±0,8 °C. A diferença pode não ser relevante para o controle de sistemas de climatização. Certamente é relevante para a validação de processos farmacêuticos.
Tempo de resposta — o atraso entre a mudança na entrada e a estabilização da saída — é o parâmetro que as fichas técnicas dos sensores costumam ocultar nas letras miúdas. Um sensor fotoelétrico com tempo de resposta de 1 ms é capaz de detectar peças que passam rapidamente por uma esteira de alta velocidade. Um sensor com tempo de resposta de 10 ms deixará de detectar uma em cada duas peças na mesma velocidade da linha.
Desvio a longo prazo é o parâmetro que você não pode testar em uma única inspeção de recebimento, mas que precisa compreender antes de fechar contrato com um fornecedor. Sensores industriais de qualidade especificam taxas de deriva inferiores a 0,1% da escala total por ano. Um sensor cujo fabricante se recusa a discutir a deriva quando questionado está enviando um sinal — só que não é o tipo de sinal que você deseja.
Fontes de alimentação — Ondulação, regulação de carga e eficiência
As fontes de alimentação são a base da qual todos os demais componentes de um sistema dependem. Quando uma fonte de alimentação falha, tudo o que está a jusante falha junto com ela — muitas vezes de maneiras cujo diagnóstico é caro.
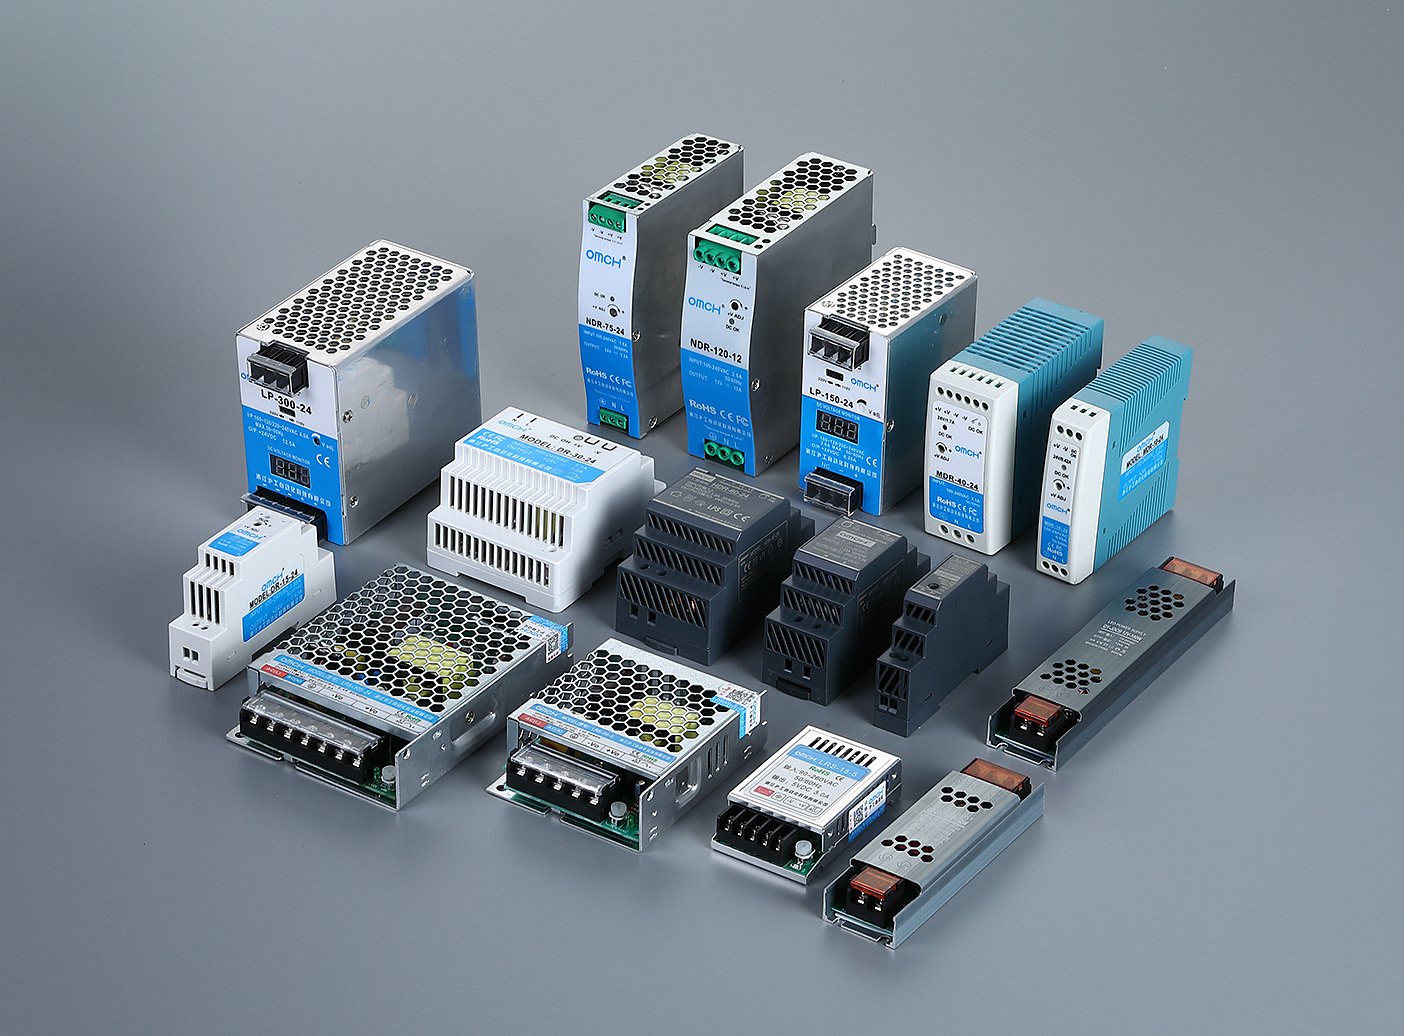
Ondulação e ruído é o primeiro parâmetro a ser verificado. Usando um osciloscópio com largura de banda limitada a 20 MHz e uma sonda com mola de aterramento adequada (não o longo fio de aterramento com grampo jacaré — essa antena capta ruídos de comutação que, na verdade, não estão presentes na saída), meça a componente CA sobreposta à saída CC. Para uma fonte de alimentação comutada de qualidade montada em trilho DIN, a ondulação não deve exceder 1% da tensão de saída. Uma saída de 24 V apresentando ondulação de 240 mV pico a pico está bem no limite aceitável. Uma que apresente 50 mVpp é excelente. Uma ondulação elevada não significa apenas energia ruidosa — significa que os capacitores de saída estão subdimensionados ou se degradando, e esses capacitores são o ponto de falha mais comum em qualquer fonte de alimentação.
Regulação de carga mede o grau de estabilidade da tensão de saída à medida que a carga varia de zero até a corrente nominal total. Uma fonte de alimentação com boa regulação mantém a tensão de saída dentro de ±1% em toda a faixa de carga. Teste isso alternando entre as condições de sem carga e carga total e registrando o transiente de tensão em um osciloscópio — a tensão deve cair brevemente e se recuperar dentro das especificações em milissegundos, sem apresentar queda progressiva sob carga sustentada.
Eficiência e desempenho térmico estão interligados. Uma fonte de alimentação em trilho DIN que opera com eficiência de 88% com entrada de 230 VCA dissipa 12% de sua potência nominal como calor. Com 240 W de potência de saída, isso representa quase 33 W de calor dentro de um gabinete vedado. Meça a temperatura do gabinete após 2 horas em carga total em ambiente sem circulação de ar — um aumento acima da temperatura ambiente superior a 40 K indica um projeto térmico inadequado, o que reduz diretamente a vida útil do capacitor. A equação de Arrhenius é implacável: cada aumento de 10 °C na temperatura de operação reduz pela metade, aproximadamente, a expectativa de vida útil do capacitor eletrolítico.
Visão geral dos principais equipamentos de ensaio e normas
Para uma consulta rápida, veja a seguir a correspondência entre as principais categorias de testes e os equipamentos e normas aplicáveis. Use isso como ponto de partida — verifique sempre a edição específica de qualquer norma em relação aos requisitos de certificação do seu produto.
| Categoria de teste | Equipamentos essenciais | O que ele mede | Padrão-chave |
|---|---|---|---|
| Desempenho elétrico | DMM, Medidor de LCR | Resistência, capacitância, indutância, tensão, corrente | IEC 60512, IEC 61810-1 |
| Forma de onda e temporização | Osciloscópio, Analisador Lógico | Ondulação, ruído, tempo de comutação, decodificação de protocolo | - |
| Segurança | Testador Hipot, Testador de Isolamento | Resistência dielétrica, resistência de isolamento | IEC 61010-1 |
| Ambiental | Câmara de temperatura e umidade, mesa vibratória | Ciclos térmicos, calor úmido, vibração, choque | Série IEC 60068-2 |
| Vida útil e confiabilidade | Carga eletrônica, rack de teste de envelhecimento | Regulação de carga, eficiência, envelhecimento acelerado | - |
Uma observação sobre a seleção de equipamentos: a classe de precisão é mais importante do que o número de recursos. Em ambientes industriais, é imprescindível que um multímetro digital (DMM) seja classificado como CAT III com capacidade mínima de 600 V — usar um medidor CAT II em um painel de distribuição constitui uma violação de segurança, e não apenas um comprometimento da medição. Um testador de alta tensão deve ter uma capacidade de saída de pelo menos 500 VA para garantir que possa manter a tensão de teste mesmo durante o carregamento da capacitância do dispositivo em teste.
Sobre normas: o ano de edição faz parte do número da norma. A IEC 61010-1:2010 não é o mesmo documento que a IEC 61010-1:2001. Quando o relatório de teste de um fornecedor citar uma norma sem indicar o ano de edição, solicite essa informação. Quando citar uma edição retirada de circulação, pergunte o motivo.
Como ler um relatório de teste como um engenheiro de qualidade
A maioria das pessoas lê um relatório de teste da mesma forma que lê a nota de uma inspeção sanitária em um restaurante — elas procuram a letra no topo e seguem em frente. Um engenheiro de qualidade o lê como um detetive lê o depoimento de uma testemunha: cada número, cada omissão, cada resultado estranhamente perfeito é uma pista.
Parâmetros-chave a serem verificados em qualquer relatório de teste
Antes mesmo de analisar os valores medidos, verifique a confiabilidade do relatório.
A acreditação do laboratório de ensaios. Um relatório de teste válido identifica o laboratório que realizou os testes e inclui o número de acreditação ISO 17025 desse laboratório. No entanto, ter um número de acreditação não é suficiente — verifique se o escopo de acreditação do laboratório abrange o método de teste específico citado no relatório. Um laboratório acreditado para medição dimensional não é automaticamente competente para realizar testes de resistência dielétrica, mesmo que ambos se enquadrem na categoria de “testes elétricos”.”
A norma referenciada e o ano de sua edição. Todo relatório de teste confiável indica exatamente qual norma foi aplicada, incluindo a edição ou o ano da revisão. Se o relatório mencionar “IEC 61010-1” sem indicar o ano, isso já é um sinal de alerta. Se citar uma versão que foi retirada de circulação há cinco anos, isso é um sinal de alerta grave. As normas evoluem — um teste realizado de acordo com uma edição substituída pode não atender aos requisitos regulatórios atuais do seu mercado-alvo.
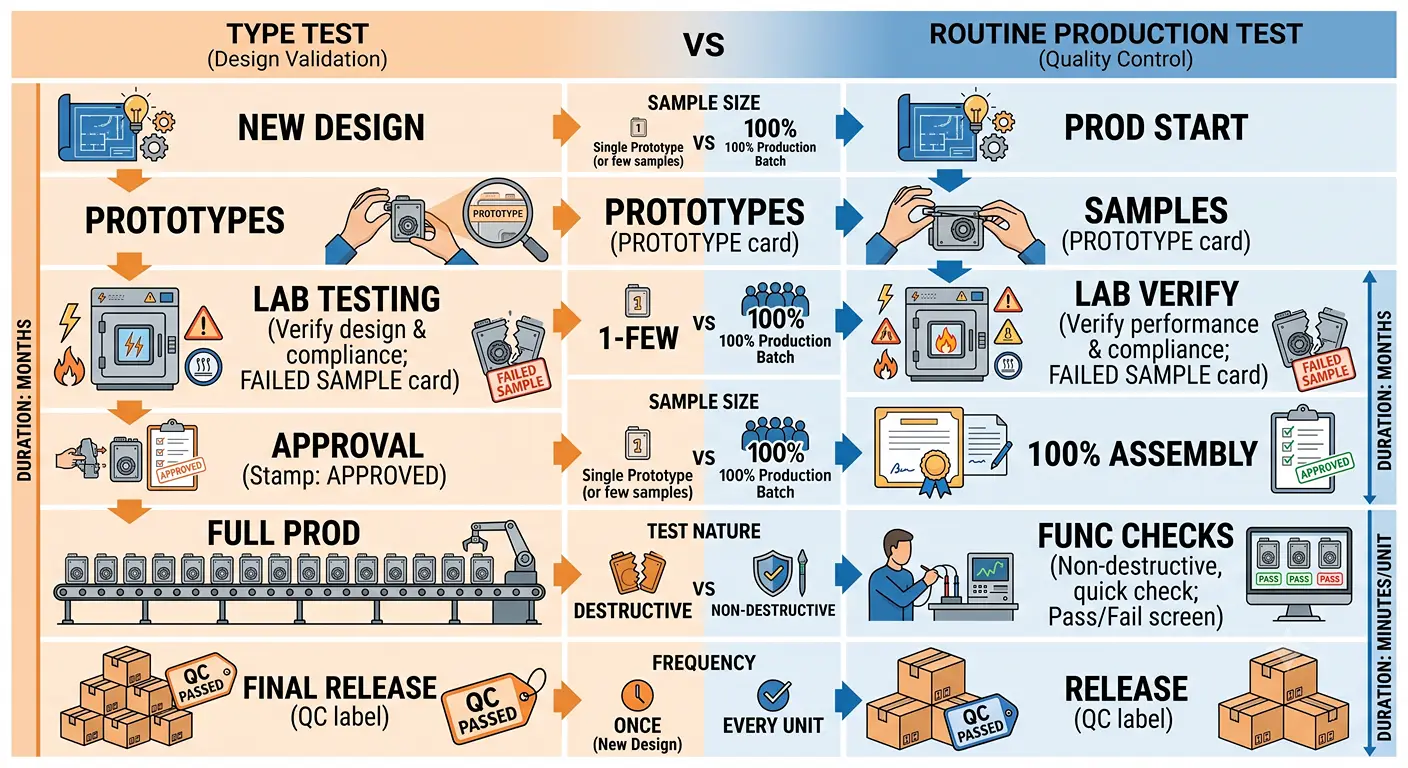
Tamanho da amostra e rastreabilidade do lote. Um relatório de ensaio de tipo, baseado em três amostras-padrão cuidadosamente selecionadas, apresenta um quadro muito diferente daquele de um relatório de ensaio de rotina que abrange uma amostra estatística retirada de um lote de produção de 500 unidades. O relatório deve indicar quantas unidades foram testadas e de qual lote de produção elas provêm. Se a rastreabilidade da amostra se limitar a “amostras fornecidas pelo fabricante”, você está diante de um certificado de ensaio de tipo — valioso, mas que não substitui os dados de qualidade no nível do lote.
Valores medidos versus valores-limite. A indicação “Aprovado” ao lado de cada parâmetro significa que o componente atendeu ao padrão mínimo. Isso não indica por quanto. Uma resistência de contato de 48 mΩ com um limite de 50 mΩ é considerada aprovada — mas uma resistência de contato de 12 mΩ refere-se a um produto diferente. Sempre verifique os valores reais medidos. Um fornecedor que apresenta apenas resumos de aprovação/reprovação está ocultando a erosão das margens ou não compreende por que a margem é importante.
Sinais de alerta que indicam práticas de teste deficientes
Alguns relatórios de teste parecem completos à primeira vista, mas revelam falhas quando analisados com mais cuidado. Aqui estão os sinais de alerta:
Não há número de acreditação do laboratório no relatório. Qualquer laboratório credenciado pela norma ISO 17025 exibe de forma destacada seu número de credenciamento. A ausência desse número geralmente significa que os testes foram realizados internamente pelo fabricante, sem supervisão de terceiros — o que não desqualifica automaticamente o relatório, mas reduz significativamente sua credibilidade como documento independente.
Citação de normas retiradas de circulação ou obsoletas. As normas são atualizadas por um motivo — geralmente porque se constatou que a versão anterior apresentava falhas de segurança ou rigor inadequado nos testes. Um relatório que faz referência à norma IEC 61010-1:2001 em 2026 significa que os testes foram realizados há décadas e reutilizados, ou que o laboratório não se manteve em dia com o escopo de sua acreditação. Nenhuma das duas situações é tranquilizadora.
Todos os valores medidos são idênticos em todas as amostras. A produção real apresenta variação. Se um relatório mostrar cinco amostras com leituras de resistência de contato exatamente de 23,5 mΩ, 23,5 mΩ, 23,5 mΩ, 23,5 mΩ e 23,5 mΩ — esses números não foram medidos individualmente; eles foram copiados e colados. Lotes de produção genuínos normalmente apresentam dispersão nos parâmetros 2–5%, mesmo em uma linha de produção bem controlada. A uniformidade perfeita é o indício mais confiável de dados de teste falsificados.
Faltam categorias de testes essenciais. Um relatório de teste de disjuntor sem dados da curva de disparo. Um relatório de fonte de alimentação sem medição de ondulação. Um relatório de relé sem resistência de contato. Isso não são omissões — são admissões. O teste não foi realizado, e geralmente há um motivo para isso.
As datas dos testes são anteriores à data de produção do lote. Isso parece óbvio demais para ser mencionado, mas acontece — especialmente quando os fornecedores reutilizam relatórios antigos de ensaio de tipo e os apresentam como comprovante de qualidade no nível do lote. Verifique se a data do ensaio corresponde à data de fabricação do lote ou da remessa indicada na lista de embalagem.
Perguntas a fazer ao seu fornecedor sobre testes
Ao avaliar um fornecedor, essas perguntas distinguem aqueles que tratam os testes como uma competência essencial daqueles que os consideram apenas um trâmite burocrático:
“Trata-se de um teste de tipo ou de um teste de produção de rotina?” Um teste de tipo comprova que o projeto funciona — uma vez, em amostras de protótipos. Um teste de rotina comprova que todas as unidades enviadas atendem às especificações. Os fornecedores que não conseguem explicar essa diferença são aqueles que não realizam testes de rotina.
“Quando foi a última vez que seu equipamento de teste foi calibrado? Você poderia nos enviar os certificados de calibração?” A confiabilidade dos dados de teste depende da confiabilidade dos instrumentos que os geraram. A calibração deve ser realizada anualmente e ser rastreável a padrões de medição nacionais ou internacionais. Um fornecedor que hesita em relação a essa questão não realiza calibrações regularmente.
“Vocês podem fornecer dados de teste que possam ser rastreados até o número de série de cada unidade que eu receber?” A rastreabilidade por lote é o padrão de excelência. Isso significa que, caso ocorra uma falha em campo, é possível acessar o registro de teste específico daquela unidade exata e determinar se o problema não foi detectado ou se surgiu após o envio.
“Qual é a sua política quando um lote é reprovado nos testes de rotina — vocês o retrabalham, descartam ou enviam com um aviso de desvio?” Essa pergunta revela mais sobre a cultura de qualidade de um fornecedor do que qualquer certificado. A resposta correta envolve quarentena, análise da causa raiz e ação corretiva — e não “fazemos novos testes até que seja aprovado”.”
“Vocês realizam algum teste além do exigido pelas normas?” Os melhores fabricantes consideram as normas como um mínimo, e não como um limite máximo. Se um fornecedor informar espontaneamente que realiza testes adicionais de burn-in, HALT ou testes específicos para cada aplicação, além do conjunto obrigatório de testes de conformidade, isso significa que está investindo em qualidade — e não apenas cumprindo requisitos formais.
Os testes revelam de quem você realmente está comprando
Há uma diferença fundamental entre um fabricante que realiza seus próprios testes e uma empresa comercial que depende de certificados fornecidos pelos fornecedores. Para compreender essa diferença, não é necessário fazer uma visita ao chão de fábrica — ela fica evidente na documentação.
Três sinais ajudam a distinguir entre os fabricantes que levam os testes a sério e aqueles que os tratam como mera burocracia:
Equipamentos de teste no local. Uma fabricante que possui câmaras ambientais, testadores de alta tensão, racks de burn-in e equipamentos de calibração realizou um investimento de capital em qualidade que uma empresa comercial não consegue reproduzir de forma economicamente viável. Pergunte quais equipamentos de teste eles possuem internamente e quais terceirizam. A resposta costuma ser reveladora.
Testes de rotina em nível de lote. Se o fornecedor puder apresentar dados de testes vinculados a cada lote de produção — e não apenas um certificado de ensaio de tipo único —, isso significa que ele está implementando um programa de qualidade de verdade. Se toda solicitação de dados de testes resultar no mesmo PDF de três anos atrás, você está lidando com uma operação que se resume a burocracia.
Rastreabilidade do número de série. A capacidade de acessar o registro específico de teste de uma unidade específica enviada a um cliente específico é a marca registrada de um fabricante que trata a qualidade como uma disciplina operacional, e não como um argumento de marketing. É caro implementar isso, e é por isso que a maioria das empresas não o faz — e por que aquelas que o fazem se destacam imediatamente.
Para distribuidores e atacadistas, sua reputação depende da qualidade dos produtos que seu fornecedor entrega. Estabelecer parceria com um fabricante que realiza testes de saída 100% com rastreabilidade por lote significa que os componentes que seus clientes recebem são exatamente o que o relatório de teste indica — em todos os lotes, sempre. A OMCH, com suas operações internas de testes e mais de 30 anos de experiência em fabricação, foi criada para parceiros de fornecimento que precisam de consistência em grande escala — saiba mais sobre parcerias de distribuição.
Sua lista de verificação para testes de componentes elétricos
Use esta lista de verificação como referência prática — seja para estabelecer um programa de inspeção de entrada de mercadorias ou para avaliar um novo fornecedor. Cada item é uma etapa obrigatória. Se você pular uma, estará apostando na sorte.
Antes de fazer o pedido:
- Identifique as normas IEC, UL ou GB aplicáveis a cada tipo de componente que você estiver adquirindo — verifique se o ano de edição está atualizado
- Solicite o relatório de ensaio de tipo do fornecedor e confirme se ele foi emitido por um laboratório credenciado segundo a norma ISO 17025, cujo escopo abranja os métodos de ensaio específicos citados
- Pergunte se o fornecedor realiza testes de produção de rotina (em nível de lote) ou apenas testes de tipo — caso sejam de rotina, solicite um relatório de amostra do lote
- Verifique, de forma independente, pelo menos uma alegação de certificação (número do processo da UL em iq.ul.com, certificado ISO no banco de dados da entidade certificadora)
Durante a inspeção de recebimento:
- Verificação visual: consistência da marcação, danos físicos, verificação pontual das dimensões em relação à ficha técnica (amostra de acordo com AQL 1,0, Nível II para parâmetros críticos; AQL 2,5 para aparência)
- Verificação aleatória dos principais parâmetros elétricos: resistência, capacitância, diodo/continuidade com um multímetro digital calibrado (mínimo de 5 peças por lote; mais peças para componentes críticos)
- Comparar as amostras recebidas com a amostra de referência retida do primeiro artigo aprovado
- Registre todos os resultados das inspeções com a data, o número do lote e a identificação do inspetor — uma inspeção não registrada é uma inspeção sem documentação
Para aplicações críticas:
- Envie amostras a um laboratório independente certificado pela ISO 17025 para testes de verificação — no mínimo, faça uma verificação aleatória dos parâmetros mais críticos para a sua aplicação
- Para fontes de alimentação e relés: realizar testes de envelhecimento internamente (mínimo de 48 horas sob carga nominal e temperatura ambiente elevada)
- Exigir rastreabilidade total do lote: cada número de série da unidade deve estar vinculado ao seu registro de teste de produção
- Se a aplicação envolver segurança: nunca confie exclusivamente nos testes do fornecedor — a verificação independente é obrigatória
Referências
- Comissão Eletrotécnica Internacional. “IEC 61010-1: Requisitos de segurança para equipamentos elétricos de medição, controle e uso em laboratório.” https://webstore.iec.ch/publication/61010-1
- Comissão Eletrotécnica Internacional. “Série IEC 60512: Conectores para equipamentos elétricos e eletrônicos — Ensaios e medições.” https://webstore.iec.ch/publication/60512
- Comissão Eletrotécnica Internacional. “IEC 60898-1: Acessórios elétricos — Disjuntores para proteção contra sobrecorrente em instalações domésticas e similares.” https://webstore.iec.ch/publication/60898-1
- Comissão Eletrotécnica Internacional. “Série IEC 60068-2: Ensaios ambientais.” https://webstore.iec.ch/publication/60068-2
- Comissão Eletrotécnica Internacional. “IEC 61810-1: Relés eletromecânicos elementares.” https://webstore.iec.ch/publication/61810-1
- Comissão Eletrotécnica Internacional. “IEC 60947-5-2: Aparelhagem de baixa tensão — Sensores de proximidade.” https://webstore.iec.ch/publication/60947-5-2
- IPC. “IPC-A-610: Aceitabilidade de conjuntos eletrônicos.” https://www.ipc.org/ipc-a-610
- OMCH. “Contato.” https://www.omch.com/contact/
- OMCH. “Site oficial.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese