Controles em automação: muito mais do que apenas uma lista de peças
Basta entrar em qualquer chão de fábrica para ver o mesmo padrão se repetindo: sensores monitorando, controladores decidindo, atuadores movimentando. Um sensor fotoelétrico detecta uma embalagem passando pela esteira transportadora. Um PLC lê esse sinal, executa sua lógica e instrui um relé a acionar o desviador. A embalagem desliza para a pista certa — tudo isso em menos de 10 milissegundos. Se qualquer uma dessas etapas falhar, a linha para.
É isso que “controles para automação” realmente significa. Não é um catálogo de componentes. Não é uma definição de livro didático. É um sistema de sinais — um circuito fechado em que cada dispositivo depende do que está ao seu lado.
O verdadeiro desafio não é encontrar produtos. É saber quais categorias são importantes, o que procurar em cada uma delas e como fazer o abastecimento sem desperdiçar tempo nem orçamento. Este artigo oferece exatamente isso: sete categorias de controle funcional, as especificações-chave para cada uma delas e uma estrutura de abastecimento que vai além do preço unitário.
As 7 categorias de controle essenciais para qualquer projeto de automação
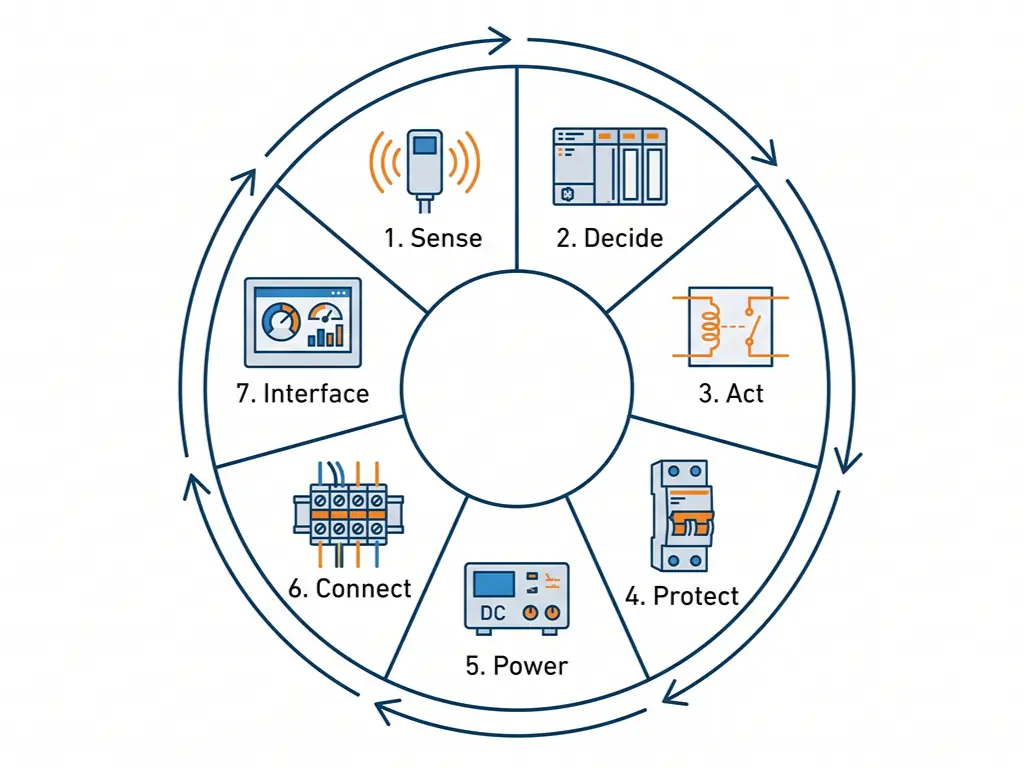
Antes de nos aprofundarmos nos componentes individuais, é útil pensar em termos de função, em vez de nome do produto. Todo sistema automatizado — seja uma linha de embalagem, uma estação de bombeamento de água ou uma célula CNC — precisa de controles que desempenhem sete funções distintas. Pense nelas como o esqueleto funcional do seu quadro de controle.
Perceber → Decidir → Agir → Proteger → Energia → Conectar → Interface
Se faltar um único elo, o sistema ou não inicia ou apresenta falhas imprevisíveis. Aqui estão eles, organizados de acordo com a função que desempenham, e não pelo nome que recebem:
| Função | Componentes típicos | Parâmetro-chave de seleção | Erro comum |
|---|---|---|---|
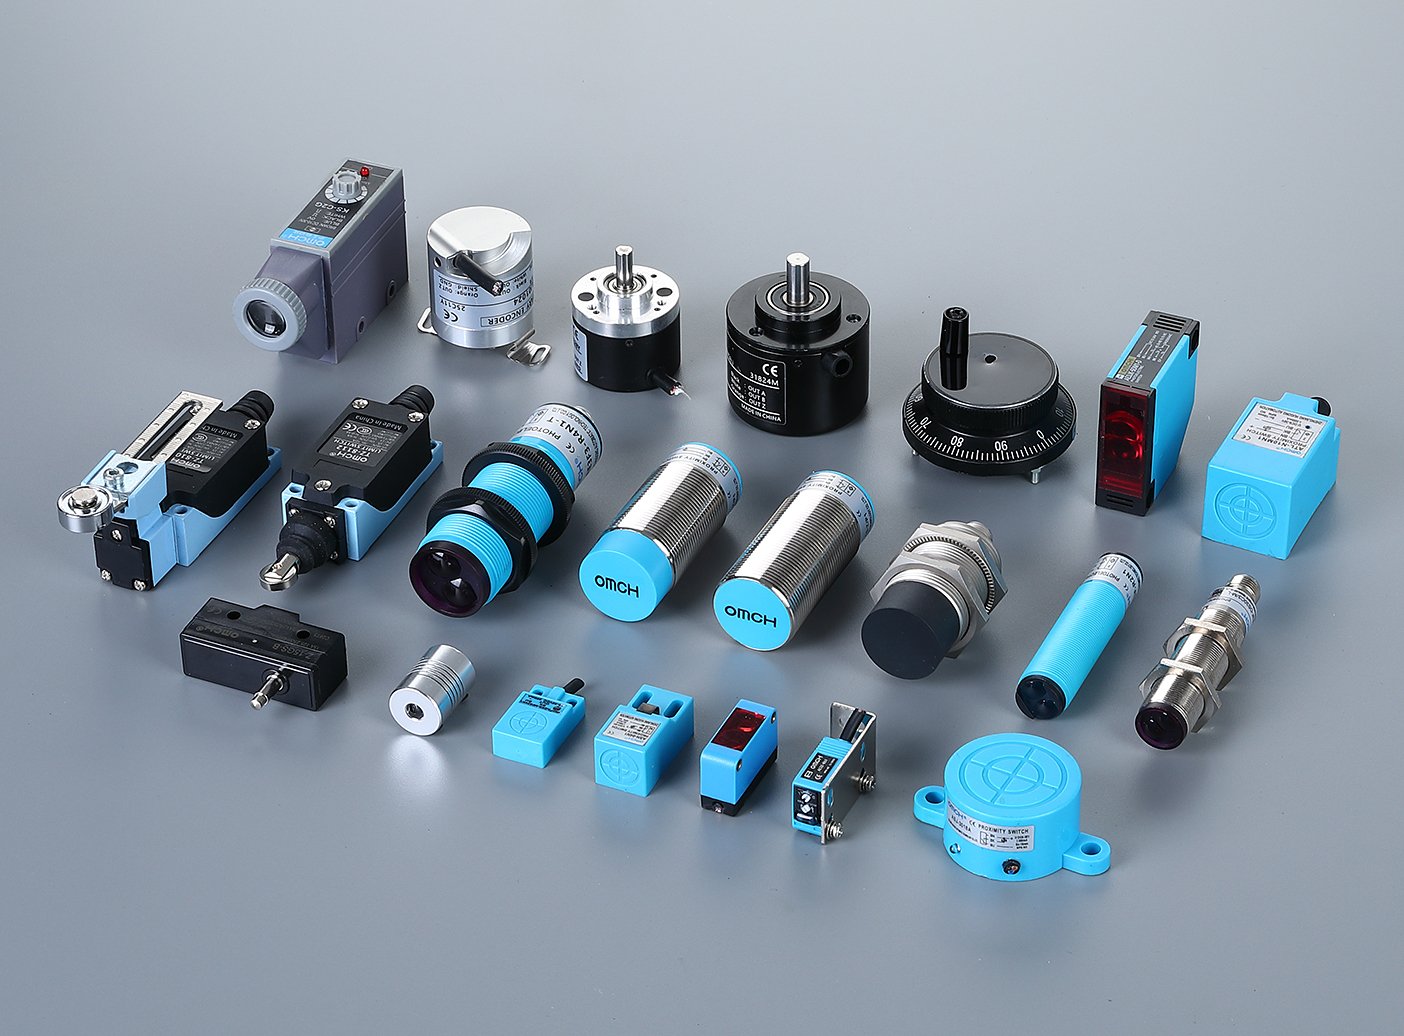
| Aquisição de sinais | Sensores de proximidade, sensores fotoelétricos, interruptores de fim de curso, codificadores | Tipo de saída (NPN vs. PNP), distância de detecção, classificação IP | Ignorando a redução da capacidade devido à temperatura ambiente — um sensor com capacidade nominal de 20 mm a 25 °C pode atingir apenas 14 mm a 60 °C |
| Processamento lógico | Controlador Lógico Programável, Controlador de Automação Programável, PC Industrial | Número de E/S, ciclo de varredura, protocolos de comunicação | Adquirir o menor PLC que atenda ao número atual de E/S, sem deixar espaço para expansão |
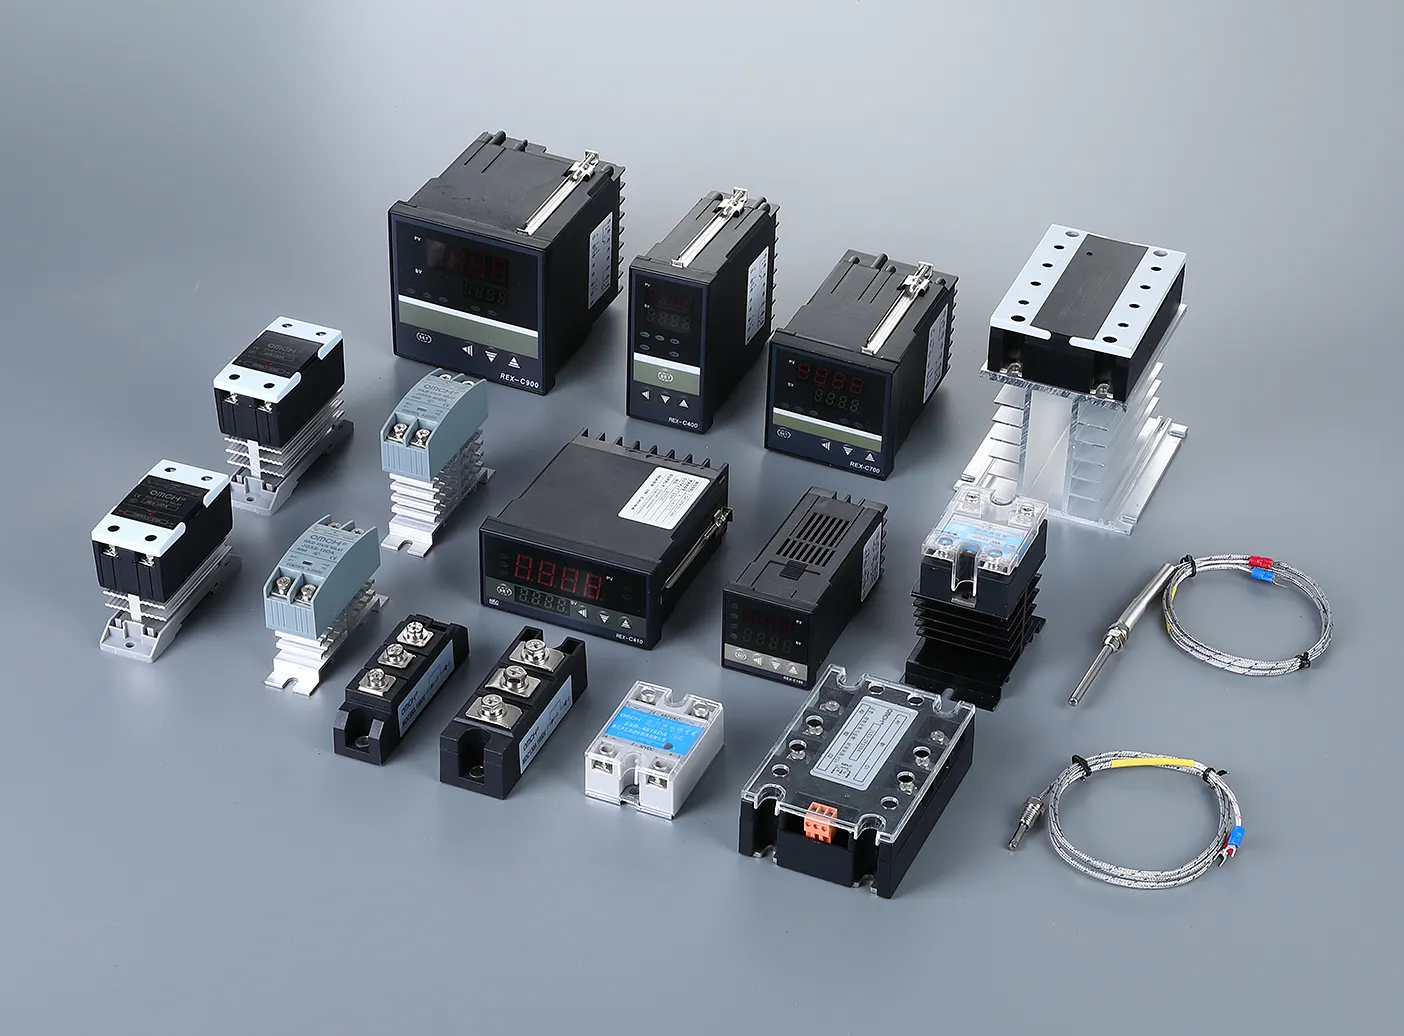
| Saída de sinal | Relés, relés de estado sólido (SSR), contatores | Capacidade de contato (CA/CC), vida útil elétrica (operações), frequência de comutação | Operar uma carga indutiva sem um amortecedor — a força contra-eletromotriz (EMF) causa a soldagem dos contatos do relé em poucas semanas |
| Proteção elétrica | Disjuntor (MCB), dispositivo de proteção contra sobretensão (SPD), fusíveis | Corrente nominal, capacidade de interrupção (kA), curva de disparo (B/C/D) | Instalar um disjuntor de corrente residual (MCB), mas deixar de instalar o SPD — basta um raio ou um transiente causado por um motor potente para que todo o painel fique em risco |
| Fonte de alimentação | Fontes de alimentação para trilho DIN, UPS, transformadores de controle | Potência de saída, eficiência, tempo de manutenção de tensão, opção de redundância | Dimensionamento insuficiente da fonte de alimentação — ocorrem quedas de tensão sob carga, e o PLC realiza uma reinicialização a frio no meio do ciclo |
| Conectividade física | Blocos de terminais, conectores industriais, trilho DIN | Corrente nominal, faixa de bitola dos fios, classificação de retardância de chamas | Torque inadequado nos parafusos dos terminais — conexões frouxas criam pontos de sobreaquecimento que se deterioram ao longo dos meses |
| Interface Homem-Máquina | Painéis HMI, luzes indicadoras, botões | Tamanho da tela, protocolo de comunicação (Ethernet/IP, Modbus TCP), classificação IP | Encomenda de um HMI que só comunica via Modbus RTU, enquanto o PLC utiliza EtherNet/IP — incompatibilidade de protocolos detectada no dia do comissionamento |
Controladores: adaptando o processador à sua aplicação
O controlador é o item individual de maior custo na maioria dos orçamentos de sistemas de controle, e essa decisão tem repercussões em todos os demais aspectos — arquitetura de E/S, esforço de programação e capacidade de expansão futura. Antes de analisar qualquer número de modelo, responda a três perguntas:
- De quantos pontos de E/S o sistema precisa atualmente, e qual é o limite máximo realista daqui a três anos?
- Com que velocidade o circuito de controle precisa funcionar — milissegundos? Microssegundos?
- Esse sistema precisará se comunicar com a TI corporativa, câmeras de visão ou plataformas na nuvem no futuro?
A resposta a essas três perguntas quase sempre aponta para um dos três níveis de controladores.
PLC: O cavalo de batalha do controle discreto
Para cerca de 90% de tarefas de controle de automação, um PLC é a solução certa — e tem sido assim desde que Dick Morley montou o primeiro em um laboratório da Modicon, lá em 1968.
Um PLC moderno é um computador industrial robusto, projetado com um único objetivo: ler entradas, executar lógica, gravar saídas e repetir. A cada ciclo de varredura. Incansavelmente. Os PLCs de pequeno a médio porte atuais suportam de 10 a 256 pontos de E/S, com ciclos de varredura na faixa de 1 a 10 ms. Eles suportam Modbus RTU e Modbus TCP nativamente, com Ethernet/IP e PROFINET disponíveis nos modelos de médio a alto porte — tudo sob a estrutura de programação definida pela norma IEC 61131-3 (PLCopen), que padroniza linguagens como o Diagrama de Escada, o Texto Estruturado e o Diagrama de Blocos de Função entre os fornecedores.
Quando um PLC é adequado: Controle de esteiras transportadoras, máquinas de embalagem, estações de bombeamento, pequenas células de montagem — qualquer aplicação em que a lógica seja predominantemente discreta (ligado/desligado, partida/parada, “se isso, então aquilo”) e o número de E/S seja inferior a 256 pontos.
Lista de verificação para seleção rápida: Multiplique sua taxa de E/S por 1,2 para garantir margem de segurança. Verifique se o PLC é compatível, no mínimo, com Modbus RTU. Se houver planos de adotar Ethernet/IP ou PROFINET no futuro, especifique isso agora — fazer uma adaptação posterior significa substituir a CPU, e não apenas adicionar um módulo.
PAC: Quando um PLC não é suficiente
Um PAC (Controlador de Automação Programável) não é um “PLC melhor”. Ele foi projetado para uma função diferente: multitarefa. Enquanto um PLC executa um ciclo de varredura sequencialmente, um PAC pode executar o controle de movimento em um núcleo, a lógica em outro e a comunicação por Ethernet em um terceiro — tudo em paralelo.
A diferença prática fica evidente quando é necessário sincronizar três ou mais eixos servo, integrar um sistema de inspeção por visão ou realizar cálculos em ponto flutuante com dados de processo, ao mesmo tempo em que se lida com centenas de E/S discretas. Os PACs também oferecem suporte à programação em linguagens mistas, de acordo com a norma IEC 61131-3, além de C/C++, e podem reduzir os ciclos de varredura para menos de 100 μs em tarefas dedicadas ao controle de movimento.
Quando um PAC se justifica: Movimento multieixos (3 ou mais servomotores), robótica guiada por visão, sistemas com mais de 256 pontos de E/S ou aplicações que fazem a ponte entre o controle do chão de fábrica e a TI corporativa (integração MES/ERP).
Se você estiver em dúvida, opte por um PLC de gama média. As capacidades adicionais de um PAC vêm acompanhadas de maior complexidade — mais configuração, curva de aprendizado mais íngreme e custo unitário mais alto. Deixe que os requisitos orientem a escolha, e não a ficha técnica.
IPC: A opção para serviços pesados (que a maioria dos projetos ignora)
Um PC industrial é exatamente o que o nome indica: um computador reforçado que executa um sistema operacional completo (Windows ou Linux) com um aplicativo de PLC ou SCADA de software instalado. Ele é capaz de realizar inferências de IA na borda, agregar dados de dezenas de máquinas ou executar receitas complexas em lote com consultas a bancos de dados. Os índices típicos de MTBF ultrapassam 50.000 horas, graças ao projeto térmico sem ventilador e ao armazenamento em estado sólido.
Além disso, é um exagero para a maioria das aplicações de controle discreto. Se um PLC é uma calculadora e um PAC é uma calculadora científica, um IPC é um laptop — imensamente capaz, mas mais pesado e complexo do que o necessário para as operações aritméticas do dia a dia. Reserve-o para aplicações em que o limite do PLC/PAC tenha sido realmente atingido.
Entradas e saídas: sensores, relés e a cadeia de sinais
Aqui está um erro que ocorre em canteiros de obras com muito mais frequência do que os fornecedores admitem: um comprador encomenda um lote de sensores, um PLC e alguns relés de três catálogos diferentes, e ninguém verifica se os sinais realmente são compatíveis.
A cadeia de sinal — saída do sensor → entrada do PLC → saída do PLC → bobina do relé — possui uma camada oculta de compatibilidade. Se houver algum erro, nada funcionará, mesmo que cada componente, individualmente, esteja “correto” de acordo com sua ficha técnica.
A incompatibilidade mais comum: Sensores NPN (tipo “sinking”) conectados a um PLC que espera entradas PNP (tipo “sourcing”). Sensores japoneses e de alguns mercados asiáticos vêm por padrão com saída NPN. As placas de entrada de PLCs europeus, em sua grande maioria, vêm configuradas por padrão para PNP (sourcing). Se os dois forem conectados sem uma rede de resistores pull-up, a entrada do PLC nunca detectará um sinal HIGH. Trata-se de um problema de depuração que leva três dias para ser resolvido e que poderia ter sido evitado com uma verificação das especificações de apenas 30 segundos.
O segundo problema: incompatibilidades de tensão nas bobinas dos relés. Os relés estão disponíveis com bobinas de 24 V CC, 110 V CA e 220 V CA. O módulo de saída digital de um PLC normalmente opera com 24 V CC. Se alguém, por engano, encomendar relés com bobinas de 220 V CA, as saídas do PLC não conseguirão acioná-los — e a solução é a troca completa dos relés, e não uma alteração na fiação.
A solução é simples: antes de fazer o pedido, desenhe o trajeto do sinal de ponta a ponta em uma única página. Para cada transição (sensor → placa de entrada, placa de saída → relé), verifique o nível de tensão, o tipo de sinal (digital/analógico) e a polaridade (NPN/PNP). Três colunas, cinco minutos. Isso economiza dias.
Se o seu projeto combinar componentes provenientes de diferentes regiões — por exemplo, um PLC europeu com sensores de um distribuidor asiático —, a incompatibilidade entre NPN e PNP é a principal causa de falha no comissionamento. Verifique a polaridade de cada item da lista de sensores antes de emitir o pedido de compra.
Desenhe o caminho do sinal em uma página: tipo de saída do sensor → polaridade da entrada do PLC → tensão da bobina do relé. Três colunas, cinco minutos — isso evita a falha na colocação em operação do #1.
Potência e proteção: a camada que os compradores subestimam
Pergunte a um engenheiro o que é mais importante em um sistema de controle. Ele falará sobre o programa do PLC, a precisão do sensor e o perfil de movimento. Ninguém menciona a fonte de alimentação. Mas, quando os gabinetes de controle apresentam falhas em campo, as deficiências relacionadas à alimentação e à proteção são, na maioria das vezes, a causa principal.
A fonte de alimentação: caixa pequena, grandes consequências
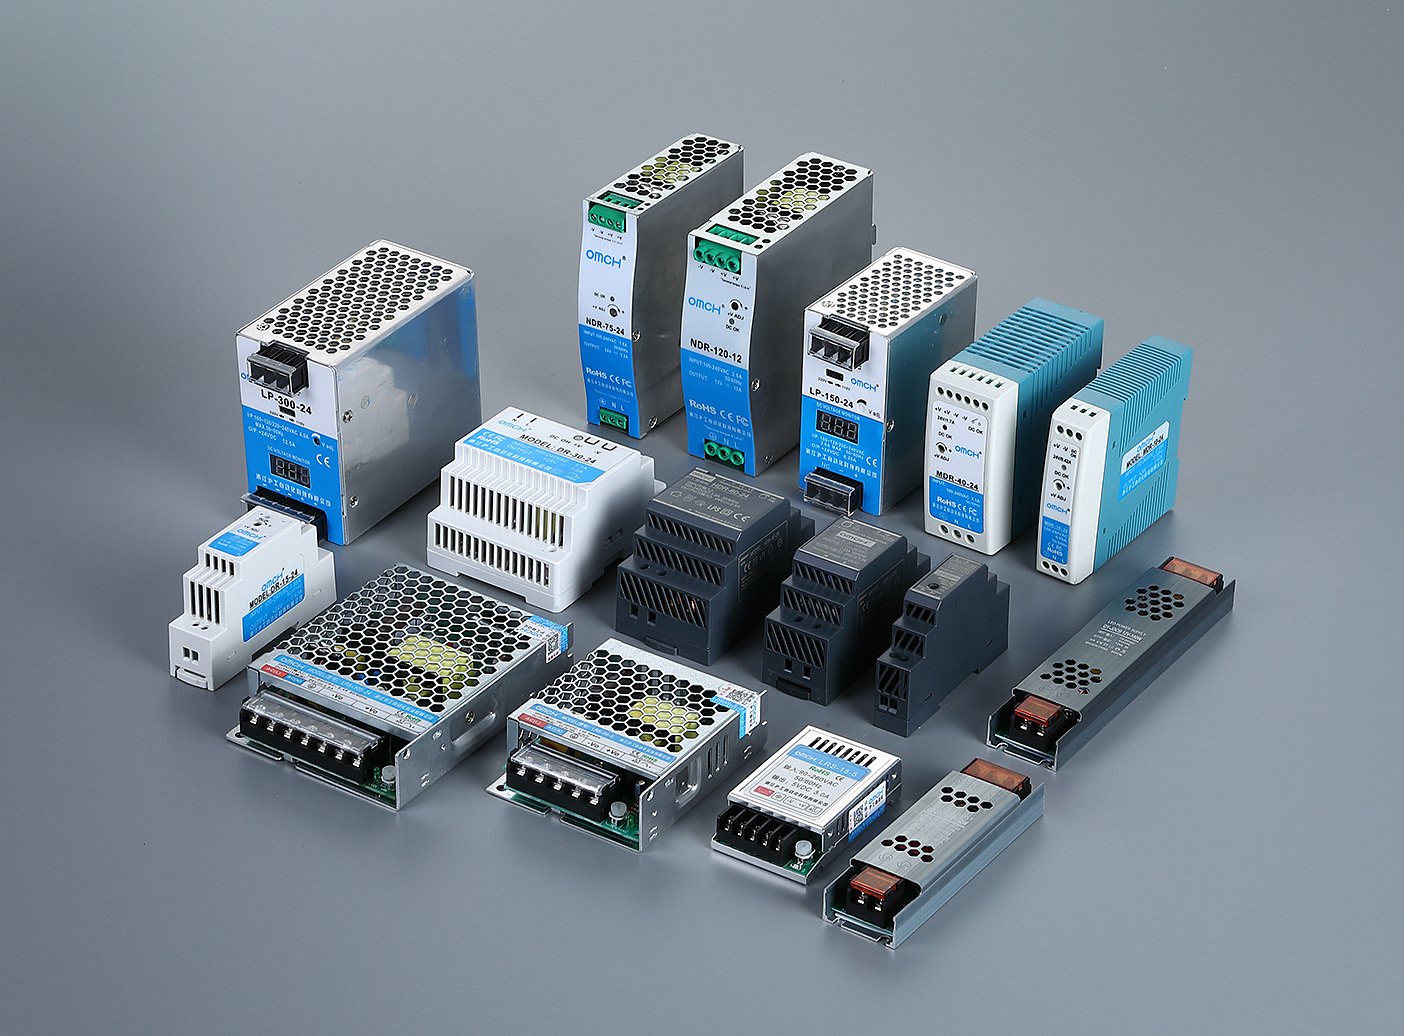
Uma fonte de alimentação com chaveamento montada em trilho DIN converte a corrente alternada de entrada (normalmente de 110 a 240 V) no barramento de 24 V CC que alimenta o PLC, os sensores, a IHM e as bobinas dos relés. Trata-se de um componente de preço acessível — e é exatamente por isso que muitas vezes não recebe as especificações adequadas.
Quatro parâmetros são mais importantes do que o preço:
- Potência de saída: Some a carga total de 24 V CC (PLC + sensores + IHM + bobinas de relé × quantidade energizada simultaneamente) e some 30%. Uma fonte de alimentação operando com uma carga de 95% superaquece, envelhece rapidamente e não tem margem para a corrente de irrupção quando os contatores são acionados.
- Eficiência: Atualmente, uma temperatura acima de 90% é considerada padrão. Cada ponto abaixo de 90% representa calor dissipado no gabinete — o que reduz a vida útil de todos os componentes ao seu redor.
- Tempo de retenção: O número de milissegundos durante os quais a fonte de alimentação mantém a saída nominal após a perda da energia de entrada. Mínimo de 20 ms em carga total. Abaixo desse valor, uma breve queda de tensão na linha — e elas são comuns em ambientes industriais — reduz a tensão do barramento de 24 V por tempo suficiente para reiniciar o PLC no meio do processo.
- Redundância: Em qualquer aplicação em que uma parada não programada acarrete prejuízo financeiro, o uso de duas fontes de alimentação em paralelo com um módulo de redundância garante que a falha de uma única fonte não interrompa a linha de produção.
Dispositivos de proteção que o modelo 90% dos gabinetes pequenos não possui
O disjuntor miniatura (MCB) protege contra sobrecorrente — curtos-circuitos e sobrecargas prolongadas. Mas um MCB não oferece proteção contra transientes de tensão. Um raio a um quilômetro de distância ou a partida de um grande motor em qualquer ponto da instalação pode enviar um pico de tensão diretamente para a entrada da sua fonte de alimentação de 24 V. O resultado: fonte de alimentação queimada, PLC inoperante e 3 a 4 sensores com transistores de saída queimados.
Um dispositivo de proteção contra sobretensão (SPD) do Tipo 2, classificado para uma forma de onda de 8/20 μs com corrente de descarga nominal de pelo menos 20 kA, custa menos do que uma única CPU de PLC de reposição. No entanto, estima-se que 80–90% dos gabinetes de controle de pequeno a médio porte em mercados sensíveis ao custo deixem de utilizá-lo completamente.
De acordo com a pesquisa da ABB/Sapio Research de 2025, as paradas industriais não planejadas custam entre $10.000 e $500.000 por hora, dependendo do setor, sendo que 44% das instalações sofrem interrupções pelo menos uma vez por mês. Uma parcela significativa desses incidentes se deve a falhas na proteção elétrica que uma combinação adequadamente dimensionada de MCB e SPD teria evitado.
Referência rápida do MCB: A curva de disparo é tão importante quanto a corrente nominal. A curva B (disparo instantâneo de 3 a 5× In) destina-se a cargas resistivas e sistemas eletrônicos de controle. A curva C (5–10× In) abrange cargas gerais de motores e transformadores. A curva D (10–20× In) é reservada para equipamentos com alto pico de corrente de partida. Instalar um disjuntor de curva C em um circuito de controle sensível significa que ele pode não desarmar com rapidez suficiente quando for necessário.
Compras mais inteligentes: como adquirir controles sem enrolação
A maioria dos erros de aquisição na automação não está relacionada à seleção de produtos. Eles dizem respeito à estratégia de compras. Um comprador que avalia fornecedores da mesma forma que avalia componentes — comparando ficha técnica com ficha técnica — deixa de levar em conta três aspectos que influenciam diretamente o custo total e o cronograma do projeto.
Argumentos a favor da consolidação de fornecedores
Um projeto típico de automação de pequeno porte recorre a cinco a dez fornecedores diferentes: sensores de um, fontes de alimentação de outro, relés de um terceiro, terminais de um distribuidor e o PLC de um fabricante de marca. Cada fornecedor implica um pedido de compra separado, uma inspeção de recebimento separada, um ciclo de pagamento separado e — o que é fundamental — um conjunto separado de padrões de qualidade e compromissos de entrega.
A sobrecarga administrativa não é insignificante. Pesquisas sobre compras sugerem que cada ciclo de pedido de compra — desde a solicitação de cotação até o pagamento — acarreta um custo oculto de $50 a $200 em tempo da equipe e atritos no processo. Para dez fornecedores, isso significa $500 a $2.000 antes mesmo que o primeiro componente chegue à doca de carga. E quando um fornecedor se atrasa, todo o projeto fica parado.
Consolidação não significa concentrar tudo cegamente em um único fornecedor. Significa identificar um ou dois fornecedores capazes de cobrir 60–80% de suas categorias de controle e manter um ou dois especialistas apenas para as lacunas que eles não conseguem preencher. Um fornecedor consolidado deve demonstrar:
- Linhas de produção independentes por categoria (não se trata de uma empresa comercial que reetiqueta produtos provenientes de diversas fontes desconhecidas)
- Um único sistema de gestão da qualidade que se aplique a todas as categorias — procure a certificação ISO 9001:2015 que abranja explicitamente todo o escopo do fornecimento, conforme a cláusula 8.4 sobre o controle de processos fornecidos externamente (ISO)
- Equipe de suporte técnico capaz de responder a perguntas sobre toda a gama de produtos, e não apenas sobre uma linha de produtos principal
Verificação de qualidade: certificações que realmente fazem a diferença
Nem todas as certificações têm o mesmo peso. Aqui está uma abordagem prática em camadas que ajuda a separar o que é relevante do que é irrelevante:
| Nível | O que isso significa | Exemplos | Como verificar |
|---|---|---|---|
| Acesso ao mercado | Obrigado por lei a vender em uma determinada região | CE (UE), CCC (China), UL (América do Norte) | Solicite a Declaração de Conformidade; no caso da UL, verifique o número do processo no banco de dados on-line da UL |
| Garantia do sistema | O fornecedor possui um sistema de gestão da qualidade documentado e auditado | ISO 9001:2015 | Verifique a entidade emissora na base de dados do IAF (Fórum Internacional de Acreditação) — se a certificadora não for reconhecida pelo IAF, o certificado não tem valor algum |
| Específico do produto | Aplica-se apenas a determinadas categorias ou materiais | RoHS (meio ambiente), IEC 60947 (equipamentos de comutação de baixa tensão) | Verifique se a série específica do produto consta no certificado, e não apenas o nome da empresa |
Um hábito de verificação que leva três minutos: peça uma cópia do certificado → verifique a entidade emissora → confirme se o nome da empresa no certificado corresponde ao nome registrado do seu fornecedor. Parece algo básico, mas a maioria dos problemas relacionados à certificação detectados em auditorias de fábrica diz respeito a nomes de empresas que não batem ou a certificados vencidos.
Custo Total de Propriedade: Além do Preço Unitário
Uma fonte de alimentação $15 que opera com eficiência de 87% dentro de um gabinete de controle vedado na Tailândia gera calor excedente suficiente ao longo de três anos para degradar os capacitores eletrolíticos em todos os componentes vizinhos. Um relé $3, projetado para 100.000 operações com carga resistiva, soldará seus contatos em até três meses se for acionado por uma válvula solenóide sem um diodo de retorno — e a hora de diagnóstico necessária para identificar o problema custa mais do que cem relés de alta qualidade.
A estrutura de custos real de um componente de controle inclui, no mínimo, quatro camadas além do preço de fatura:
- Custo da qualidade: mão de obra para substituição + frete + tempo de inatividade da produção durante a falha
- Custo de entrega: atrasos no projeto quando as entregas atrasadas se acumulam
- Custo de compatibilidade: tempo adicional de comissionamento quando há variações na consistência entre lotes
- Custo do estoque: capital imobilizado em estoque de segurança para fornecedores menos confiáveis
Como regra geral: se um componente for tão barato que sua falha não surpreenderia ninguém, considere-o no orçamento do projeto com um valor equivalente a 3 vezes o custo unitário — esse é o custo total de propriedade (TCO) aproximado, levando em conta uma substituição no meio da vida útil e a mão de obra associada à resolução de problemas.
Sua lista de verificação de controles de automação: próximos passos
Agora você dispõe de uma maneira estruturada de pensar sobre os controles — não como um carrinho de compras cheio de códigos de peças sem relação entre si, mas como sete camadas funcionais interconectadas. Antes de entrar em contato com os fornecedores, verifique esta lista de verificação dividida em duas partes.
Lista de verificação de cobertura técnica
- Aquisição de sinais: tipos e quantidades de sensores identificados; polaridade NPN/PNP confirmada em relação à placa de entrada do PLC
- Processamento lógico: camada do controlador selecionada (PLC/PAC/IPC), número de E/S × 1,2, protocolos de comunicação especificados
- Saída de sinal: tipos de relé adequados às características da carga; tensão da bobina verificada em relação ao módulo de saída do PLC
- Proteção elétrica: disjuntor MCB com classificação e curva de disparo selecionadas, SPD Tipo 2 incluído, fusíveis dimensionados para quaisquer circuitos derivados sensíveis
- Fonte de alimentação: carga total calculada de 24 V CC, potência em watts × 1,3, tempo de retenção ≥ 20 ms, redundância considerada para aplicações críticas
- Conectividade física: blocos de terminais dimensionados para o calibre dos fios e a corrente; espaço no trilho DIN e no duto planejado com capacidade de reserva para o 20%
- Interface homem-máquina: protocolo de comunicação confirmado como compatível com o controlador; classificação IP adequada ao ambiente de instalação
Avaliação de fornecedores: cinco perguntas a serem feitas
- “Vocês podem fornecer pelo menos cinco das sete categorias provenientes de sua própria produção, e não por meio de comércio de terceiros?”
- “Quais são os dados de consistência entre lotes dos últimos 12 meses — números concretos, não apenas garantias?”
- “Qual foi o desvio médio nas entregas em relação às datas confirmadas no último trimestre?”
- “Se eu tiver uma dúvida técnica sobre uma fonte de alimentação para trilho DIN e um sensor de proximidade na mesma ligação, um único engenheiro pode responder às duas?”
- “Envie-me o seu certificado ISO 9001 — e informe-me qual órgão reconhecido pela IAF o emitiu.”
Imprima esta lista de verificação ou salve-a no seu celular. Da próxima vez que houver uma visita de um fornecedor ou uma ligação sobre compras, siga os itens da lista. Dez minutos de perguntas bem estruturadas evitam meses de resolução de problemas desorganizada mais tarde.
Para distribuidores e atacadistas que comercializam controles de automação: um único fabricante que abrange todas as sete categorias significa menos relacionamentos com fornecedores para gerenciar, um único padrão de qualidade ao qual se comprometer e uma linha de produtos mais ampla para oferecer aos seus clientes — sem o trabalho de ter que lidar com uma dúzia de contas de fabricantes. Confira o catálogo completo em omch.com.
Referências
- PLCopen. “IEC 61131-3: Controladores programáveis — Parte 3: Linguagens de programação.” https://www.plcopen.org/standards/logic/iec-61131-3/
- ABB / Sapio Research. “As perdas decorrentes de paradas industriais chegam a $500.000 por hora e podem ocorrer semanalmente.” AUTOMAÇÃO DA PRODUÇÃO, outubro de 2025. https://www.automationmag.com/industrial-downtime-costs-up-to-500000-per-hour-can-happen-weekly-abb-report-finds/
- Organização Internacional de Normalização. “ISO 9001:2015 — Sistemas de gestão da qualidade — Requisitos.” https://www.iso.org/standard/62085.html
- OMCH. “Componentes e controles de automação industrial — Linha completa de produtos.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese