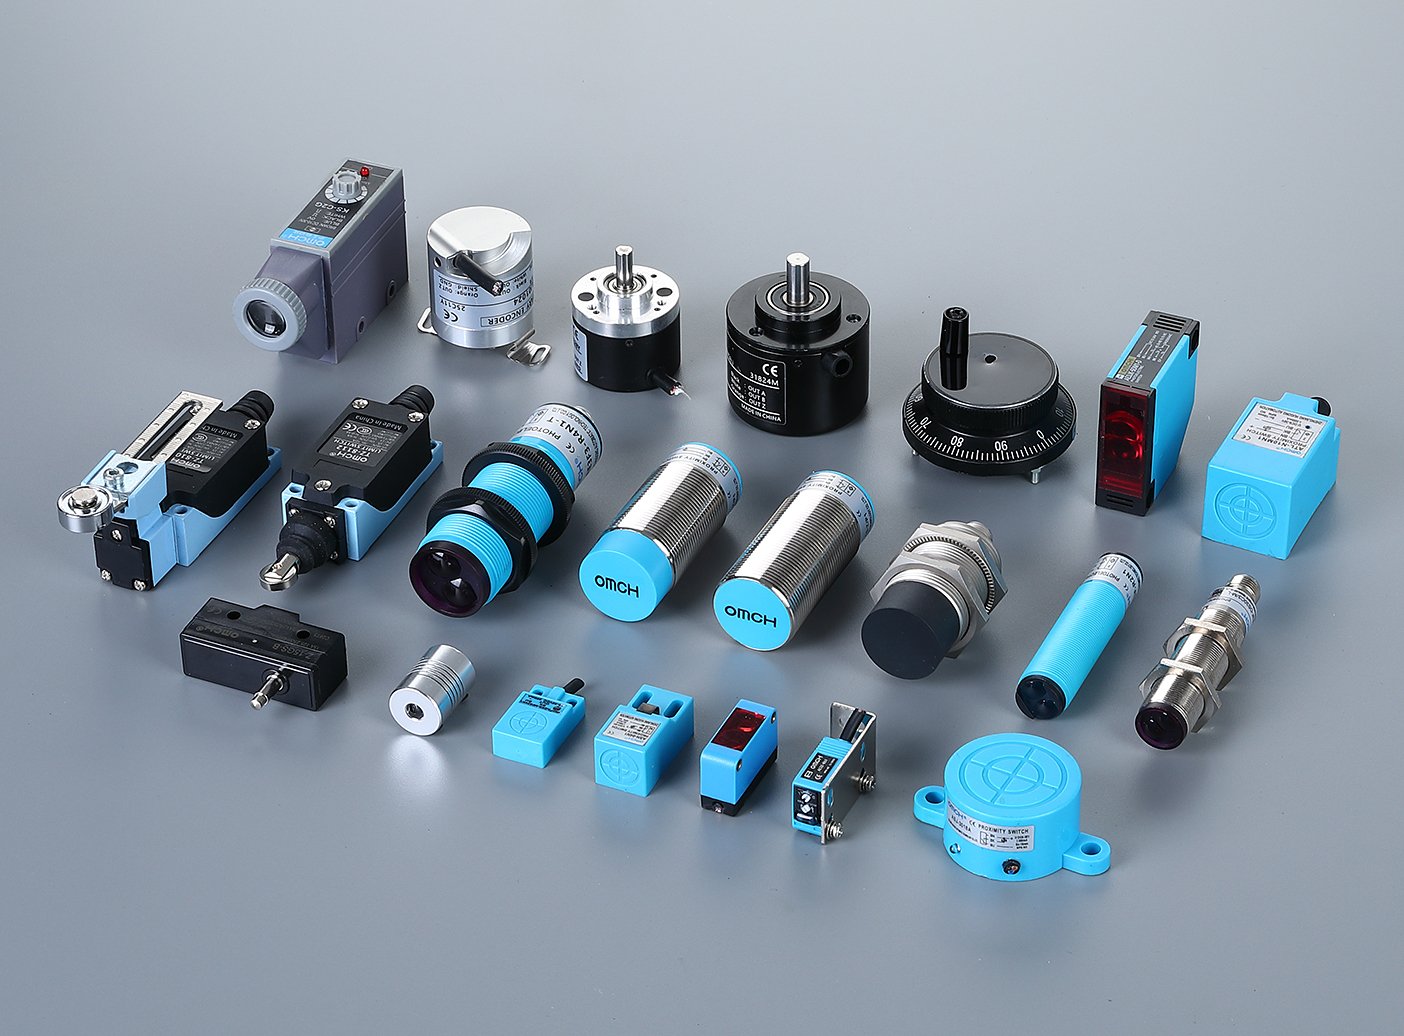
Pergunte a um mecanismo de busca o que significa “sensores para automação” e você receberá uma lista de componentes. Indutivos, capacitivos, fotoelétricos, ultrassônicos. Cada um vem com uma definição e um slogan. Mesmo depois de ler a lista, você ainda não consegue responder à pergunta que o trouxe até aqui: Qual sensor devo instalar na minha máquina?
Este guia segue uma abordagem diferente. A função de um sensor em uma máquina automatizada não é ser “um sensor capacitivo”. É responder a uma das cinco perguntas que a máquina faz continuamente. Ao conhecer essas perguntas, a lista de peças deixa de ser uma lista de nomes a serem memorizados. Ela se torna um conjunto de respostas entre as quais você pode escolher, incluindo o momento em que cada resposta deixa de funcionar.
O que os sensores para automação realmente fazem: cinco funções, não uma lista de peças
Na automação, um sensor é o órgão de entrada da máquina. Ele está localizado no ponto em que o mundo físico se encontra com o controlador: a chegada de uma peça, um pistão atingindo seu fim de curso, um tanque esvaziando. O sensor converte esse evento em um sinal elétrico sobre o qual o PLC pode agir. Tudo o que vem a seguir — o relé, o contador, o comando de movimento — só é acionado porque um sensor respondeu a uma das cinco perguntas:
As cinco perguntas que toda máquina automatizada faz
Está lá ou já chegou? (presença e posição)
Quantos já passaram? (contando)
Quanto falta? (nível)
Como está a situação neste momento? (medição: pressão, temperatura, velocidade, distância)
Será que chegou ao fim / algo está prestes a colidir? (fim da viagem e proteção)
As cinco funções de detecção e as famílias que as desempenham
| Pergunta sobre a máquina | Famílias de sensores que atendem a esse requisito | Onde você poderá encontrá-los |
|---|---|---|
| Está lá / já chegou? | Proximidade indutiva (somente para metais), proximidade capacitiva, fotoelétrica (difusa, retrorrefletiva, de feixe direto), reed magnético e Hall | Corpos de cilindros, extremidades de corrediças, batentes de paletes, estações de fixação de peças |
| Quantos foram aprovados? | Fotocélulas fotoelétricas de feixe direto ou difuso e sensores de proximidade indutivos para peças metálicas | Laterais da esteira transportadora, rodas de contagem, calhas de descarga |
| Quanto ainda resta? | Proximidade capacitiva, interruptores de flutuação, sensores de nível, ultrassônicos | Funis, tanques, reservatórios de resfriamento |
| Como está a situação agora? | Transmissores de pressão, temperatura e vazão; codificadores rotativos para velocidade e posição | Linhas de produção, eixos de motor, feedback do acionamento |
| Será que chegou ao fim? / Será que algo está prestes a colidir? | Interruptores de fim de curso mecânicos e microinterruptores | Extremidades do trilho, curso da porta, batentes mecânicos |
Três observações antes de aprofundarmos o assunto. Primeiro, o tipo A taxonomia que você encontrará em outros lugares — as listas de sete ou dez tipos — está correta, mas organizada de maneira invertida. Ela classifica os sensores de acordo com os princípios físicos que os compõem. As máquinas classificam os sensores de acordo com a função que devem desempenhar, e a maioria das funções admite mais de um princípio físico. Em segundo lugar, este artigo significa industrial sensores de automação: aqueles que resistem ao ambiente de uma fábrica e se comunicam com um PLC. A eletrônica de consumo, incluindo o “sensor de proximidade” que desliga a tela do seu celular, é um mundo à parte, cujas regras não se aplicam aqui. Em terceiro lugar, o interruptor de fim de curso mecânico tem seu lugar neste mapa, mesmo sendo o primo menos glamoroso. Ele responde à quinta pergunta por meio de contato, sem nenhum componente eletrônico e com apenas uma peça móvel que, eventualmente, se desgastará. Tudo isso é informação.
Por que aquele sensor “falhou” (e como interpretar os dados de um sensor sem placa de identificação)
A pergunta mais comum sobre sensores na automação não é “qual eu compro?”, e sim “por que o que eu tenho fica apresentando problemas?”. Antes de pedir um substituto, analise o que se segue.
A maioria dos sensores que parecem estar com defeito, na verdade, não estão. O alvo, a folga e o ambiente geralmente são os primeiros a apresentar problemas — portanto, verifique-os antes de solicitar uma peça de reposição.
Verifique o alvo, a distância e o ambiente antes de posicionar o sensor
Três fatores são responsáveis pela grande maioria dos alertas falsos, falhas de detecção e leituras intermitentes. Todos os três estão localizados fora do sensor.
O alvo. Os sensores de proximidade indutivos são acionados pela presença de metal dentro de sua zona de detecção e são extremamente precisos quanto ao alvo consistência. Um tópico de 2025 no Eng-Tips sobre uma impressora é o caso clássico. Um sensor de registro estava sem uma das duas bandeiras metálicas, e o engenheiro suspeitou do sensor. Os experientes participantes do tópico apontaram para as próprias bandeiras. Os alvos haviam sofrido impactos e não apresentavam mais a mesma área de superfície à mesma distância, de modo que o ponto de detecção do sensor se deslocava a cada volta. A solução foi trocar os alvos, não o sensor; o fórum observou que sensores de proximidade com mais de 50 anos ainda estavam funcionando em máquinas semelhantes. Quando uma máquina que costumava detectar com confiabilidade começa a falhar, suspeite primeiro do que está sendo detectado, antes do detector.
A distância e o alinhamento. A distância de detecção é uma janela física, não uma garantia. Se ajustada muito longe, os alvos passam sem serem detectados. Se ajustada muito perto, o alvo pode atingir a superfície do sensor. O mesmo tópico sobre a impressora mostra a consequência prática: deslocar um sensor da classe M8 em uma fração de milímetro determinou se um dos dois alvos foi registrado. “Pouco menos de 1/16 de polegada” foi uma posição definida a olho, e ficava na borda da janela.
O meio ambiente. Pó de metal, respingos de soldagem, névoa de refrigerante e sensores próximos podem todos causar leituras falsas. Um caso documentado no fórum da comunidade AutomationDirect mostra um sensor capacitivo não blindado sofrendo interferência durante o funcionamento. As soluções padrão são manter distância das estruturas metálicas ao redor e utilizar um modelo blindado. Um tema recorrente em fóruns de manutenção são os sensores que “apresentam desvio, falham intermitentemente ou fornecem leituras falsas”. Ao investigar, verifica-se que essa reclamação geralmente se deve à contaminação, danos no cabo ou alimentação insuficiente, e não ao próprio elemento sensor.
Sequência de diagnóstico de dez minutos antes de culpar o sensor
- Limpe a superfície do sensor e verifique se há danos físicos ou rachaduras.
- Confirme se o alvo é consistente: mesmo material, mesmo tamanho e mesma orientação a cada ciclo.
- Meça a distância real em relação à distância nominal de detecção – deixe uma margem, não fique bem na borda.
- Verifique se há poeira metálica, líquido de arrefecimento ou vibração intensa no ponto de fixação.
- Se houver mais de um sensor instalado próximo um do outro, verifique o espaçamento mínimo indicado pelo fabricante.
- Verifique a tensão de alimentação nos terminais do sensor sob carga, e não no gabinete.
- Só então compare o comportamento do sensor com o descrito na ficha técnica.
O que “enganar” cada família de sensores
Toda física de detecção possui um ponto cego inerente ao seu princípio. Conhecer esse ponto cego transforma a afirmação “este sensor está com defeito” em “este sensor não é a ferramenta adequada para esta situação”.”
Pontos cegos da família de sensores e como verificá-los no local
| Família | A que isso realmente responde | Fontes típicas de disparos falsos | Verificação no local |
|---|---|---|---|
| Proximidade indutiva | Apenas metais, a uma distância que diminui para alvos não ferrosos (o alumínio e o cobre são detectados a distâncias muito menores do que o aço) | Pó de metal, limalhas, objetos metálicos próximos, grampos magnéticos | Faça o teste com o mesmo metal que a máquina processa; confirme a faixa nominal prevista para o aço |
| Proximidade capacitiva | Qualquer coisa com alta constante dielétrica – madeira úmida, água, grânulos, líquidos e também metais | Metal aterrado nas proximidades, variações de umidade, acúmulo de produto no rosto | Verifique o que o sensor está “vendo” através de: uma camada de poeira úmida pode se tornar o alvo |
| Fotoelétrico (difuso) | Luz refletida pelo alvo | Objetos brilhantes, escuros ou transparentes; poeira na lente; luz ambiente intensa | Leve em consideração o acabamento real do produto — um item preto ou transparente pode exigir, em vez disso, um sensor de feixe de luz |
| Fotoelétrico (feixe de passagem) | Qualquer coisa que bloqueie o feixe | Desalinhamento, vibração dos suportes do emissor ou do receptor | Verifique ambas as lentes e a rigidez do suporte; a interrupção do feixe é total |
| Ultrassônico | Som refletido por materiais densos | A espuma, o tecido e os materiais porosos absorvem o som em vez de refleti-lo | Confirme se o alvo é acusticamente denso – espuma ou malha serão interpretadas como “nada” |
| Interruptor de palheta (magnético) | Um ímã colocado ao alcance | Desgaste por contato e envelhecimento mecânico do elemento de palheta | Os contatos de palheta sofrem desgaste; em aplicações de cilindros de alto número de ciclos, muitos engenheiros agora especificam os tipos de efeito Hall para prolongar a vida útil |
Quatro dicas para identificar um sensor sem placa de identificação
O cenário de substituição que deixa a maioria das pessoas perplexas: o sensor antigo funciona eletricamente, mas o fabricante da máquina já não existe há muito tempo, o número da peça está apagado e ninguém sabe o que foi instalado originalmente. É possível reconstruir a especificação a partir do próprio hardware. No tópico sobre a impressora acima, o engenheiro identificou a peça provável apenas pela aparência. Um cilindro rosqueado de 8 mm foi o suficiente para começar a comparar. As quatro pistas, em ordem:
Quatro dicas para identificar um sensor sem placa de identificação
- Diâmetro da rosca: meça o corpo do sensor. M8, M12, M18 e M30 são os tamanhos cilíndricos padrão, e cada diâmetro possui uma faixa de alcance nominal típica (um sensor indutivo M8 costuma ter um alcance nominal de cerca de 1 a 2 mm, o M12 de cerca de 2 a 4 mm, o M18 de cerca de 5 a 8 mm e o M30 de cerca de 10 a 15 mm).
- Número de fios: dois fios indicam um tipo de 2 fios para CA ou CC; três fios indicam CC com saída NPN ou PNP; quatro fios indicam duas saídas (NO + NC).
- Cores dos fios: marrom = alimentação (+), azul = 0 V, preto = saída comutada, branco = segunda saída. Comparando a saída com a alimentação, é possível distinguir entre NPN (a saída comuta para 0 V) e PNP (a saída comuta para +V).
- Estado de repouso: verifique a continuidade com um multímetro para confirmar se o contato é normalmente aberto ou normalmente fechado — essa é a especificação mais perigosa de se adivinhar, pois determina o que acontece quando um fio se rompe.
A questão da saída — NPN versus PNP e a lógica NO/NC — é abordada em profundidade em nossos guias separados sobre [Saída NPN versus PNP] e [Fiação do sensor de proximidade], que explicam passo a passo como combinar um sensor com uma placa de entrada do PLC. Para este artigo, o ponto é mais simples. Quatro indícios físicos em um sensor com defeito geram uma especificação completa e passível de encomenda, e todos eles são visíveis sem a necessidade de uma ficha técnica.
Como escolher sensores de automação de acordo com a função que devem desempenhar
É no caso de máquinas novas e modernizações que a abordagem baseada na lista de peças realmente falha. Uma máquina levanta várias das cinco perguntas ao mesmo tempo, e cada pergunta tem várias respostas válidas. Analise as perguntas uma por uma.
Verifique o sensor antes de fazer o pedido.
Está em dúvida sobre qual família de sensores escolher para um projeto de máquina? Envie a descrição do projeto, incluindo o material de destino, o local de montagem e a distância, e nós confirmaremos a família e o número da peça antes de você fazer o pedido.
Confirmar as especificações do meu sensorContagem de peças em uma linha de produção
A contagem é a tarefa com a maior variedade de respostas válidas, pois o produto determina os princípios físicos. Peças metálicas em um fluxo consistente: um sensor de proximidade indutivo é a opção simples e confiável. Não há lente que possa sujar, e ele detecta apenas o metal de seu interesse. Caixas de papelão, garrafas plásticas, papel, qualquer coisa não metálica: opte pelo fotoelétrico. Um par de sensores de feixe de passagem, com emissor e receptor voltados um para o outro ao longo da esteira transportadora, é a opção menos suscetível a erros, pois a peça precisa interromper fisicamente o feixe. Um sensor difuso, com um único invólucro que detecta a luz refletida pela peça, é mais fácil de instalar, mas pode ser enganado por produtos escuros, brilhantes ou transparentes. Ele deve ser testado com o item real.
O caso de falha que distingue a experiência da teoria é aglomeração. Quando os produtos se tocam, ficam grudados ou apresentam diferenças de altura, nenhum contador de feixe simples é confiável. Um tópico de 2024 no r/PLC sobre a contagem de croissants em uma esteira de padaria gerou seis respostas viáveis: feixe de luz atravessando a parte superior dos itens; um sensor fotoelétrico combinado com um codificador que mede por quanto tempo o feixe permanece bloqueado e, em seguida, calcula o comprimento da peça em relação à velocidade da esteira; um sensor ultrassônico que detecta o ponto mais alto de cada item; uma seção curta de pesagem; e sistemas de visão completos. Os veteranos da discussão observaram que a resposta correta depende inteiramente de os produtos chegarem em uma única fila, com espaçamento uniforme. A lição para a automação: quando as peças se aglomeram, resolva o fluxo de produtos Primeiro, separe as peças; assim, a contagem se torna muito simples. Se não for possível separá-las, prepare-se para investir em um sistema de visão. Nenhum recurso de proximidade ou fotoelétrico permite que produtos aglomerados e irregulares sejam contados com a precisão desejada.
Detecção de presença e posição
A função de “presença e posição” é a que apresenta o maior volume de trabalho na área de automação, e a árvore de decisão é curta.
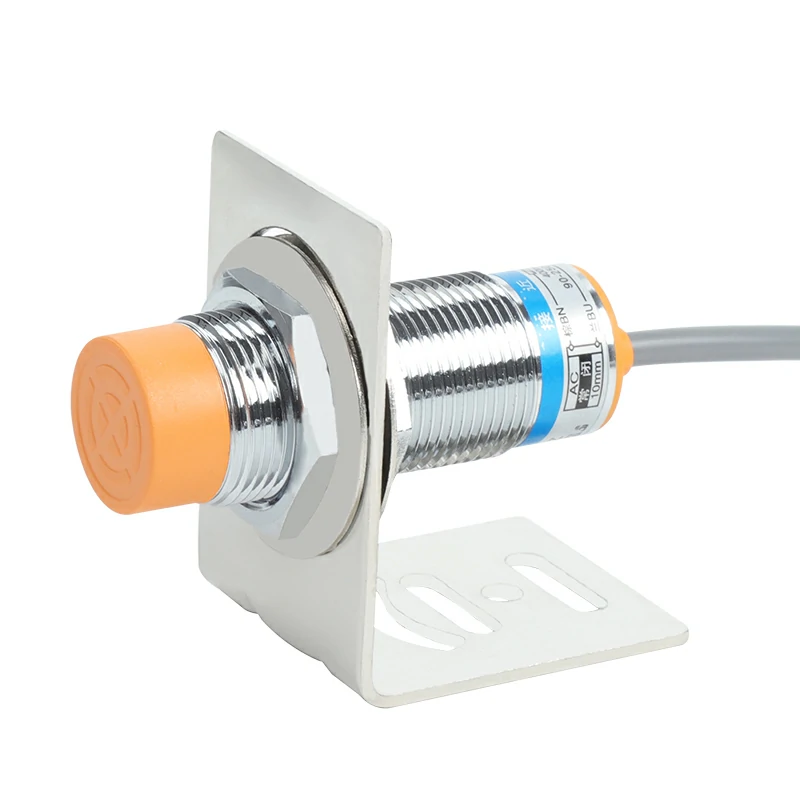
Alvo metálico, curta distância (menos de aproximadamente 10 a 15 mm), local sujo ou oleoso. Proximidade indutiva. Sem peças móveis, sem lente e com classificação IP67, os modelos cilíndricos resistem ao fluido de resfriamento e às limalhas. Este é o modelo mais versátil. Para os modelos indutivos cilíndricos, os corpos padrão M8/M12/M18/M30, com faixas nominais em torno de 1-2 / 2-4 / 5-8 / 10-15 mm, atendem à grande maioria das aplicações.
Alvo não metálico, de longo alcance ou de acesso livre. Fotoelétrico. As unidades retrorrefletivas alcançam vários metros com um único trecho de cabo. Os pares de sensores de feixe de passagem alcançam dezenas de metros e são utilizados em portas de docas e em trechos longos de esteiras transportadoras. As unidades do tipo laser são comumente classificadas para alcances de 50 metros ou mais; a visão geral da Keller Technology sobre os tipos de sensores de detecção de objetos menciona feixes de laser dessa classe.
Posição do pistão no cilindro. Os sensores magnéticos, do tipo reed ou de efeito Hall, são montados no corpo do cilindro e detectam o ímã do pistão através da parede do cilindro. Não há necessidade de suporte externo nem de alinhamento. Os sensores do tipo reed são baratos e adequados para baixas taxas de ciclo. Em altas taxas de ciclo, seus contatos mecânicos se desgastam, razão pela qual muitos engenheiros especificam os sensores de efeito Hall para operação contínua.
Fim do curso, portas, batentes mecânicos. O humilde interruptor de fim de curso. Ele entra em contato com o alvo, por isso é imune à poeira, à luz e à interferência de metais, mas tem como desvantagem um contato que se desgasta. A vida útil elétrica nominal — que, em modelos industriais, costuma ser de mais de 500.000 operações — é a especificação que indica quando ele precisará de manutenção.
Alta repetibilidade, alvos giratórios ou em movimento rápido. Um sensor indutivo acoplado a um codificador. Na impressora mencionada anteriormente, o engenheiro utilizou a contagem de pulsos do codificador entre os acionamentos do sensor para medir a consistência do alinhamento. O sensor indicava “ali”, e o codificador indicava “exatamente onde, com precisão de 0,1 mm”. Quando uma máquina precisa tanto de um acionador quanto de precisão, planeje a instalação dos dois sensores desde o início.
Três casos em que a resposta óbvia não funciona
Caso 1: “Os sensores capacitivos detectam plástico.” O livro didático diz que indutivo = metal, capacitivo = plástico, e metade dessa frase está errada. Os sensores capacitivos respondem a constante dielétrica, e o metal tem uma enorme. Um sensor capacitivo será acionado tanto por uma placa de aço quanto por um saco de grânulos. Os verdadeiros engenheiros aproveitam isso: em um tópico do r/AskEngineers sobre a contagem de latas amassadas, um participante recomendou o sensor capacitivo justamente porque ele detectaria as latas de metal e ignoram o lixo plástico ao seu redor. Isso é o oposto do atalho dos livros didáticos. O mecanismo é mais importante do que a mnemônica.
Um sensor capacitivo detecta metal sem problemas
"Capacitivo = plástico" é apenas metade da frase. A detecção capacitiva responde a qualquer material com alta constante dielétrica – e os metais apresentam a maior de todas. A detecção indutiva reconhece apenas metais; a capacitiva reconhece metais e tudo o mais – e é por isso que, às vezes, ela supera a indutiva em uma linha mista.
Caso dois: “a distância de detecção está indicada na embalagem.” A distância nominal é definida com base em um alvo padrão de aço quadrado, com uma tolerância especificada (geralmente ±10%). Ela diminui drasticamente para outros metais: o alumínio e o cobre reduzem o alcance de detecção de um sensor indutivo padrão para bem abaixo de sua classificação para aço. É por isso que um sensor que funcionava em protótipos de aço pode falhar em uma máquina que, na verdade, processa alumínio. Algumas linhas modernas de sensores utilizam compensação de fator 1 para detectar todos os metais em um alcance praticamente igual. Essa é uma melhoria genuína, mas deve ser especificada deliberadamente. Se o metal utilizado em seu processo for alumínio, aço inoxidável ou latão, pergunte isso antes de fazer o pedido, e não depois da instalação. (A explicação completa sobre como o alcance na prática diminui e como dimensionar o sensor levando isso em conta está em nosso guia separado sobre [distância de detecção do sensor de proximidade].)
Caso três: “quanto mais tecnologia, melhor”.” Os sensores ultrassônicos detectam praticamente qualquer material denso, independentemente da cor ou da transparência. São excelentes para medir níveis em tanques e distâncias sem contato de até alguns metros. No entanto, espuma, tecido e materiais porosos absorvem o pulso sonoro, fazendo com que o sistema interprete o espaço como vazio. Os sistemas de visão resolvem os problemas que nenhum outro sistema consegue resolver, a um custo dez vezes maior, com requisitos de iluminação, limpeza de lentes e processamento que ficam para sempre a cargo da equipe de manutenção. E as proteções com classificação de segurança real, cortinas de luz e interruptores de segurança com classificações PL/Categoria, constituem um mundo regulatório à parte em relação à detecção comum. Nunca substitua um sensor padrão por onde for necessária uma função de segurança. Parte da escolha consiste em saber quando não escolher um sensor sofisticado, para começar.
A Matriz de Decisão
Tarefas de detecção em automação: primeira opção, alternativas e quando cada uma delas falha
| Trabalho na máquina | Primeira opção | Alternativas | Desclassificar a primeira opção quando | Limite em que falha |
|---|---|---|---|---|
| Contagem de peças metálicas | Proximidade indutiva | Fotoelétrico de feixe de passagem (se as peças tiverem orifícios ou formato irregular) | As peças são não ferrosas e pequenas | A margem diminui para alumínio/cobre – verifique com o material real |
| Contagem de caixas, garrafas e qualquer objeto não metálico | Fotoelétrico de feixe de passagem | Retrorrefletivo; difuso (apenas para produtos limpos e uniformes) | O produto é de vidro transparente ou altamente reflexivo; acumula muita poeira | Os tipos difusos não funcionam em produtos escuros ou transparentes; os sensores de feixe direto exigem lentes limpas |
| Contagem de produtos aglomerados ou irregulares | Primeiro, ajuste o fluxo (peças separadas); depois, utilize o método de feixe ou indutivo | Contagem de picos por ultrassom; seção de pesagem; visão | As peças não podem ser separadas | Nenhum sensor simples consegue contar os aglomerados com precisão – esteja ciente do custo da tecnologia de visão |
| Presença de peças metálicas, curto alcance, local sujo | Proximidade indutiva (M12/M18, normalmente) | Capacitivo (desde que também não seja metálico) | O alvo não é metálico | O volume de detecção diminui fora do eixo – respeite o alcance nominal ± tolerância |
| Presença de qualquer objeto, longo alcance | Fotoelétrico retrorrefletivo | Sensor de feixe de passagem para alcance extremo/ambientes empoeirados; laser para longo alcance | Alvos transparentes; acabamentos espelhados | Os adeptos do estilo retrô têm dificuldade com itens transparentes ou brilhantes |
| Posição do pistão no cilindro | Magnético de efeito Hall | Interruptor de palheta (baixa frequência de ciclo) | Alta frequência de ciclos (idades das palhetas) | Os contatos de palheta sofrem desgaste mecânico – consulte a Hall para operação contínua |
| Fim do curso / proteção | Interruptor de fim de curso (mecânico) | Proximidade em caso de contato inaceitável | A alta frequência de ciclos causa desgaste nos contatos; locais sujeitos à lavagem | A vida útil elétrica de aproximadamente 500 mil operações é o valor previsto |
| Nível nos tanques/funis | Interruptor capacitivo ou de flutuação (líquidos condutores) | Ultrassônico (limpo, sem formação de espuma) | Espuma, vapor, acúmulo de resíduos pegajosos | O ultrassom detecta que o recipiente está vazio |
| Retroalimentação de velocidade ou posição | Codificador incremental | Resolver em condições de operação extremamente adversas | Precisão inferior a um grau, com orçamento limitado | As contagens do codificador são perdidas em caso de queda de energia – retorne o eixo à posição inicial |
Fixação do número de peça: quatro especificações que determinam tudo
Depois que o trabalho e a família estiverem organizados, toda a compra se resume a quatro parâmetros. Acertando todos os quatro, o número da peça surge por si só. Se você errar um, o sensor que chegar será o errado. Confirme-os nesta ordem:
Quatro especificações a serem definidas antes de fazer o pedido
- Distância de detecção, com margem: o alcance nominal é indicado como ±10% em relação a uma amostra padrão de aço e diminui em outros metais – portanto, certifique-se de que o alvo real fique dentro de 50-80% do alcance nominal, nunca na sua extremidade.
- Tipo de saída: NPN ou PNP deve ser compatível com a placa de entrada do PLC – um sensor NPN conectado a uma entrada PNP simplesmente não aciona (consulte o guia “NPN x PNP” para conhecer toda a lógica de compatibilidade e as opções de conversão).
- NO ou NC, e o que acontece quando um fio se rompe: as saídas normalmente fechadas emitem um sinal de “parada” em caso de ruptura do cabo; para posições relacionadas à segurança, essa é a direção desejada.
- Montagem e ambiente: diâmetro da rosca (M8/M12/M18/M30), com ou sem blindagem (os modelos com blindagem são montados embutidos em metal), tensão de alimentação (12-24 V CC é o padrão de automação) e classificação IP para o local de instalação – IP67 para lavagem e uso com fluido de resfriamento, IP65 para a maioria das aplicações internas em ambientes secos.
Observe que essa lista não contém nenhuma marca nem série. Esse é justamente o ponto. Uma especificação de quatro parâmetros é uma portátil solicitação. Leia-a pelo telefone, cole-a em um formulário de consulta ou entregue-a no balcão de um distribuidor. A pessoa do outro lado poderá verificar o preço em qualquer catálogo sem precisar ligar de volta para você. Uma frase completa com o sensor fica assim: “Sensor de proximidade indutivo M18, alcance nominal de 8 mm, PNP normalmente aberto, 3 fios, 12–24 V CC, IP67, blindado, com cabo de 2 metros.” Qualquer fornecedor consegue citar essa frase de uma só vez. A maioria das solicitações incompletas, do tipo “Preciso de um sensor de proximidade”, resulta em três ligações de retorno e uma chance de 50% de receber a peça errada.
Estocar sensores como um distribuidor: cobertura por trabalho, não por catálogo
Tudo o que foi mencionado acima acaba, mais cedo ou mais tarde, nas prateleiras de um distribuidor. As consultas chegam na linguagem das tarefas, não dos catálogos. Um cliente diz: “minha esteira transportadora precisa contar caixas”, ou “preciso de um sensor para o cilindro da minha embaladora”, ou “esse sensor antigo tem um ”18’ no corpo e três fios”. Se o seu estoque estiver organizado da mesma forma que a internet lista sensores (um SKU por família, um pouco de tudo), cada uma dessas consultas encontrará um “talvez”. Se o seu estoque estiver organizado de acordo com as cinco funções, cada consulta encontrará uma resposta.
Um conjunto básico de sensores, organizado por área de aplicação
| Trabalho sobre o qual seus clientes perguntam | Estoque estes | Variantes que vale a pena levar | Por que essa profundidade é vantajosa |
|---|---|---|---|
| Presença e localização de metais | Proximidade indutiva, M12 e M18, blindados | Saídas NPN e PNP; NO como padrão, NC para posições de retorno de segurança | M12/M18 são os dois tamanhos de cilindro que predominam na demanda por máquinas e serviços de reparo |
| Contagem e presença de qualquer objeto | Tipo fotoelétrico difuso, além de um par de sensores de feixe direto | Luz difusa para montagem em máquinas de curto alcance; luz de barreira para trechos de esteiras transportadoras | A detecção difusa abrange a maior parte da contagem interna da máquina; a detecção por feixe de luz é a alternativa quando o produto ou a poeira impedem seu funcionamento |
| Posição do cilindro | Sensores magnéticos para corpos de cilindros | Efeito Reed e efeito Hall; alguns comprimentos de cabo | A manutenção de cilindros é a solicitação de adaptação mais comum – os sensores acabam sendo arrancados ou duram mais do que a própria máquina |
É nessas duas topologias de saída que as linhas de produtos costumam perder pedidos. Uma máquina projetada para entradas PNP não pode utilizar seu estoque de NPN, e o mercado de reparos ainda possui uma enorme base instalada de equipamentos NPN antigos. Oferecer tanto NPN quanto PNP nos mesmos invólucros e distâncias de detecção transforma a pergunta “você tem um para a minha máquina?” de um “talvez” em um “sim”. Se você oferecer apenas uma topologia, estará dizendo à metade das máquinas que chegam à sua loja para comprar em outro lugar.
Essa variedade é exatamente o tipo de desafio que um único fornecedor multissetorial existe para resolver. A OMCH fabrica a linha de sensores de proximidade indutivos compatíveis com os soquetes M12 e M18, nas variantes NPN, PNP e de dois fios, além das famílias de sensores fotoelétricos difusos e de feixe direto, bem como sensores magnéticos do tipo reed e Hall para aplicações em cilindros. Quando a topologia de saída é fundamental, o próprio código do modelo indica o tipo de fiação: nosso amplificador de fibra HG11 é fornecido nas variantes -N ou -P, de modo que o número da peça já indica a fiação correta. E como também fabricamos o restante do painel de controle — relés, fontes de alimentação, codificadores e interruptores — em mais de 30 categorias com milhares de modelos, um distribuidor consolida o que, de outra forma, seriam dez arquivos de fornecedores em um único catálogo e um único pedido de compra. Nosso suporte à seleção de produtos comparará uma peça com um desenho, uma foto de um sensor defeituoso ou uma especificação declarada de quatro parâmetros. Isso ocorre antes de você destinar o estoque a uma nova linha de produção.
Um limite claro, no interesse da própria decisão de estocagem. A estrutura abordada neste artigo abrange aplicações industriais padrão, do tipo “seco para refrigerante”. Locais sujeitos a lavagem com água (setor de alimentos), com atmosfera explosiva e salas ultra-limpas possuem suas próprias famílias de sensores, com certificações específicas. Essas consultas merecem um especialista, e a atitude correta para um pequeno distribuidor geralmente é encaminhá-las e manter o relacionamento, em vez de estocar uma linha que tem giro de estoque de apenas uma vez por ano. Mantenha em estoque os três tipos de aplicação acima, traduza cada consulta nos quatro parâmetros, e o balcão de sensores se pagará sozinho.
Precisa de uma linha de sensores que abranja as três colunas de trabalho sem precisar de três arquivos de fornecedores? Envie a descrição do trabalho ou uma foto da peça antiga. Nossa suporte à seleção de produtos verifique se as especificações correspondem à linha de produtos antes de fazer o pedido.
Adquira a linha de sensores que atende às cinco funções.
Informe-nos sobre quais aplicações em máquinas seus clientes solicitam. Confirmaremos as famílias de produtos, os tipos de saída e os números de peça nas linhas indutiva, fotoelétrica e magnética antes de você comprometer o estoque.
Envie sua consulta sobre sensoresReferências
- Keller Technology Corporation. “7 tipos de sensores de automação para máquinas e sistemas de detecção de objetos.” 2026. https://www.kellertechnology.com/blog/7-types-of-sensors-for-object-detection/
- Fóruns Eng-Tips. “Procurando substituir um sensor de proximidade indutivo em uma aplicação exigente.” 2025. https://www.eng-tips.com/threads/looking-to-replace-inductive-prox-switch-in-demanding-application.528519/
- r/PLC. “Sensor para contagem de croissants.” 2024. https://www.reddit.com/r/PLC/comments/1f8nsex/sensor_for_counting_croissants/
- OMCH. “Sensor de proximidade.” 2026. https://www.omch.com/proximity-sensor/
- OMCH. “Seleção de produtos.” 2026. https://www.omch.com/product-selection/
- OMCH. “Página inicial.” 2026. https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese