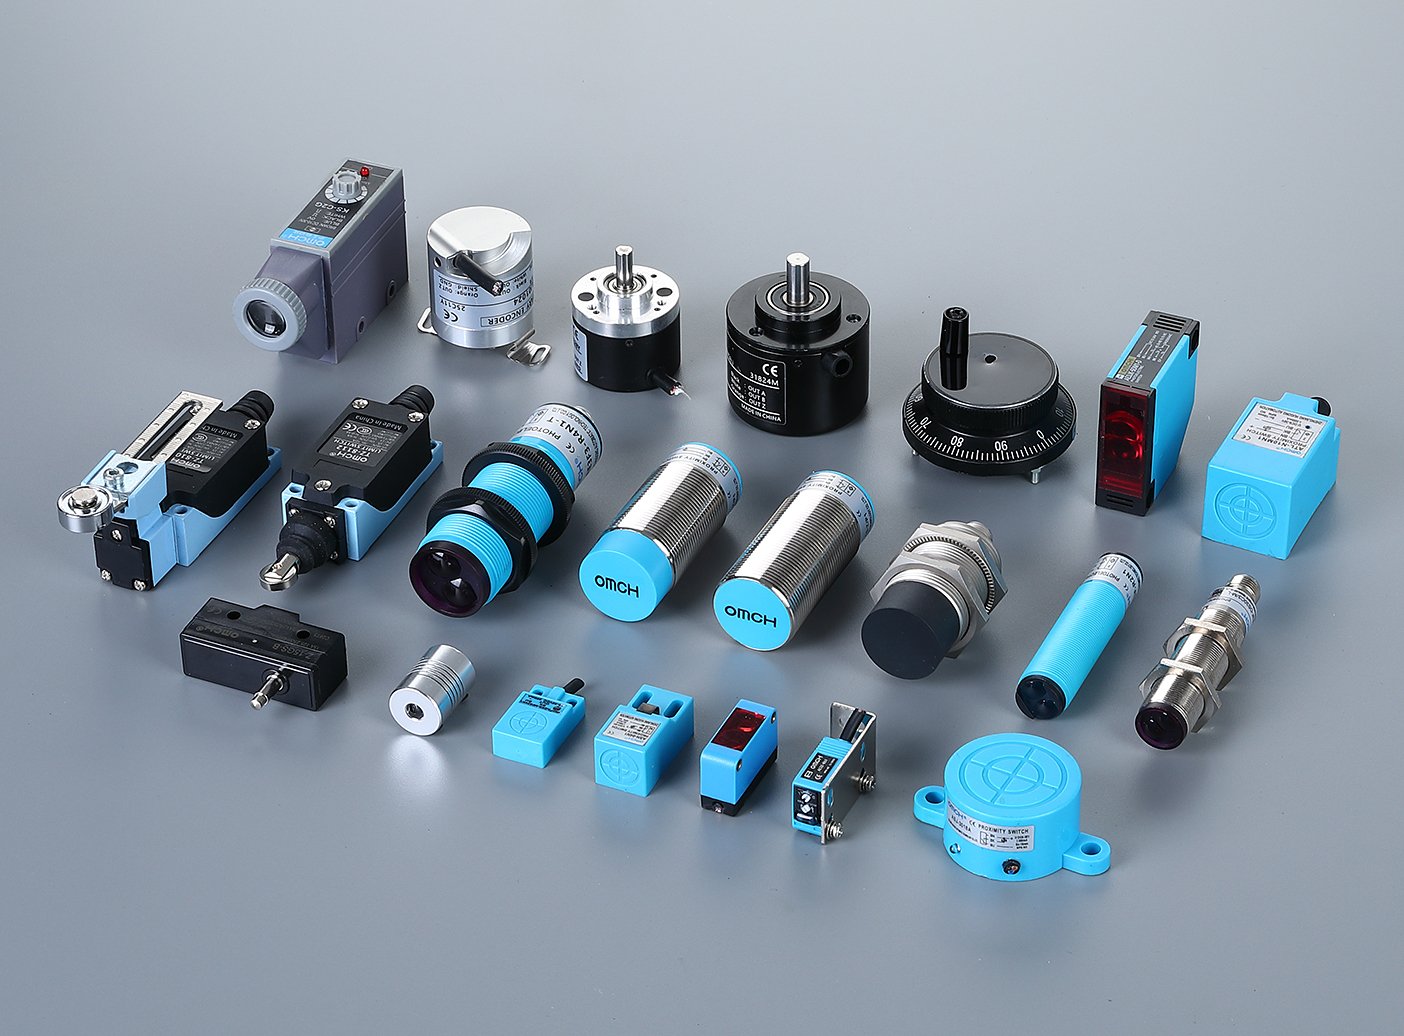
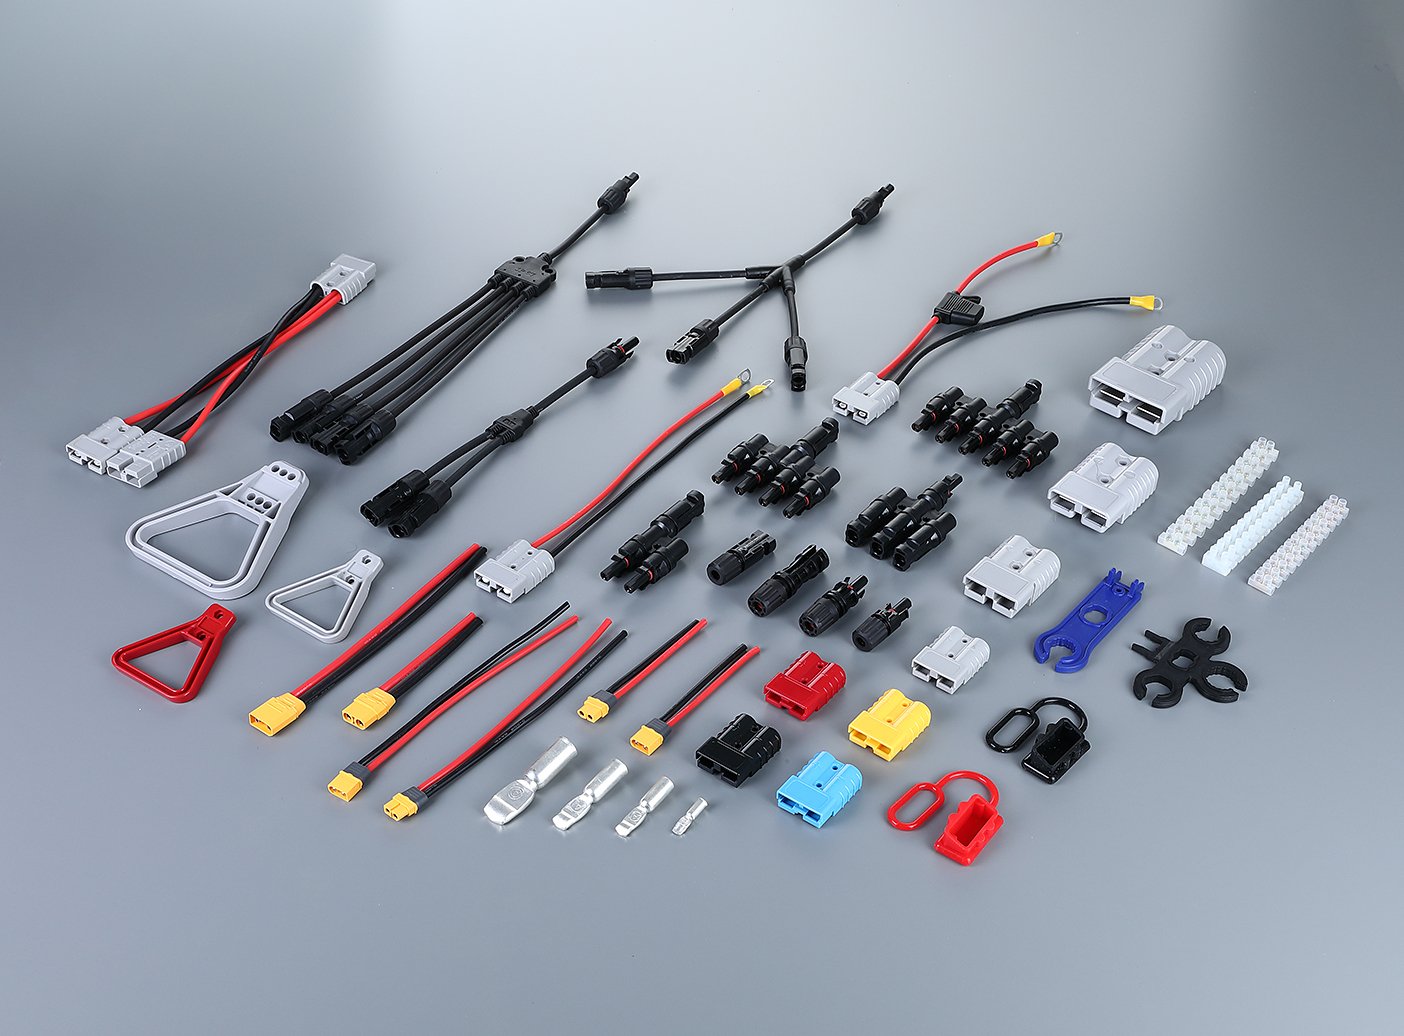
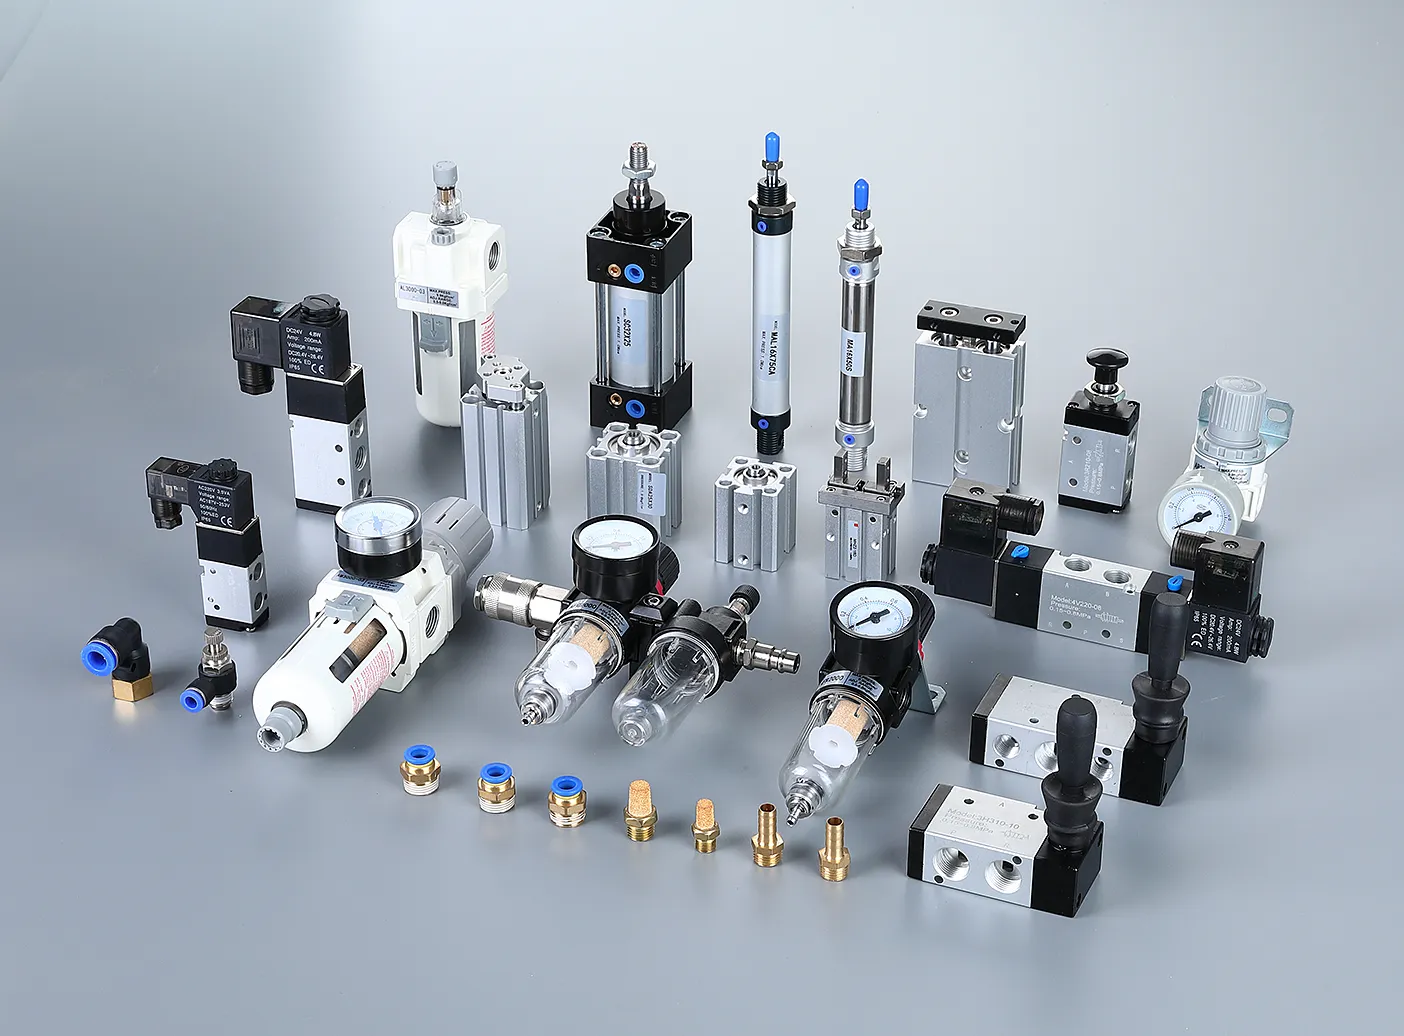
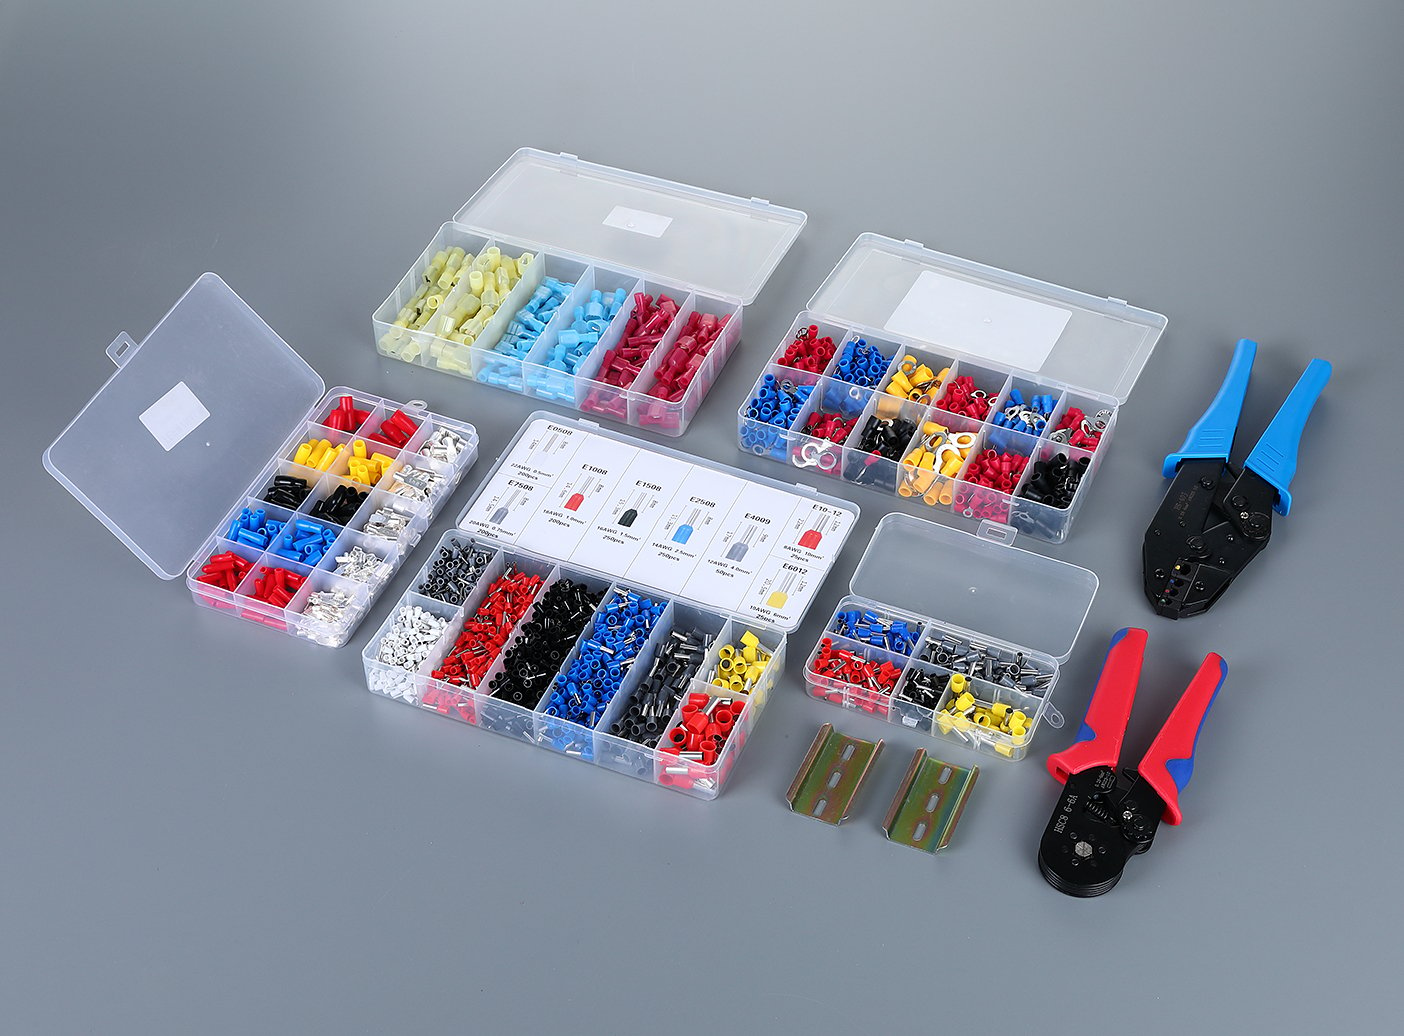
Quando as pessoas ouvem “componentes elétricos”, muitas vezes imaginam os minúsculos chips e capacitores dentro de um smartphone. Mas a fabricação de componentes elétricos abrange um território muito mais amplo e industrial — ela é a espinha dorsal de todos os chãos de fábrica, gabinetes de distribuição de energia e linhas de produção automatizadas do planeta.
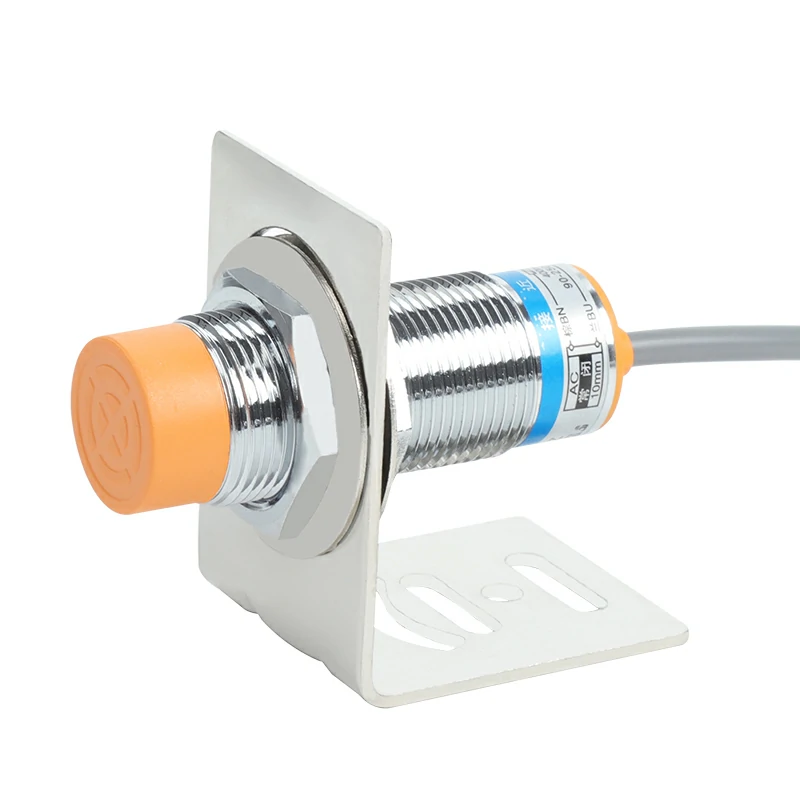
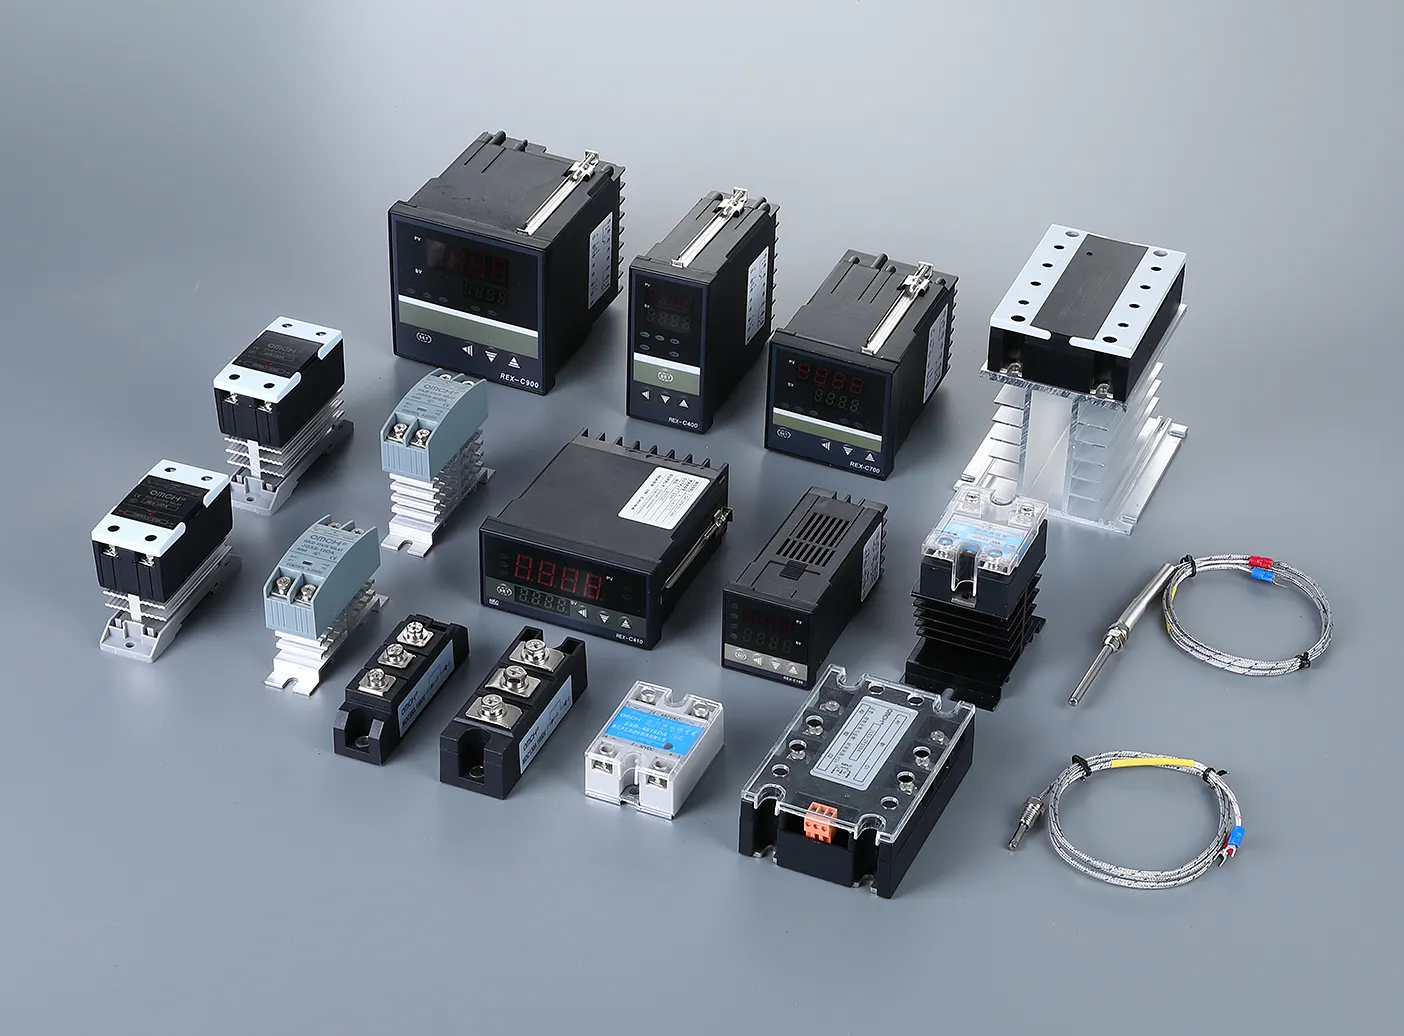
Componentes elétricos não são a mesma coisa que componentes eletrônicos. Essa distinção é importante. Os componentes eletrônicos — circuitos integrados, microprocessadores, chips de memória — estão instalados em placas de circuito impresso e processam sinais em níveis de milivolts. Os componentes elétricos lidam com potência real: eles comutam, protegem, distribuem e convertem eletricidade em tensões que vão desde circuitos de controle de 24 V CC até a distribuição da rede elétrica de 1.000 V CA. Pense em disjuntores, contatores, sensores de proximidade, relés industriais, fontes de alimentação com chaveamento, interruptores de fim de curso, válvulas solenóides e blocos de terminais — as peças que funcionam como “órgãos” e fazem com que os equipamentos industriais funcionem, se movam e parem com segurança.
Somente o mercado global de componentes eletrônicos foi avaliado em aproximadamente $498 bilhões em 2024, com projeções indicando que atingirá $735 bilhões até 2029. Mas esse número subestima o setor mais amplo de componentes elétricos, que — quando se somam equipamentos de distribuição de baixa tensão, componentes de controle industrial, sensores e dispositivos eletromecânicos — eleva o mercado total acessível bem além da marca de um trilhão de dólares em setores verticais interconectados.
A capacidade de fabricação está fortemente concentrada na Ásia. A província chinesa de Zhejiang — especialmente o corredor de Yueqing e Wenzhou — tornou-se o polo mais denso do mundo para a fabricação de equipamentos elétricos de baixa tensão, produzindo a maior parte dos disjuntores, contatores e fontes de alimentação comercializados globalmente. O eixo Shenzhen-Dongguan, na província de Guangdong, domina o mercado de componentes passivos, relés e montagens em placas de circuito impresso (PCB). Xangai e suas cidades satélites são os principais centros do segmento de alta tensão e redes inteligentes do mercado. Fora da China, o Japão e a Coreia do Sul lideram em componentes passivos de precisão (MLCCs da Murata e da Samsung Electro-Mechanics), a Alemanha e a Suíça em controle industrial de altíssima confiabilidade, e os Estados Unidos em semicondutores e componentes especializados para o setor de defesa.
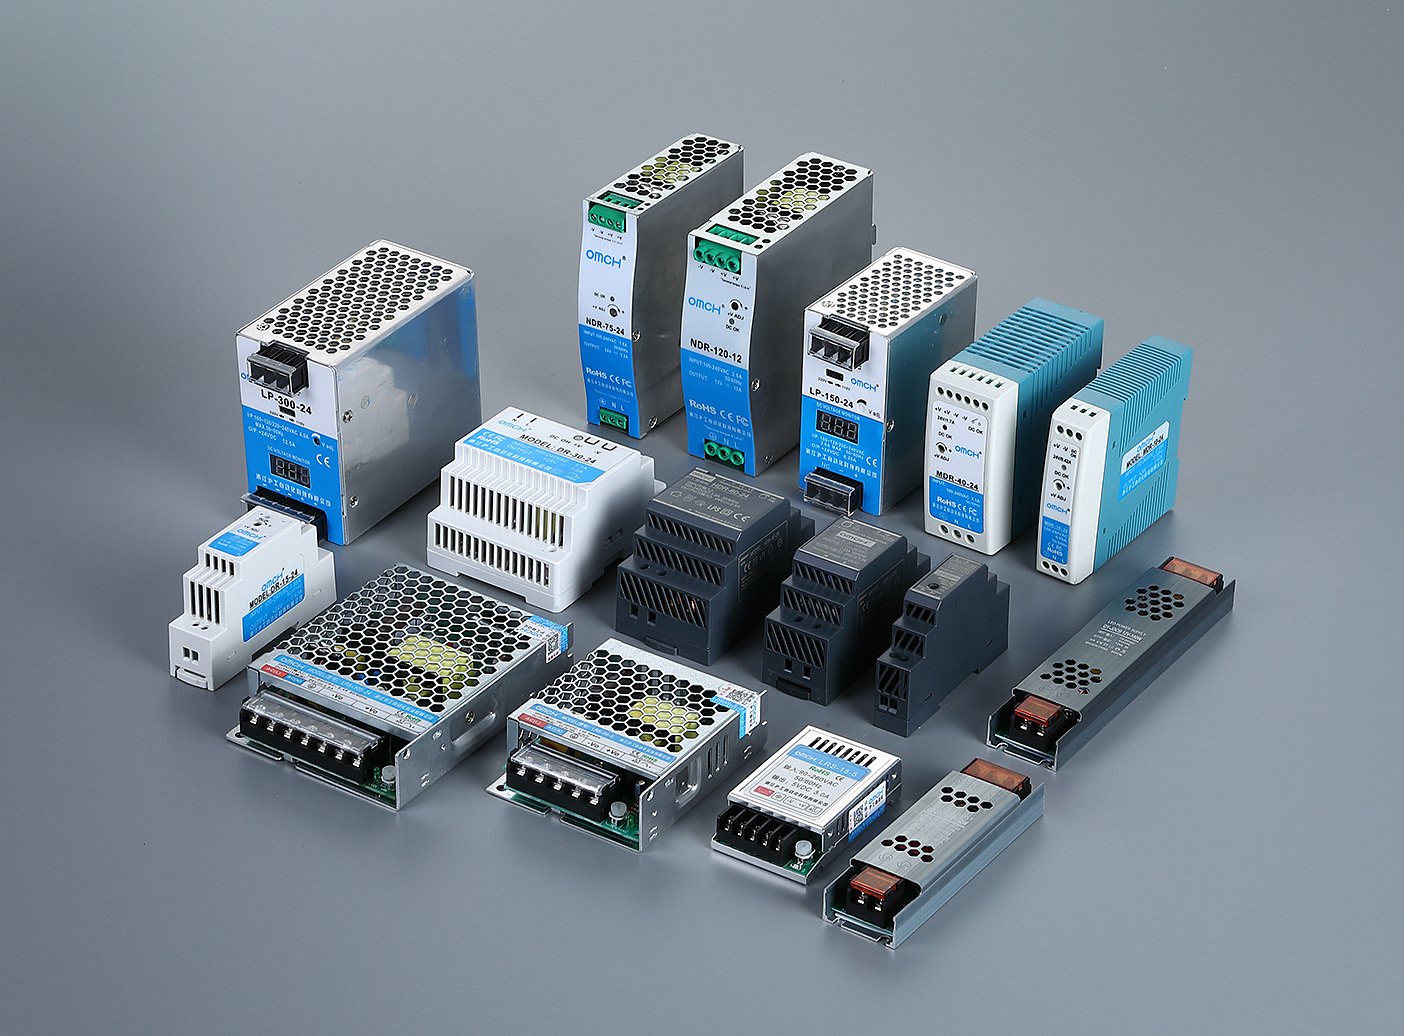
Aqui está a percepção que mais importa: esse setor não é um bloco único. Dentro de qualquer categoria de produto — digamos, uma fonte de alimentação com chaveamento para trilho DIN —, você encontrará fábricas produzindo unidades com qualidade quase aeroespacial, com eficiência 92%+ e vida útil projetada de 10 anos; fábricas que fabricam produtos sólidos para o mercado intermediário a preços competitivos para uso industrial geral; e fábricas que produzem unidades que parecem idênticas por fora, mas economizam em todos os componentes internos. A diferença de preço pode ser de três vezes ou mais entre os segmentos superior e inferior — e, para um distribuidor que atende a mercados sensíveis ao preço, saber qual segmento se adequa a cada cliente é a habilidade que distingue negócios lucrativos do gerenciamento constante de reclamações.
Pense nisso como no mercado de peças automotivas: a mesma especificação de “pastilha de freio” pode ser atendida por uma peça de qualidade OEM de um fornecedor de nível 1, por uma marca de reposição de renome ou por uma peça genérica sem marca de uma fábrica da qual você nunca ouviu falar. Todas as três se encaixam no mesmo carro. Mas só em duas delas você gostaria que seu nome estivesse associado. O restante deste guia trata de como adquirir o conhecimento necessário para distinguir a diferença — sem precisar ser engenheiro.
Como os componentes elétricos são fabricados: as três etapas de controle de qualidade
Há uma verdade incômoda sobre a fabricação de componentes elétricos: duas fábricas podem seguir as mesmas etapas de produção, usar máquinas da mesma marca e produzir componentes com o mesmo número de peça — e, mesmo assim, uma delas fornece produtos que duram dez anos, enquanto a outra começa a acumular falhas em campo em menos de seis meses. A diferença não está no fato de elas ter cada etapa de fabricação. Está presente na profundidade da execução em cada ponto de controle de qualidade.
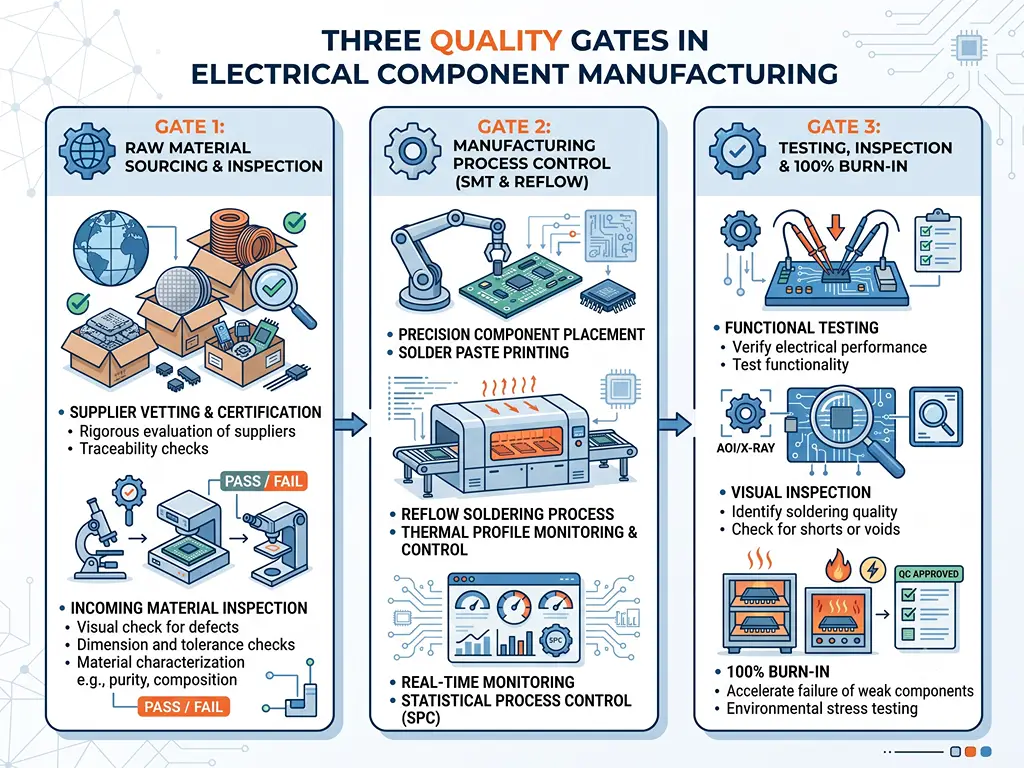
Etapa 1: Aquisição de matérias-primas e inspeção de recebimento
A qualidade de qualquer componente elétrico é determinada, em grande parte, antes mesmo de ele chegar à linha de produção. Os materiais representam 50–70% do custo de fabricação de um componente — e é exatamente por isso que são o primeiro ponto em que se busca reduzir custos.
Considere o humilde contato elétrico dentro de um relé ou contator. À primeira vista, todos os contatos parecem pequenos discos prateados. Mas a composição do material determina tudo: quantas operações o interruptor suporta, o quanto ele esquenta sob carga e se ele se solda e fica bloqueado durante um curto-circuito. O óxido de prata e cádmio (AgCdO) foi o padrão da indústria por décadas — excelente supressão de arco, longa vida útil elétrica. Mas o cádmio é tóxico e está restrito pela diretiva RoHS. O substituto moderno é o óxido de prata e estanho (AgSnO₂), que é ambientalmente compatível, mas requer um controle mais rigoroso do processo de sinterização para atingir desempenho comparável. Uma fábrica que esteja cortando custos pode usar uma liga com menor teor de prata e dispersão reduzida de óxido — o contato parece idêntico em uma fotografia, mas sua vida útil elétrica cai de 200.000 operações para talvez 50.000.
Esse padrão se repete em todas as categorias de materiais. Fio de cobre para enrolamentos de transformadores: pureza de 99,91 TP3T contra 99,51 TP3T — uma diferença de 0,41 TP3T que altera a resistividade o suficiente para aumentar a temperatura de operação em 5–8 °C, o que, ao longo dos anos, acelera a degradação do isolamento. Laminações de aço silício para núcleos de motores e transformadores: grau B50A470 (baixa perda por ferro) versus B50A1300 (padrão) — o aço de grau inferior perde três vezes mais energia na forma de calor por quilograma de material do núcleo. Carcaças de plástico de engenharia: policarbonato virgem ou PA66 versus material reciclado moído — este último fica quebradiço após 2 a 3 anos de ciclos térmicos, e o gabinete do seu cliente racha em um telhado em Dubai.
O que diferencia os fabricantes sérios daqueles que buscam apenas reduzir custos nesta etapa não é se eles afirmam “inspecionar os materiais recebidos”. O que importa é se eles podem apresentar uma ficha técnica dos materiais recebidos com critérios mínimos de aceitação — resistência à tração, índice de fluidez, tolerância de espessura do revestimento — e se conseguem rastrear qualquer lote acabado até o lote de matéria-prima utilizado na sua fabricação.
Etapa 2: Controle do Processo de Fabricação
Entre em qualquer fábrica de componentes elétricos e você verá equipamentos semelhantes: máquinas de montagem SMT, fornos de refluxo, estações de soldagem por onda, linhas de montagem automatizadas e estações de teste. A lista de equipamentos não diz quase nada. O que importa é o grau de precisão, a disciplina na manutenção e a estabilidade dos parâmetros do processo.
Uma máquina de montagem por superfície (pick-and-place) não é apenas “uma máquina SMT”. Uma linha de ponta atinge uma precisão de colocação de ±25 μm a 3σ, com velocidades de colocação superiores a 80.000 componentes por hora. Uma máquina de gama média com dez anos de uso ainda pode colocar componentes, mas com precisão de ±75 μm e metade da velocidade — e, se não tiver sido calibrada nos últimos 18 meses, esses números são meras expectativas, não valores reais. A diferença na precisão de colocação afeta diretamente a confiabilidade das juntas de solda em componentes de passo fino.
O processo de soldagem por refluxo é ainda mais revelador. A solda sem chumbo (hoje padrão segundo a RoHS) exige um perfil térmico preciso: zona de pré-aquecimento entre 150 e 180 °C por 60 a 90 segundos, aumento gradual até um pico de 235 a 245 °C, com o tempo acima do ponto de liquidus (220 °C) mantido entre 60 e 90 segundos. Um desvio de 10 °C ou 10 segundos fora dessa faixa resulta em juntas de solda frias (frágeis, propensas a rachaduras) ou em crescimento intermetálico excessivo (resistência de ligação enfraquecida). Nenhum desses defeitos é visível a olho nu. Ambos causam falhas intermitentes que deixam seus clientes loucos — o produto “funciona quando eu testo, mas falha quando o cliente o instala”.”
A terceira dimensão é o que acontece após a montagem. Toda fonte de alimentação, relé ou sensor que sai da fábrica deve passar por testes de burn-in — operando o produto na carga nominal total por um período prolongado para forçar que falhas no início da vida útil (“mortalidade infantil”) ocorram na fábrica, e não em campo. Para fontes de alimentação industriais, o padrão de referência é o teste de envelhecimento 100% em carga total por 48 horas. Uma fábrica que realiza um teste de envelhecimento de 4 horas com amostras está, estatisticamente, garantindo que uma determinada porcentagem de falhas precoces chegue aos seus clientes.
Pense nisso como se fosse assar um bolo: receita idêntica, modelo de forno idêntico — mas um confeiteiro calibra o forno semanalmente e verifica a temperatura interna com uma sonda, enquanto o outro fica de olho no cronômetro e torce para que dê tudo certo. Ambos fazem um bolo. Mas apenas um consegue fazer o mesmo bolo todas as vezes.
Etapa 3: Testes, inspeção e garantia de qualidade
“Testado segundo a norma 100%” é a alegação mais comum na fabricação de componentes elétricos — e a mais enganosa. A questão não é se Os testes acontecem. A questão é: o que é testado, contra o que padrão, e se os dados são rastreáveis.
Uma pirâmide de testes adequada possui quatro camadas. O Controle de Qualidade na Entrada (IQC) verifica se as matérias-primas e os subcomponentes adquiridos atendem às especificações antes de entrarem na produção. O Teste em Circuito (ICT) verifica cada montagem de placa de circuito impresso (PCB) quanto ao posicionamento correto dos componentes, à integridade das juntas de solda e aos parâmetros elétricos básicos. O Teste Funcional (FCT) liga o produto acabado e verifica se ele desempenha a função pretendida sob condições de carga. Os testes de confiabilidade — burn-in, ciclos térmicos, vibração — confirmam que o produto resistirá ao ambiente operacional previsto ao longo de sua vida útil esperada.
Uma fábrica que realiza “testes 100%” pode estar apenas ligando cada unidade e confirmando se o LED acende. Isso não é um teste. Trata-se de uma verificação de inicialização. Um verdadeiro teste funcional significa aplicar a carga nominal, medir os parâmetros de saída em relação aos limites das especificações e registrar os resultados. Um verdadeiro teste de confiabilidade envolve controle estatístico de processo com valores Cpk documentados — um índice de capacidade do processo ≥1,33 é o limite mínimo aceitável para um processo de fabricação de qualidade industrial, e ≥1,67 representa um processo bem controlado e previsível.
Há mais um aspecto que a maioria dos compradores nunca pensa em perguntar: a visibilidade dos defeitos. A Inspeção Ótica Automatizada (AOI) usa câmeras para verificar a qualidade das juntas de solda em superfícies visíveis — ela detecta cerca de 80–90% dos defeitos mais comuns. Mas não consegue enxergar por baixo de um pacote Ball Grid Array (BGA), onde as esferas de solda ficam entre o chip e a placa. Para isso, é necessária a inspeção por raios X (AXI). Uma fábrica que realiza apenas a AOI está, essencialmente, dizendo: “Inspecionamos o que podemos ver. O que está oculto permanece oculto.”
A lição prática: ao avaliar as alegações de testes de um fabricante, faça três perguntas. Vocês podem fornecer o relatório de Cpk do último lote de produção do meu produto? Qual é o processo de ação corretiva adotado quando um lote é reprovado na inspeção de saída — posso ver um exemplo recente? E quais equipamentos de teste cobrem as partes do produto que não posso inspecionar visualmente?
Material Processo Teste. Toda fábrica passa por essas etapas. A diferença entre um componente com vida útil de 10 anos e outro de 6 meses está no nível de detalhamento da execução em cada etapa — e não na existência ou não dessa etapa.
Padrões de qualidade explicados: o que realmente importa para os componentes elétricos
Basta dar uma volta em qualquer feira do setor elétrico para ver fichas técnicas de componentes repletas de logotipos de certificação — CE, UL, CCC, RoHS, ISO, IEC e mais meia dúzia deles. Alguns desses são requisitos imprescindíveis para o acesso ao mercado. Outros são indicadores significativos de qualidade. E outros ainda são meramente decorativos. Saber distinguir uns dos outros é uma habilidade fundamental para qualquer distribuidor que faça compras no mercado internacional.
Certificações de segurança: CE, UL, CCC e acesso a mercados regionais
As certificações de segurança são o sistema de “visto” dos componentes elétricos: sem visto, não há acesso ao mercado. No entanto, mercados diferentes exigem vistos diferentes, e estes não são intercambiáveis.
Para a União Europeia, a marcação CE é obrigatória para a maioria dos produtos elétricos abrangidos pela Diretiva de Baixa Tensão (2014/35/UE, que abrange 50–1.000 V CA) e pela Diretiva de Compatibilidade Eletromagnética (2014/30/UE). A nuance fundamental: a marcação CE para muitas categorias de produtos funciona com base na autodeclaração do fabricante — o fabricante declara a conformidade, e não é necessário um laboratório de testes independente. Uma marcação CE respaldada por um certificado de testes emitido por um organismo notificado difere significativamente de uma marcação CE autodeclarada, mas o logotipo tem a mesma aparência no produto.
Para a América do Norte, a certificação UL (ou equivalente da CSA ou ETL) é o requisito de fato. A UL distingue entre “Listed” (certificação completa do produto final, a marca que compradores e inspetores procuram) e “Recognized” (certificação no nível do componente, relevante para fabricantes de equipamentos originais que incorporam a peça em um conjunto maior). Um relé com a marcação “UL Reconhecido” é adequado como componente; ele não deve ser vendido como produto final independente a um usuário final que espera a certificação “UL Listado”.
Na China, a CCC (Certificação Obrigatória da China) se aplica aos produtos incluídos no catálogo da CCC — incluindo disjuntores miniatura (MCBs), contatores e certos interruptores. Os produtos que não constam no catálogo podem obter a marcação CQC de forma voluntária. Um ponto cego comum: distribuidores que compram de fábricas chinesas para mercados exclusivamente de exportação às vezes recebem produtos com a marcação CCC que não atenderiam aos requisitos da CE ou da UL, pois o foco e os limites dos testes diferem entre os sistemas de certificação.
O atalho para a verificação: peça o número do certificado, não apenas uma foto do logotipo. Todo órgão de certificação legítimo mantém um banco de dados público de certificados. Se o fornecedor não puder fornecer um número de certificado que você possa consultar por conta própria, considere a alegação de certificação como não verificada.
Normas de gestão da qualidade: ISO 9001 e além
A ISO 9001:2015 é a norma de sistema de gestão da qualidade mais amplamente reconhecida — e a mais amplamente mal compreendida. A ISO 9001 certifica que uma empresa possui processos documentados para a gestão da qualidade, e não que seus produtos sejam bons. Ela afirma: “Esta fábrica possui um sistema para controlar a forma como fabrica seus produtos.” Ela não afirma: “Os produtos fabricados por esta fábrica são confiáveis.”
A diferença prática é extremamente importante. Uma fábrica certificada pela ISO 9001 ainda pode produzir produtos medíocres — só que os produz de forma consistentemente medíocre, com procedimentos documentados para lidar com reclamações sobre essa mediocridade. Por outro lado, uma fábrica sem a certificação ISO 9001 pode produzir produtos excelentes graças à competência de sua equipe de engenharia, mas sem garantia de que o lote de amanhã será igual ao de hoje.
Para verificar as declarações relativas à ISO 9001: verifique se o organismo de certificação é membro signatário do IAF (Fórum Internacional de Acreditação) — os certificados emitidos por organismos que não fazem parte do IAF têm reconhecimento internacional limitado. Verifique o escopo da certificação — ela abrange a categoria específica de produto que você está comprando? A ISO 9001 para “fabricação de interruptores elétricos” não abrange fontes de alimentação. E verifique a data da auditoria de vigilância mais recente — a ISO 9001 exige auditorias de vigilância anuais; um certificado cuja última auditoria tenha ocorrido há 18 meses pode já estar suspenso.
Padrões de desempenho específicos para produtos: IEC, IPC e o que os números significam
Se as certificações de segurança são o visto e a ISO 9001 é a carteira de motorista, as normas de desempenho do produto são as especificações reais do veículo — potência, torque, economia de combustível. Elas informam o que o componente é realmente capaz de fazer, em quais condições e por quanto tempo.
Para aparelhagens de baixa tensão, a série IEC 60947 constitui a estrutura normativa. A norma IEC 60947-4-1 abrange contatores e acionadores de motor — ela define categorias de utilização como AC-3 (partida normal do motor) e especifica a resistência elétrica mínima que um contator deve atingir. Um contator classificado para 1 milhão de operações elétricas sob AC-3 é um produto industrial adequado. Um classificado para 2 milhões está em outro patamar — ele durará o dobro do tempo na mesma aplicação, e a diferença de preço (normalmente 20–40%) se amortiza a uma fração de um centavo por operação.
No caso das fontes de alimentação comutadas, a norma IEC 62368-1 rege a segurança, mas o número que mais importa para os distribuidores é a eficiência. Uma fonte de alimentação operando com eficiência de 85% converte 15% de sua potência de entrada em calor. Com eficiência de 92%, esse valor cai para 8% — quase metade do calor. Menos calor significa maior vida útil do capacitor eletrolítico, que é o principal mecanismo de desgaste nas fontes de alimentação. A diferença entre uma unidade com eficiência de 85% e outra com eficiência de 92% pode significar 2 a 3 anos a mais de vida útil em um gabinete aquecido, e a especificação de ondulação e ruído (≤150 mVp-p versus ≤50 mVp-p) indica o quão limpa é a energia de saída para componentes eletrônicos sensíveis a jusante.
Para sensores de proximidade, a norma IEC 60947-5-2 define parâmetros de desempenho, incluindo distância de detecção e precisão de repetição. Um sensor de proximidade indutivo padrão com distância de detecção nominal de 2 mm e precisão de repetição de ±10% é adequado para detecção simples de presença. Para posicionamento de precisão — como a detecção de uma troca de ferramenta em uma máquina CNC —, a precisão de repetição de ±2% é imprescindível, e a diferença de preço reflete a precisão de fabricação necessária para alcançá-la.
O padrão é consistente em todas as categorias de produtos: há sempre um limite mínimo que “atende ao padrão” e um limite máximo que “excede significativamente o padrão”. O fabricante que puder indicar exatamente onde seu produto se situa nesse espectro — com dados de testes — é aquele que merece receber seu pedido de compra.
Conformidade ambiental e de materiais: RoHS, REACH e o que elas abrangem
A RoHS (Restrição ao Uso de Substâncias Perigosas, Diretiva 2011/65/UE) restringe seis substâncias originais — chumbo, mercúrio, cádmio, cromo hexavalente, PBB, e PBDE — cada uma a 0,1% em peso em materiais homogêneos (cádmio: 0,01%), além de quatro ftalatos (DEHP, BBP, DBP, DIBP), cada um a 0,1%. O REACH (Registro, Avaliação e Autorização de Produtos Químicos, CE 1907/2006) abrange mais de 240 Substâncias que Dão Motivo a Grande Preocupação (SVHCs) a partir do início de 2026, com a lista de substâncias candidatas atualizada a cada seis meses.
Para um distribuidor, a questão prática é a verificação. A autodeclaração de conformidade com a RoHS feita por um fornecedor vale, basicamente, o papel em que está escrita. Relatórios de testes realizados por terceiros, emitidos por um laboratório credenciado pela ISO 17025 — com o número do relatório, a data e a lista de substâncias testadas —, são o padrão de excelência. A triagem por XRF (fluorescência de raios X) pode verificar rapidamente a presença de elementos restritos pela RoHS em amostras, mas não consegue detectar ftalatos — para isso, são necessários testes por GC-MS (cromatografia gasosa acoplada à espectrometria de massa). Se um fornecedor apresentar um relatório de XRF e alegar total conformidade com a RoHS, incluindo os ftalatos, ou ele não entende a diferença ou está contando com o fato de que você também não entenda.
Tendências do setor que estão remodelando a fabricação de componentes elétricos
Se as seções anteriores explicaram como os componentes elétricos são fabricados e certificados, esta responde à pergunta que todo distribuidor acaba fazendo: minha linha de produtos está prestes a ficar mais barata, obsoleta ou ambos? As quatro mudanças a seguir não são previsões distantes — elas já estão remodelando os preços praticados pelos fornecedores, a rapidez das entregas e quais categorias de produtos estão ganhando ou perdendo margem.
| Tendência | Impacto na indústria de manufatura | O que isso significa para o seu processo de aquisição |
|---|---|---|
| Electrificação e veículos elétricos | IGBTs de grau automotivo, MOSFETs de SiC e relés de alta tensão estão atraindo investimentos e ampliando a capacidade de produção. Estima-se que o mercado global de dispositivos de potência de SiC cresça de aproximadamente $2,8 bilhões em 2024 para mais de $11 bilhões até 2030. Enquanto isso, contatores e relés industriais padrão se beneficiam do efeito de escala da produção — maior capacidade total significa custos unitários mais baixos para componentes de nível industrial que compartilham linhas de fabricação semelhantes. | Se você comercializa componentes de controle industrial, espere uma pressão de queda nos preços dos contatores e relés convencionais nos próximos 2 a 3 anos, à medida que a expansão da capacidade impulsionada pelos veículos elétricos (EVs) crie um excedente de oferta em categorias relacionadas. Negocie de acordo com essa realidade. |
| IA e expansão dos centros de dados | Os data centers e os servidores de IA são o principal fator que impulsiona a demanda por fontes de alimentação de alta eficiência, resistores de detecção de corrente de precisão e conectores de alta densidade. A certificação de eficiência 80 PLUS — originalmente destinada a fontes de alimentação para computadores — tornou-se também um padrão de qualidade de fato para fontes de alimentação industriais em trilho DIN, com o nível Titanium (eficiência 96%+) se tornando a referência de excelência. | As fontes de alimentação estão passando por uma mudança discreta em termos de qualidade: os níveis de eficiência estão deixando de ser apenas um “diferencial” para se tornarem um “requisito imprescindível” para muitos compradores. Manter em estoque uma linha que vai do nível Bronze ao Gold permite atender tanto aos segmentos de clientes sensíveis ao preço quanto aos que priorizam a qualidade. |
| Regionalização da cadeia de suprimentos | A incerteza em relação à política comercial e a escalada tarifária estão acelerando a diversificação da produção industrial, afastando-a da dependência de um único país. Vietnã, Índia e México estão se tornando centros secundários de produção de componentes elétricos, especialmente para produtos destinados aos mercados norte-americano e europeu. | Um fornecedor que possua parcerias estabelecidas de armazenamento ou distribuição regional fora da China oferece prazos de entrega mais rápidos e flexibilidade tarifária. Ao avaliar novos fornecedores, pergunte sobre a capacidade logística de múltiplos armazéns — isso está se tornando um diferencial competitivo mais rapidamente do que a maioria dos distribuidores imagina. |
| Miniaturização e integração | Os componentes estão ficando cada vez menores, ao mesmo tempo em que ganham mais funcionalidades. Os sensores incorporam, cada vez mais, o IO-Link ou outros protocolos de comunicação digital. As fontes de alimentação oferecem maior potência em espaços menores no trilho DIN. Os relés integram contatos de feedback para diagnóstico. | Um tamanho menor, mantendo as mesmas especificações, geralmente indica uma geração mais avançada de processo de fabricação — o que tende a estar relacionado a uma melhor qualidade geral. Não compare componentes apenas com base no preço e nas especificações; o formato pode ser um indicador oculto de qualidade. |
O fio condutor que une todas as quatro tendências — a excelência na fabricação, ou seja, qualidade consistente, entrega confiável e capacidade de atender a várias categorias — está se tornando cada vez mais valioso, e não o contrário. As fábricas que terão sucesso não são as mais baratas, mas aquelas que facilitam ao máximo a vida de seus distribuidores.
Como avaliar fabricantes de componentes elétricos: uma lista de verificação prática para o comprador
Tudo o que foi abordado nas seções anteriores — os processos de fabricação, os padrões de qualidade, as tendências do setor — leva a uma questão prática: quando o representante de vendas de um fabricante lhe envia uma cotação e um folheto, como você distingue o conteúdo real das técnicas de venda?
O erro mais comum na avaliação de fornecedores é limitar a decisão ao preço e aos certificados. Uma planilha com três colunas — “Preço unitário”, “CE?”, “ISO?” — não é uma avaliação. É uma aposta. Uma avaliação confiável abrange cinco dimensões. Juntas, elas formam uma “avaliação de saúde” do fornecedor que você pode realizar diretamente da sua mesa, sem precisar ser engenheiro.
Capacidade de fabricação: além das listas de equipamentos
As listas de equipamentos são o que uma fábrica tem mais facilidade de embelezar. Sim, elas têm máquinas de SMT. Toda fábrica afirma ter máquinas de SMT. A verdadeira questão é: de que geração são, em que estado de manutenção se encontram e qual é o seu nível de utilização?
Uma máquina de montagem SMT de gama média atinge taxas de colocação de 30.000 a 50.000 componentes por hora (CPH), com precisão de colocação em torno de ±50 μm. Uma linha de alta velocidade da geração atual opera a 80.000–150.000 CPH com precisão de ±25 μm. Se as fotos dos equipamentos de uma fábrica mostrarem máquinas com pintura desbotada e monitores CRT, o ano de fabricação dos modelos diz algo sobre a filosofia de investimento em ativos da empresa.
Mais revelador do que o próprio equipamento é a Eficácia Geral do Equipamento (OEE) — uma métrica composta que combina disponibilidade, desempenho e qualidade. Os padrões de referência de OEE de nível mundial situam-se em 85%+. Uma fábrica típica opera na faixa de 60 a 75%. Um valor abaixo de 60% sugere sérios problemas na gestão da produção. E a utilização da capacidade — produção real dividida pelo máximo teórico — revela uma realidade diferente: acima de 90% significa que a fábrica está operando no limite e seu pedido ficará na fila; abaixo de 50% significa que há mais capacidade do que clientes, o que pode explicar por que estão fazendo cotações agressivas, mas levanta dúvidas sobre a viabilidade a longo prazo.
Três perguntas a fazer: “Vocês poderiam enviar um breve vídeo mostrando a linha de produção que fabricaria nosso produto?” “Quando foi a calibração mais recente de seus equipamentos de SMT e de teste?” “Qual é a taxa atual de utilização da capacidade — e com que rapidez vocês poderiam dobrar a produção do nosso produto caso houvesse um aumento repentino na demanda?”
Análise da realidade do sistema de qualidade
Um certificado na parede comprova que um auditor esteve aqui uma vez. Um sistema de qualidade em funcionamento comprova seu valor todos os dias. A diferença fica evidente quando se sabe onde procurar.
Comece pelo controle de qualidade na entrada. Peça para ver um relatório de amostra do IQC — não um modelo em branco, mas um relatório real e preenchido referente a uma recepção recente de material. Um relatório real conterá valores medidos em relação aos limites das especificações, uma classificação de aprovação/reprovação e um número de lote rastreável. Um modelo em branco sem dados é um sinal de alerta de que o IQC existe apenas no papel.
Passe para o controle de processos. O padrão de referência é o Controle Estatístico de Processos (SPC) com gráficos de controle em tempo real. As características-chave do processo — volume de depósito da pasta de solda, força de crimpagem para conexões de terminais, resistência da bobina para relés — devem ser monitoradas com gráficos X-bar R ou similares, e os valores de Cpk resultantes devem ser documentados. Um Cpk ≥ 1,33 em características críticas significa que o processo é capaz de permanecer dentro das especificações sob variação normal. Uma fábrica que não consegue produzir dados de Cpk está, essencialmente, admitindo que não mede a capacidade do processo.
O controle de qualidade na saída completa o quadro. A norma de amostragem do Nível de Qualidade Aceitável (AQL) — normalmente o Nível II de Inspeção Geral — define quantas unidades são inspecionadas e qual taxa de defeitos leva à rejeição. Para componentes elétricos, defeitos críticos (que afetam a segurança) devem seguir o AQL 0,65 ou mais restritivo; defeitos graves (que afetam o funcionamento), o AQL 1,0; e defeitos menores (estéticos), o AQL 2,5. Pergunte: “Qual nível de AQL vocês aplicam para defeitos críticos em comparação com defeitos graves na inspeção final?”
E o teste de rastreabilidade: “Se eu lhe der o número de lote de um produto que recebi há seis meses, você consegue me dizer quais lotes de matéria-prima foram utilizados nele e quais operadores operaram cada estação?” Uma fábrica com qualidade consegue responder afirmativamente a essa pergunta em menos de uma hora.
Estabilidade da cadeia de suprimentos e histórico de entregas
Para um distribuidor, um produto excelente que chega com dois meses de atraso é pior do que um produto satisfatório que chega na hora certa. Seu cliente está esperando. Sua reputação está em jogo.
O On-Time In-Full (OTIF) é a métrica que realmente importa — ela mede tanto se o pedido chegou na data prometida quanto se a quantidade total foi entregue. Um fornecedor que alega “entrega pontual 98%”, mas considera apenas “remessas parciais como pontuais”, está ocultando uma taxa real de OTIF que pode ser 20 pontos mais baixa. Solicite os registros reais de remessas dos últimos seis meses — datas, quantidades pedidas versus quantidades enviadas — e calcule você mesmo o OTIF.
A resiliência da cadeia de suprimentos é a dimensão voltada para o futuro. Se o único fornecedor da fábrica de um microcontrolador essencial ficar fora de operação por oito semanas — o que acontecerá com seus pedidos? Um fabricante resiliente mantém, no mínimo, a qualificação de duas fontes para componentes sujeitos ao risco de fornecimento exclusivo e mantém um estoque de segurança de mais de 4 semanas para materiais com prazo de entrega longo. Faça a pergunta diretamente: “Qual é a sua exposição ao risco de fonte única para os componentes do nosso produto e qual é a sua estratégia de mitigação?”
A transparência na comunicação é o fator multiplicador. Quando ocorre um atraso, o fornecedor o notifica proativamente com uma nova data de entrega e o motivo, ou fica em silêncio até que você entre em contato? Existe um único ponto de contato para a sua conta — e, caso essa pessoa saia da empresa, há alguém mais que conheça o histórico dos seus pedidos? Esses fatores “intangíveis” têm consequências financeiras mais graves do que a maioria dos compradores admite.
Estrutura de custos e transparência nos preços
O preço unitário em uma cotação é o ponto de partida de uma discussão sobre custos, não o ponto final. O indicador que importa para um distribuidor é o Custo Total de Propriedade (TCO): preço unitário mais logística de recebimento mais impostos aduaneiros mais custos de inspeção de recebimento mais o custo esperado de falhas de qualidade distribuído pelo volume do pedido.
Um exemplo simples ajuda a esclarecer isso. Suponha que você esteja comparando dois fornecedores para um componente do qual compra 10.000 unidades por ano. O fornecedor A oferece $4,50 por unidade, com uma taxa histórica de defeitos de 1%. O fornecedor B oferece $4,30 por unidade, com uma taxa histórica de defeitos de 3%. À primeira vista, o fornecedor B representa uma economia de $2.000 por ano. Mas 3% de defeitos em 10.000 unidades significam que 300 unidades apresentam falha — e cada falha custa a você não apenas o custo do componente, mas também o frete, a alfândega, a comunicação com o cliente e a logística de substituição. Estimando de forma conservadora $15 por falha no custo total de resolução: 300 × $15 = $4.500 em custos de qualidade. A cotação “mais barata” do fornecedor B, na verdade, custa à sua empresa $2.500 a mais por ano.
A Quantidade Mínima de Pedido (MOQ) é outro fator de custo oculto. Uma MOQ equivalente a três meses do seu volume típico de vendas significa que seu estoque gira quatro vezes por ano — imobilizando capital de giro e espaço no armazém. Uma MOQ equivalente a um mês de vendas significa doze giros de estoque, liberando dinheiro para outros produtos. A diferença na MOQ entre dois fornecedores pode facilmente superar uma diferença no preço unitário do 5% em termos de impacto real nos negócios.
As condições de pagamento constituem a terceira dimensão. Depósito de 30% via T/T com 70% antes do embarque versus depósito de 30% com 70% contra cópia dos documentos versus Carta de Crédito em 60 dias — cada uma dessas opções afeta as necessidades de capital de giro de maneira diferente. Para um distribuidor que opera com margens brutas de 15–25%, um intervalo de 60 dias entre o pagamento ao fornecedor e o recebimento do cliente pode prejudicar significativamente o fluxo de caixa. Leve em consideração as condições de pagamento na sua comparação, juntamente com o preço unitário.
Comunicação, atendimento e o efeito multiplicador
Um fornecedor que responde a uma solicitação de cotação (RFQ) em 24 horas com uma cotação completa, fichas técnicas em inglês legível e algumas perguntas para esclarecer sua aplicação — em comparação com outro que responde em cinco dias com apenas uma linha indicando o preço — não é apenas mais fácil de trabalhar. É mais econômico trabalhar com ele. Cada hora que você gasta buscando esclarecimentos, traduzindo documentação ou explicando especificações técnicas básicas a um fornecedor é uma hora que você não está dedicando à venda para seus próprios clientes.
É aqui que a estrutura da sua base de fornecedores se torna uma questão estratégica. Um pequeno distribuidor típico se abastece em 10 a 20 fábricas diferentes, cada uma com seu próprio canal de comunicação, processo de controle de qualidade, organização logística e condições de pagamento. A sobrecarga administrativa de gerenciar tantas relações com fornecedores — estimada conservadoramente em $200–500 por fornecedor por mês em tempo de coordenação, manuseio de documentos e acompanhamento de qualidade — soma milhares de dólares em custos ocultos a cada mês. A consolidação das compras em um número menor de fornecedores com linhas de produtos mais abrangentes reduz diretamente essa sobrecarga. Um fabricante que oferece mais de 30 categorias de produtos sob o mesmo teto transforma a equação: a carga de gerenciamento de fornecedores do distribuidor passa de gerenciar uma dúzia de relacionamentos para gerenciar apenas dois ou três, liberando tempo e atenção para atividades geradoras de receita.
Ao avaliar um novo fornecedor, pergunte-se: trabalhar com essa empresa simplifica ou complica meu negócio? A resposta a essa pergunta, multiplicada por todos os fornecedores da sua lista, pode ser o fator mais determinante para sua margem operacional.
Se você estiver avaliando fornecedores e quiser comparar a linha de produtos e as especificações de outro fabricante, o catálogo de produtos da OMCH está disponível em www.omch.com.
Referências
-
IEC. “IEC 61760-1:2026 — Tecnologia de montagem em superfície.” 2026.
https://www.une.org/encuentra-tu-norma/busca-tu-norma/iec/?c=116912 -
IPC. “IPC-A-610 — Aceitabilidade de conjuntos eletrônicos.”
https://shop.ipc.org/standards/standard-only -
IEC. “Série IEC 60947 — Aparelhagem de comutação e controle de baixa tensão.”
https://www.iec.ch/ -
Comissão Europeia. “Diretiva RoHS 2.0 2011/65/UE.”
https://ec.europa.eu/environment/topics/waste-and-recycling/rohs-directive_en -
Agência Europeia de Produtos Químicos (ECHA). “Lista de Candidatos a SVHC do REACH.”
https://echa.europa.eu/candidate-list-table -
Research and Markets. “Relatório de Mercado de Componentes Elétricos e Eletrônicos 2026.” 2026.
https://www.researchandmarkets.com/reports/5792767/electrical-electronics-components-market-report -
Blog de Componentes Passivos. “Desafios de Qualidade e Mitigação de Riscos para Componentes Passivos em Ambientes Adversos.”
https://passive-components.eu/quality-challenges-and-risk-mitigation-for-passive-components-in-harsh-environments/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese