Kontrol dalam Otomasi: Lebih dari Sekadar Daftar Komponen
Masuklah ke lantai pabrik mana pun dan Anda akan melihat pola yang sama berulang: sensor memantau, pengontrol mengambil keputusan, dan aktuator bergerak. Sebuah sensor fotoelektrik mendeteksi sebuah paket yang melintasi konveyor. PLC membaca sinyal tersebut, menjalankan logikanya, dan memerintahkan relai untuk mengaktifkan pengalih jalur. Paket tersebut meluncur ke jalur yang benar — semuanya terjadi dalam waktu kurang dari 10 milidetik. Jika salah satu komponen tersebut tidak berfungsi, jalur produksi akan berhenti.
Itulah arti sebenarnya dari “sistem kendali untuk otomatisasi”. Bukan sekadar daftar komponen. Bukan pula definisi dalam buku teks. Ini adalah sistem sinyal — sebuah sistem loop tertutup di mana setiap perangkat bergantung pada perangkat di sebelahnya.
Tantangan sesungguhnya bukanlah mencari produk. Tantangannya adalah mengetahui kategori mana yang penting, apa yang harus dicari dalam setiap kategori, dan bagaimana cara memperolehnya tanpa menghabiskan waktu atau anggaran. Artikel ini memberikan informasi tepat mengenai hal itu: tujuh kategori kontrol fungsional, spesifikasi utama untuk masing-masing kategori, serta kerangka kerja pengadaan yang tidak hanya berfokus pada harga satuan.
7 Kategori Pengendalian yang Diperlukan dalam Setiap Proyek Otomasi
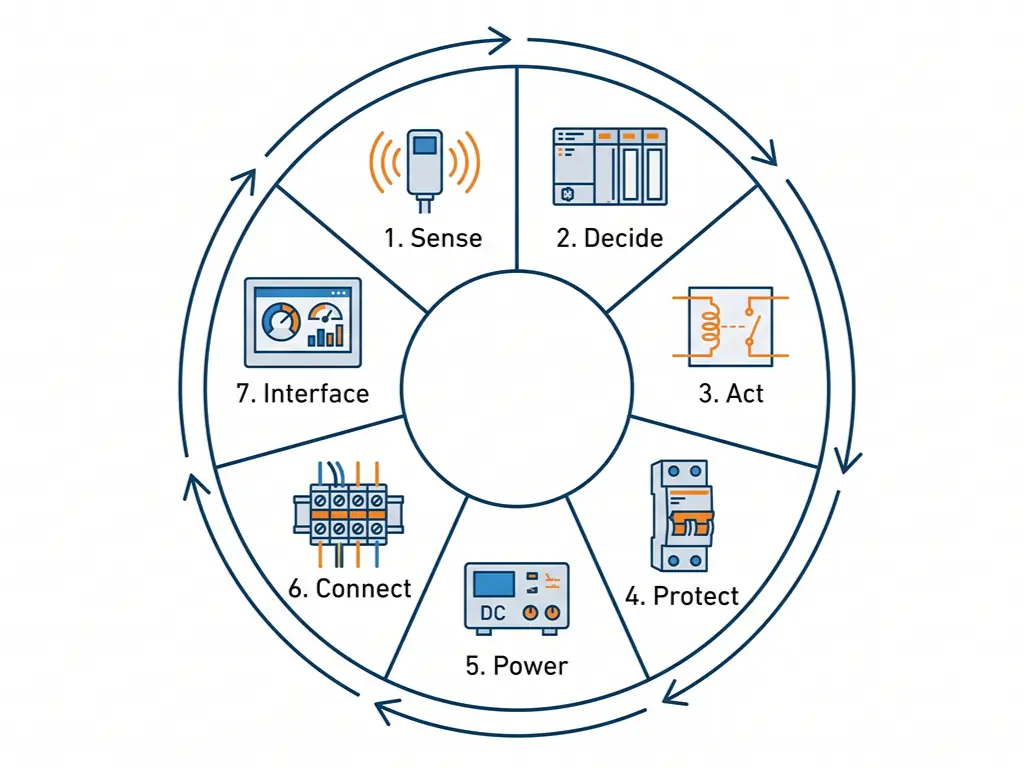
Sebelum membahas komponen-komponennya satu per satu, akan lebih bermanfaat jika kita memikirkannya dari sudut pandang fungsi, bukan nama produk. Setiap sistem otomatis — baik itu jalur pengemasan, stasiun pompa air, maupun sel CNC — memerlukan sistem kendali yang menjalankan tujuh peran berbeda. Anggaplah peran-peran tersebut sebagai kerangka fungsional dari kabinet kendali Anda.
Mengenali → Memutuskan → Bertindak → Melindungi → Tenaga → Menghubungkan → Antarmuka
Jika ada satu tautan yang terlewat, sistem bisa jadi tidak akan pernah berjalan atau mengalami kegagalan yang tidak terduga. Berikut ini daftarnya, disusun berdasarkan fungsinya, bukan berdasarkan namanya:
| Peran Fungsional | Komponen Umum | Parameter Pemilihan Utama | Kesalahan Umum |
|---|---|---|---|
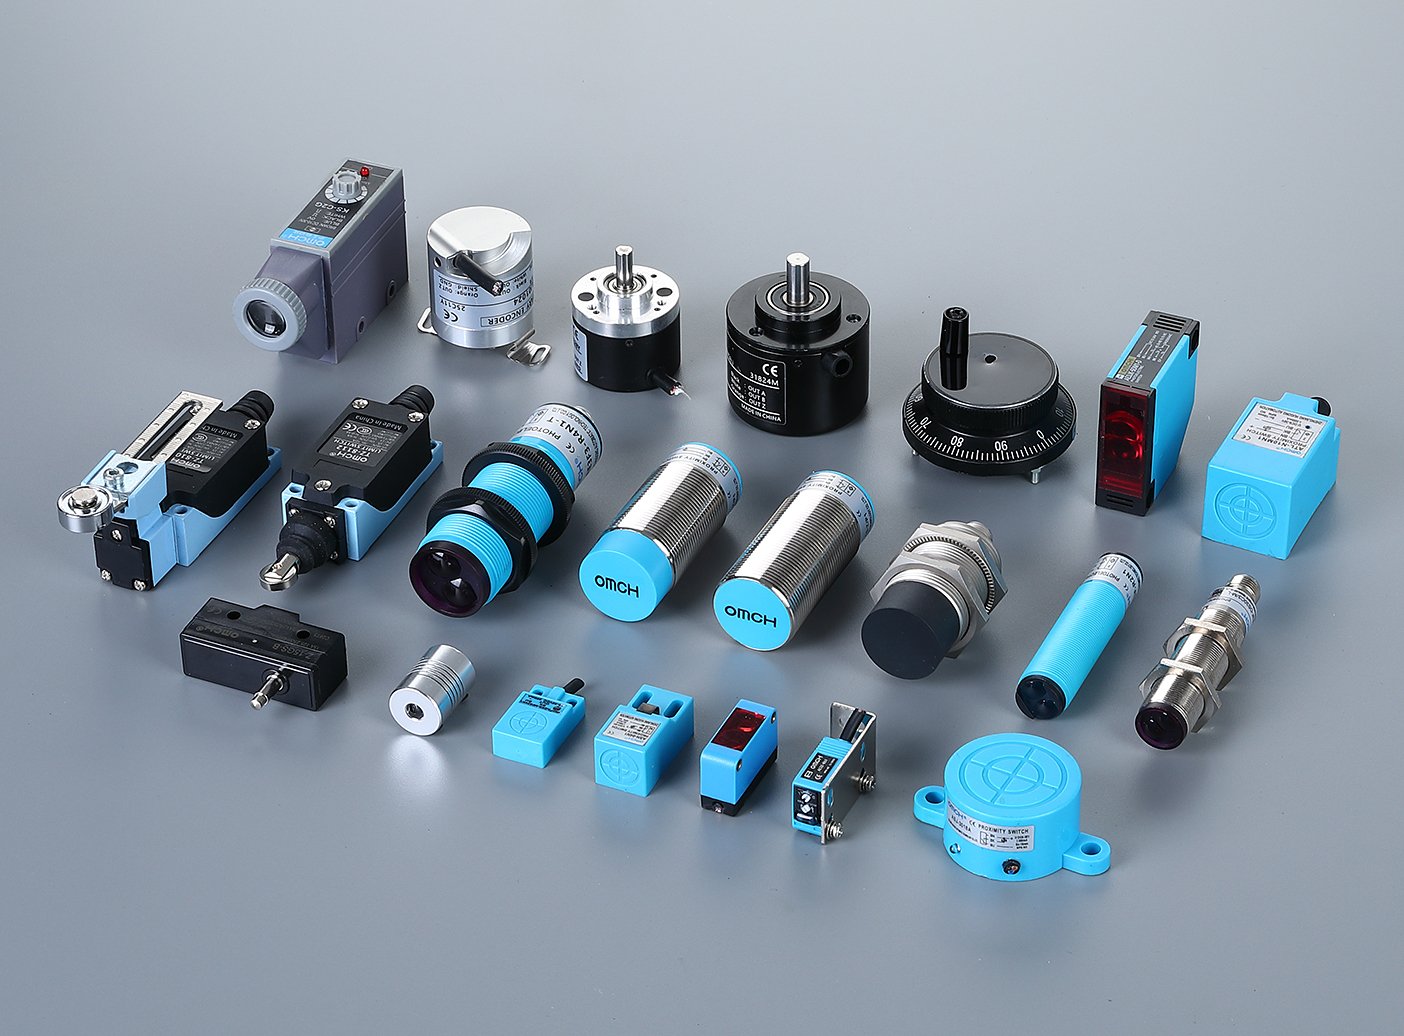
| Akuisisi Sinyal | Sensor jarak, sensor fotoelektrik, sakelar batas, enkoder | Jenis output (NPN vs. PNP), jarak deteksi, peringkat IP | Jika mengabaikan penurunan nilai akibat suhu lingkungan — sensor yang dirancang untuk 20 mm pada suhu 25°C mungkin hanya mencapai 14 mm pada suhu 60°C |
| Pemrosesan Logika | Pengendali Logika yang Dapat Diprogram, Pengendali Otomasi yang Dapat Diprogram, PC Industri | Jumlah I/O, siklus pemindaian, protokol komunikasi | Membeli PLC terkecil yang sesuai dengan jumlah I/O saat ini, sehingga tidak menyisakan ruang sama sekali untuk perluasan |
| Output Sinyal | Relay, relay semikonduktor (SSR), kontaktor | Nilai beban kontak (AC/DC), umur listrik (operasi), frekuensi switching | Mengoperasikan beban induktif tanpa snubber — gaya gerak listrik balik (back-EMF) akan menyebabkan kontak relai menyatu dalam hitungan minggu |
| Perlindungan Listrik | MCB, perangkat pelindung lonjakan arus (SPD), sekring | Arus pengenal, kapasitas pemutusan (kA), kurva pemutusan (B/C/D) | Memasang MCB tetapi tidak memasang SPD — satu sambaran petir atau lonjakan arus dari motor berdaya besar saja sudah cukup untuk membahayakan seluruh panel listrik |
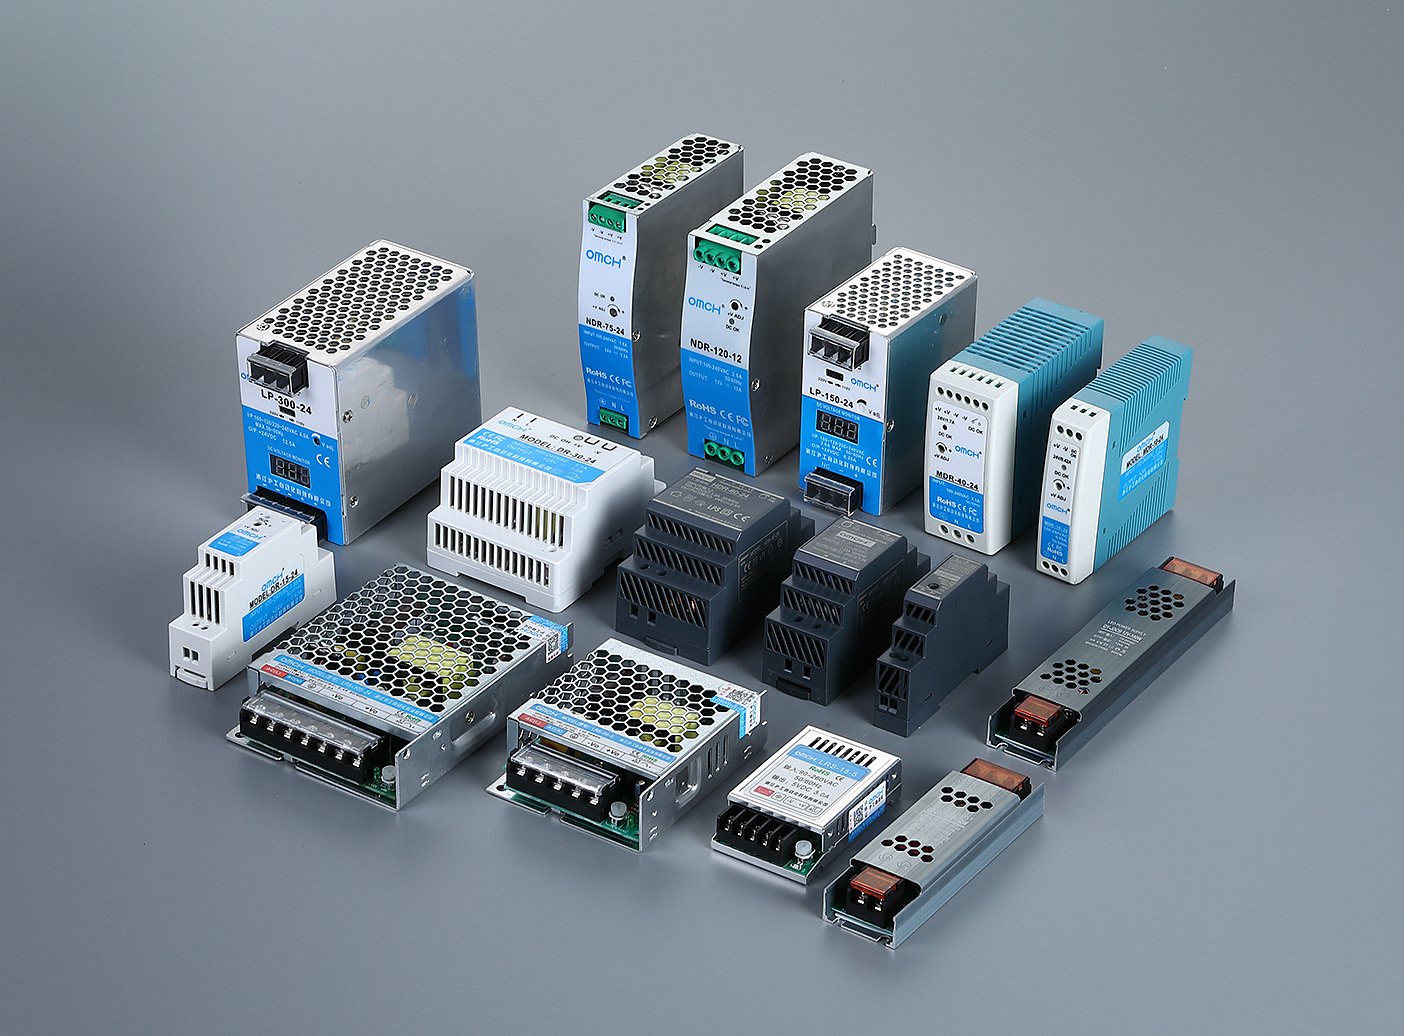
| Catu Daya | Catu daya DIN-rail, UPS, trafo pengatur | Daya keluaran, efisiensi, waktu tahan, opsi redundansi | Pasokan daya yang tidak memadai — tegangan turun saat beban, dan PLC melakukan restart dingin di tengah siklus |
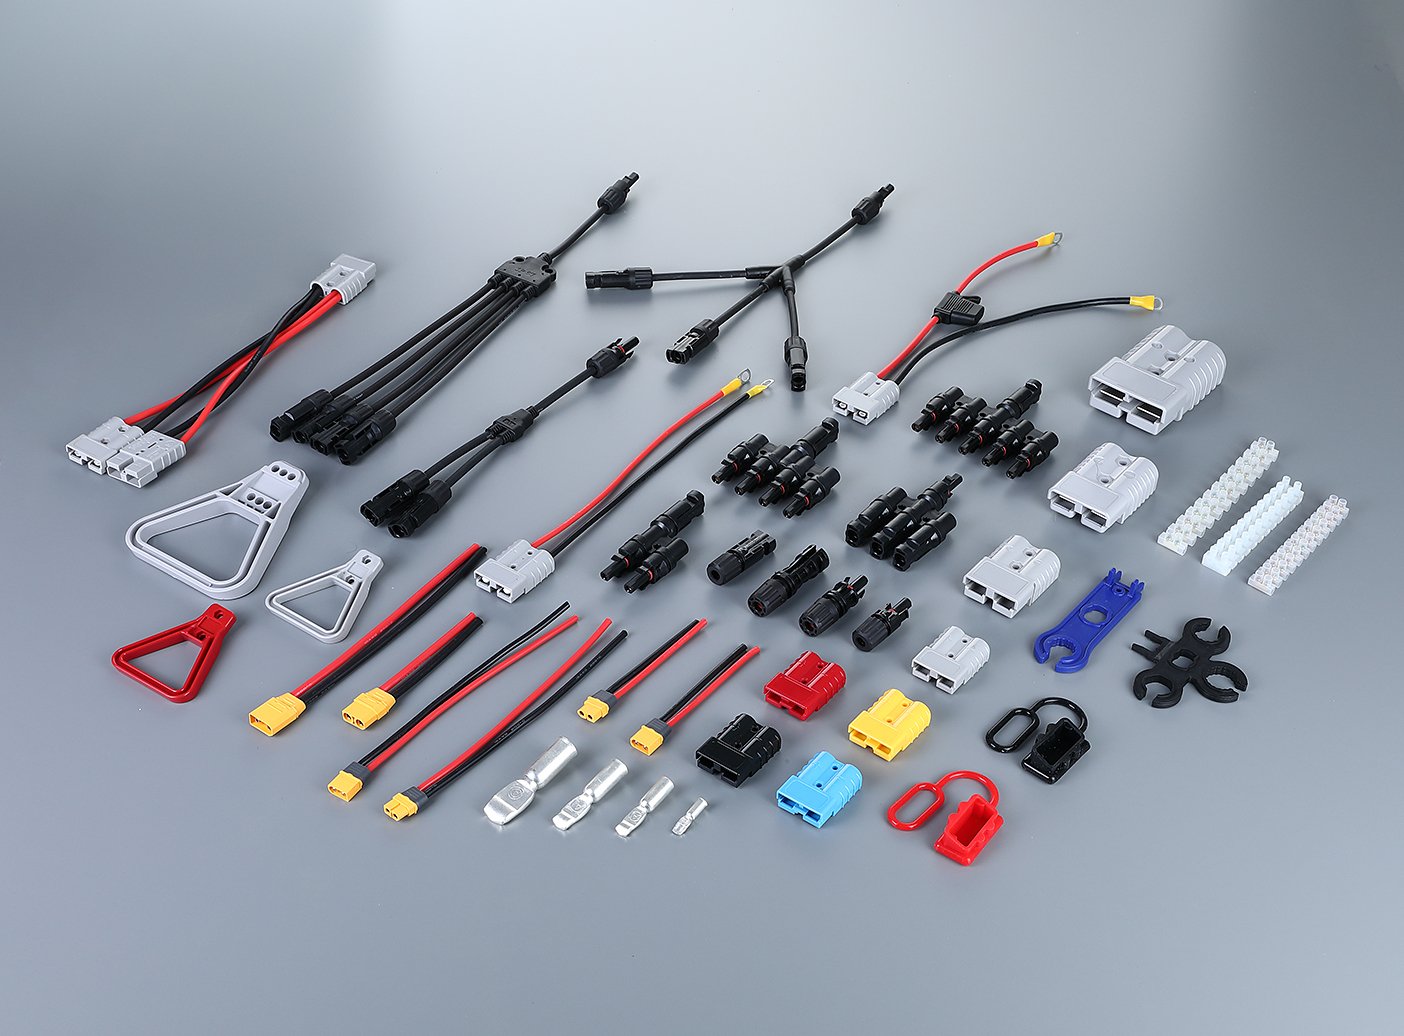
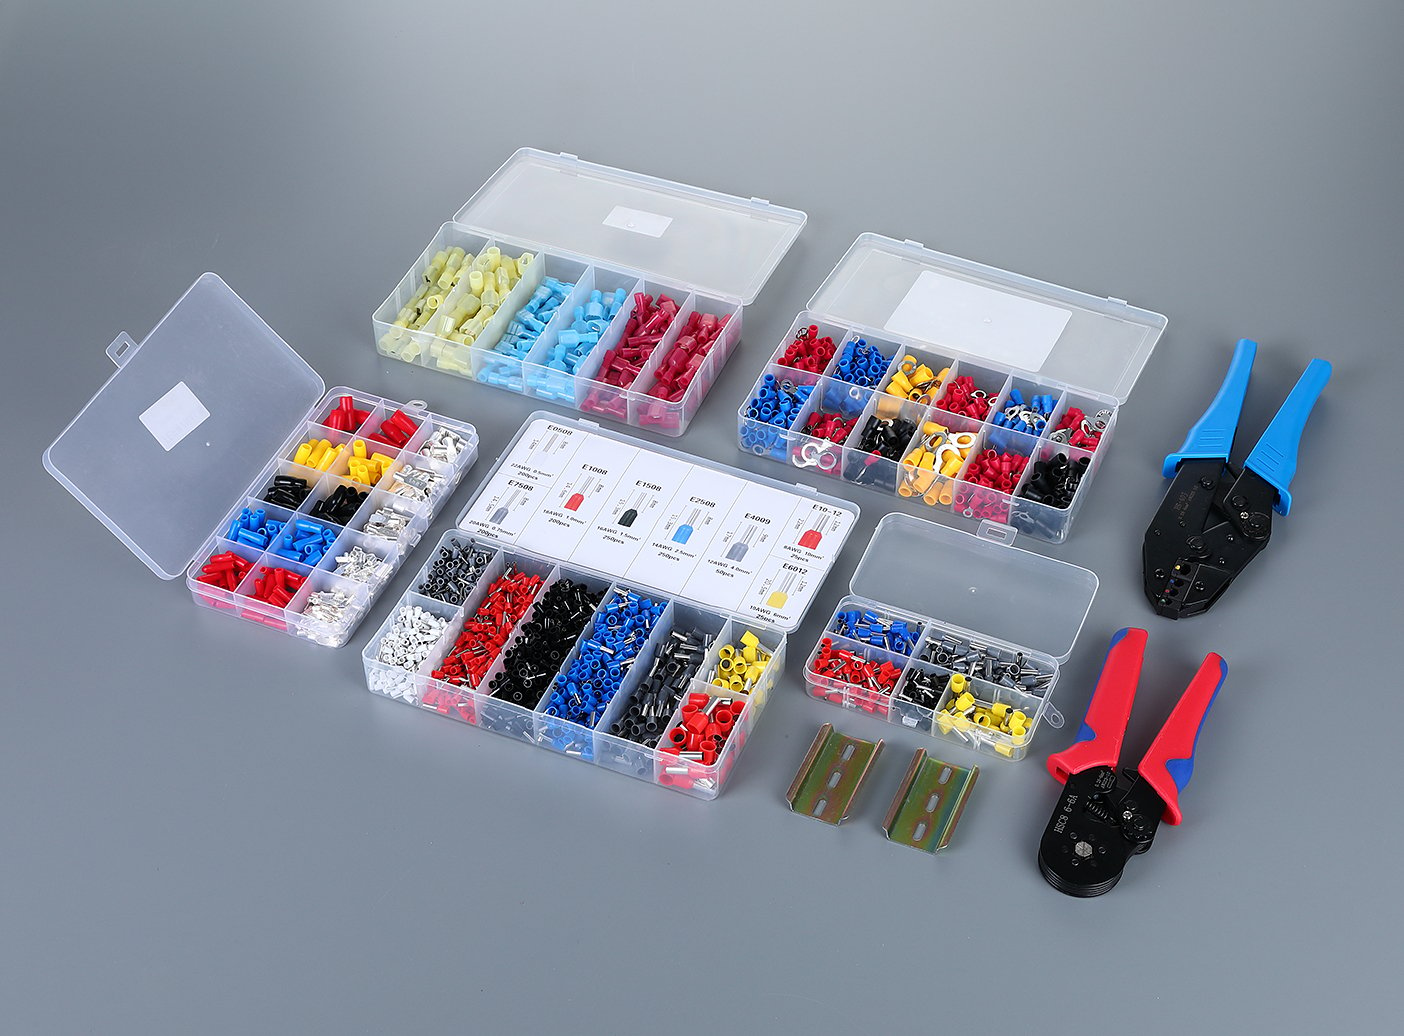
| Konektivitas Fisik | Blok terminal, konektor industri, rel DIN | Arus pengenal, rentang ukuran kabel, tingkat ketahanan api | Torsi yang tidak merata pada sekrup terminal — sambungan yang longgar menimbulkan titik panas yang akan mengalami degradasi seiring berjalannya waktu selama beberapa bulan |
| Antarmuka Manusia-Mesin | Panel HMI, lampu indikator, tombol tekan | Ukuran layar, protokol komunikasi (Ethernet/IP, Modbus TCP), tingkat perlindungan IP | Memesan HMI yang hanya mendukung protokol Modbus RTU padahal PLC-nya menggunakan EtherNet/IP — ketidaksesuaian protokol terdeteksi pada hari commissioning |
Pengendali: Menyesuaikan Otak dengan Aplikasi Anda
Pengontrol merupakan pos pengeluaran tunggal yang paling besar dalam sebagian besar anggaran sistem kontrol, dan keputusan terkait hal ini berdampak luas ke segala aspek lainnya — arsitektur I/O, upaya pemrograman, serta kemampuan perluasan di masa depan. Sebelum melihat nomor model apa pun, jawablah tiga pertanyaan berikut:
- Berapa banyak titik I/O yang dibutuhkan sistem saat ini, dan berapa batas maksimal yang realistis dalam 3 tahun ke depan?
- Seberapa cepat loop kontrol harus berjalan — dalam milidetik? Mikrodetik?
- Apakah sistem ini nantinya perlu terintegrasi dengan sistem TI perusahaan, kamera penglihatan, atau platform cloud?
Jawaban atas ketiga pertanyaan tersebut hampir selalu mengarah pada salah satu dari tiga tingkatan pengendali.
PLC: Mesin Andalan untuk Pengendalian Diskrit
Untuk sekitar 90% tugas pengendalian otomatisasi, PLC adalah solusi yang tepat — dan hal ini telah berlaku sejak Dick Morley memasang PLC pertama di laboratorium Modicon pada tahun 1968.
PLC modern adalah komputer industri yang dirancang tahan banting dan dibuat untuk satu tujuan: membaca input, menjalankan logika, menulis output, lalu mengulanginya. Setiap siklus pemindaian. Tanpa henti. PLC kelas kecil hingga menengah saat ini mampu menangani 10 hingga 256 titik I/O, dengan siklus pemindaian berkisar antara 1–10 ms. Perangkat ini mendukung Modbus RTU dan Modbus TCP secara bawaan, serta dilengkapi dengan Ethernet/IP dan PROFINET pada model kelas menengah hingga atas — semuanya beroperasi dalam kerangka kerja pemrograman yang ditetapkan oleh IEC 61131-3 (PLCopen), yang menstandarkan bahasa-bahasa seperti Ladder Diagram, Structured Text, dan Function Block Diagram di antara berbagai vendor.
Ketika PLC cocok: Pengendalian konveyor, mesin pengemasan, stasiun pompa, sel perakitan kecil — segala aplikasi di mana logikanya bersifat diskrit (on/off, start/stop, jika-ini-maka-itu) dan jumlah I/O-nya kurang dari 256 titik.
Daftar periksa pemilihan cepat: Hitung jumlah I/O Anda, lalu kalikan dengan 1,2 untuk menyisakan ruang cadangan. Pastikan PLC mendukung setidaknya Modbus RTU. Jika rencana penggunaan Ethernet/IP atau PROFINET sudah di depan mata, tentukan spesifikasinya sekarang — melakukan retrofit di kemudian hari berarti harus mengganti CPU, bukan sekadar menambahkan modul.
PAC: Ketika Satu PLC Tidak Cukup
PAC (Programmable Automation Controller) bukanlah “PLC yang lebih baik.” Perangkat ini dirancang untuk tugas yang berbeda: multitasking. Sementara PLC menjalankan satu loop pemindaian secara berurutan, PAC dapat menjalankan kontrol gerak pada satu inti, logika pada inti lainnya, dan komunikasi Ethernet pada inti ketiga — semuanya secara paralel.
Perbedaan praktisnya terlihat ketika Anda perlu menyinkronkan tiga sumbu servo atau lebih, mengintegrasikan sistem inspeksi penglihatan, atau menjalankan perhitungan bilangan floating-point pada data proses sambil secara bersamaan menangani ratusan I/O diskrit. PAC juga mendukung pemrograman campuran bahasa sesuai standar IEC 61131-3 serta C/C++, dan mampu mempercepat siklus pemindaian hingga di bawah 100 μs pada tugas gerak khusus.
Kapan PAC dianggap tepat: Gerakan multi-sumbu (3+ servo), robotika berbasis penglihatan, sistem dengan lebih dari 256 titik I/O, atau aplikasi yang menghubungkan sistem kendali di lantai pabrik dengan TI perusahaan (integrasi MES/ERP).
Jika Anda ragu, sebaiknya pilih PLC kelas menengah. Kemampuan tambahan yang dimiliki PAC juga disertai dengan kompleksitas yang lebih tinggi — konfigurasi yang lebih rumit, kurva pembelajaran yang lebih curam, serta biaya per unit yang lebih tinggi. Biarkan persyaratan yang menentukan pilihan, bukan lembar spesifikasi.
IPC: Pilihan untuk Beban Berat (Yang Sering Diabaikan dalam Sebagian Besar Proyek)
PC Industri persis seperti namanya: komputer yang dirancang tahan lama yang menjalankan sistem operasi lengkap (Windows atau Linux) dengan aplikasi PLC lunak atau SCADA di atasnya. Perangkat ini mampu melakukan inferensi AI di tepi jaringan, mengumpulkan data dari puluhan mesin, atau menjalankan resep batch yang kompleks dengan pencarian data di basis data. Nilai MTBF umumnya melebihi 50.000 jam berkat desain termal tanpa kipas dan penyimpanan solid-state.
Hal ini juga terlalu berlebihan untuk sebagian besar aplikasi kontrol diskrit. Jika PLC diibaratkan sebagai kalkulator biasa dan PAC sebagai kalkulator ilmiah, maka IPC adalah laptop — sangat mumpuni, namun lebih berat dan lebih rumit daripada yang dibutuhkan untuk perhitungan sehari-hari. Gunakanlah hanya untuk aplikasi di mana batas kemampuan PLC/PAC benar-benar telah tercapai.
Masukan dan Keluaran: Sensor, Relai, dan Rantai Sinyal
Berikut ini adalah kesalahan yang sering terjadi di lokasi proyek, jauh lebih sering daripada yang diakui oleh para pemasok: seorang pembeli memesan sejumlah sensor, sebuah PLC, dan beberapa relai dari tiga katalog yang berbeda, namun tidak ada yang memeriksa apakah sinyal-sinyal tersebut benar-benar cocok.
Rantai sinyal — keluaran sensor → masukan PLC → keluaran PLC → kumparan relai — memiliki lapisan kompatibilitas yang tersembunyi. Jika salah mengonfigurasinya, sistem tidak akan berfungsi sama sekali, meskipun setiap komponen secara individual “benar” menurut lembar spesifikasinya masing-masing.
Ketidaksesuaian yang paling umum: Sensor NPN (sinking) yang terhubung ke PLC yang mengharapkan masukan PNP (sourcing). Sensor buatan Jepang dan beberapa sensor untuk pasar Asia secara default menggunakan keluaran NPN. Kartu masukan PLC Eropa secara dominan menggunakan PNP (sourcing) sebagai pengaturan default. Jika kedua komponen tersebut dihubungkan tanpa jaringan resistor pull-up, masukan PLC tidak akan pernah mendeteksi sinyal HIGH. Ini merupakan masalah debugging yang memakan waktu 3 hari, padahal hal ini dapat dicegah hanya dengan pemeriksaan spesifikasi selama 30 detik.
Masalah kedua: ketidaksesuaian tegangan kumparan relai. Relai tersedia dengan kumparan bertegangan DC 24 V, AC 110 V, dan AC 220 V. Modul keluaran digital PLC biasanya mengendalikan tegangan 24 V DC. Jika seseorang secara tidak sengaja memesan relai dengan kumparan bertegangan AC 220 V, keluaran PLC tidak dapat menggerakkan relai tersebut — dan solusinya adalah mengganti seluruh relai, bukan sekadar mengubah pengkabelan.
Solusinya sederhana: Sebelum memesan, gambarkan jalur sinyal dari ujung ke ujung dalam satu halaman. Untuk setiap transisi (sensor → kartu input, kartu output → relai), pastikan tingkat tegangan, jenis sinyal (digital/analog), dan polaritas (NPN/PNP). Tiga kolom, lima menit. Ini bisa menghemat waktu berhari-hari.
Jika proyek Anda menggabungkan komponen yang bersumber dari berbagai wilayah — misalnya, PLC buatan Eropa dengan sensor dari distributor di Asia — ketidaksesuaian NPN/PNP merupakan penyebab utama kegagalan saat tahap commissioning. Periksa polaritas pada setiap item sensor sebelum pesanan pembelian (PO) dikirimkan.
Gambarlah jalur sinyal pada satu halaman: jenis keluaran sensor → polaritas masukan PLC → tegangan kumparan relai. Tiga kolom, lima menit — hal ini mencegah kegagalan komisioning #1.
Daya dan Perlindungan: Lapisan yang Sering Diremehkan oleh Pembeli
Tanyakan kepada seorang insinyur apa yang paling penting dalam suatu sistem kontrol. Mereka akan membahas program PLC, akurasi sensor, dan profil gerak. Tak ada yang menyebut catu daya. Namun, ketika kabinet kontrol mengalami kegagalan di lapangan, masalah catu daya dan perlindungan justru lebih sering menjadi akar masalah daripada hal lainnya.
Catu Daya: Kotak Kecil, Dampak Besar
Catu daya switching tipe DIN-rail mengubah arus bolak-balik (AC) yang masuk (biasanya 110–240 V) menjadi tegangan DC 24 V yang digunakan untuk mengoperasikan PLC, sensor, HMI, dan kumparan relai. Komponen ini dijual dengan harga yang terjangkau — dan justru itulah sebabnya spesifikasinya sering kali tidak memadai.
Ada empat parameter yang lebih penting daripada harga:
- Daya keluaran (watt): Hitung total beban 24 V DC Anda (PLC + sensor + HMI + kumparan relai × jumlah yang diaktifkan secara bersamaan) dan tambahkan 30%. Sumber daya yang beroperasi pada beban 95% akan menjadi panas, cepat aus, dan tidak memiliki cadangan daya untuk arus awal saat kontaktor mulai menarik beban.
- Efisiensi: Di atas 90% sudah menjadi standar saat ini. Setiap titik di bawah 90% berarti panas yang terbuang ke dalam kabinet — yang memperpendek masa pakai setiap komponen di sekitarnya.
- Waktu penundaan: Jumlah milidetik yang diperlukan catu daya untuk mempertahankan keluaran terukur setelah pasokan daya masukan terputus. Minimal 20 ms pada beban penuh. Jika di bawah itu, penurunan tegangan sesaat — yang sering terjadi di lingkungan industri — akan menyebabkan tegangan bus 24V turun cukup lama hingga PLC harus di-reboot di tengah proses.
- Redundansi: Untuk setiap aplikasi di mana penghentian yang tidak direncanakan menimbulkan kerugian finansial yang nyata, penggunaan dua sumber daya yang dipasang secara paralel dengan modul redundansi berarti kegagalan pada salah satu sumber daya tidak akan menghentikan jalur produksi.
Perangkat Pengaman yang Tidak Dilengkapi pada Lemari Kecil Tipe 90%
Pemutus arus miniatur (MCB) melindungi dari arus berlebih — baik korsleting maupun beban berlebih yang berkepanjangan. Namun, MCB tidak berfungsi melawan lonjakan tegangan. Sambaran petir yang terjadi sejauh satu kilometer, atau motor besar yang dinyalakan di seberang fasilitas, dapat mengirimkan lonjakan tegangan langsung ke input catu daya 24V Anda. Akibatnya: catu daya rusak, PLC mati, serta 3–4 sensor dengan transistor output yang hangus.
Perangkat pelindung lonjakan arus (SPD) Tipe 2, yang dirancang untuk bentuk gelombang 8/20 μs dengan arus pelepasan nominal minimal 20 kA, harganya lebih murah daripada satu unit CPU PLC pengganti. Namun, diperkirakan 80–90% kabinet kontrol skala kecil hingga menengah di pasar yang sensitif terhadap biaya sama sekali tidak menggunakannya.
Menurut survei ABB/Sapio Research tahun 2025, waktu henti operasional industri yang tidak direncanakan menimbulkan kerugian antara $10.000 dan $500.000 per jam, tergantung pada sektornya, dengan 44% fasilitas mengalami gangguan setidaknya sekali sebulan. Sebagian besar insiden ini disebabkan oleh kelemahan dalam sistem perlindungan listrik yang sebenarnya dapat dicegah dengan kombinasi MCB dan SPD yang ukurannya tepat.
Panduan Singkat MCB: Kurva pemutusan sama pentingnya dengan arus pengenal. Kurva B (pemutusan seketika 3–5× In) diperuntukkan bagi beban resistif dan perangkat elektronik pengendali. Kurva C (5–10× In) mencakup beban motor dan transformator umum. Kurva D (10–20× In) diperuntukkan bagi peralatan dengan arus masuk tinggi. Memasang pemutus arus kurva C pada rangkaian kontrol yang sensitif berarti pemutus arus tersebut mungkin tidak akan terpicu cukup cepat saat diperlukan.
Pencarian Pemasok yang Lebih Cerdas: Cara Membeli Perangkat Kontrol Tanpa Harus Berputar-putar
Sebagian besar kesalahan dalam pemilihan pemasok pada otomatisasi bukanlah soal pemilihan produk. Kesalahan tersebut justru berkaitan dengan strategi pengadaan. Seorang pembeli yang mengevaluasi pemasok dengan cara yang sama seperti saat mengevaluasi komponen — membandingkan lembar spesifikasi satu per satu — akan melewatkan tiga aspek yang secara langsung memengaruhi total biaya dan jadwal proyek.
Alasan di Balik Konsolidasi Pemasok
Sebuah proyek otomatisasi skala kecil pada umumnya memperoleh komponen dari lima hingga sepuluh pemasok yang berbeda: sensor dari satu pemasok, catu daya dari pemasok lain, relai dari pemasok ketiga, terminal dari distributor, dan PLC dari produsen merek tertentu. Setiap pemasok berarti adanya pesanan pembelian tersendiri, pemeriksaan barang masuk tersendiri, siklus pembayaran tersendiri, dan — yang paling penting — serangkaian standar kualitas dan janji pengiriman yang berbeda-beda.
Beban administrasi tidaklah sepele. Penelitian di bidang pengadaan menunjukkan bahwa setiap siklus pesanan pembelian — mulai dari permintaan penawaran (RFQ) hingga pembayaran — menimbulkan biaya tersembunyi sebesar $50 hingga $200 dalam bentuk waktu staf dan gesekan proses. Untuk sepuluh pemasok, angka tersebut mencapai $500 hingga $2.000 sebelum komponen pertama tiba di dermaga bongkar muat. Dan ketika satu pemasok terlambat, seluruh proyek pun terhenti.
Konsolidasi tidak berarti menyerahkan semuanya kepada satu vendor tanpa pertimbangan. Artinya, mengidentifikasi satu atau dua pemasok yang mampu memenuhi 60–80% dari kategori pengendalian Anda, dan hanya mempertahankan satu atau dua spesialis untuk mengisi celah yang tidak dapat mereka penuhi. Seorang pemasok yang dikonsolidasikan harus menunjukkan:
- Lini produksi mandiri per kategori (bukan perusahaan perdagangan yang hanya mengganti label produk dari berbagai sumber yang tidak diketahui)
- Satu sistem manajemen mutu yang berlaku untuk semua kategori — carilah sertifikasi ISO 9001:2015 yang secara eksplisit mencakup seluruh ruang lingkup pasokan, sesuai dengan klausul 8.4 mengenai pengendalian proses yang disediakan dari pihak eksternal (ISO)
- Staf dukungan teknis yang mampu menjawab berbagai macam pertanyaan, bukan hanya terkait satu lini produk unggulan saja
Verifikasi Kualitas: Sertifikasi yang Benar-benar Penting
Tidak semua sertifikasi memiliki bobot yang sama. Berikut ini adalah pendekatan berjenjang yang praktis untuk membedakan hal yang penting dari yang tidak:
| Tingkat | Apa Artinya | Contoh | Cara Memverifikasi |
|---|---|---|---|
| Akses Pasar | Diwajibkan secara hukum untuk menjual di suatu wilayah | CE (Uni Eropa), CCC (Tiongkok), UL (Amerika Utara) | Minta Surat Keterangan Kesesuaian; untuk UL, periksa nomor berkasnya di basis data daring UL |
| Jaminan Sistem | Pemasok tersebut memiliki sistem manajemen mutu yang terdokumentasi dan telah diaudit | ISO 9001:2015 | Periksa lembaga penerbit sertifikat tersebut melalui basis data IAF (International Accreditation Forum) — jika lembaga sertifikasi tersebut tidak diakui oleh IAF, sertifikat tersebut hanya sekadar pajangan |
| Khusus Produk | Berlaku hanya untuk kategori atau bahan tertentu | RoHS (lingkungan), IEC 60947 (peralatan pengatur tegangan rendah) | Pastikan seri produk yang spesifik tercantum dalam sertifikat, bukan hanya nama perusahaan |
Kebiasaan verifikasi selama tiga menit: minta salinan sertifikat → periksa lembaga penerbit → pastikan nama perusahaan pada sertifikat sesuai dengan nama terdaftar pemasok Anda. Kedengarannya sederhana, tetapi sebagian besar masalah sertifikasi yang terungkap dalam audit pabrik adalah ketidaksesuaian nama perusahaan atau sertifikat yang sudah kedaluwarsa.
Total Biaya Kepemilikan: Lebih dari Sekadar Harga Satuan
Sebuah catu daya $15 yang beroperasi dengan efisiensi 87% di dalam kabinet kontrol tertutup di Thailand menghasilkan panas berlebih yang cukup selama tiga tahun untuk merusak kapasitor elektrolit pada setiap komponen di sekitarnya. Sebuah relai $3 yang dirancang untuk 100.000 siklus operasi pada beban resistif akan menyebabkan kontak-kontaknya menyatu dalam waktu tiga bulan jika digerakkan oleh katup solenoida tanpa dioda flyback — dan satu jam waktu diagnostik untuk mendeteksinya akan menghabiskan biaya lebih dari seratus relai premium.
Struktur biaya sebenarnya dari suatu komponen pengendali mencakup setidaknya empat lapisan di luar harga yang tertera pada faktur:
- Biaya kualitas: tenaga kerja pengganti + biaya pengiriman + waktu henti produksi selama terjadi gangguan
- Biaya pengiriman: keterlambatan proyek akibat efek domino dari pengiriman yang terlambat
- Biaya kompatibilitas: waktu komisioning tambahan ketika konsistensi antar-batch mulai berfluktuasi
- Biaya persediaan: modal yang terikat dalam persediaan pengaman untuk pemasok yang kurang dapat diandalkan
Sebagai pedoman umum: jika suatu komponen cukup murah sehingga kerusakannya tidak akan mengejutkan siapa pun, tetapkan harganya sebesar 3 kali biaya satuan dalam anggaran proyek Anda — itulah perkiraan TCO (Total Cost of Ownership) jika memperhitungkan satu kali penggantian di tengah masa pakai dan biaya tenaga kerja untuk pemecahan masalah yang terkait.
Daftar Periksa Kontrol Otomatisasi Anda: Langkah Selanjutnya
Kini Anda memiliki cara terstruktur untuk memandang pengendalian — bukan sekadar sekumpulan nomor komponen yang tidak saling terkait, melainkan sebagai tujuh lapisan fungsional yang saling terhubung. Sebelum menghubungi pemasok, periksa terlebih dahulu daftar periksa dua bagian ini.
Daftar Periksa Cakupan Teknis
- Akuisisi Sinyal: jenis dan jumlah sensor telah diidentifikasi, polaritas NPN/PNP telah dikonfirmasi sesuai dengan kartu input PLC
- Pemrosesan Logika: tingkatan pengendali yang dipilih (PLC/PAC/IPC), jumlah I/O × 1,2, protokol komunikasi yang ditentukan
- Output Sinyal: jenis relai yang disesuaikan dengan karakteristik beban, tegangan kumparan telah diverifikasi sesuai dengan modul output PLC
- Perlindungan Listrik: MCB dengan nilai nominal dan kurva pemutusan yang telah dipilih, termasuk SPD Tipe 2, serta sekring yang disesuaikan ukurannya untuk semua rangkaian cabang yang sensitif
- Catu Daya: beban total 24 V DC yang dihitung, daya × 1,3, waktu penahanan ≥ 20 ms, dengan mempertimbangkan redundansi untuk aplikasi kritis
- Konektivitas Fisik: blok terminal yang disesuaikan dengan ukuran kabel dan arus, serta ruang rel DIN dan saluran yang dirancang dengan kapasitas cadangan 20%
- Antarmuka Manusia-Mesin: protokol komunikasi telah dipastikan kompatibel dengan pengontrol, dan tingkat perlindungan IP telah disesuaikan dengan lingkungan pemasangan
Evaluasi Pemasok: Lima Pertanyaan yang Perlu Diajukan
- “Apakah Anda dapat menyediakan setidaknya lima dari tujuh kategori tersebut dari produksi Anda sendiri, bukan dari perdagangan pihak ketiga?”
- “Bagaimana data konsistensi antar-batch Anda selama 12 bulan terakhir — angka-angka spesifik, bukan sekadar jaminan?”
- “Berapa besar selisih rata-rata waktu pengiriman Anda dibandingkan dengan tanggal yang telah dikonfirmasi selama kuartal terakhir?”
- “Jika saya memiliki pertanyaan teknis mengenai catu daya DIN-rail dan sensor jarak dalam panggilan yang sama, apakah satu insinyur dapat menjawab keduanya?”
- “Kirimkan sertifikat ISO 9001 Anda kepada saya — dan beritahu saya lembaga mana yang diakui oleh IAF yang menerbitkannya.”
Cetak daftar periksa ini atau simpan di ponsel Anda. Saat ada kunjungan pemasok atau panggilan terkait pengadaan berikutnya, periksa daftar ini satu per satu. Sepuluh menit mengajukan pertanyaan yang terstruktur dapat menghindarkan Anda dari proses pemecahan masalah yang berlarut-larut selama berbulan-bulan di kemudian hari.
Bagi distributor dan grosir yang menjual perangkat kontrol otomatisasi: dengan adanya satu produsen yang mencakup ketujuh kategori tersebut, Anda tidak perlu lagi mengelola banyak hubungan dengan pemasok, cukup mengandalkan satu standar kualitas, dan dapat menawarkan lini produk yang lebih luas kepada pelanggan Anda — tanpa harus repot mengelola selusin akun pabrik. Lihat katalog lengkapnya di omch.com.
Daftar Pustaka
- PLCopen. “IEC 61131-3: Pengendali yang Dapat Diprogram — Bagian 3: Bahasa Pemrograman.” https://www.plcopen.org/standards/logic/iec-61131-3/
- ABB / Sapio Research. “Biaya Waktu Henti Industri Bisa Mencapai $500.000 Per Jam, dan Dapat Terjadi Setiap Minggu.” OTOMATISASI MANUFAKTUR, Oktober 2025. https://www.automationmag.com/industrial-downtime-costs-up-to-500000-per-hour-can-happen-weekly-abb-report-finds/
- Organisasi Internasional untuk Standardisasi. “ISO 9001:2015 — Sistem Manajemen Mutu — Persyaratan.” https://www.iso.org/standard/62085.html
- OMCH. “Komponen dan Sistem Kontrol Otomasi Industri — Rangkaian Produk Lengkap.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese