Vous êtes en train de concevoir un tableau de commande. Vous devez savoir ce qu’il contient : pas seulement une liste de noms, mais aussi le rôle précis de chaque composant, comment ils s’articulent entre eux et quels sont les critères à prendre en compte lorsque vous choisissez l’un plutôt que l’autre. Si vous vous approvisionnez en ces composants pour une entreprise de distribution, ce sont ces mêmes informations qui déterminent ce que vous stockez et pourquoi.
La plupart des listes de composants se limitent à des descriptions d'une seule ligne. Vous disposez ainsi des noms, mais sans aucune analyse. Ce guide couvre toutes les grandes catégories par fonction, en suivant le parcours réel de l'électricité et des signaux à travers un tableau électrique : depuis l'alimentation électrique, en passant par la logique de commande et le fonctionnement des moteurs, jusqu'à l'opérateur, pour aboutir enfin à la question pratique de l'approvisionnement.
Distribution et protection de l'énergie — L'épine dorsale du réseau électrique
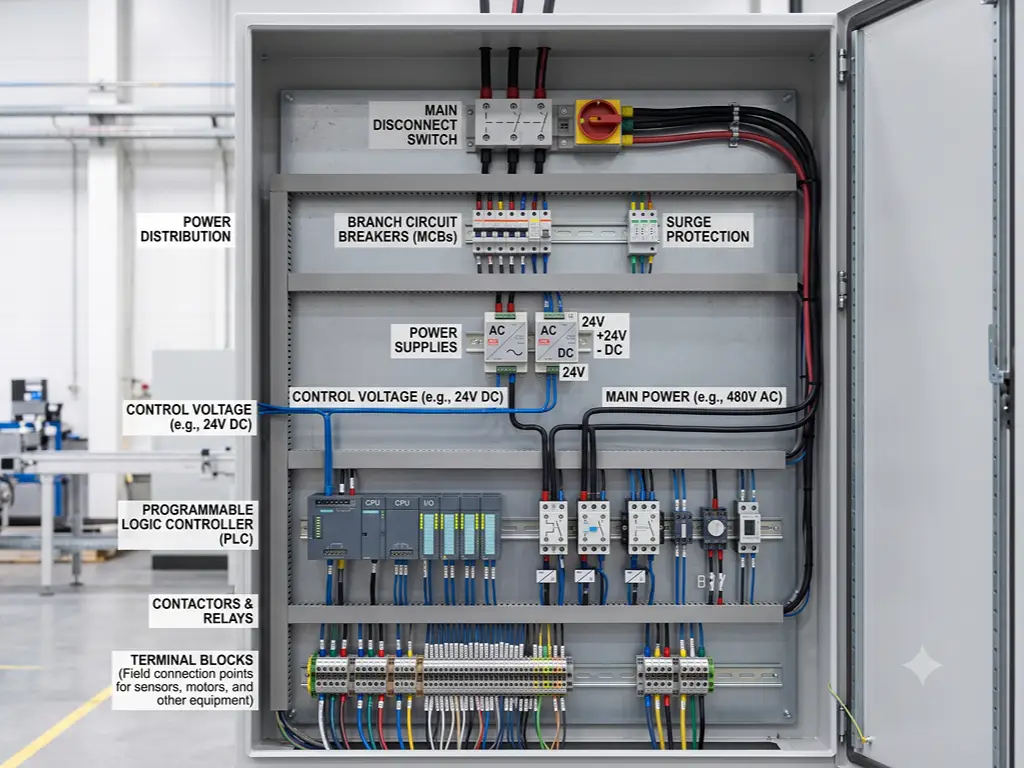
Avant qu’un tableau de commande puisse effectuer la moindre opération intelligente, il a besoin d’une alimentation électrique — propre, protégée et acheminée vers chaque appareil situé à l’intérieur de l’armoire. La distribution électrique fonctionne selon un système de protection à trois niveaux. La couche d’isolation principale coupe l’alimentation de l’ensemble du système en une seule fois. La couche de protection des dérivations isole les circuits individuels en cas de problème. La protection au niveau des appareils protège les composants les plus sensibles et les plus coûteux.
Sectionneur principal et disjoncteurs — La première ligne de défense
Le sectionneur principal est le dispositif de sécurité le plus important de tout tableau électrique. Si on le met hors tension, aucun équipement en aval n’est alimenté. Dans les tableaux industriels, les sectionneurs principaux gèrent des courants d’alimentation entrants compris entre 100 A et 800 A et doivent disposer d’une position « OFF » verrouillable. Les normes NFPA 79 (section 5.3) et CEI 60204-1 (section 5.3) l’exigent toutes deux : les équipes de maintenance doivent verrouiller physiquement le tableau avant de toucher quoi que ce soit à l’intérieur.
Les disjoncteurs de dérivation sont installés en aval et protègent les circuits individuels. Le choix entre un disjoncteur miniature (MCB) et un disjoncteur miniature à coupure mécanique (MCCB) dépend du courant de défaut. Les MCB ont une capacité de coupure allant jusqu’à environ 10 kA dans les environnements industriels. Les MCCB prennent le relais à partir de 25 kA, avec des seuils de déclenchement thermique réglables compris entre 0,7 et 1,0 fois le courant nominal. Choisissez un dispositif principal d’une capacité d’au moins 125% de la somme des intensités nominales de tous les disjoncteurs de dérivation : cela vous offre une marge de sécurité sans dépenser inutilement.
Pour les charges motrices, utilisez des interrupteurs polyvalents calibrés en chevaux-vapeur qui répondent à la fois aux exigences en ampères et en chevaux-vapeur. L'édition 2024 de la norme NFPA 79 les mentionne désormais explicitement comme moyens de coupure acceptables.
Fusibles et protections complémentaires — Les gardiens silencieux
Les fusibles ont un avantage sur les disjoncteurs : ils réagissent en quelques microsecondes à des courants de défaut extrêmes. Comme ils ne comportent aucune pièce mécanique, rien ne peut empêcher leur ouverture. Un fusible de classe J limite un courant de court-circuit de 200 000 A à une fraction de son potentiel destructeur grâce à sa caractéristique de passage I²t. Aucun disjoncteur de la même catégorie ne peut rivaliser avec cela.
L'inconvénient : un fusible ne fonctionne qu'une seule fois. Les disjoncteurs se réenclenchent ; les fusibles doivent être remplacés. La réponse pratique n'est pas “ choisissez le meilleur des deux ”. Utilisez des disjoncteurs sur les circuits dérivés susceptibles de se déclencher lors de la mise en service et nécessitant un réenclenchement rapide. Utilisez des fusibles sur les circuits où un défaut pourrait détruire les équipements en aval avant même que le disjoncteur ne commence à s'ouvrir. Ils ont leur place dans le même tableau, où ils jouent des rôles différents.
Réagit en quelques microsecondes. Aucune pièce mécanique susceptible de tomber en panne. Idéal pour les circuits où un courant de défaut pourrait détruire les équipements avant l'ouverture d'un disjoncteur. À usage unique : à remplacer après déclenchement. Coût initial réduit.
Réarmable après déclenchement. Idéal pour les circuits dérivés susceptibles de se déclencher lors de la mise en service. Réaction plus lente que celle des fusibles en cas de courants de défaut extrêmes. Coût initial plus élevé, mais aucun coût de remplacement.
La protection contre les surtensions mérite un paragraphe à part. Tout tableau comportant un câblage de terrain sortant du bâtiment doit être équipé d’un dispositif de protection contre les surtensions (SPD) de type 2, conçu pour un courant de décharge nominal de 20 kA (forme d’onde 8/20 μs, conformément à la norme CEI 61643-11). La mise à jour de 2024 de la norme NFPA 79 a rendu obligatoire l’utilisation de dispositifs de protection contre les surtensions (SPD) pour les machines industrielles équipées de circuits de verrouillage de sécurité — les surtensions induites par la foudre sur le câblage de terrain provoquent en effet des pannes réelles qui pourraient être évitées.
Transformateurs et alimentations électriques — Une tension qui a du sens
Un tableau de commande classique fonctionne à deux ou trois niveaux de tension. Les moteurs principaux sont alimentés en 480 V CA. Les circuits de commande et les bobines des contacteurs fonctionnent en 120 V CA. L'automate programmable, les capteurs et l'interface homme-machine (IHM) nécessitent une alimentation en 24 V CC. Le transformateur de commande et le bloc d'alimentation sur rail DIN assurent toute la conversion.
Le dimensionnement d'un transformateur de commande ne se limite pas à la charge en régime permanent. Lorsqu'une bobine de contacteur est alimentée, elle consomme, pendant quelques millisecondes, un courant de 10 à 30 fois supérieur à son courant de maintien. Si le transformateur est dimensionné exactement en fonction de la somme des courants de maintien, ces pics de courant d'appel simultanés provoquent une chute de tension suffisamment importante pour déclencher d'autres contacteurs. Un facteur de sécurité de 1,25 est un minimum absolu, et non une simple recommandation.
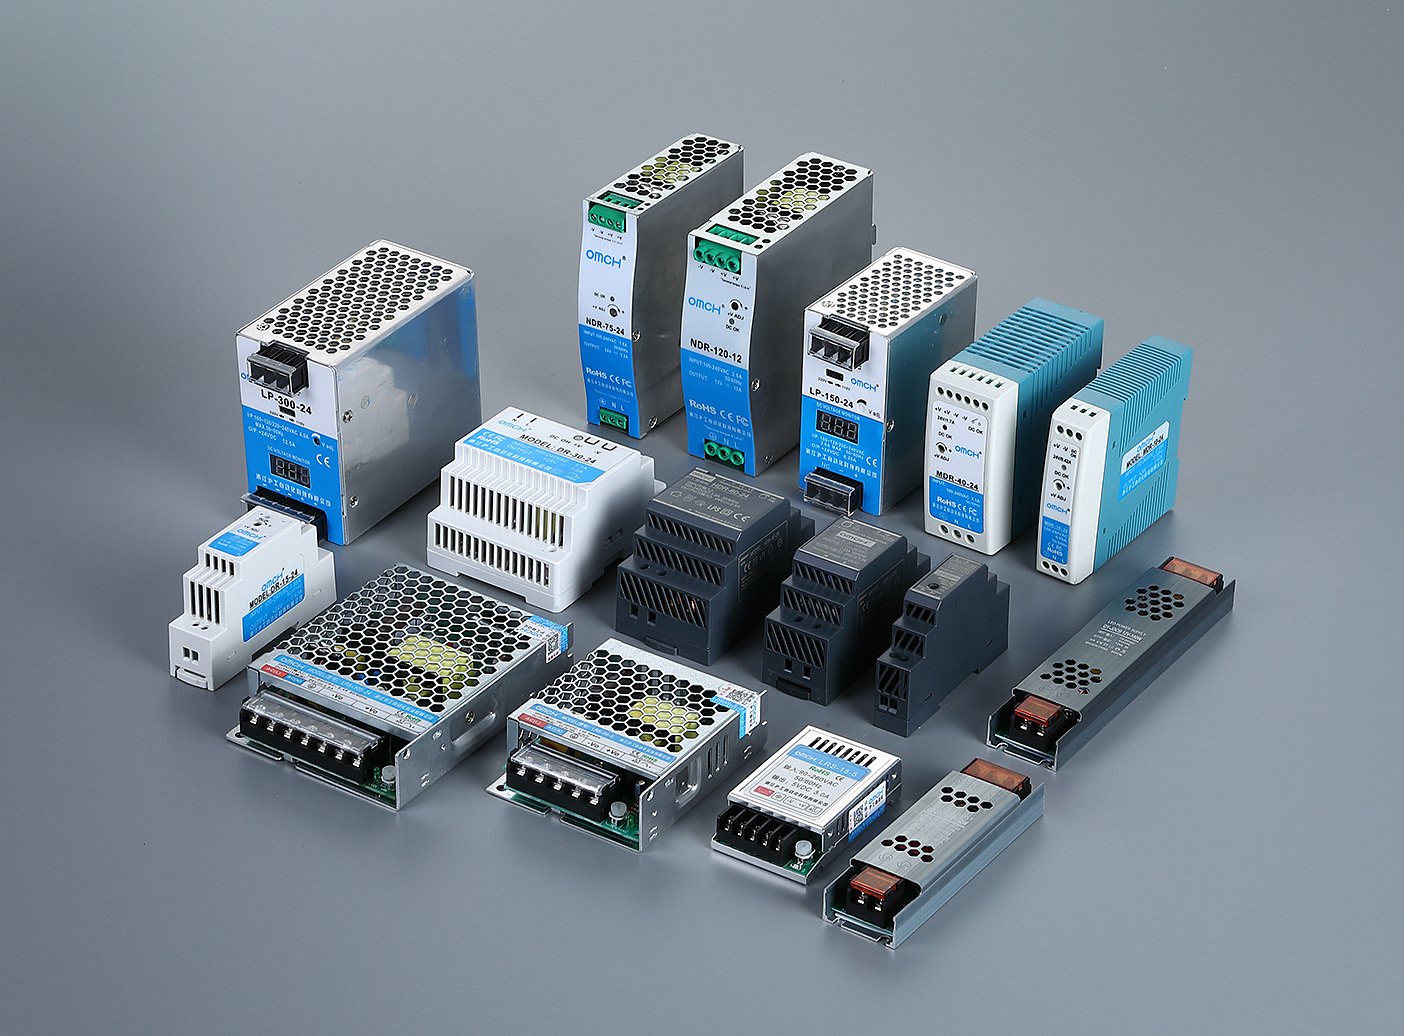
Sur le rail 24 V CC, les alimentations à découpage sur rail DIN, d’une puissance comprise entre 15 W et 480 W, constituent la solution de référence. N’acceptez rien de moins qu’un rendement de 85% : la chaleur dissipée à l’intérieur d’un boîtier déjà chaud engendre un problème thermique que vous n’aviez pas prévu. Pour les applications critiques, choisissez des alimentations offrant un temps de maintien d'au moins 20 ms à charge nominale, comme l'exigent les normes CEI. Si les temps d'arrêt sont inacceptables, la configuration standard consiste à utiliser des alimentations redondantes en parallèle équipées de modules de connexion OR à diodes.
Blocs de distribution électrique et barres omnibus — Une répartition sans chaos
Une fois que la tension d'alimentation est stabilisée au niveau requis, elle doit être acheminée vers des dizaines d'appareils. Les blocs de distribution d'énergie reçoivent un conducteur d'entrée de grande section et le répartissent vers plusieurs bornes de sortie ; il s'agit en substance d'un répartiteur d'énergie conçu pour supporter une tension de 600 V et des centaines d'ampères.
Les barres omnibus supportent des courants plus élevés. L'intensité admissible d'une barre omnibus rectangulaire en cuivre obéit à une formule approximative : la section transversale en mm² multipliée par un facteur compris entre 1,2 et 1,5. Une barre en cuivre de 100 mm² peut supporter environ 120 A à 150 A, bien que la valeur exacte varie en fonction de la température du boîtier. La norme CEI 61439-1 limite l’élévation de température à 65 K pour le cuivre étamé et à 105 K pour le cuivre nu. Au-delà de ces limites, le métal se dégrade au fil des années de fonctionnement, ce qui entraîne une défaillance de l’isolation.
Le code couleur est conforme à la norme CEI 60445 : noir pour les conducteurs de phase, bleu pour le neutre, vert-jaune pour la terre de protection. Une erreur d’identification du neutre dans une installation internationale peut entraîner un défaut dont le dépannage peut prendre plusieurs jours. Veillez à respecter le code couleur dès le premier jour.
Contrôle et traitement — La couche d'intelligence
La puissance fait bouger les choses. Le contrôle détermine quand, comment et dans quelles conditions. La couche de contrôle se divise en deux niveaux : la couche logique traite les informations et prend les décisions, tandis que la couche de commutation exécute ces décisions à des niveaux de puissance que la couche logique ne peut pas gérer directement.
Automates programmables et modules E/S — Le cerveau programmable
Les spécifications d’un automate programmable (PLC) peuvent présenter deux types d’erreurs opposées : une surspécification et une sous-spécification, qui ont toutes deux un coût réel. Un PLC comporte quatre composants principaux : l’unité centrale (CPU) qui exécute le programme, le module d’alimentation, les modules d’E/S numériques pour les signaux tout ou rien, et les modules d’E/S analogiques pour les signaux continus tels que la température ou la pression.
Commencez par compter les entrées/sorties. Dressez la liste de tous les capteurs, interrupteurs, vannes et voyants auxquels le tableau est raccordé. Comptez-les tous. Ajoutez une marge de 15% — ce n’est pas un luxe, car un tableau dépourvu d’E/S de réserve ne nécessite qu’une seule défaillance de capteur pour se retrouver confronté à un recâblage complet au lieu d’un simple remplacement de borne en cinq minutes. Une machine dotée de 40 entrées numériques et de 24 sorties numériques doit prévoir dès le départ au moins 6 entrées et 4 sorties de réserve.
La vitesse de balayage détermine la rapidité de réaction de l'automate. Un petit automate effectuant un balayage toutes les 1 à 10 millisecondes permet de gérer la plupart des commandes de machines. Les applications de process comportant des variables à évolution lente, telles que les niveaux de réservoirs, tolèrent des balayages de 10 à 100 ms. Pour le comptage à grande vitesse ou le contrôle de position, vérifiez le temps de réponse aux interruptions de l'unité centrale : la spécification du cycle de balayage à elle seule ne suffit pas à donner une image complète de la situation.
Les signaux analogiques respectent les normes industrielles. La boucle de courant 4-20 mA s'impose car elle permet de parcourir plus de 100 mètres de câble sans pratiquement aucune perte de précision. Comparons cela aux signaux 0-10 V, dont la qualité commence à se dégrader au bout d’environ 10 mètres, la résistance de la ligne réduisant la tension. Les capteurs RTD Pt100 et les thermocouples (types K, J, T) permettent de mesurer la température : les RTD pour des températures inférieures à 600 °C, et les thermocouples pour des plages plus élevées.
Toute la programmation des automates programmables (PLC) est conforme à la norme internationale CEI 61131-3, qui définit cinq langages : le schéma en échelle, le schéma à blocs fonctionnels, le texte structuré, la liste d'instructions et le diagramme fonctionnel séquentiel (PLCopen). L'édition 2025 a intégré la prise en charge des chaînes de caractères UTF-8 ainsi que des fonctionnalités orientées objet — ce qui est pertinent si l'automate programmable (PLC) du panneau échange des données avec des systèmes d'entreprise.
Relais et minuteries — Les éléments clés de la commutation
Le relais est le composant actif le plus ancien de tout tableau de commande, et il est là pour rester. Les sorties des automates programmables (PLC) génèrent des signaux de faible puissance — 24 V CC à quelques centaines de milliampères. Elles ne peuvent pas alimenter directement un contacteur de moteur de 480 V. Un relais intermédiaire comble cette lacune : la sortie du PLC alimente une petite bobine de relais, et les contacts de ce relais commandent la bobine du contacteur à la tension et au courant requis.
Cinq types de relais sont présents dans presque tous les tableaux électriques. Les relais de commande à usage général gèrent la logique de base marche/arrêt avec des intensités nominales de contact comprises entre 5 A et 10 A. Les relais temporisés ajoutent un délai : le délai à l’enclenchement se déclenche lorsque la bobine est alimentée, le délai au déclenchement se déclenche lorsqu’elle est désexcitée, et le mode par intervalles génère des impulsions sur la sortie pendant une durée fixe. Les relais de sécurité appartiennent à une catégorie totalement différente : grâce à leurs contacts à guidage forcé et à leur architecture interne redondante, un seul contact soudé ne peut pas créer de situation dangereuse.
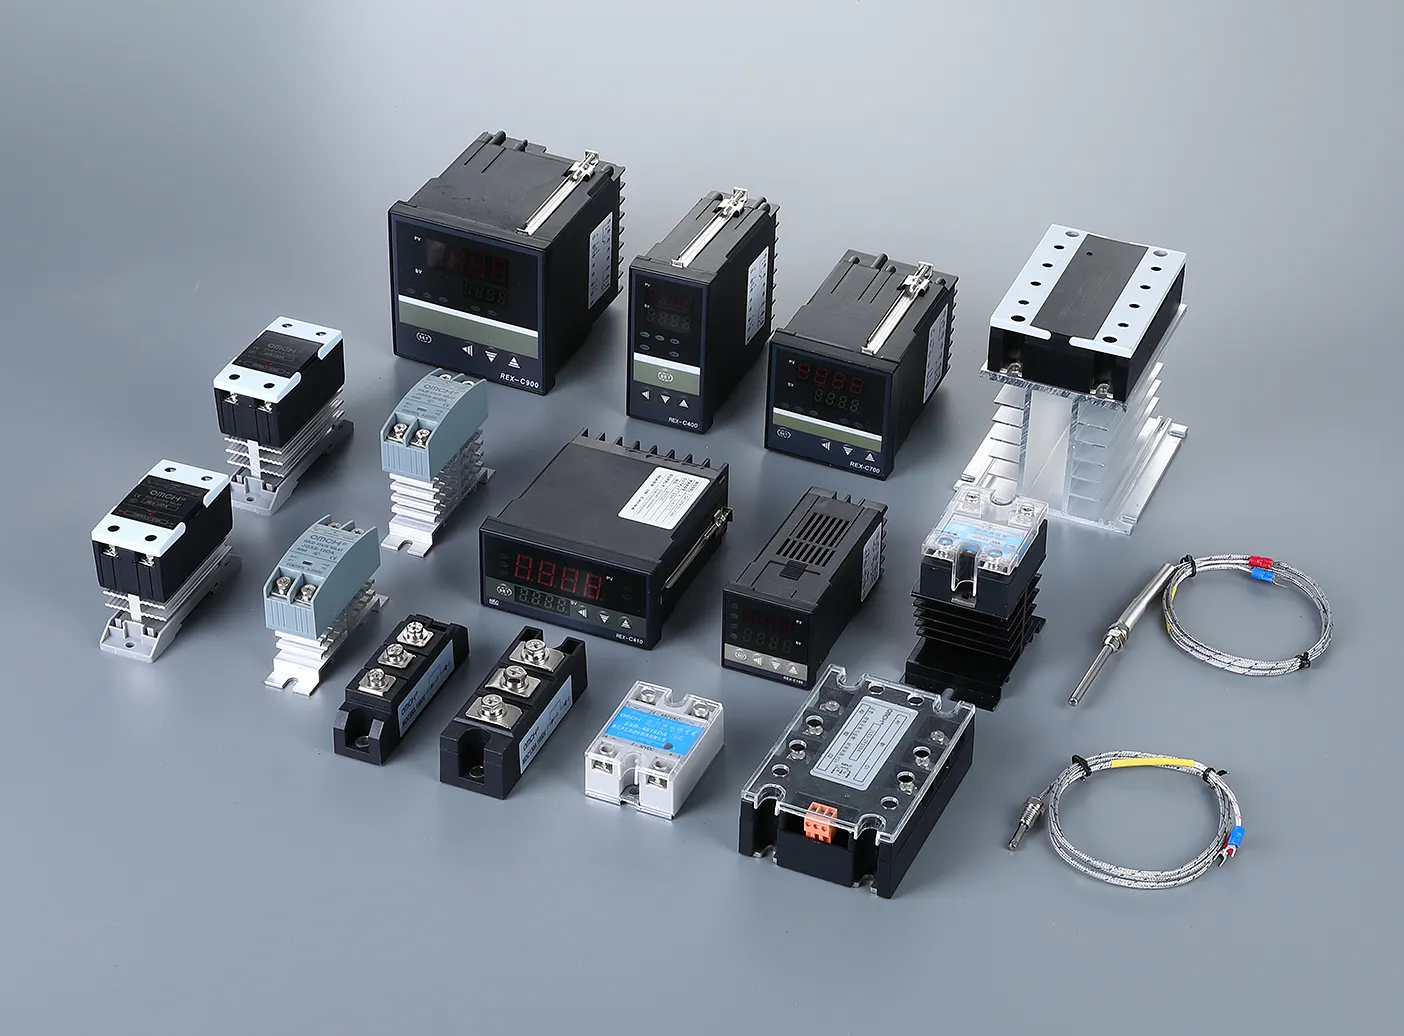
Les relais à semi-conducteurs rivalisent avec les relais électromagnétiques dans les applications de commutation à haute fréquence. Un relais statique (SSR) peut effectuer des millions de commutations sans usure mécanique. La durée de vie électrique d’un relais électromécanique passe d’environ 1,5 million d’opérations à pleine charge à peut-être 200 000 dans des conditions difficiles. Le hic : les relais statiques présentent une fuite de 1 à 5 mA à l’état bloqué pour les modèles à courant alternatif — ce qui suffit à faire briller faiblement un voyant LED alors que le circuit est censé être hors tension. Plus d’un technicien de mise en service a été dérouté par ce phénomène.
Une règle de câblage prime sur toutes les autres en matière de relais. Chaque bobine de relais à courant continu doit être équipée d'une diode de retour. Chaque bobine de relais à courant alternatif doit être équipée d'un circuit d'amortissement RC. Si vous ne respectez pas ces consignes, la surtension inductive qui se produit lors de la mise hors tension de la bobine génère un pic de tension qui détruit le transistor de sortie de l'automate programmable. Il s'agit là de la cause la plus fréquente de défaillance des modules de sortie des automates programmables dans les nouveaux tableaux électriques — ce n'est pas un défaut de conception, mais simplement l'absence d'une diode qui ne coûte que deux centimes.
Commande des moteurs et variateurs — Du signal au mouvement
Dans la plupart des tableaux électriques, ce sont les moteurs qui supportent les charges les plus lourdes. Le contrôle des moteurs va de la simple commande marche/arrêt à la régulation précise de la vitesse et de la position. C'est l'application — et non le budget — qui détermine où vous vous situez sur ce spectre.
Contacteurs et démarreurs de moteurs — La puissance de la commande marche/arrêt
Un contacteur est un relais à usage intensif conçu pour commuter les courants des moteurs. Cependant, le courant nominal ne suffit pas à lui seul à déterminer s'il est adapté à l'application. La variable essentielle est la catégorie d'utilisation définie par la norme CEI 60947-4-1.
La norme AC-1 s'applique aux charges résistives ou légèrement inductives, telles que les appareils de chauffage — usage léger. La catégorie AC-3 couvre le démarrage et l’arrêt des moteurs à cage d’écureuil en fonctionnement normal — il s’agit de la catégorie par défaut pour la plupart des applications. Un contacteur classé AC-3 supporte environ 1 million à 1,5 million de cycles à pleine charge. La catégorie AC-4 couvre les opérations de branchement, d’avancement par à-coups et d’inversion de marche — le service le plus exigeant, dans lequel le contacteur interrompt de manière répétée le courant de démarrage du moteur, qui représente 6 à 8 fois le courant de charge pleine (FLC). Un même contacteur conçu pour 1 million de cycles AC-3 ne résistera peut-être qu’à 200 000 cycles AC-4. Si l’application implique des inversions fréquentes, réduisez la capacité de 50 à 70% — ou achetez d’emblée un contacteur conçu pour AC-4.
Un démarreur de moteur combine un contacteur et un relais de surcharge au sein d’un ensemble coordonné. Cette combinaison est obligatoire : tout circuit de moteur nécessite à la fois une fonction de commutation et une fonction de protection. L’utilisation d’un contacteur d’un fabricant avec un relais de surcharge d’un autre fabricant rend la certification de coordination caduque. Exemple concret : pour un moteur triphasé de 7,5 kW, 400 V, consommant environ 14,5 A en charge pleine (FLC), choisissez un contacteur avec un indice AC-3 d’au moins 16 A, associé à un relais de surcharge réglé sur la valeur réelle de l’intensité en charge pleine (FLC) du moteur. Il ne s’agit pas d’une estimation arrondie, mais de la valeur mesurée.
Relais de surcharge et démarreurs progressifs — Protéger ce qui tourne
La surchauffe d’un moteur figure parmi les pannes ponctuelles les plus coûteuses dans un tableau de commande, et elle peut presque toujours être évitée. La protection contre les surcharges permet de faire face à la menace à long terme : un courant légèrement supérieur à la valeur nominale qui, au fil des semaines ou des mois, endommage l’isolation des enroulements. La loi d’Arrhenius s’applique ici directement : pour chaque tranche de 10 °C au-delà de la classe de température nominale des enroulements, la durée de vie de l’isolation est réduite de moitié.
Les relais thermiques de surcharge utilisent une bande bimétallique qui se déforme sous l'effet de la chaleur, reproduisant ainsi le comportement thermique du moteur lui-même. La classe de déclenchement, définie par la norme CEI 60947-4-2, détermine la rapidité de leur réaction : la classe 10 se déclenche en moins de 10 secondes à six fois le courant nominal, la classe 20 en moins de 20 secondes et la classe 30 en moins de 30 secondes. La classe 10 convient à la plupart des moteurs standard. Les classes 20 ou 30 conviennent aux charges à forte inertie qui nécessitent un temps d'accélération plus long sans risque de déclenchement intempestif.
Les relais de surcharge électroniques intègrent la détection de perte de phase et la détection de défaut à la terre, des fonctionnalités que les modèles thermiques ne peuvent tout simplement pas offrir. Si le tableau électrique est équipé d'un système de surveillance à distance, les données de diagnostic justifient à elles seules la différence de coût.
Les démarreurs progressifs répondent à un autre problème : le choc mécanique et la chute de tension liés au démarrage direct, où le courant d'appel atteint 6 à 8 fois le courant nominal de fonctionnement (FLC). Un démarreur progressif réduit ce courant à 2 à 4 fois le FLC en augmentant progressivement la tension sur une durée réglable comprise entre 0 et 60 secondes. Pour une pompe à eau, la différence entre un démarrage direct et un démarrage progressif revient à devoir remplacer les raccords de tuyauterie tous les deux ans ou tous les dix ans.
Variateurs de fréquence et servomoteurs — Contrôle de mouvement de précision
Les variateurs de fréquence contrôlent la vitesse du moteur en faisant varier à la fois la fréquence de sortie et la tension. La fréquence porteuse — réglable de 2 kHz à 16 kHz — détermine le compromis : des fréquences plus élevées se traduisent par des moteurs plus silencieux, mais génèrent davantage de chaleur à l'intérieur du variateur lui-même.
Un détail est souvent négligé : lorsque le câble reliant un variateur de fréquence à son moteur dépasse 50 mètres, les phénomènes d’ondes réfléchies génèrent des pics de tension aux bornes du moteur pouvant atteindre le double de la tension du bus continu. À cette distance, un filtre dV/dt à la sortie du variateur de fréquence n’est pas facultatif : il protège l’isolation des enroulements du moteur contre une défaillance qui peut paraître mystérieuse, mais dont la cause est connue et évitable.
Les servomoteurs apportent de la précision en bouclant trois boucles de régulation — position, vitesse et couple — dont chacune présente des fréquences de réponse allant de 100 Hz à plus de 1 kHz. La distinction est simple : si l’application doit s’arrêter à chaque fois à une position exacte, elle nécessite un servomoteur ; si elle doit simplement fonctionner à une vitesse contrôlée, un variateur de fréquence suffit. Un tapis roulant est équipé d’un variateur de fréquence. Un robot de manutention est équipé d’un servomoteur. Un mauvais choix ne se traduit pas seulement par un gaspillage d’argent : la machine ne fonctionnera tout simplement pas.
Interface opérateur et surveillance — Le lien humain
L'interface utilisateur transforme une boîte métallique muette en un objet utilisable par l'utilisateur. Pas besoin de théorie complexe ici : il suffit de faire des choix réfléchis quant à ce qui doit figurer sur la porte.
L'écran tactile de l'IHM sert d'affichage principal. Les tailles courantes vont de 7 à 15 pouces de diagonale, avec une protection du panneau avant de classe IP65 ou IP66 requise pour les environnements soumis à un lavage à grande eau. Il convient d'adapter le protocole de communication de l'IHM à celui de l'automate programmable : les protocoles EtherNet/IP, Modbus TCP et PROFINET couvrent la grande majorité des installations.
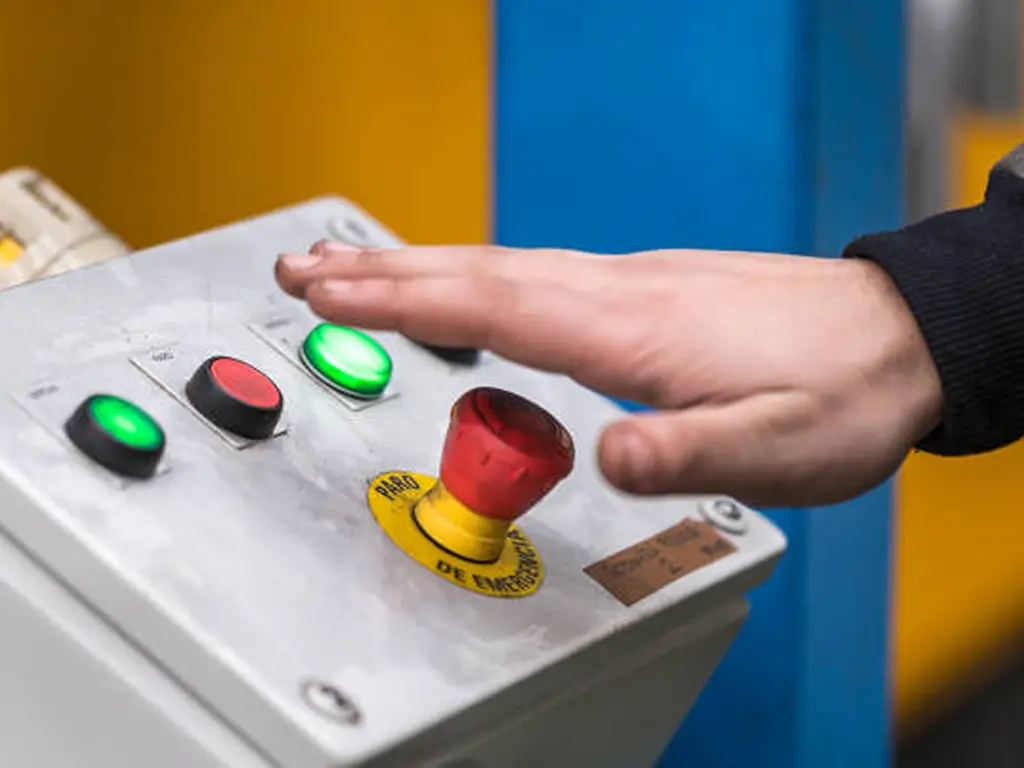
Les boutons-poussoirs et les sélecteurs respectent la norme de perçage de 22 mm conformément aux conventions CEI. Les marchés NEMA utilisent quant à eux un perçage de 30,5 mm. Ces éléments ne sont pas interchangeables : un bouton de 22 mm passe directement à travers un trou de 30,5 mm. Le code couleur suit une convention universelle : rouge pour l’arrêt et l’arrêt d’urgence, vert pour le démarrage, jaune pour la réinitialisation ou l’avertissement, bleu pour les fonctions auxiliaires, blanc ou noir pour un usage général. Un bouton d’arrêt d’urgence ne se contente pas d’être de couleur rouge. Il doit présenter une tête en forme de champignon, des contacts normalement fermés et un mécanisme de verrouillage positif nécessitant une rotation ou une traction délibérée pour être débloqué. La norme ISO 13850 impose chacune de ces caractéristiques. Un bouton rouge à retour par ressort n’est pas un bouton d’arrêt d’urgence : il s’agit d’un bouton d’arrêt dont la couleur n’est pas conforme.
Des voyants lumineux complètent l'équipement de la porte. Des LED rouges, vertes et jaunes permettent d'indiquer l'état de fonctionnement. Ajoutez une alarme sonore ou un feu clignotant lorsque l'opérateur ne peut pas surveiller le panneau en permanence.
Câblage, raccordements et infrastructure physique — Le squelette
Toute la technologie du monde ne sert à rien si les composants ne peuvent pas être montés de manière sûre, câblés correctement et accessibles pour la maintenance.
Le boîtier constitue la couche la plus externe. Son indice de protection NEMA ou IP est le premier choix à effectuer lors de la conception. La norme NEMA 1 assure une protection de base en intérieur. La norme NEMA 4 — qui équivaut approximativement à l’indice IP66 — résiste aux jets d’eau et constitue la norme pour les environnements agroalimentaires. La norme NEMA 4X ajoute une résistance à la corrosion. L’acier inoxydable 304 est le matériau par défaut pour les environnements soumis à des lavages à grande eau ; le 316L est utilisé en cas d’exposition à des produits chimiques agressifs ; l’acier au carbone thermolaqué convient à la plupart des environnements industriels intérieurs. Choisissez la taille du boîtier en fonction des composants actuels, en prévoyant un espace supplémentaire pour les futurs composants 30%. Des panneaux surchargés surchauffent et compliquent toute intervention de maintenance.
À l'intérieur, tout est monté sur deux systèmes. La plaque arrière supporte les composants lourds — variateurs de fréquence, transformateurs, gros contacteurs — boulonnés à un sous-panneau en acier. Le rail DIN, dont la largeur est normalisée à 35 mm conformément à la norme CEI 60715, accueille tout le reste : les borniers, les relais, les petites alimentations électriques et les modules d'automate programmable s'enclenchent sur ce même rail.
Il existe quatre types pratiques de borniers. Les borniers de dérivation permettent d’établir des connexions directes. Les borniers de mise à la terre — de couleur vert-jaune, reliés à la terre de protection de l’enceinte — assurent la mise à la terre. Les borniers à fusible intègrent un fusible pour la protection des circuits au niveau des bornes. Les borniers à plusieurs niveaux regroupent deux ou trois connexions sur le même encombrement, ce qui permet de gagner de la place sur le rail. Les goulottes de câblage acheminent les câbles entre les rangées de bornes et les appareils. Veillez à ce que le remplissage ne dépasse pas 40% de la section transversale de la goulotte : l’espace restant permet la dissipation thermique et l’ajout de câbles dans trois ans.
C'est le passage des câbles qui distingue un tableau électrique professionnel d'un tableau amateur. Chaque câble traversant la paroi du boîtier doit être équipé d'un presse-étoupe présentant au moins le même indice de protection IP que le boîtier. Un boîtier NEMA 4 doté d'un passage de câble non étanche correspond, en pratique, à un boîtier NEMA 1 au niveau de ce point de pénétration. Étiquetez chaque fil aux deux extrémités avec un numéro unique. Le technicien qui devra dépanner ce tableau à 2 heures du matin dans trois ans vous remerciera ou vous maudira selon cette décision.
Systèmes environnementaux et de sécurité — Protéger le poste de commande et son personnel
La plupart des listes de composants n'évoquent la sécurité qu'en passant — une simple ligne sous la rubrique “ Boutons-poussoirs ”. C'est faire peu de cas d'une discipline qui dispose de ses propres normes, de sa propre catégorie de composants et de sa propre méthodologie de conception.
Gestion thermique
La chaleur compromet lentement et silencieusement la fiabilité des armoires de commande. Une armoire fonctionnant dans une usine d'Asie du Sud-Est à une température de 40 °C, avec des variateurs de fréquence et des blocs d'alimentation générant de la chaleur à l'intérieur, peut voir sa température interne dépasser les 60 °C. À ce stade, les processeurs des automates programmables (PLC) se comportent de manière erratique, les condensateurs des blocs d'alimentation se dégradent trois fois plus vite que leur taux nominal, et le temps moyen entre deux pannes (MTBF) de chaque composant électronique chute brutalement.
Trois stratégies de refroidissement s'adaptent à la charge thermique. Un ventilateur filtré évacuant l'air chaud convient aux charges thermiques allant jusqu'à environ 50 W par degré Celsius d'élévation de température admissible. Un échangeur de chaleur air-air permet de maintenir le boîtier hermétique — ce qui est indispensable dans les environnements poussiéreux ou corrosifs — tout en transférant la chaleur à travers une barrière. Un climatiseur intégral est adapté aux panneaux à forte densité de puissance dans les environnements chauds.
La condensation est un risque que peu de gens anticipent. Lorsqu’un panneau, dans un climat humide, se refroidit pendant la nuit, l’humidité interne peut atteindre le point de rosée, ce qui entraîne la formation de gouttelettes d’eau sur les circuits imprimés. Un chauffage de boîtier de 100 à 300 W équipé d’un hygrostat coûte bien moins cher que les temps d’arrêt qu’il permet d’éviter.
Systèmes de sécurité
La sécurité est une discipline de contrôle à part entière. Un relais de sécurité n’est pas simplement un relais logé dans un boîtier jaune. Il utilise des contacts à guidage forcé disposés de manière redondante : si un contact se soude, le circuit de surveillance le détecte et bloque le cycle suivant. Lorsque l’application nécessite trois fonctions de sécurité ou plus — un circuit d’arrêt d’urgence, un rideau lumineux et un verrouillage de porte —, un automate de sécurité regroupe ce qui serait autrement plusieurs relais de sécurité distincts, ce qui réduit le câblage tout en conservant le niveau d’intégrité de sécurité requis.
Les niveaux SIL (selon la norme CEI 61508) et PL (selon la norme ISO 13849-1) permettent de quantifier la fiabilité des fonctions de sécurité. Le niveau SIL 2 correspond approximativement au niveau PLd et couvre la plupart des machines industrielles. Le niveau SIL 3 correspond au niveau PLe pour les applications dans lesquelles une défaillance peut entraîner des blessures graves.
La norme NFPA 79 régit la sécurité électrique des machines industrielles en Amérique du Nord. L'édition 2024 a introduit des exigences en matière de cybersécurité pour les systèmes de commande liés à la sécurité, ainsi qu'une protection obligatoire contre les surtensions sur les circuits de verrouillage de sécurité (NFPA 79-2024). Des étiquettes d'avertissement relatives aux arcs électriques, conformes à la norme NEC 110.16 — indiquant l'énergie incidente en cal/cm² et la catégorie d'EPI requise — sont apposées sur chaque tableau avant son expédition.
Communication, détection et systèmes étendus — Le système nerveux
Un tableau de commande incapable de communiquer ou de détecter son environnement est une « île ». Les tableaux modernes constituent des nœuds au sein d'un réseau couvrant l'ensemble de l'usine.
Les commutateurs Ethernet constituent les composants réseau les plus simples : montables sur rail DIN, de 5 à 16 ports. Les commutateurs non gérés prennent en charge les réseaux simples ; les commutateurs gérés ajoutent la segmentation VLAN et la redondance en anneau. Les passerelles de protocole interviennent lorsque les appareils communiquent dans des langages différents — en convertissant le Modbus RTU sur port série RS-485 en Modbus TCP sur Ethernet, ou en établissant une passerelle entre PROFIBUS et PROFINET. Pour les sites ne disposant pas d’accès au réseau de l’usine, un routeur industriel 4G ou 5G assure la connectivité SCADA vers l’extérieur.
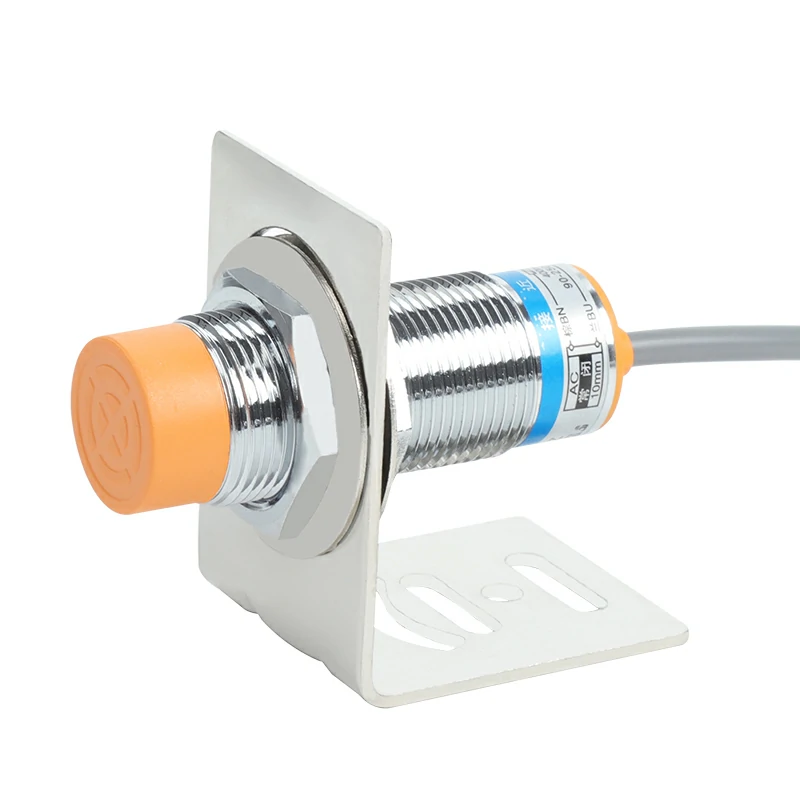
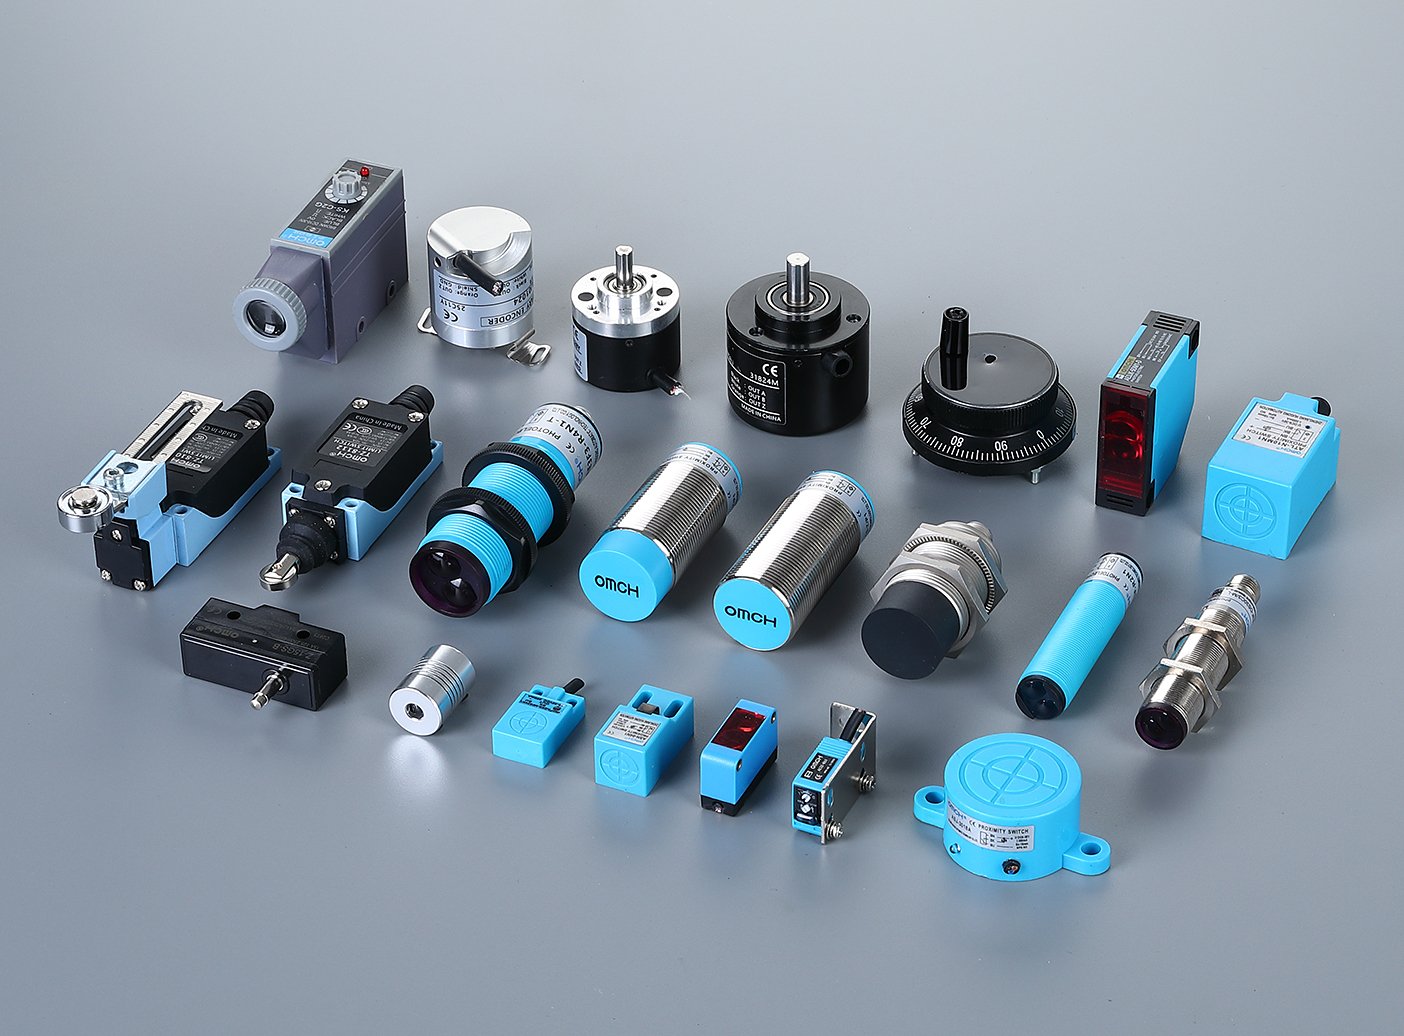
Les capteurs constituent les yeux et les oreilles du panneau. Les capteurs de proximité inductifs détectent les cibles métalliques sans contact — ils font partie de l’équipement standard des lignes de production pour les contrôles de présence de pièces. Les modèles capacitifs détectent les matériaux non métalliques. Les capteurs photoélectriques couvrent de plus longues distances grâce aux modes à faisceau traversant, rétroréfléchissant ou diffus. Pour la température, les capteurs RTD Pt100 offrent une précision de ±0,3 °C en dessous de 600 °C. Les thermocouples atteignent des températures bien plus élevées, avec une précision légèrement inférieure. Les transmetteurs de pression émettent un signal de 4 à 20 mA proportionnel à la pression mesurée. Le point zéro à 4 mA est intentionnel : il permet au système de faire la distinction entre une “ pression nulle ” (4 mA) et un “ fil cassé ” (0 mA).
Les conditionneurs de signal se situent entre les signaux bruts des capteurs et les entrées des automates programmables (PLC). Ils assurent l’isolation, en coupant les boucles de masse qui faussent les mesures. Ils effectuent la conversion, en transformant les signaux de millivolts des thermocouples en signaux standard de 4 à 20 mA. Ils amplifient les signaux de microvolts des jauges de contrainte pour les porter dans des plages lisibles. Tout signal analogique transitant d’un appareil de terrain vers un tableau de commande doit passer par une isolation galvanique. Les différences de potentiel de terre entre deux points d’une installation industrielle peuvent facilement atteindre plusieurs dizaines de volts, ce qui est largement suffisant pour détruire une carte d’entrée analogique non protégée.
De la liste de contrôle des composants à la stratégie d'approvisionnement — Élaboration d'une nomenclature consolidée
Vous disposez désormais d'une vue d'ensemble complète du contenu d'un tableau électrique, classé par fonction, ainsi que des critères de sélection essentiels. La question à laquelle pratiquement aucun guide des composants ne répond est la suivante : maintenant que vous savez ce dont vous avez besoin, comment vous procurer ces composants sans vous perdre dans la gestion des fournisseurs ?
Un tableau de bord type couvre 12 grandes catégories de composants. Si vous vous approvisionnez auprès d’un spécialiste différent pour chaque catégorie, vous vous retrouvez à gérer entre 8 et 15 relations avec des fournisseurs — chacun ayant ses propres délais de livraison, quantités minimales de commande, calendriers d’expédition et conditions de paiement. Le coût caché ne réside pas dans le prix unitaire d’un composant en particulier. Il s’agit des frais de coordination : faire coïncider les dates de livraison, dédouaner plusieurs déclarations douanières, payer les frais logistiques pour dix petits colis au lieu d’un seul envoi groupé, et courir après des réponses lorsqu’une marchandise arrive endommagée et que chaque fournisseur rejette la faute sur le transitaire.
Le cadre de hiérarchisation de la nomenclature (BOM)
Trier la nomenclature en fonction du potentiel de regroupement des fournisseurs :
Niveau 1 — Fort potentiel de consolidation (60 à 70% de lignes budgétaires, 35 à 50% de dépenses totales) : Alimentations électriques sur rail DIN, disjoncteurs, fusibles, relais, contacteurs, borniers, boutons-poussoirs, voyants lumineux et capteurs à usage général. Il s'agit de produits normalisés, compatibles entre différentes marques. Plusieurs fabricants proposent des versions fonctionnellement interchangeables. Un distributeur multiselector peut fournir la plupart de ces produits à partir d'un seul entrepôt. C'est là que la consolidation permet de réaliser les plus grands gains d'efficacité.
Niveau 2 — Potentiel de consolidation modéré (15 à 251 TP3T de postes budgétaires, 25 à 401 TP3T de dépenses) : Automates programmables, modules E/S, variateurs de fréquence et interfaces homme-machine. La dépendance vis-à-vis d'une marque est ici plus forte : un client exige du matériel Allen-Bradley, Siemens ou Mitsubishi, et l'écosystème de programmation rend tout changement coûteux. Cependant, les réseaux de distribution de ces marques sont étendus, et un fournisseur disposant d'un bon réseau peut toujours s'en procurer, parallèlement à des composants de premier rang.
Niveau 3 — Faible potentiel de consolidation (5 à 10% de postes budgétaires, 10 à 20% de dépenses) : Boîtiers sur mesure, dispositifs de sécurité spécifiques à une application, capteurs spécialisés et composants nécessitant des certifications propres à chaque pays. Ces éléments proviennent souvent directement du fabricant d’origine ou d’un intégrateur spécialisé.
Matrice de consolidation des sources d'approvisionnement
| Groupe de composants | Fournisseurs types (marché fragmenté) | Objectif consolidé | Levier clé de consolidation |
|---|---|---|---|
| Protection électrique (disjoncteurs, fusibles, parasurtenseurs, transformateurs) | 3–5 | 1–2 | Fournisseur proposant des disjoncteurs miniatures (MCB), des disjoncteurs miniatures à coupure de court-circuit (MCCB) et des parafoudres (SPD) dans un seul catalogue |
| Alimentations électriques et distribution (blocs d'alimentation sur rail DIN, PDB, barres omnibus) | 2–4 | 1 | Bloc d'alimentation sur rail DIN comme catégorie principale |
| Commandes et relais (automates programmables, relais, temporisateurs) | 2–3 | 1–2 | Consolidation de Relay autour de l’écosystème de la marque PLC |
| Commande des moteurs (contacteurs, variateurs de fréquence, disjoncteurs de surcharge, démarreurs progressifs) | 3–5 | 1–2 | La certification des ensembles contacteur + disjoncteur de surcharge favorise l'approvisionnement auprès d'une même marque |
| Câblage et structure (bornes, goulotte, rail DIN, boîtier) | 3–5 | 1–2 | Bornes et conduit provenant du même fournisseur ; boîtier généralement séparé |
| IHM et capteurs (IHM, boutons-poussoirs, voyants, capteurs) | 3–5 | 1–2 | Boutons-poussoirs, voyants lumineux et capteurs issus d'une gamme de produits unifiée |
Cinq étapes pour établir une nomenclature consolidée
2. Mettre en correspondance chaque fonction requise avec les catégories de composants abordés dans ce guide (sections 1 à 7). Cochez ce qui s'applique ; rayez ce qui ne s'applique pas.
3. Attribuez à chaque ligne de commande un niveau (1, 2 ou 3) en fonction de la dépendance vis-à-vis de la marque et de la substituabilité.
4. Trouver des fournisseurs qui couvrent le plus large éventail possible de catégories de niveau 1. Il s'agit de votre fournisseur de référence, celui qui remplace à lui seul cinq à huit fournisseurs plus modestes. Privilégiez les fournisseurs dont le catalogue couvre à la fois la protection électrique, les alimentations électriques, les relais de commande, la commande de moteurs et l'infrastructure de câblage.
5. Identifier séparément les lacunes des niveaux 2 et 3. Lorsque vous comparez des devis, utilisez la diversité de l'offre du fournisseur principal comme critère décisif. Un prix unitaire légèrement plus élevé proposé par un fournisseur qui gère déjà 70% de votre nomenclature peut tout de même s'avérer plus avantageux que de faire appel à un nouveau fournisseur pour 5% de ces articles.
L'objectif n'est pas de faire appel à un seul fournisseur pour tout. Il s'agit plutôt de réduire la complexité de la gestion en passant d'une douzaine de relations à deux ou trois, et de s'assurer que celui qui gère la majeure partie de votre volume livre dans les délais, dans toutes les catégories, avec une qualité constante.
Pour les équipes d’approvisionnement chargées de mettre en place une chaîne d’approvisionnement dédiée aux composants de tableaux de commande, le fait de travailler avec un fournisseur multisécteur regroupant sous un même toit les alimentations électriques sur rail DIN, la distribution basse tension, les relais, les commandes industrielles, les capteurs et les accessoires de câblage permet de réduire le nombre de fournisseurs de premier rang de cinq ou plus à un seul — ce qui diminue les frais logistiques, simplifie les formalités douanières et raccourcit le délai global d’approvisionnement. OMCH (Zhejiang Hugong Automation) propose un catalogue de produits couvrant 30 catégories et plus de 3 000 références dans ces domaines précis. Découvrez l’ensemble de la gamme sur omch.com.
Références
- PLCopen. “ Norme CEI 61131-3 : Automates programmables — Langages de programmation. ” https://www.plcopen.org/standards/logic/iec-61131-3/
- NFPA. “ NFPA 79-2024 : Norme électrique relative aux machines industrielles. ” https://www.nfpa.org/codes-and-standards/nfpa-79-standard-development/79
- IEC. “ IEC 61439-1:2020 — Ensembles d’appareillage de commutation et de commande à basse tension. ” https://webstore.iec.ch/en/publication/61439-1
- Citel. “ Norme électrique NFPA 79 pour les machines industrielles (2024) — Principales mises à jour. ” https://citel.us/en/nfpa-79-electrical-standard-for-industrial-machinery-2024
- OMCH. “ Alimentations à découpage — Séries sur rail DIN et en boîtier. ” https://www.omch.com/switch-mode-power-supply/
- OMCH. “ Distribution basse tension — disjoncteurs miniatures (MCB), disjoncteurs compacts (MCCB), contacteurs et dispositifs de protection. ” https://www.omch.com/low-voltage-distribution/
- OMCH. https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese