Les commandes dans l'automatisation : bien plus qu'une simple liste de pièces
Entrez dans n’importe quelle usine et vous verrez le même schéma se répéter : des capteurs surveillent, des contrôleurs prennent des décisions, des actionneurs se mettent en mouvement. Un capteur photoélectrique détecte un colis traversant le convoyeur. Un automate programmable (PLC) lit ce signal, exécute sa logique et ordonne à un relais d’actionner le déviateur. Le colis glisse sur la voie de droite — le tout en moins de 10 millisecondes. Si l’un de ces éléments fait défaut, la chaîne s’arrête.
C’est cela, en réalité, ce que signifie l’expression “ commandes d’automatisation ”. Ce n’est pas un catalogue de composants. Ce n’est pas une définition tirée d’un manuel. Il s’agit d’un système de signaux — une boucle fermée dans laquelle chaque dispositif dépend de celui qui se trouve à côté de lui.
Le véritable défi ne réside pas dans la recherche de produits. Il s'agit plutôt de savoir quelles catégories sont importantes, ce qu'il faut rechercher dans chacune d'elles et comment s'approvisionner sans gaspiller ni temps ni budget. C'est précisément ce que vous propose cet article : sept catégories de contrôle fonctionnel, les caractéristiques techniques clés de chacune d'entre elles et un cadre d'approvisionnement qui va au-delà du simple prix unitaire.
Les 7 catégories de contrôle indispensables à tout projet d'automatisation
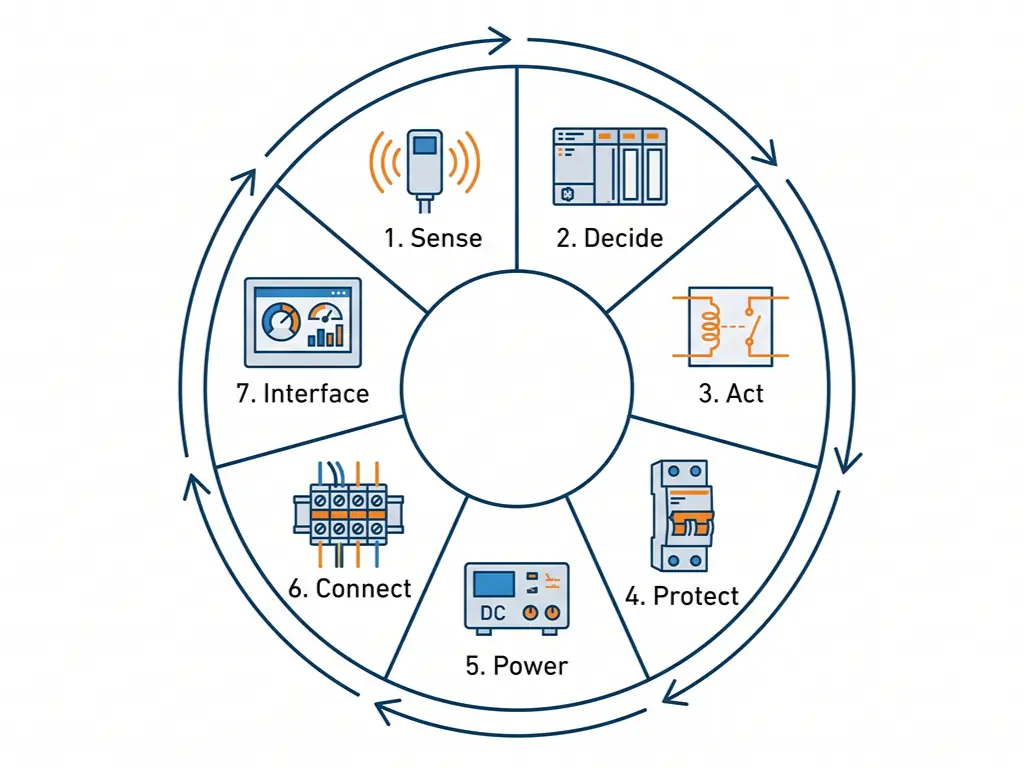
Avant d'aborder les composants individuels, il est utile de raisonner en termes de fonction plutôt qu'en termes de nom de produit. Tout système automatisé — qu'il s'agisse d'une ligne d'emballage, d'une station de pompage d'eau ou d'une cellule CNC — nécessite des commandes qui remplissent sept rôles distincts. Considérez-les comme le squelette fonctionnel de votre armoire de commande.
Percevoir → Décider → Agir → Protéger → Alimenter → Connecter → Interface
S'il manque un seul maillon, le système ne démarre jamais ou tombe en panne de manière imprévisible. Les voici, classés en fonction de leur rôle plutôt que de leur nom :
| Rôle fonctionnel | Composants types | Paramètre de sélection clé | Erreur courante |
|---|---|---|---|
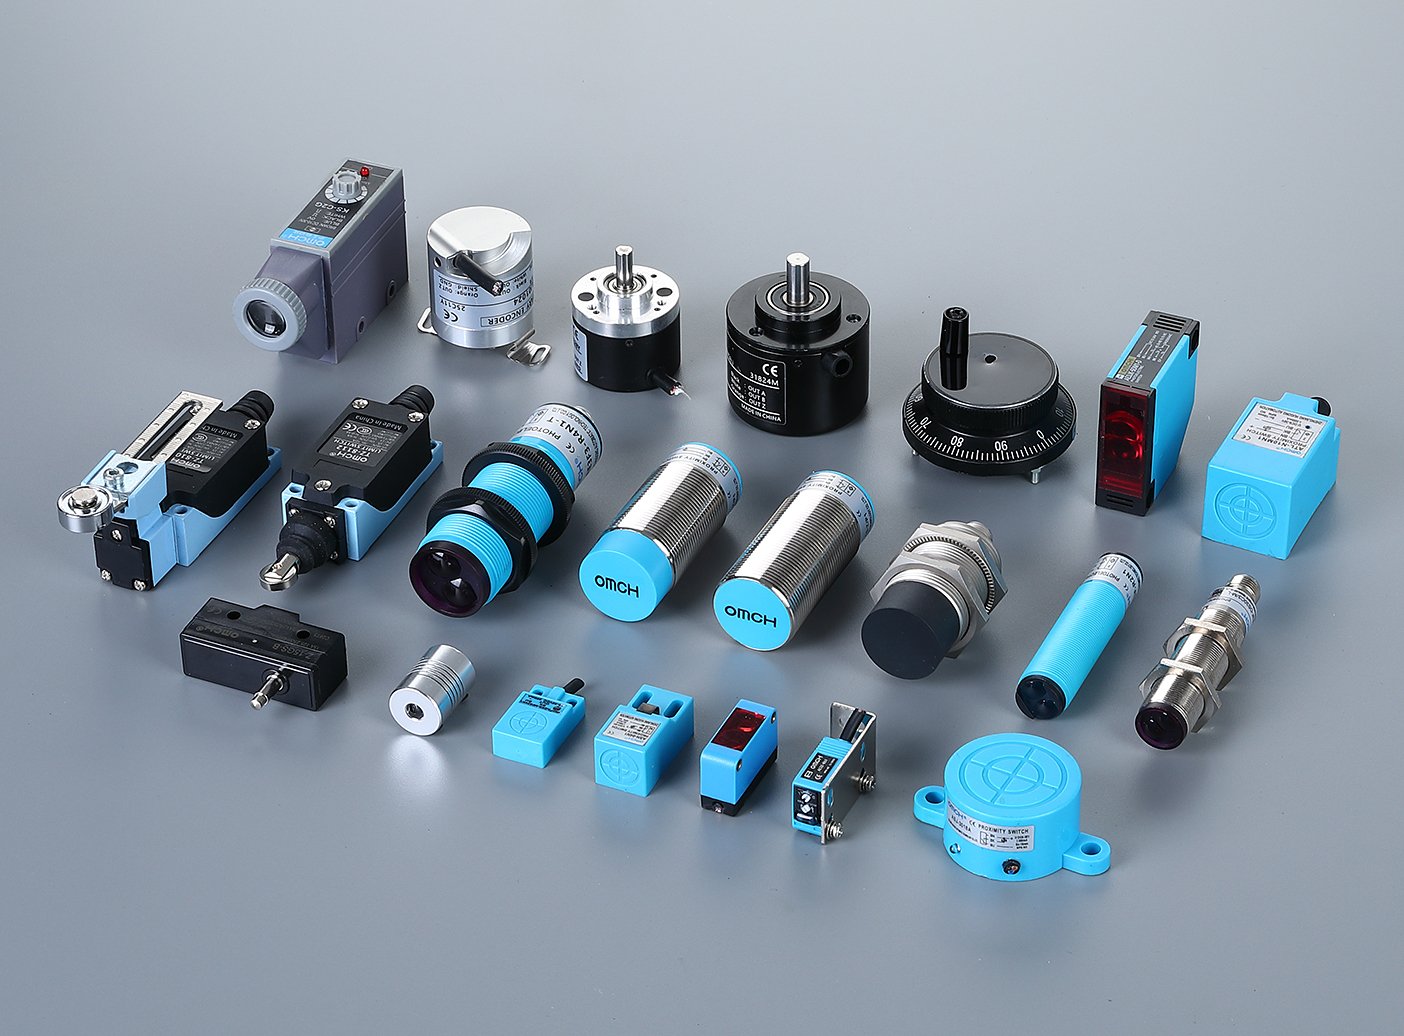
| Acquisition de signaux | Capteurs de proximité, capteurs photoélectriques, interrupteurs de fin de course, codeurs | Type de sortie (NPN ou PNP), distance de détection, indice de protection IP | Si l'on ne tient pas compte de la réduction de capacité due à la température ambiante, un capteur dont la capacité nominale est de 20 mm à 25 °C peut n'atteindre que 14 mm à 60 °C. |
| Traitement logique | Automate programmable, contrôleur d'automatisation programmable, PC industriel | Nombre d'E/S, cycle de balayage, protocoles de communication | Acheter le plus petit automate programmable (PLC) adapté au nombre actuel d'E/S, sans laisser aucune marge d'extension |
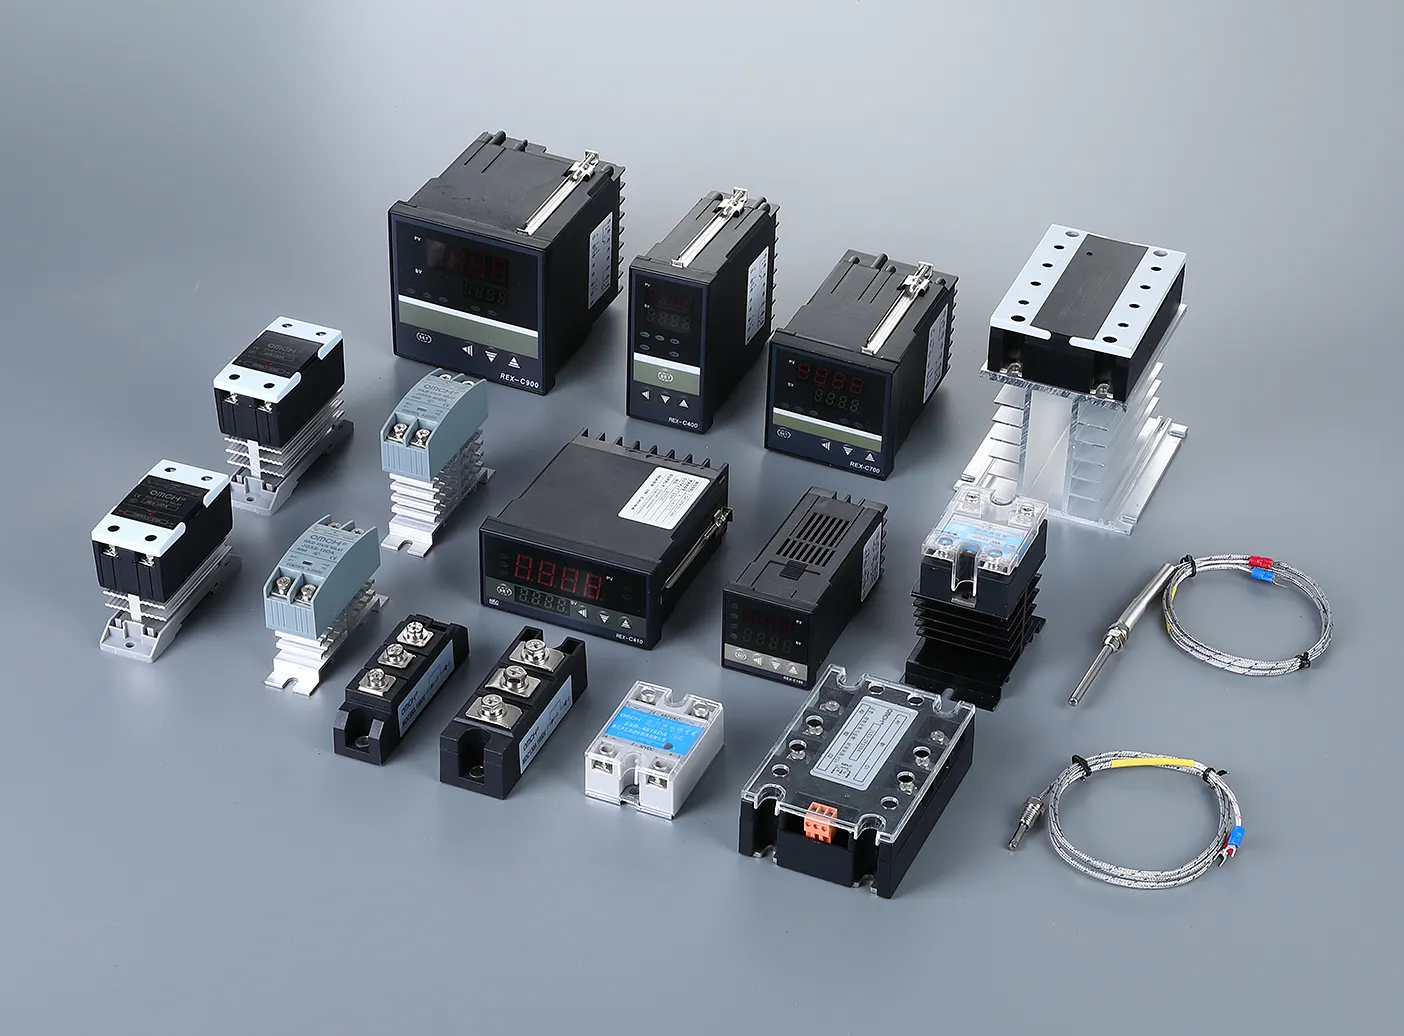
| Sortie du signal | Relais, relais statiques (SSR), contacteurs | Capacité de charge des contacts (CA/CC), durée de vie électrique (cycles de fonctionnement), fréquence de commutation | Commande d'une charge inductive sans circuit d'amortissement : la force contre-électromotrice provoque la soudure des contacts du relais en quelques semaines |
| Protection électrique | Disjoncteurs, dispositifs de protection contre les surtensions (SPD), fusibles | Courant nominal, pouvoir de coupure (kA), courbe de déclenchement (B/C/D) | Installer un disjoncteur différentiel (MCB) sans prévoir de dispositif de protection contre les surtensions (SPD) : il suffit d'un seul coup de foudre ou d'un pic de tension important provoqué par un moteur pour que l'ensemble de l'armoire soit menacé. |
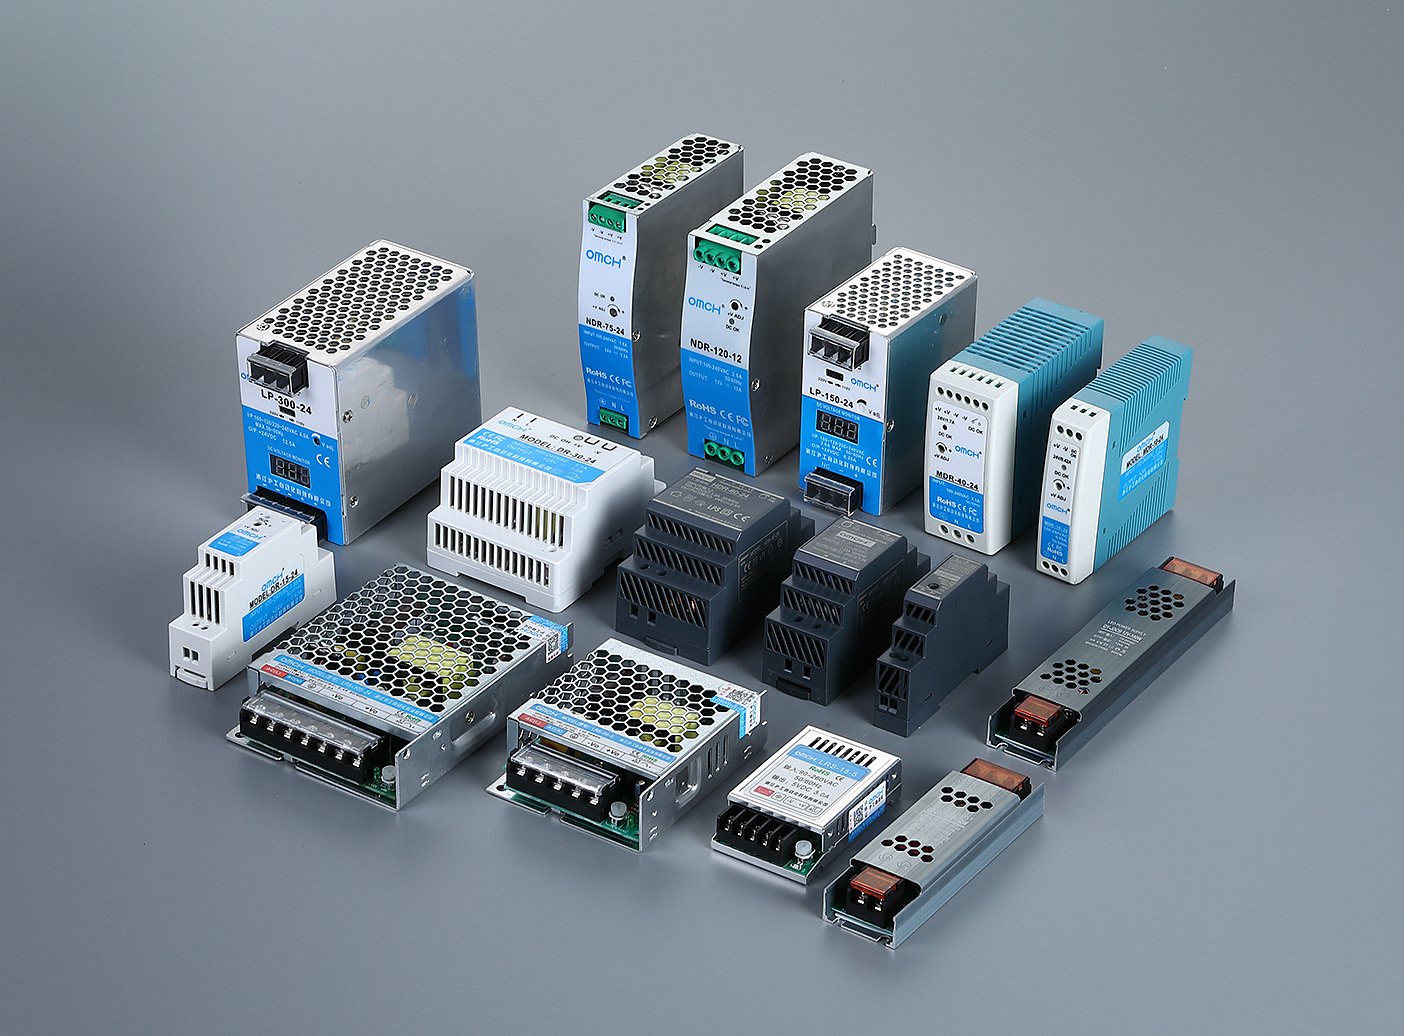
| Alimentation électrique | Alimentations électriques sur rail DIN, onduleurs, transformateurs de commande | Puissance de sortie, rendement, temps de maintien, option de redondance | Alimentation sous-dimensionnée : les chutes de tension sous charge entraînent un redémarrage à froid de l'automate en cours de cycle |
| Connectivité physique | Blocs de raccordement, connecteurs industriels, rail DIN | Courant nominal, plage de sections de câble, indice de résistance au feu | Couple de serrage insuffisant sur les vis des bornes — des connexions desserrées créent des points chauds qui s'altèrent au fil des mois |
| Interface homme-machine | Panneaux IHM, voyants lumineux, boutons-poussoirs | Taille de l'écran, protocole de communication (Ethernet/IP, Modbus TCP), indice de protection IP | Commande d'une IHM ne prenant en charge que le protocole Modbus RTU alors que l'automate utilise EtherNet/IP — incompatibilité de protocole constatée le jour de la mise en service |
Contrôleurs : adapter le processeur à votre application
Le contrôleur représente le poste le plus coûteux dans la plupart des budgets consacrés aux systèmes de contrôle, et cette décision a des répercussions sur tous les autres aspects : l'architecture d'E/S, l'effort de programmation et les possibilités d'extension futures. Avant de vous pencher sur la référence d'un modèle, répondez à ces trois questions :
- De combien de points d'E/S le système a-t-il besoin aujourd'hui, et quel est le plafond réaliste d'ici trois ans ?
- À quelle vitesse la boucle de régulation doit-elle fonctionner : en millisecondes ? En microsecondes ?
- Ce système devra-t-il, à l'avenir, communiquer avec l'infrastructure informatique de l'entreprise, des caméras de vision ou des plateformes cloud ?
La réponse à ces trois questions renvoie presque toujours à l'un des trois niveaux de contrôleurs.
Automate programmable (PLC) : le pilier du contrôle discret
Pour environ 90% de tâches de contrôle d'automatisation, un automate programmable (PLC) est la solution idéale — et ce, depuis que Dick Morley a câblé le premier dans un laboratoire Modicon en 1968.
Un automate programmable moderne (PLC) est un ordinateur industriel robuste conçu dans un seul but : lire les entrées, exécuter la logique, écrire les sorties, et recommencer. À chaque cycle de balayage. Sans relâche. Les automates de petite et moyenne gamme actuels gèrent entre 10 et 256 points d’E/S, avec des cycles de balayage compris entre 1 et 10 ms. Ils prennent en charge nativement les protocoles Modbus RTU et Modbus TCP, tandis que les modèles de milieu et haut de gamme prennent également en charge Ethernet/IP et PROFINET — le tout dans le cadre de programmation défini par la norme CEI 61131-3 (PLCopen), qui normalise des langages tels que le diagramme en échelle, le texte structuré et le diagramme de blocs fonctionnels, quel que soit le fournisseur.
Quand un automate programmable est adapté: Commande de convoyeurs, machines d'emballage, stations de pompage, petites cellules d'assemblage — toute application où la logique est principalement discrète (marche/arrêt, démarrage/arrêt, « si ceci, alors cela ») et où le nombre d'E/S est inférieur à 256 points.
Liste de contrôle pour une sélection rapide: Multipliez le nombre d'E/S par 1,2 pour prévoir une marge de manœuvre. Vérifiez que l'automate prend au moins en charge le protocole Modbus RTU. Si vous envisagez d'adopter Ethernet/IP ou PROFINET à l'avenir, intégrez-les dès maintenant dans vos spécifications : une mise à niveau ultérieure impliquera le remplacement de l'unité centrale, et non le simple ajout d'un module.
PAC : Quand un seul automate programmable ne suffit pas
Un PAC (contrôleur d'automatisation programmable) n'est pas un “ PLC amélioré ”. Il est conçu pour une autre fonction : le multitâche. Alors qu'un PLC exécute une boucle de balayage de manière séquentielle, un PAC peut gérer le contrôle de mouvement sur un cœur, la logique sur un autre et la communication Ethernet sur un troisième, le tout en parallèle.
La différence concrète apparaît lorsque vous devez synchroniser trois axes servo ou plus, intégrer un système d’inspection par vision ou effectuer des calculs en virgule flottante sur des données de processus tout en gérant simultanément des centaines d’E/S discrètes. Les PAC prennent également en charge la programmation multilingue selon la norme CEI 61131-3 ainsi que les langages C/C++, et peuvent réduire les cycles de balayage à moins de 100 μs pour des tâches de mouvement dédiées.
Quand la création d'un PAC est justifiée: Mouvements multiaxiaux (3 servomoteurs ou plus), robotique guidée par vision, systèmes comportant plus de 256 points d'E/S, ou applications assurant la liaison entre le contrôle de l'atelier de production et les systèmes informatiques de l'entreprise (intégration MES/ERP).
En cas de doute, optez plutôt pour un API de milieu de gamme. Les fonctionnalités supplémentaires d’un PAC s’accompagnent d’une complexité accrue : configuration plus poussée, courbe d’apprentissage plus raide, coût unitaire plus élevé. Laissez vos besoins guider votre choix, et non la fiche technique.
IPC : l'option « haute résistance » (que la plupart des projets négligent)
Un PC industriel est exactement ce que son nom indique : un ordinateur renforcé qui exécute un système d’exploitation complet (Windows ou Linux) sur lequel fonctionne une application de type API logiciel ou SCADA. Il peut prendre en charge l’inférence d’IA en périphérie, agréger les données provenant de dizaines de machines ou exécuter des recettes de lots complexes avec des requêtes dans une base de données. Le MTBF (temps moyen entre pannes) dépasse généralement les 50 000 heures grâce à une conception thermique sans ventilateur et à un stockage SSD.
C'est également excessif pour la plupart des applications de contrôle discrètes. Si l'on compare un API à une calculatrice et un PAC à une calculatrice scientifique, un IPC s'apparente à un ordinateur portable : extrêmement performant, mais plus lourd et plus complexe que ce que requièrent les calculs quotidiens. Il convient de le réserver aux applications pour lesquelles les limites des API et des PAC ont véritablement été atteintes.
Entrées et sorties : capteurs, relais et chaîne de signal
Voici une erreur qui se produit bien plus souvent sur les chantiers que ne l’admettent les fournisseurs : un acheteur commande un lot de capteurs, un automate programmable et quelques relais à partir de trois catalogues différents, et personne ne vérifie si les signaux sont bien compatibles entre eux.
La chaîne de signal — sortie du capteur → entrée de l'automate → sortie de l'automate → bobine de relais — comporte une couche de compatibilité cachée. Si l'on se trompe à ce niveau, rien ne fonctionne, même si chaque composant pris individuellement est “ correct ” selon sa fiche technique.
L'incohérence la plus courante: Des capteurs NPN (à collecteur ouvert) connectés à un automate programmable (API) qui attend des entrées PNP (à collecteur fermé). Les capteurs japonais et certains modèles destinés au marché asiatique ont par défaut une sortie NPN. Les cartes d’entrée des automates européens sont, dans leur grande majorité, configurées par défaut en PNP (source). Si l’on connecte les deux sans réseau de résistances de pull-up, l’entrée de l’automate ne détecte jamais de signal HAUT. Cela représente trois jours de débogage pénibles qu’une simple vérification des spécifications de 30 secondes aurait permis d’éviter.
Le deuxième problème: incompatibilités de tension des bobines de relais. Les relais sont disponibles avec des bobines de 24 V CC, 110 V CA et 220 V CA. Le module de sortie numérique d’un automate programmable (PLC) commute généralement du 24 V CC. Si quelqu’un commande par erreur des relais à bobine de 220 V CA, les sorties du PLC ne pourront pas les piloter — et la solution consiste à remplacer tous les relais, et non à modifier le câblage.
La solution est simple: avant de passer commande, schématisez le parcours du signal de bout en bout sur une seule page. Pour chaque transition (capteur → carte d'entrée, carte de sortie → relais), vérifiez le niveau de tension, le type de signal (numérique/analogique) et la polarité (NPN/PNP). Trois colonnes, cinq minutes. Cela permet de gagner plusieurs jours.
Si votre projet associe des composants provenant de différentes régions — par exemple, un automate programmable européen avec des capteurs provenant d'un distributeur asiatique —, l'incompatibilité NPN/PNP est la cause la plus probable d'échec lors de la mise en service. Vérifiez la polarité de chaque capteur avant de passer la commande.
Tracez le cheminement du signal sur une page : type de sortie du capteur → polarité de l'entrée de l'automate → tension de la bobine de relais. Trois colonnes, cinq minutes : cela permet d'éviter un échec de la mise en service du #1.
Puissance et protection : la couche que les acheteurs sous-estiment
Demandez à un ingénieur ce qui compte le plus dans un système de commande. Il vous parlera du programme de l’automate programmable, de la précision des capteurs, du profil de mouvement. Personne ne mentionne l’alimentation électrique. Pourtant, lorsque des armoires de commande tombent en panne sur le terrain, les défaillances au niveau de l’alimentation et de la protection en sont le plus souvent la cause première.
L'alimentation électrique : un petit boîtier aux conséquences importantes
Un bloc d’alimentation à découpage monté sur rail DIN convertit le courant alternatif d’entrée (généralement de 110 à 240 V) en courant continu de 24 V qui alimente l’automate programmable, les capteurs, l’interface homme-machine et les bobines de relais. Il s’agit d’un composant vendu à un prix très abordable — et c’est précisément pour cette raison qu’on a tendance à le sous-dimensionner.
Quatre critères sont plus importants que le prix :
- Puissance de sortie: Calculez la charge totale en 24 V CC (automate programmable + capteurs + interface homme-machine + bobines de relais × nombre de relais activés simultanément) et ajoutez 30%. Une alimentation fonctionnant à une charge de 95% chauffe excessivement, s'use rapidement et ne dispose d'aucune marge pour les pics de courant lors de l'enclenchement des contacteurs.
- Efficacité: Une température supérieure à 90% est aujourd'hui la norme. Tout écart en dessous de 90% correspond à de la chaleur dissipée dans l'armoire, ce qui réduit la durée de vie de tous les composants qui s'y trouvent.
- Durée de maintien: Durée, en millisecondes, pendant laquelle l'alimentation maintient sa tension de sortie nominale après une coupure de l'alimentation d'entrée. Minimum de 20 ms à pleine charge. En dessous de cette valeur, une brève chute de tension — phénomène courant dans les environnements industriels — fait chuter la tension du bus 24 V suffisamment longtemps pour provoquer le redémarrage de l'automate en cours de processus.
- Redondance: Dans toute application où un arrêt imprévu entraîne des pertes financières réelles, le fait de disposer de deux alimentations en parallèle avec un module de redondance garantit que la défaillance d'une seule alimentation n'entraîne pas l'arrêt de la ligne.
Dispositifs de protection non installés sur les petites armoires de type 90%
Le disjoncteur miniature (MCB) assure une protection contre les surintensités — courts-circuits et surcharges prolongées. En revanche, il n'offre aucune protection contre les transitoires de tension. Un coup de foudre à un kilomètre de distance, ou le démarrage d'un gros moteur dans l'usine, peut provoquer une pointe de tension qui se répercute directement sur l'entrée de votre alimentation 24 V. Conséquence : alimentation grillée, automate programmable hors service, et 3 à 4 capteurs dont les transistors de sortie sont grillés.
Un dispositif de protection contre les surtensions (SPD) de type 2, conçu pour une forme d’onde de 8/20 μs avec un courant de décharge nominal d’au moins 20 kA, coûte moins cher qu’un seul processeur PLC de rechange. Pourtant, on estime que 80 à 90% des armoires de commande de petite et moyenne taille sur les marchés sensibles aux coûts n’en sont pas équipées.
Selon l'enquête ABB/Sapio Research de 2025, les arrêts industriels imprévus coûtent entre $10 000 et $500 000 par heure selon le secteur, et 44% des installations subissent des interruptions au moins une fois par mois. Une part importante de ces incidents est due à des lacunes en matière de protection électrique qu'une combinaison de disjoncteurs différentiels (MCB) et de parasurtenseurs (SPD) correctement dimensionnés aurait permis d'éviter.
Guide de référence rapide sur les disjoncteurs différentiels (MCB): La courbe de déclenchement est tout aussi importante que le courant nominal. La courbe B (déclenchement instantané à 3–5× In) est destinée aux charges résistives et aux composants électroniques de commande. La courbe C (5 à 10 × In) couvre les charges générales des moteurs et des transformateurs. La courbe D (10 à 20 × In) est réservée aux équipements à fort courant d'appel. Installer un disjoncteur à courbe C sur un circuit de commande sensible signifie qu'il risque de ne pas se déclencher assez rapidement en cas de besoin.
Un approvisionnement plus intelligent : comment acheter des systèmes de contrôle sans se faire mener en bateau
La plupart des erreurs d'approvisionnement dans le domaine de l'automatisation ne concernent pas le choix des produits, mais la stratégie d'approvisionnement. Un acheteur qui évalue les fournisseurs de la même manière qu'il évalue les composants — en comparant simplement les fiches techniques entre elles — passe à côté de trois aspects qui influencent directement le coût total et le calendrier du projet.
Les arguments en faveur de la consolidation des fournisseurs
Un petit projet d'automatisation type fait appel à cinq à dix fournisseurs différents : les capteurs proviennent d'un fournisseur, les alimentations électriques d'un autre, les relais d'un troisième, les bornes d'un distributeur et l'automate programmable d'un fabricant de marque. Chaque fournisseur implique un bon de commande distinct, un contrôle à la réception distinct, un cycle de paiement distinct et — surtout — un ensemble distinct de normes de qualité et d'engagements de livraison.
Les frais administratifs ne sont pas négligeables. Des études sur les achats indiquent que chaque cycle de commande — de l’appel d’offres au paiement — engendre un coût caché compris entre $50 et $200 en temps de travail du personnel et en frictions liées aux processus. Pour dix fournisseurs, cela représente entre $500 et $2 000 avant même que le premier composant n’arrive sur le quai de chargement. Et lorsqu’un fournisseur est en retard, c’est tout le projet qui est bloqué.
La consolidation ne signifie pas confier aveuglément l’ensemble de ses besoins à un seul fournisseur. Elle consiste à identifier un ou deux fournisseurs capables de couvrir 60 à 80 % de vos catégories de contrôle, et à ne faire appel à un ou deux spécialistes que pour combler les lacunes qu’ils ne peuvent pas couvrir. Un fournisseur consolidé doit démontrer :
- Des lignes de production indépendantes par catégorie (il ne s'agit pas d'une société commerciale qui reconditionne des produits provenant de multiples sources inconnues)
- Un système unique de gestion de la qualité applicable à toutes les catégories — recherchez la certification ISO 9001:2015 qui couvre explicitement l'ensemble du champ d'application de l'approvisionnement, conformément à la clause 8.4 relative au contrôle des processus fournis par des tiers (ISO)
- Une équipe d'assistance technique capable de répondre à toutes sortes de questions, et pas seulement à celles concernant une gamme phare de produits
Contrôle qualité : les certifications qui comptent vraiment
Toutes les certifications n'ont pas la même valeur. Voici une approche pratique qui permet de distinguer l'essentiel du superflu :
| Niveau | Ce que cela signifie | Exemples | Comment vérifier |
|---|---|---|---|
| Accès au marché | Obligation légale de vendre dans une région donnée | CE (UE), CCC (Chine), UL (Amérique du Nord) | Demandez la déclaration de conformité ; pour UL, vérifiez le numéro de dossier dans la base de données en ligne d'UL. |
| Assurance système | Le fournisseur dispose d'un système de gestion de la qualité documenté et audité. | ISO 9001:2015 | Vérifiez l'organisme émetteur dans la base de données de l'IAF (International Accreditation Forum) : si l'organisme de certification n'est pas reconnu par l'IAF, le certificat n'a qu'une valeur symbolique. |
| Spécifique au produit | S'applique uniquement à certaines catégories ou à certains matériaux | RoHS (environnement), CEI 60947 (appareillage de basse tension) | Vérifiez que la série de produits concernée figure bien sur le certificat, et pas seulement le nom de l'entreprise. |
Une habitude de vérification qui ne prend que trois minutes : demandez une copie du certificat → vérifiez l'organisme émetteur → assurez-vous que la raison sociale figurant sur le certificat correspond bien à la raison sociale enregistrée de votre fournisseur. Cela peut sembler élémentaire, mais la plupart des problèmes liés à la certification relevés lors des audits d'usine concernent des divergences de raison sociale ou des certificats périmés.
Coût total de possession : au-delà du prix unitaire
Une alimentation $15 fonctionnant avec un rendement de 87% à l'intérieur d'une armoire de commande hermétique en Thaïlande génère, en trois ans, suffisamment de chaleur supplémentaire pour endommager les condensateurs électrolytiques de tous les composants voisins. Un relais $3, conçu pour 100 000 cycles sous charge résistive, va souder ses contacts en moins de trois mois s’il est piloté par une électrovanne dépourvue de diode de retour — et l’heure de diagnostic nécessaire pour détecter ce problème coûte plus cher que cent relais haut de gamme.
La structure réelle des coûts d'un composant de commande comprend au moins quatre niveaux au-delà du prix facturé :
- Coût de la qualité: main-d'œuvre de remplacement + frais d'expédition + temps d'arrêt de production en cas de panne
- Frais de livraison: les retards de projet lorsque les livraisons en retard s'enchaînent
- Coût de compatibilité: temps de mise en service supplémentaire lorsque la cohérence d'un lot à l'autre varie
- Coût des stocks: capital immobilisé dans les stocks de sécurité pour les fournisseurs moins fiables
En règle générale : si un composant est suffisamment bon marché pour que sa panne ne surprenne personne, prévoyez dans le budget de votre projet un coût équivalent à trois fois son coût unitaire — cela correspond au coût total de possession (TCO) approximatif, en tenant compte d'un remplacement à mi-vie et de la main-d'œuvre nécessaire au dépannage.
Votre liste de contrôle pour les systèmes de contrôle automatisés : prochaines étapes
Vous disposez désormais d'une approche structurée pour envisager les contrôles : non plus comme un panier rempli de références sans lien entre elles, mais comme sept couches fonctionnelles interconnectées. Avant de contacter vos fournisseurs, passez en revue cette liste de contrôle en deux parties.
Liste de contrôle de la couverture technique
- Acquisition des signaux : types et nombre de capteurs identifiés, polarité NPN/PNP vérifiée par rapport à la carte d'entrée de l'automate programmable
- Traitement logique : niveau de contrôleur sélectionné (PLC/PAC/IPC), nombre d'E/S × 1,2, protocoles de communication spécifiés
- Sortie de signal : types de relais adaptés aux caractéristiques de la charge, tension de la bobine vérifiée par rapport au module de sortie de l'automate programmable
- Protection électrique : disjoncteurs différentiels (MCB) avec valeur nominale et courbe de déclenchement sélectionnées, parafoudres de type 2 inclus, fusibles dimensionnés pour tous les circuits dérivés sensibles
- Alimentation électrique : charge totale calculée à 24 V CC, puissance × 1,3, temps de maintien ≥ 20 ms, redondance prise en compte pour les applications critiques
- Connectivité physique : borniers adaptés à la section des fils et au courant, espace prévu sur le rail DIN et dans les goulottes avec une marge de capacité pour le 20%
- Interface homme-machine : protocole de communication dont la compatibilité avec le contrôleur a été vérifiée, indice de protection IP adapté à l'environnement d'installation
Évaluation des fournisseurs : cinq questions à poser
- “ Pouvez-vous fournir au moins cinq des sept catégories issues de votre propre production, et non issues du commerce de tiers ? ”
- “ Quels sont vos chiffres concernant la cohérence d'un lot à l'autre pour les 12 derniers mois ? Je veux des chiffres concrets, pas des promesses. ”
- “ Quel est votre écart moyen par rapport aux dates de livraison confirmées au cours du dernier trimestre ? ”
- “ Si j'ai une question technique concernant à la fois un bloc d'alimentation sur rail DIN et un capteur de proximité au cours d'un même appel, un seul ingénieur peut-il répondre aux deux ? ”
- “ Envoyez-moi votre certificat ISO 9001 et précisez-moi quel organisme reconnu par l'IAF l'a délivré. ”
Imprimez cette liste de contrôle ou enregistrez-la sur votre téléphone. La prochaine fois que vous recevrez la visite d’un fournisseur ou que vous passerez un appel concernant un achat, parcourez cette liste. Dix minutes de questions structurées vous éviteront des mois de recherche de solutions fragmentées par la suite.
À l'attention des distributeurs et grossistes qui commercialisent des systèmes de contrôle automatisés : le fait de pouvoir compter sur un seul fabricant couvrant l'ensemble des sept catégories signifie moins de relations fournisseurs à gérer, une norme de qualité unique à défendre et une gamme de produits plus étendue à proposer à vos clients — sans avoir à supporter la charge administrative liée à la gestion d'une douzaine de comptes fournisseurs. Consultez le catalogue complet sur omch.com.
Références
- PLCopen. “ Norme CEI 61131-3 : Automates programmables — Partie 3 : Langages de programmation. ” https://www.plcopen.org/standards/logic/iec-61131-3/
- ABB / Sapio Research. “ Les temps d'arrêt industriels peuvent coûter jusqu'à $500 000 par heure et se produire chaque semaine. ” AUTOMATISATION DE LA PRODUCTION, octobre 2025. https://www.automationmag.com/industrial-downtime-costs-up-to-500000-per-hour-can-happen-weekly-abb-report-finds/
- Organisation internationale de normalisation. “ ISO 9001:2015 — Systèmes de management de la qualité — Exigences. ” https://www.iso.org/standard/62085.html
- OMCH. “ Composants et commandes d'automatisation industrielle — Gamme complète de produits. ” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese