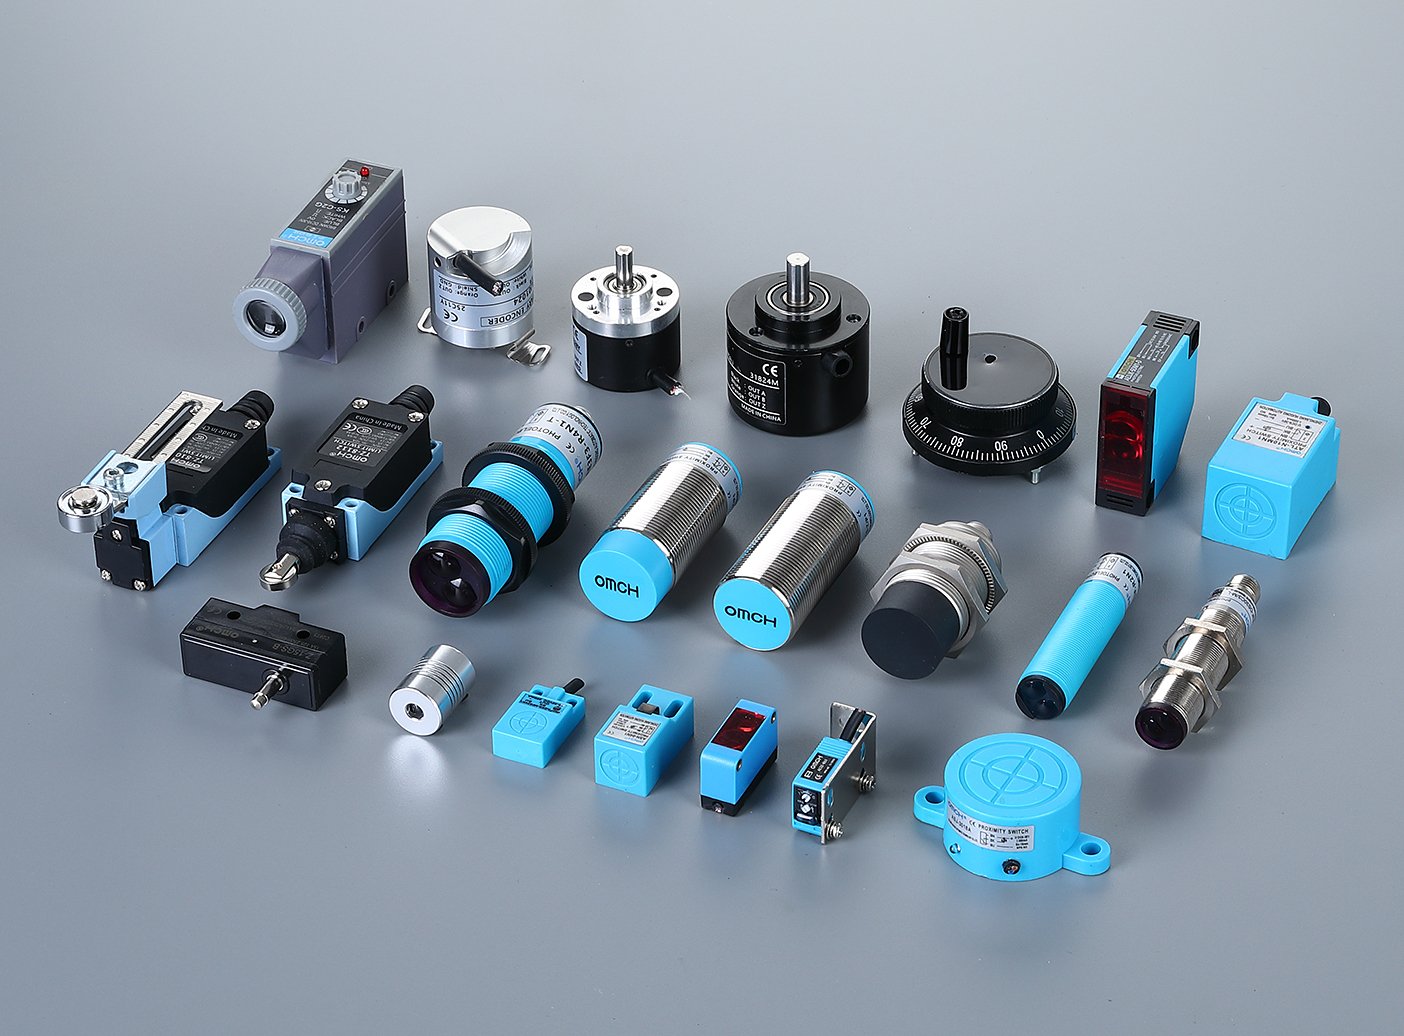
Demandez à un moteur de recherche ce que signifie “ capteurs pour l'automatisation ” et vous obtiendrez une liste de composants. Inductifs, capacitifs, photoélectriques, à ultrasons. Chacun d'entre eux est accompagné d'une définition et d'un slogan. Même après avoir lu cette liste, vous ne pourrez toujours pas répondre à la question qui vous a conduit ici : Quel capteur dois-je installer sur ma machine ?
Ce guide adopte une approche différente. Le rôle d’un capteur sur une machine automatisée n’est pas d’être “ un capteur capacitif ”. Il consiste à répondre à l’une des cinq questions que la machine pose en permanence. Une fois que vous connaissez ces questions, la liste des pièces n’est plus une simple liste de noms à mémoriser. Elle devient un ensemble de réponses parmi lesquelles vous pouvez choisir, y compris le moment où chaque réponse cesse de fonctionner.
Ce que font réellement les capteurs dans le domaine de l'automatisation : cinq fonctions, pas une simple liste de composants
En automatisme, un capteur est l’organe d’entrée de la machine. Il se situe à l’interface entre le monde physique et le contrôleur : l’arrivée d’une pièce, un piston atteignant sa fin de course, un réservoir qui se vide. Le capteur convertit cet événement en un signal électrique sur lequel l’automate programmable (PLC) peut agir. Tout ce qui se trouve en aval – le relais, le compteur, la commande de mouvement – ne se déclenche que parce qu’un capteur a répondu à l’une des cinq questions suivantes :
Les cinq questions que se pose toute machine automatisée
Est-ce que c'est là, ou est-ce que ça est arrivé ? (présence et position)
Combien y en a-t-il eu ? (en comptant)
Il en reste combien ? (niveau)
Quels sont les paramètres actuels ? (mesures : pression, température, vitesse, distance)
Est-ce que c'est la fin ? / Est-ce que quelque chose va entrer en collision ? (fin du trajet et mise en garde)
Les cinq métiers liés à la détection et les familles qui y exercent ces métiers
| Machine question | Les familles de capteurs qui répondent à cette exigence | Où les trouver |
|---|---|---|
| Est-ce que c'est là ? / Est-ce que ça est arrivé ? | Capteurs de proximité inductifs (métal uniquement), capteurs de proximité capacitifs, capteurs photoélectriques (à diffusion, à réflexion, à barrière), capteurs magnétiques à lame et à effet Hall | Corps de cylindres, extrémités de coulisseaux, butées de palettes, stations de positionnement de pièces |
| Combien ont réussi ? | Capteurs photoélectriques à barrière ou à réflexion diffuse, capteurs de proximité inductifs pour pièces métalliques | Parois de convoyeur, roues de comptage, goulottes de déversement |
| Il en reste combien ? | Capteurs de proximité capacitifs, interrupteurs à flotteur, capteurs de niveau, capteurs à ultrasons | Trémies, réservoirs, bacs de refroidissement |
| Où en est-on actuellement ? | Transmetteurs de pression, de température et de débit ; codeurs rotatifs de vitesse et de position | Lignes de production, arbres moteurs, signal de retour d'entraînement |
| Est-ce que ça a touché le fond / est-ce que quelque chose est sur le point d'entrer en collision ? | Interrupteurs de fin de course mécaniques et micro-interrupteurs | Extrémités de rail, course des portes, butées mécaniques |
Trois remarques avant d'approfondir le sujet. Premièrement, le type La taxonomie que vous trouverez ailleurs, avec ses listes de sept ou dix catégories, est correcte mais mal organisée. Elle classe les capteurs en fonction de leurs principes physiques internes. Les machines classent les capteurs en fonction de la tâche qu'ils doivent accomplir, et la plupart des tâches peuvent être réalisées selon plusieurs principes physiques. Deuxièmement, cet article signifie industriel les capteurs d’automatisation : ceux qui résistent à l’environnement d’une usine et communiquent avec un automate programmable. L’électronique grand public, y compris le “ capteur de proximité ” qui met l’écran de votre téléphone en veille, relève d’un tout autre univers dont les règles ne s’appliquent pas ici. Troisièmement, le fin de course mécanique a sa place sur cette carte, même s’il s’agit du cousin sans charme. Il répond à la cinquième question grâce à un contact, sans aucune électronique, et avec une seule pièce mobile qui finira par s’user. Tout cela constitue de l’information.
Pourquoi ce capteur a “ cessé de fonctionner ” (et comment interpréter les données d'un capteur sans plaque signalétique)
La question la plus courante concernant les capteurs dans le domaine de l'automatisation n'est pas “ lequel dois-je acheter ? ”, mais “ pourquoi celui que j'ai ne fonctionne-t-il pas correctement ? ”. Avant de commander un capteur de remplacement, suivez les étapes décrites ci-dessous.
La plupart des capteurs qui semblent défectueux ne le sont pas du tout. Ce sont généralement la cible, l'écart et l'environnement qui présentent des défaillances en premier lieu ; vérifiez-les donc avant de commander une pièce de rechange.
Vérifiez la cible, l'écart et l'environnement avant le capteur
Trois facteurs sont à l'origine de la grande majorité des fausses alarmes, des détections manquées et des mesures irrégulières. Ces trois facteurs sont tous situés à l'extérieur du capteur.
La cible. Les capteurs de proximité inductifs se déclenchent en présence de métal dans leur zone de détection, et ils sont très exigeants quant à la nature de la cible cohérence. Un fil de discussion Eng-Tips datant de 2025 concernant une presse d’imprimerie en est un exemple typique. Il manquait l’un des deux drapeaux métalliques sur un capteur de repérage, et l’ingénieur soupçonnait le capteur. Les experts du forum ont quant à eux mis en avant les drapeaux eux-mêmes. Les cibles avaient subi des chocs et ne présentaient plus la même surface à la même distance, ce qui faisait que le point de détection du capteur se décalait d’un tour en l’autre. La solution consistait à remplacer les cibles, et non le capteur ; le forum a d’ailleurs souligné que des détecteurs de proximité vieux de plus de 50 ans fonctionnaient toujours correctement sur des machines similaires. Lorsqu’une machine qui détectait auparavant de manière fiable commence à manquer des signaux, il faut soupçonner l’objet détecté avant le détecteur lui-même.
L'écart et l'alignement. La distance de détection est une fenêtre physique, pas une garantie. Si elle est réglée trop loin, les cibles passent sans être détectées. Si elle est réglée trop près, la cible peut heurter la face du capteur. Le même fil de discussion sur le forum “ Printing-Press ” montre la conséquence pratique : déplacer un capteur de classe M8 d’une fraction de millimètre a fait la différence entre la détection ou non d’une cible sur deux. « Un peu moins de 1/16 de pouce » était une position déterminée au toucher, et elle se situait à la limite de la fenêtre.
L'environnement. La poussière métallique, les projections de soudure, le brouillard de liquide de refroidissement et les capteurs voisins peuvent tous fausser une mesure. Un cas documenté sur le forum de la communauté AutomationDirect montre un capteur capacitif non blindé subissant des interférences en service. Les solutions standard consistent à l'éloigner des structures métalliques environnantes et à opter pour un modèle blindé. Un thème récurrent sur les forums de maintenance concerne les capteurs qui “ dérivent, tombent en panne de manière intermittente ou fournissent des mesures erronées ”. Après examen, ces problèmes s'expliquent généralement par une contamination, un câble endommagé ou une alimentation insuffisante, et non par l'élément de détection lui-même.
Dix minutes de dépannage avant de rejeter la faute sur le capteur
- Nettoyez la surface du capteur et vérifiez qu'il ne présente pas de dommages physiques ni de fissures.
- Vérifiez que la cible est homogène : même matériau, mêmes dimensions, même orientation à chaque cycle.
- Mesurez la distance réelle par rapport à la distance de détection nominale : prévoyez une marge, ne vous placez pas tout au bord.
- Vérifiez qu'il n'y a pas de poussière métallique, de liquide de refroidissement ou de fortes vibrations au niveau du point de fixation.
- Si plusieurs capteurs sont installés à proximité les uns des autres, vérifiez l'espacement minimal indiqué par le fabricant.
- Vérifiez la tension d'alimentation au niveau des bornes du capteur sous charge, et non au niveau de l'armoire.
- Ce n'est qu'ensuite qu'il faut comparer le comportement du capteur à celui indiqué dans sa fiche technique.
Ce qui “ trompe ” chaque famille de capteurs
Toute technologie de détection comporte un angle mort inhérent à son principe de fonctionnement. Connaître cet angle mort permet de passer de “ ce capteur est défectueux ” à “ ce capteur n'est pas l'outil adapté à cette situation ”.”
Les angles morts des différentes familles de capteurs et comment les vérifier sur site
| Famille | À quoi cela correspond-il réellement ? | Sources courantes de faux déclenchements | Contrôle sur place |
|---|---|---|---|
| Proximité inductive | Uniquement les métaux, à une distance qui diminue pour les cibles non ferreuses (l'aluminium et le cuivre sont détectés à une distance bien plus courte que l'acier) | Poussière métallique, copeaux, objets métalliques à proximité, pinces magnétiques | Effectuer un essai avec le même métal que celui traité par la machine ; vérifier la plage nominale prévue pour l'acier |
| Proximité capacitive | Tout ce qui présente une constante diélectrique élevée : le bois humide, l’eau, les granulés, les liquides, mais aussi les métaux | Présence de métal mis à la terre à proximité, variations d'humidité, accumulation de produit sur la surface | Vérifiez ce à travers quoi le capteur “ voit ” : une couche de poussière humide peut devenir la cible |
| Photoélectrique (diffus) | Lumière réfléchie par la cible | Objets brillants, sombres ou transparents ; poussière sur l'objectif ; forte lumière ambiante | Tenez compte de la finition réelle du produit : un article noir ou transparent peut nécessiter une détection par faisceau traversant à la place. |
| Photoélectrique (à faisceau traversant) | Tout ce qui fait obstacle au faisceau | Mauvais alignement, vibrations des supports de l'émetteur ou du récepteur | Vérifiez les deux lentilles ainsi que la rigidité du support ; toute interruption du faisceau est interdite. |
| Ultrasons | Son réfléchi par des matériaux denses | La mousse, le tissu et les matériaux poreux absorbent le son au lieu de le réfléchir | Vérifiez que la cible est acoustiquement dense : la mousse ou le filet seront interprétés comme “ rien ”.” |
| Interrupteur à lame (magnétique) | Un aimant amené à portée | Usure par contact et vieillissement mécanique de l'élément à lamelle | Les contacts à lamelle s'usent avec le temps ; dans les applications où les vérins sont soumis à un nombre élevé de cycles, de nombreux ingénieurs optent désormais pour des modèles à effet Hall afin de prolonger leur durée de vie. |
Quatre indices pour identifier un capteur sans plaque signalétique
Le cas de remplacement qui pose problème à la plupart des gens : l’ancien capteur fonctionne électriquement, mais le fabricant de la machine a disparu depuis longtemps, la référence est effacée et personne ne sait quelle pièce était montée à l’origine. Il est possible de reconstituer les caractéristiques techniques à partir du matériel lui-même. Dans le fil de discussion sur la presse à imprimer ci-dessus, l’ingénieur a identifié la pièce probable uniquement d’après son aspect. Un corps fileté de 8 mm a suffi pour commencer à comparer. Les quatre indices, dans l’ordre :
Quatre indices pour identifier un capteur dépourvu de plaque signalétique
- Diamètre du filetage : mesurez le corps du capteur. Les diamètres M8, M12, M18 et M30 correspondent aux tailles cylindriques standard, et chaque diamètre dispose d'une plage nominale typique (un capteur inductif M8 a généralement une plage nominale d'environ 1 à 2 mm, un M12 d'environ 2 à 4 mm, un M18 d'environ 5 à 8 mm et un M30 d'environ 10 à 15 mm).
- Nombre de fils : deux fils correspondent à un modèle à 2 fils (courant alternatif ou continu) ; trois fils correspondent à un modèle à courant continu avec une sortie NPN ou PNP ; quatre fils correspondent à deux sorties (NO + NC).
- Couleurs des fils : marron = alimentation (+), bleu = 0 V, noir = sortie commutée, blanc = deuxième sortie. En comparant la tension de sortie à celle de l'alimentation, on distingue le type NPN (la sortie passe à 0 V) du type PNP (la sortie passe à +V).
- État de repos : vérifiez la continuité à l'aide d'un multimètre pour confirmer s'il s'agit d'un contact normalement ouvert ou normalement fermé – c'est la caractéristique la plus dangereuse à deviner, car elle détermine ce qui se passe en cas de rupture de fil.
La question de la sortie (NPN ou PNP) et de la logique NO/NC est traitée en détail dans nos guides distincts consacrés à [la sortie NPN par rapport à la sortie PNP] et au [câblage des capteurs de proximité], qui expliquent comment associer un capteur à une carte d'entrée d'automate programmable. Dans le cadre de cet article, le sujet est plus simple. Quatre indices physiques sur un capteur défectueux permettent d'établir une spécification complète et permettant de passer commande, et chacun d'entre eux est visible sans avoir besoin de la fiche technique.
Choisir les capteurs d'automatisation en fonction de la tâche qu'ils doivent accomplir
C'est dans le cas des nouvelles machines et des mises à niveau que l'approche par liste de pièces s'avère vraiment inefficace. Une machine soulève plusieurs des cinq questions à la fois, et chaque question peut avoir plusieurs réponses valables. Traitez les questions une par une.
Vérifiez le capteur avant de passer commande.
Vous hésitez entre plusieurs gammes de capteurs pour une application mécanique ? Envoyez-nous la description de la tâche en précisant le matériau cible, l'emplacement de montage et la distance, et nous vous confirmerons la gamme et la référence avant que vous ne passiez commande.
Vérifier les caractéristiques techniques de mon capteurComptage des pièces sur une ligne de production
Le comptage est la tâche pour laquelle l'éventail des réponses valables est le plus large, car c'est le produit qui détermine les contraintes physiques. Des pièces métalliques dans un flux régulier : un capteur de proximité inductif constitue le choix le plus simple et le plus fiable. Aucune lentille susceptible de s'encrasser, et il ne détecte que le métal qui vous intéresse. Boîtes en carton, bouteilles en plastique, papier, tout ce qui n'est pas métallique : optez pour un capteur photoélectrique. Une paire de capteurs à faisceau traversant, avec un émetteur et un récepteur se faisant face de part et d'autre du convoyeur, est l'option la moins susceptible d'être trompée, car la pièce doit physiquement interrompre le faisceau. Un capteur à réflexion diffuse, constitué d'un seul boîtier qui détecte la lumière réfléchie par la pièce, est plus facile à installer mais peut être perturbé par des produits sombres, brillants ou transparents. Il doit être testé avec le produit réel.
Le cas de défaillance qui oppose la pratique à la théorie est le suivant : agglomération. Lorsque les produits se touchent, s'agglutinent ou présentent des différences de hauteur, aucun compteur à faisceau simple n'est fiable. Un fil de discussion de 2024 sur r/PLC consacré au comptage de croissants sur un convoyeur de boulangerie a donné lieu à six réponses viables : un capteur à faisceau traversant au-dessus des produits ; une cellule photoélectrique associée à un codeur qui mesure la durée pendant laquelle le faisceau reste bloqué, puis calcule la longueur de la pièce en fonction de la vitesse du tapis ; un capteur à ultrasons détectant le sommet de chaque produit ; une courte section de pesage ; et des systèmes de vision complets. Les experts du fil de discussion ont souligné que la bonne réponse dépend entièrement du fait que les produits arrivent ou non en file indienne, à intervalles réguliers. La leçon à retenir pour l’automatisation : lorsque les pièces s’agglutinent, il faut résoudre le flux de produits Tout d'abord, séparez les pièces : le comptage deviendra alors un jeu d'enfant. Si vous ne pouvez pas les séparer, préparez-vous à investir dans un système de vision. Aucun dispositif de détection de proximité ni aucune astuce photoélectrique ne permet de compter des produits agglomérés et de forme irrégulière avec la précision souhaitée.
Détection de la présence et de la position
La détection de présence et de position est la tâche la plus courante dans le domaine de l'automatisation, et l'arbre de décision est succinct.
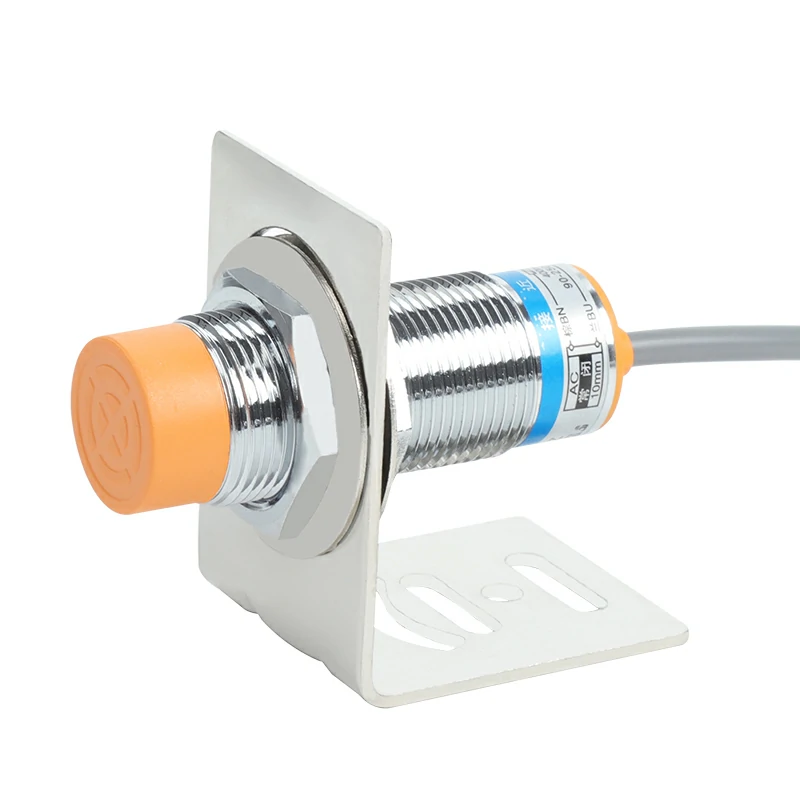
Cible métallique, courte distance (moins de 10 à 15 mm environ), surface sale ou huileuse. Détection de proximité inductive. Sans pièce mobile ni lentille, les modèles cylindriques certifiés IP67 résistent aux fluides de refroidissement et aux copeaux. C'est le modèle phare. Pour les modèles inductifs cylindriques, les corps standard M8/M12/M18/M30, avec des plages de détection nominales d'environ 1-2 / 2-4 / 5-8 / 10-15 mm, couvrent la grande majorité des applications.
Cible non métallique, à longue portée ou en libre accès. Photoélectrique. Les capteurs rétro-réfléchissants ont une portée de plusieurs mètres avec un seul câble. Les paires de capteurs à faisceau traversant atteignent des dizaines de mètres et sont utilisées au niveau des portes de quai et sur de longues portées de convoyeurs. Les capteurs de type laser ont généralement une portée nominale de 50 mètres ou plus ; la présentation des différents types de capteurs de détection d’objets réalisée par Keller Technology mentionne les faisceaux laser de cette catégorie.
Position du piston dans le cylindre. Les capteurs magnétiques, à lames ou à effet Hall, se montent sur le corps du cylindre et détectent l'aimant du piston à travers la paroi du cylindre. Pas de support externe, pas d'alignement. Les modèles à lames sont peu coûteux et conviennent à des cadences de fonctionnement faibles. À des cadences élevées, leurs contacts mécaniques s'usent, ce qui explique pourquoi de nombreux ingénieurs optent pour les modèles à effet Hall en cas de fonctionnement continu.
Fin de course, portes, butées mécaniques. L'humble interrupteur de fin de course. Comme il entre en contact direct avec la cible, il est insensible à la poussière, à la lumière et aux interférences métalliques, au prix d'une usure des contacts. Sa durée de vie électrique nominale, souvent supérieure à 500 000 cycles pour les modèles industriels, est le paramètre qui vous indique quand il faudra s'en occuper.
Haute répétabilité, cibles en rotation ou se déplaçant rapidement. Un capteur inductif associé à un codeur. Sur la presse d'imprimerie évoquée précédemment, l'ingénieur utilisait le nombre d'impulsions du codeur entre deux déclenchements du capteur pour mesurer la régularité du repérage. Le capteur indiquait “ là ”, et le codeur précisait “ exactement où, au 0,1 mm près ”. Lorsqu'une machine nécessite à la fois un déclenchement et de la précision, il faut prévoir ces deux capteurs dès le départ.
Trois cas où la réponse évidente ne tient pas la route
Premier cas : “ Les capteurs capacitifs détectent le plastique. ” Le manuel indique que « inductif = métal » et « capacitif = plastique », mais la moitié de cette affirmation est fausse. Les capteurs capacitifs réagissent à constante diélectrique, et le métal en contient énormément. Un capteur capacitif se déclenchera aussi facilement sur une plaque d'acier que sur un sac de granulés. Les vrais ingénieurs tirent parti de cette caractéristique : dans un fil de discussion sur r/AskEngineers consacré au comptage de canettes écrasées, un intervenant a recommandé d'utiliser un capteur capacitif précisément parce qu'il permettrait de détecter les canettes métalliques et ne prêtent pas attention aux déchets en plastique qui les entourent. C'est tout le contraire de l'astuce proposée dans les manuels. Le mécanisme importe davantage que l'aide-mémoire.
Un capteur capacitif détectera sans problème le métal
" Capacitif = plastique " n'est qu'une moitié de la phrase. La détection capacitive réagit à tout ce qui présente une constante diélectrique élevée – et ce sont les métaux qui en ont la plus élevée. La détection inductive ne détecte que le métal ; la détection capacitive détecte le métal et tout le reste – c'est pourquoi elle s'avère parfois plus performante que la détection inductive sur une ligne mixte.
Deuxième cas : “ La distance de détection est indiquée sur la boîte. ” La distance nominale est définie par rapport à une cible carrée en acier standard, avec une tolérance spécifiée (généralement ±10%). Elle diminue considérablement pour d’autres métaux : l’aluminium et le cuivre réduisent la portée de détection d’un capteur inductif standard bien en dessous de sa valeur nominale pour l’acier. C’est pourquoi un capteur qui fonctionnait sur des prototypes en acier peut ne pas fonctionner correctement sur une machine qui traite réellement de l’aluminium. Certaines gammes de capteurs modernes utilisent une compensation de facteur 1 pour détecter tous les métaux à une portée quasi identique. Il s'agit là d'une réelle amélioration, mais elle doit être spécifiée de manière explicite. Si le métal utilisé dans votre processus est l'aluminium, l'inox ou le laiton, posez la question avant de passer commande, et non après l'installation. (Vous trouverez une analyse complète de la façon dont la portée réelle diminue et de la manière de choisir le bon modèle en fonction de cela dans notre guide dédié à la [distance de détection des capteurs de proximité].)
Troisième cas : “ Plus il y a de technologie, mieux c’est. ” Les capteurs à ultrasons détectent pratiquement tous les matériaux denses, quelles que soient leur couleur ou leur transparence. Ils sont particulièrement adaptés à la mesure des niveaux dans les réservoirs et à la mesure sans contact de distances de quelques mètres. Cependant, la mousse, les tissus et les matériaux poreux absorbent l'impulsion sonore et sont interprétés comme étant vides. Les systèmes de vision résolvent les problèmes que rien d’autre ne peut résoudre, pour un coût dix fois supérieur, avec des exigences en matière d’éclairage, de nettoyage des lentilles et de traitement des images dont une équipe de maintenance devra s’occuper en permanence. De plus, les dispositifs de protection certifiés pour la sécurité, tels que les barrières immatérielles et les interrupteurs de sécurité classés PL/Catégorie, relèvent d’un cadre réglementaire distinct de celui de la détection ordinaire. Ne remplacez jamais un capteur standard par un autre lorsqu’une fonction de sécurité est requise. Choisir, c’est aussi savoir quand pas de choisir un capteur sophistiqué, tout simplement.
La matrice de décision
Tâches de détection dans le domaine de l'automatisation : solution privilégiée, alternatives et situations dans lesquelles chacune d'entre elles échoue
| Tâche machine | Premier choix | Autres solutions | Écarter le premier choix lorsque | Limite à laquelle il échoue |
|---|---|---|---|---|
| Comptage de pièces métalliques | Proximité inductive | Capteur photoélectrique à barrière (si les pièces présentent des trous ou une forme irrégulière) | Les pièces sont en métal non ferreux et de petite taille | La plage diminue pour l'aluminium et le cuivre – vérifier avec le matériau réel |
| Comptage de boîtes, de bouteilles et de tout objet non métallique | Capteur photoélectrique à barrière | Rétroréfléchissant ; diffus (uniquement pour les produits propres et homogènes) | Le produit est en verre transparent ou très réfléchissant ; il attire beaucoup la poussière. | Les modèles à diffusion ne fonctionnent pas avec des produits foncés ou transparents ; les modèles à faisceau traversant nécessitent des lentilles propres. |
| Comptage de produits agglomérés ou irréguliers | Commencez par régler le débit (pièces séparées) ; puis passez au mode « beam » ou inductif. | Comptage des pics par ultrasons ; section de pesage ; vision industrielle | Les pièces ne peuvent pas être séparées | Aucun capteur simple ne permet de compter les grumeaux avec précision – il faut s'attendre à des coûts liés à la vision industrielle |
| Présence de pièces métalliques, courte portée, environnement sale | Capteurs de proximité inductifs (M12/M18 en général) | Capacitif (à condition qu'il ne soit pas métallique non plus) | La cible est non métallique | Le volume de détection diminue hors axe – respecter la portée nominale ± tolérance |
| Présence d'un objet quelconque, à longue distance | Photoélectrique à réflexion | Barrière à faisceau traversant pour une portée extrême et des environnements poussiéreux ; laser pour une longue portée | Cibles transparentes ; finitions miroir | Les adeptes du style rétro ont du mal avec les objets transparents ou brillants |
| Position du piston dans le cylindre | Magnétique à effet Hall | Interrupteur à lames (faible fréquence de commutation) | Fréquence de cycle élevée (âge des roseaux) | Les contacts à lamelle s'usent mécaniquement – voir les spécifications de Hall pour un fonctionnement en continu |
| Fin de course / dispositif de sécurité | Fin de course (mécanique) | Proximité en cas de contact inacceptable | Une fréquence de cycle élevée use les contacts ; sites soumis à un lavage à haute pression | La durée de vie électrique, estimée à environ 500 000 opérations, est la valeur retenue pour la planification. |
| Niveau dans les réservoirs/trémies | Interrupteur capacitif ou à flotteur (liquides conducteurs) | À ultrasons (net, sans mousse) | Mousse, vapeur, dépôts collants | Le système à ultrasons détecte la mousse comme si elle était vide |
| Retour d'information sur la vitesse ou la position | Codeur incrémental | Résolveur destiné à une utilisation dans des conditions extrêmes | Une précision inférieure au dixième de degré requise à moindre coût | Les compteurs de l'encodeur sont perdus en cas de coupure de courant – ramener l'axe à sa position d'origine |
Valider la référence : quatre critères qui font toute la différence
Une fois que le travail et la famille sont bien en place, le choix de l'achat se résume à quatre critères. Si les quatre sont respectés, la référence s'impose d'elle-même. Si l'un d'entre eux fait défaut, le capteur livré ne sera pas le bon. Vérifiez-les dans cet ordre :
Quatre caractéristiques à préciser avant de passer commande
- Distance de détection, avec marge : la portée nominale est indiquée à ±10% par rapport à un échantillon d'essai en acier standard et diminue sur d'autres métaux ; veillez donc à ce que la cible réelle se situe dans une plage comprise entre 50 et 80% de la portée nominale, et jamais à sa limite.
- Type de sortie : le type NPN ou PNP doit correspondre à la carte d'entrée de l'automate programmable – un capteur NPN connecté à une entrée PNP ne se déclenchera tout simplement pas (voir le guide « NPN vs PNP » pour connaître la logique complète de correspondance et les options de conversion).
- NO ou NC, et comment se comporte un fil sectionné : les sorties normalement fermées émettent un signal d“” arrêt » en cas de rupture de câble ; pour les positions liées à la sécurité, c’est exactement la réaction souhaitée.
- Montage et environnement : diamètre du filetage (M8/M12/M18/M30), version blindée ou non blindée (les modèles blindés s'encastrent à fleur dans le métal), tension d'alimentation (12-24 V CC, norme dans le domaine de l'automatisation) et indice de protection IP adapté au site d'installation : IP67 pour les environnements soumis à des lavages à haute pression et à des jets de liquide de refroidissement, IP65 pour la plupart des applications intérieures en milieu sec.
Notez que cette liste ne mentionne ni marque ni série. C'est justement le but. Une spécification à quatre paramètres est une portable demande. Vous pouvez la lire au téléphone, la copier-coller dans un formulaire de demande ou la remettre au guichet d'un distributeur. La personne à l'autre bout pourra alors vous indiquer le prix en se référant à n'importe quel catalogue, sans avoir à vous rappeler. Une phrase complète contenant le capteur se présente comme suit : “ Capteur de proximité inductif M18, portée nominale de 8 mm, PNP normalement ouvert, 3 fils, 12-24 V CC, IP67, blindé, avec un câble de 2 mètres. ” N'importe quel fournisseur peut citer cette phrase d'un seul coup. La plupart des demandes incomplètes, du type “ J'ai besoin d'un capteur de proximité ”, donnent lieu à trois appels téléphoniques et à un risque de 50% de se voir proposer la mauvaise pièce.
Gérer les capteurs comme un distributeur : une offre adaptée aux besoins de chaque projet, et non à un catalogue
Tout ce qui précède finit, tôt ou tard, sur les rayons d’un distributeur. Les demandes arrivent sous forme de descriptions de tâches, et non de catalogues. Un client dit : “ Mon convoyeur doit compter les cartons ”, ou “ J’ai besoin d’un capteur pour le cylindre de ma machine d’emballage ”, ou encore “ Ce vieux capteur a un 18 sur le corps et trois fils ”. Si votre stock est organisé comme les capteurs sont répertoriés sur Internet (une référence par famille, un peu de tout), chacune de ces demandes aboutit à un « peut-être ». Si votre stock est organisé en fonction des cinq types de tâches, chaque demande trouve une réponse.
Un assortiment de capteurs de démarrage, classé par domaine d'application
| Le poste pour lequel vos clients vous posent des questions | Faites-en provision | Des variantes qui valent le coup d'être emportées | Pourquoi cette profondeur fait la différence |
|---|---|---|---|
| Présence et emplacement de métaux | Capteurs de proximité inductifs, M12 et M18, blindés | Sorties NPN et PNP ; NO (normalement ouvert) comme configuration standard, NC (normalement fermé) pour les positions de retour de sécurité | Les tailles M12 et M18 sont les deux tailles de canon qui dominent la demande en matière d'outillage et de réparation. |
| Comptage et détection de la présence de tout objet | Type photoélectrique à détection diffuse, plus une paire de détecteurs à faisceau traversant | Capteur à diffusion pour le montage sur des machines à courte portée ; capteur à barrière pour les portées de convoyeurs | Le mode « diffus » couvre la plupart des comptages effectués à l'intérieur de la machine ; le mode « à faisceau traversant » est utilisé en dernier recours lorsque le produit ou la poussière empêchent son bon fonctionnement. |
| Position du cylindre | Capteurs magnétiques pour corps de cylindres | Effet Reed et effet Hall ; quelques longueurs de câble | Les applications impliquant des vérins constituent le type de demande de modernisation le plus courant : les capteurs sont parfois délogés ou ont une durée de vie supérieure à celle de la machine. |
Ces deux topologies de sortie sont précisément celles qui font généralement perdre des commandes aux distributeurs. Une machine conçue pour des entrées PNP ne peut pas utiliser votre stock NPN, et le marché de la réparation compte encore un nombre considérable d’équipements NPN hérités. Proposer à la fois des modèles NPN et PNP dans les mêmes boîtiers et avec les mêmes distances de détection transforme la question “ Avez-vous un modèle adapté à ma machine ? ” d’un « peut-être » en un « oui ». Si vous ne proposez qu’une seule topologie, vous incitez la moitié des clients qui se présentent chez vous à acheter ailleurs.
C'est précisément ce type de problème qu'un fournisseur unique proposant plusieurs catégories de produits est là pour résoudre. OMCH fabrique la gamme de capteurs de proximité inductifs compatibles avec les connecteurs M12 et M18, en versions NPN, PNP et à deux fils, ainsi que des gammes de capteurs photoélectriques à détection diffuse et à faisceau traversant, et des capteurs magnétiques à lames et à effet Hall destinés aux applications sur vérins. Lorsque la topologie de sortie est primordiale, le code du modèle lui-même vous indique comment effectuer le câblage : notre amplificateur à fibre optique HG11 est disponible en versions -N ou -P, de sorte que la référence du produit fournit la réponse en matière de câblage. Et comme nous fabriquons également le reste de l'armoire de commande (relais, alimentations, codeurs, commutateurs), dans plus de 30 catégories comprenant des milliers de modèles, un distributeur regroupe ce qui serait autrement dix fichiers de fournisseurs en un seul catalogue et un seul bon de commande. Notre aide au choix des produits permettra de comparer une pièce à un plan, à une photo d'un capteur hors service ou à une spécification à quatre paramètres. Cette opération est effectuée avant que vous ne consacriez des stocks à une nouvelle gamme.
Une limite claire, dans l'intérêt même de la décision d'approvisionnement. Le cadre présenté dans cet article couvre les applications industrielles standard, du sec au liquide de refroidissement. Les sites soumis à des lavages intensifs (agroalimentaire), aux atmosphères explosives et aux salles blanches ultra-propres nécessitent des gammes de capteurs spécifiques, dotées de leurs propres certifications. Ces demandes méritent l'intervention d'un spécialiste, et la meilleure stratégie pour un petit distributeur consiste souvent à les orienter vers un expert tout en conservant la relation client, plutôt que de stocker une gamme dont le renouvellement ne se fait qu'une fois par an. Stockez les trois catégories d’applications ci-dessus, traduisez chaque demande en fonction des quatre paramètres, et le compteur de capteurs sera rapidement rentabilisé.
Vous avez besoin d'une gamme de capteurs couvrant les trois colonnes de poste sans avoir à fournir trois fichiers fournisseur ? Envoyez-nous la description du poste ou une photo de l'ancienne pièce. Notre aide au choix des produits vérifiera que les caractéristiques techniques correspondent à la gamme proposée avant de passer commande.
Optez pour la gamme de capteurs qui répond à ces cinq besoins.
Indiquez-nous les applications pour lesquelles vos clients vous sollicitent. Nous vérifierons les gammes de produits, les types de sortie et les références pour les gammes inductives, photoélectriques et magnétiques avant que vous ne vous engagiez à constituer un stock.
Envoyez votre demande concernant les capteursRéférences
- Keller Technology Corporation. “ 7 types de capteurs d'automatisation pour les machines et systèmes de détection d'objets ”. 2026. https://www.kellertechnology.com/blog/7-types-of-sensors-for-object-detection/
- Forums Eng-Tips. “ À la recherche d'un remplacement pour un détecteur de proximité inductif dans une application exigeante. ” 2025. https://www.eng-tips.com/threads/looking-to-replace-inductive-prox-switch-in-demanding-application.528519/
- r/PLC. “ Capteur de comptage de croissants ”. 2024. https://www.reddit.com/r/PLC/comments/1f8nsex/sensor_for_counting_croissants/
- OMCH. “ Capteur de proximité ”. 2026. https://www.omch.com/proximity-sensor/
- OMCH. “ Sélection des produits ”. 2026. https://www.omch.com/product-selection/
- OMCH. “ Accueil ”. 2026. https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese