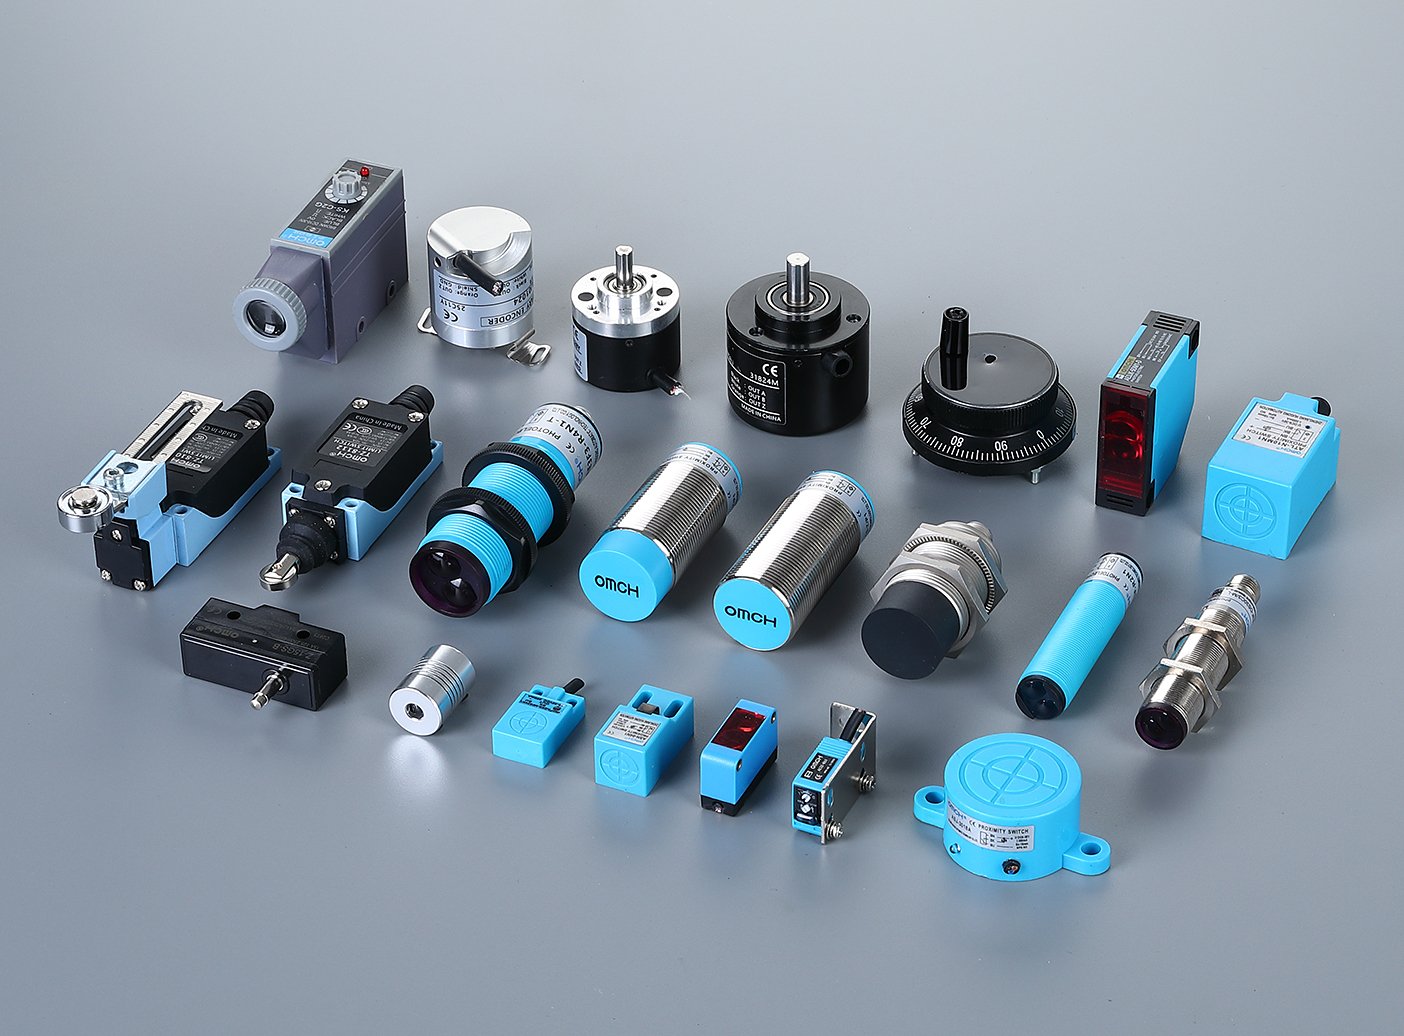
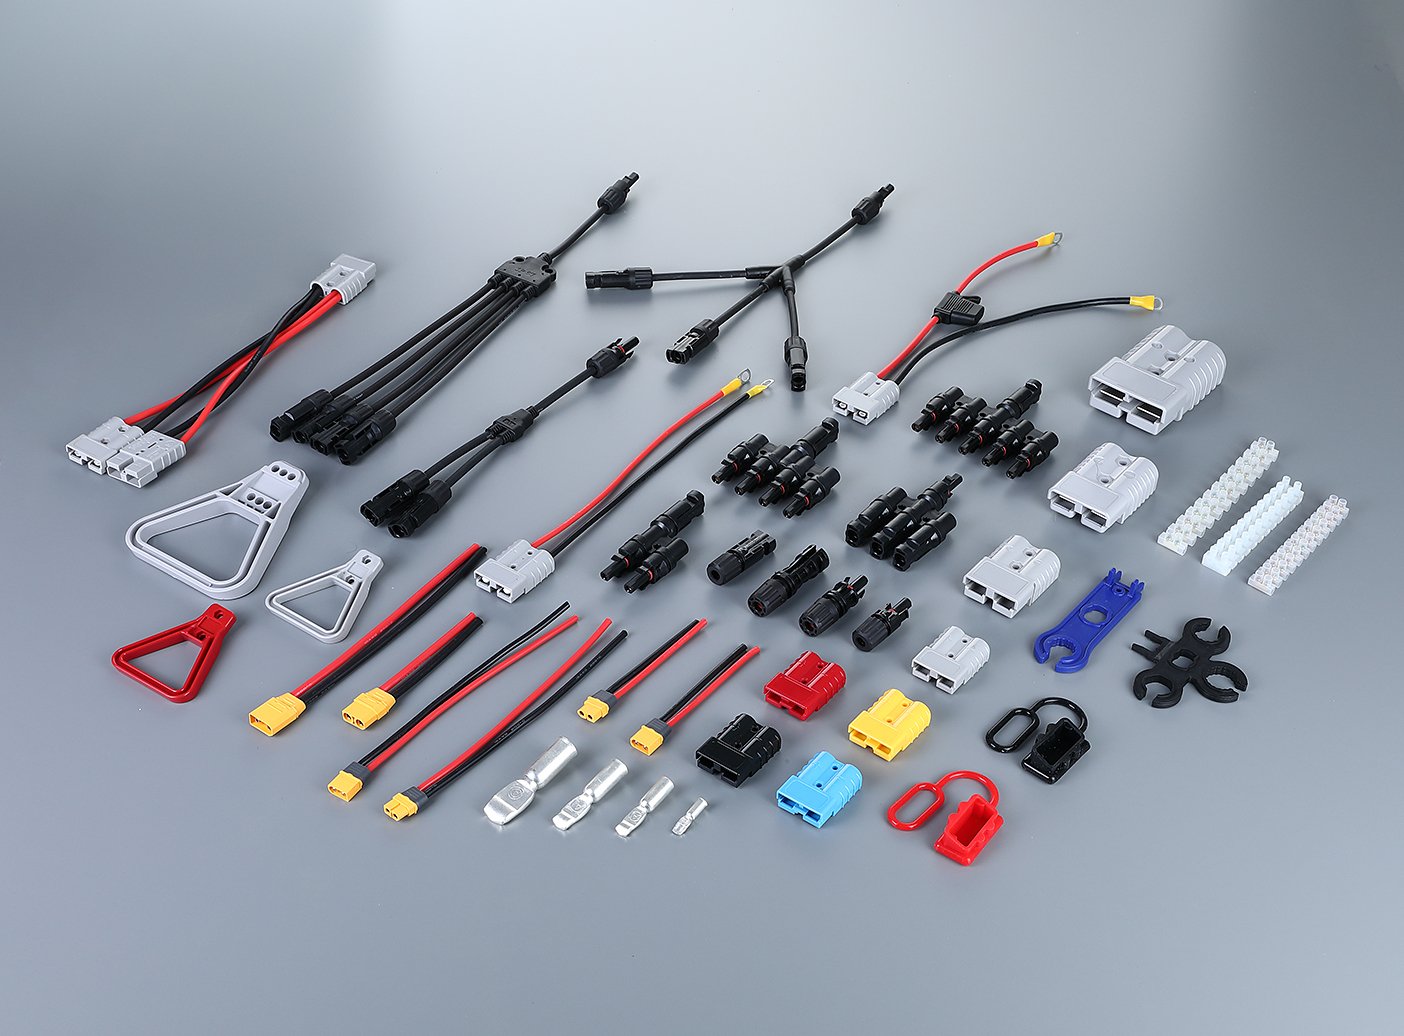
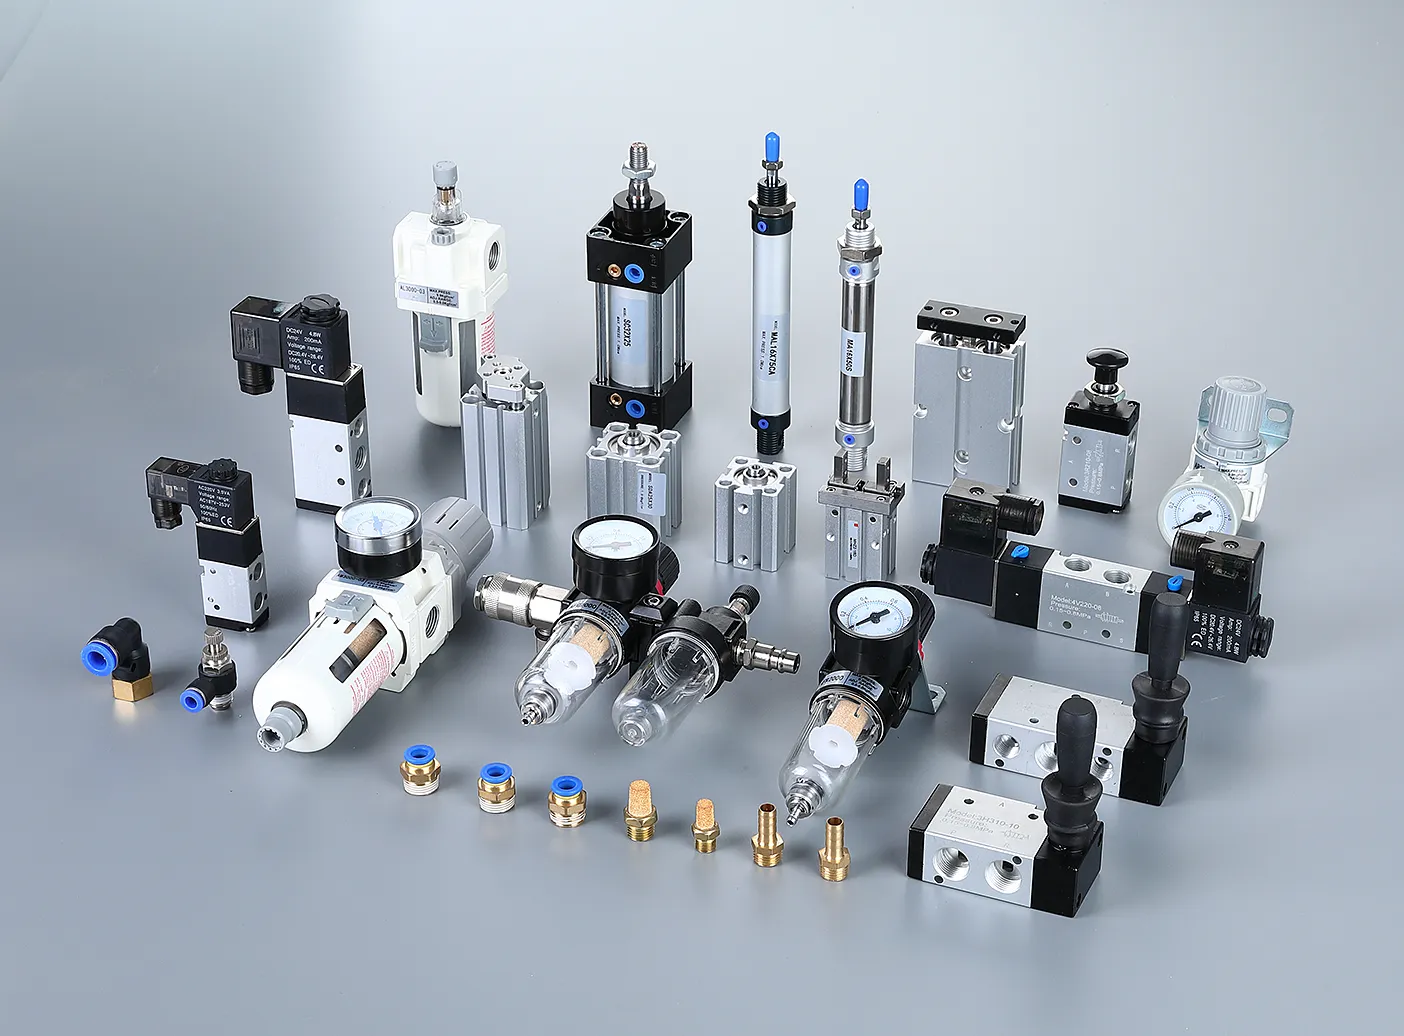
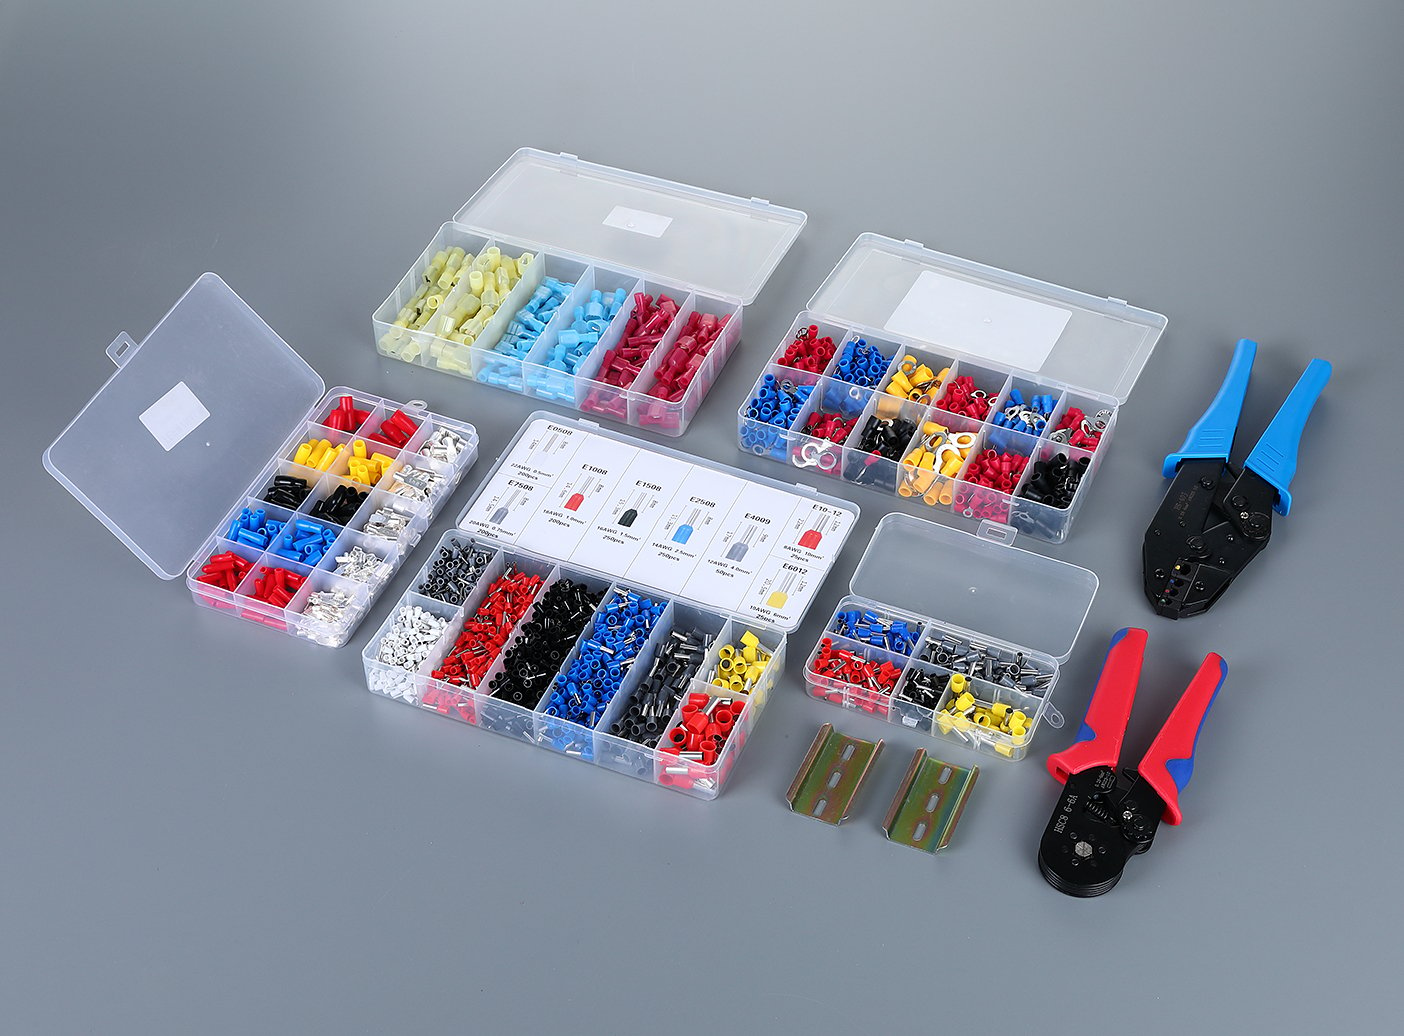
Quand on parle de “ composants électriques ”, on imagine souvent les minuscules puces et condensateurs qui se trouvent à l’intérieur d’un smartphone. Or, la fabrication de composants électriques couvre un domaine bien plus vaste et plus industriel : elle constitue la colonne vertébrale de chaque atelier, de chaque armoire de distribution électrique et de chaque chaîne de production automatisée de la planète.
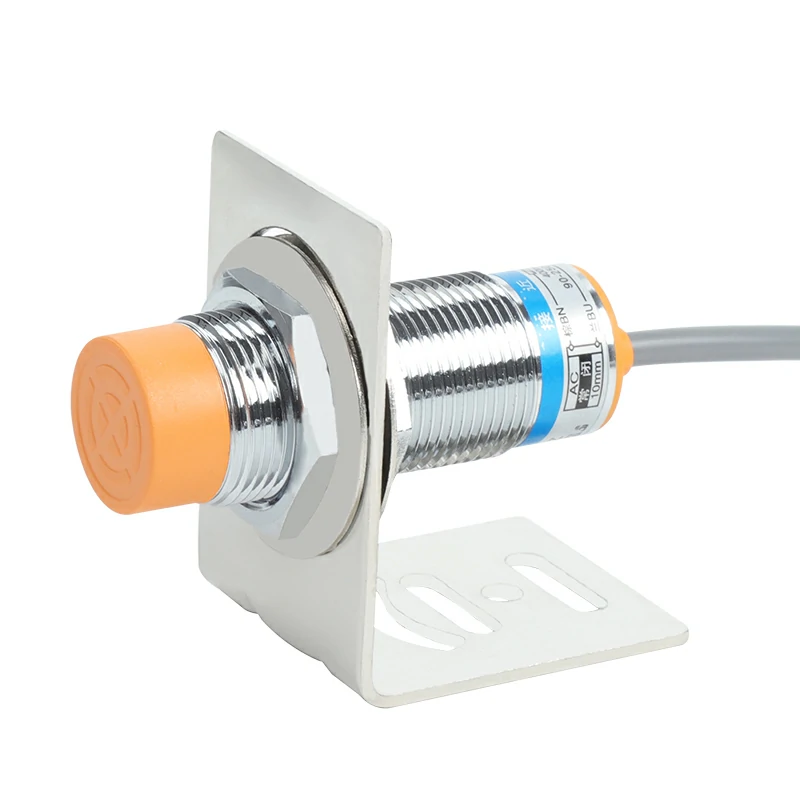
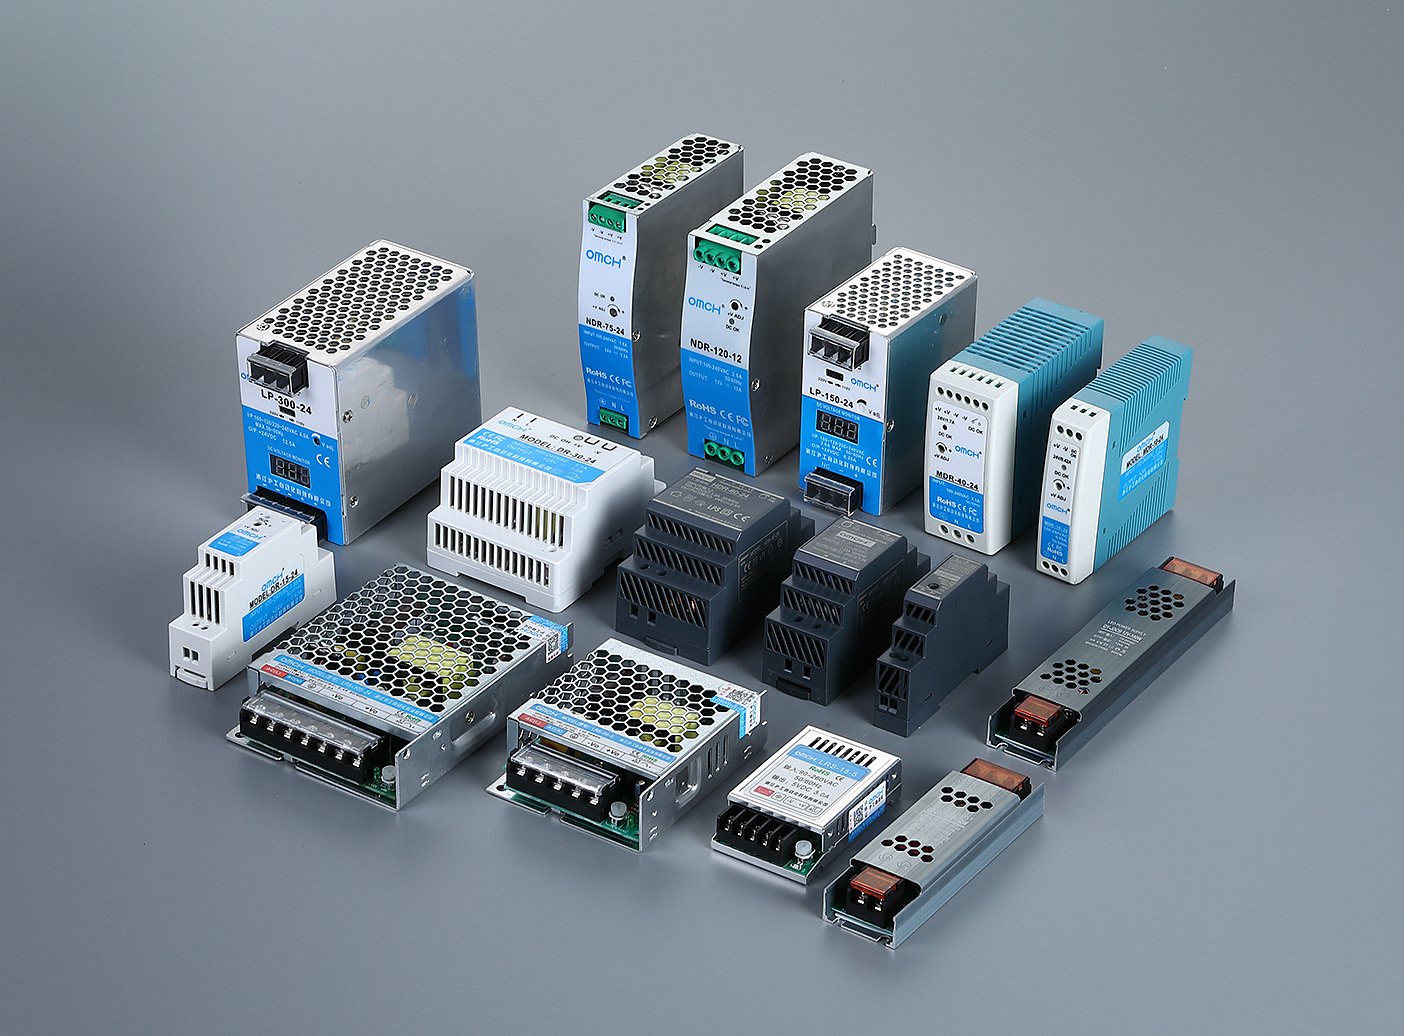
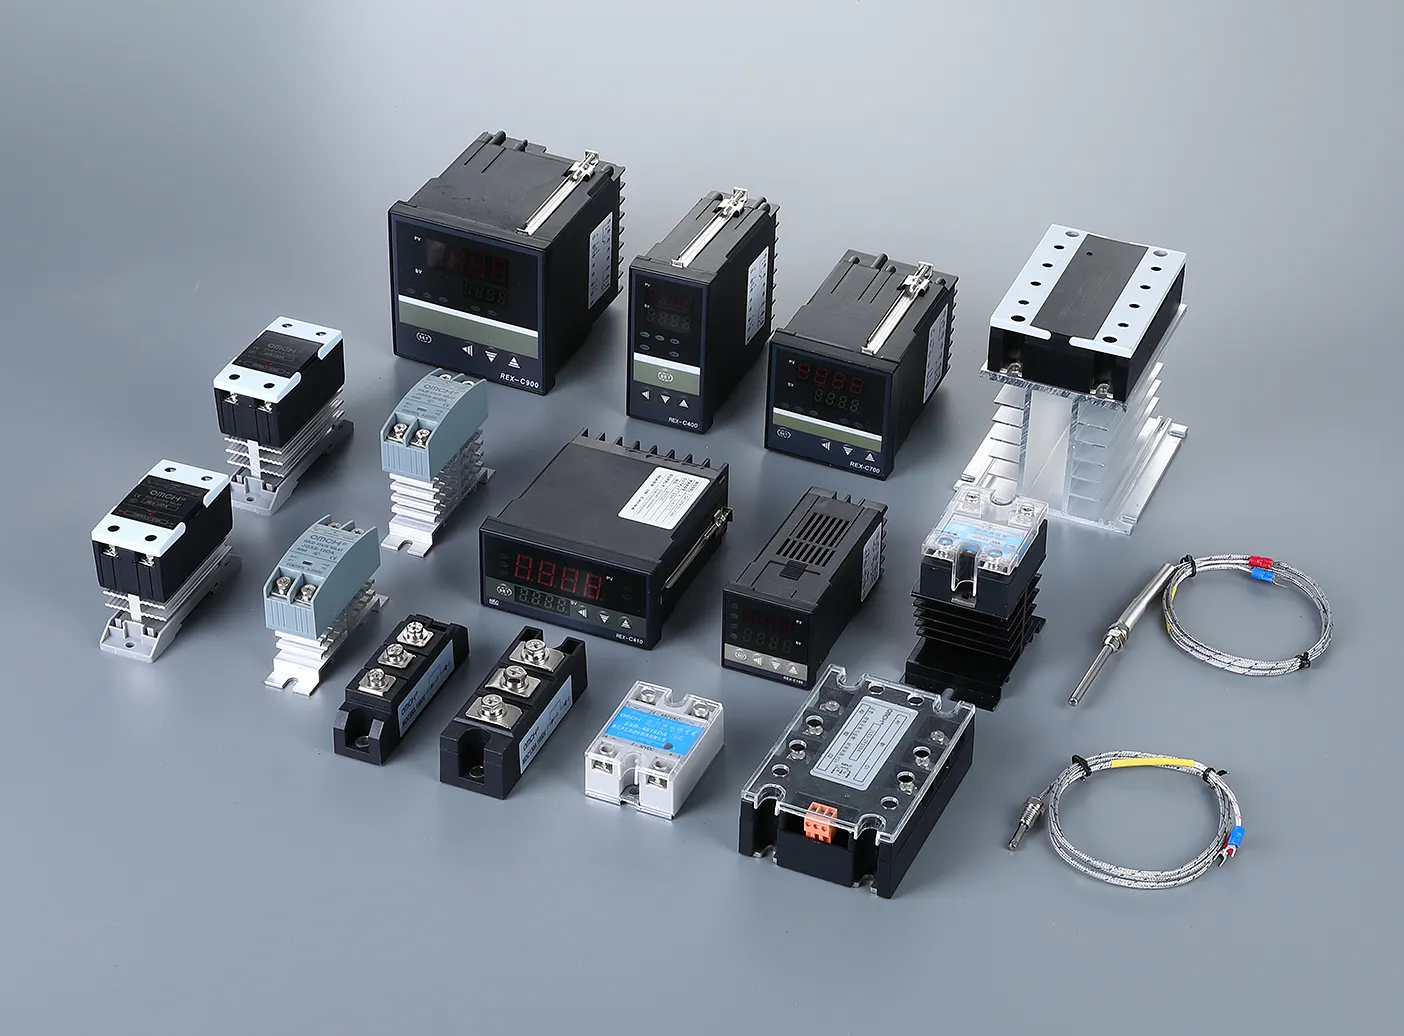
Les composants électriques ne sont pas les mêmes que les composants électroniques. Cette distinction est importante. Les composants électroniques — circuits intégrés, microprocesseurs, puces mémoire — sont montés sur des cartes de circuits imprimés et traitent des signaux de l’ordre du millivolt. Les composants électriques, quant à eux, gèrent la puissance réelle : ils commutent, protègent, distribuent et convertissent l’électricité à des tensions allant des circuits de commande à 24 V CC jusqu’à la distribution du réseau électrique à 1 000 V CA. Pensez aux disjoncteurs, aux contacteurs, aux capteurs de proximité, aux relais industriels, aux alimentations à découpage, aux interrupteurs de fin de course, aux électrovannes et aux borniers — ces composants “ vitaux ” qui permettent aux équipements industriels de fonctionner, de se déplacer et de s’arrêter en toute sécurité.
À lui seul, le marché mondial des composants électroniques était évalué à environ $498 milliards en 2024, et les prévisions tablent sur un chiffre atteignant $735 milliards d’ici 2029. Mais ce chiffre sous-estime l'ampleur du secteur des composants électriques dans son ensemble, qui — si l'on y ajoute les équipements de distribution basse tension, les composants de contrôle industriel, les capteurs et les dispositifs électromécaniques — porte le marché total adressable bien au-delà de la barre du billion de dollars, tous secteurs verticaux interconnectés confondus.
Les capacités de production sont fortement concentrées en Asie. La province chinoise du Zhejiang — en particulier le corridor Yueqing-Wenzhou — est devenue le pôle le plus dense au monde pour la fabrication de matériel électrique basse tension, produisant la majorité des disjoncteurs, contacteurs et alimentations électriques commercialisés à l’échelle mondiale. L’axe Shenzhen-Dongguan, dans le Guangdong, domine le marché des composants passifs, des relais et des assemblages au niveau des circuits imprimés. Shanghai et ses villes satellites occupent une place centrale sur le segment haute tension et des réseaux intelligents. En dehors de la Chine, le Japon et la Corée du Sud sont leaders dans le domaine des composants passifs de précision (condensateurs MLCC de Murata et Samsung Electro-Mechanics), l’Allemagne et la Suisse dans celui des systèmes de contrôle industriel à très haute fiabilité, et les États-Unis dans celui des semi-conducteurs et des composants spécialisés destinés au secteur de la défense.
Voici l’idée essentielle : ce secteur n’est pas un bloc monolithique. Au sein de n’importe quelle catégorie de produits — par exemple, les alimentations à découpage sur rail DIN —, on trouve des usines produisant des appareils de qualité quasi aérospatiale, avec un rendement de 92%+ et une durée de vie nominale de 10 ans ; d’autres fabriquant des produits solides destinés au marché intermédiaire à des prix compétitifs pour un usage industriel général ; et d’autres encore produisant des appareils d’apparence identique à l’extérieur, mais qui rognent sur la qualité de chaque composant interne. La différence de prix peut être multipliée par trois, voire plus, entre les segments haut de gamme et bas de gamme — et pour un distributeur opérant sur des marchés sensibles aux prix, savoir quel segment correspond à quel client est la compétence qui distingue les entreprises rentables de celles qui doivent constamment gérer les réclamations.
Pensez-y comme au marché des pièces automobiles : une même spécification de “ plaquette de frein ” peut être respectée par une pièce de qualité OEM provenant d’un fournisseur de premier rang, par une marque réputée du marché secondaire, ou par une pièce générique sans marque issue d’une usine dont vous n’avez jamais entendu parler. Ces trois pièces s’adaptent à la même voiture. Mais il n’y en a que deux auxquelles vous souhaiteriez associer votre nom. La suite de ce guide vous aidera à acquérir les connaissances nécessaires pour faire la différence — sans être ingénieur.
Comment sont fabriqués les composants électriques : les trois étapes de contrôle qualité
Il existe une réalité dérangeante concernant la fabrication de composants électriques : deux usines peuvent suivre les mêmes étapes de production, utiliser des machines de la même marque et fabriquer des composants portant la même référence — et pourtant, l’une fournit des produits qui durent dix ans, tandis que l’autre commence à enregistrer des défaillances sur le terrain au bout de six mois. La différence ne réside pas dans le fait qu’elles avoir chaque étape de fabrication. Elle réside dans la rigueur de l'exécution à chaque contrôle qualité.
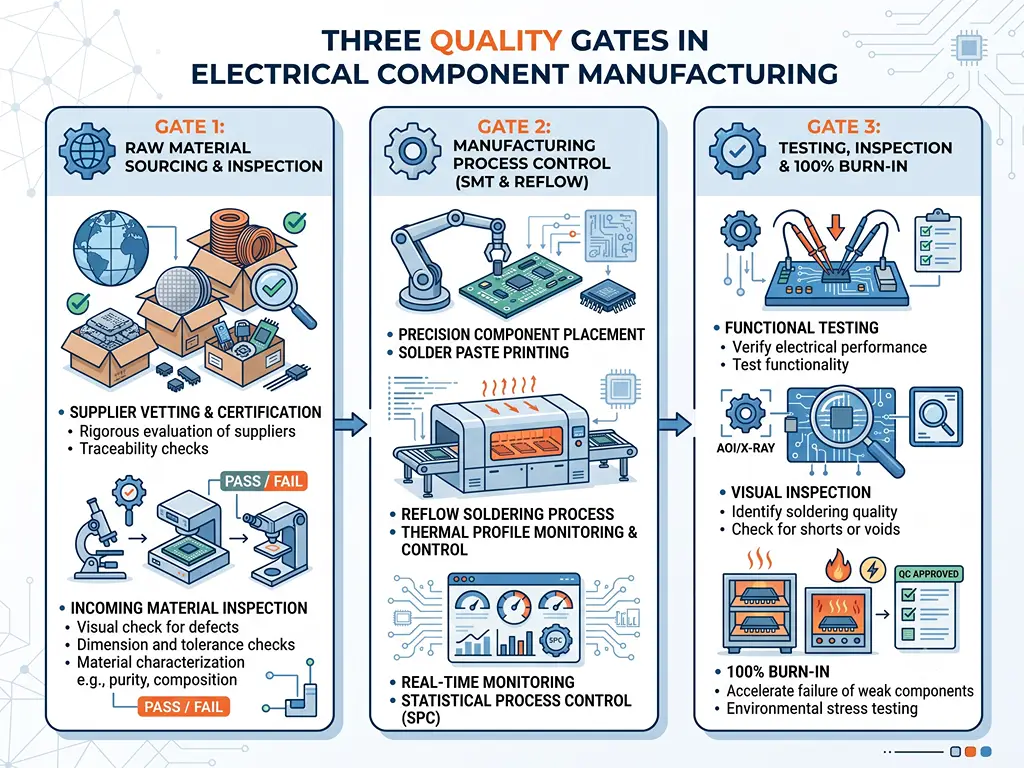
Étape 1 : Approvisionnement en matières premières et contrôle à la réception
La qualité d’un composant électrique se joue, en grande partie, bien avant qu’il n’entre sur la chaîne de production. Les matériaux représentent entre 50 et 70% du coût de fabrication d’un composant — c’est précisément pour cette raison qu’ils constituent le premier poste sur lequel on cherche à réduire les coûts.
Prenons l’exemple du modeste contact électrique à l’intérieur d’un relais ou d’un contacteur. À première vue, tous les contacts ressemblent à de petits disques de couleur argentée. Mais c’est la composition du matériau qui détermine tout : le nombre de cycles auxquels le commutateur peut résister, la température qu’il atteint en charge et s’il se soude et se bloque en cas de court-circuit. L’oxyde d’argent et de cadmium (AgCdO) a été la norme industrielle pendant des décennies — excellente suppression d’arc, longue durée de vie électrique. Mais le cadmium est toxique et soumis à des restrictions dans le cadre de la directive RoHS. Son remplaçant moderne est l’oxyde d’argent et d’étain (AgSnO₂), qui respecte les normes environnementales mais nécessite un contrôle plus rigoureux du processus de frittage pour atteindre des performances comparables. Une usine cherchant à réduire ses coûts pourrait utiliser un alliage à plus faible teneur en argent et à dispersion d’oxyde réduite : le contact semble identique sur une photo, mais sa durée de vie électrique chute de 200 000 cycles à peut-être 50 000.
Ce phénomène se répète dans toutes les catégories de matériaux. Fil de cuivre pour les enroulements de transformateurs : pureté de 99,91 TP3T contre 99,51 TP3T — une différence de 0,41 TP3T qui modifie suffisamment la résistivité pour augmenter la température de fonctionnement de 5 à 8 °C, ce qui, au fil des années, accélère la dégradation de l’isolation. Lames d’acier au silicium pour les noyaux de moteurs et de transformateurs : nuance B50A470 (faibles pertes dans le fer) contre B50A1300 (standard) — l’acier de qualité inférieure perd trois fois plus d’énergie sous forme de chaleur par kilogramme de matériau du noyau. Boîtiers en plastique technique : polycarbonate vierge ou PA66 par rapport à du matériau recyclé broyé — ce dernier devient cassant après 2 à 3 ans de cycles thermiques, et le boîtier de votre client se fissure sur un toit à Dubaï.
Ce qui distingue les fabricants sérieux de ceux qui cherchent à réduire les coûts à ce stade, ce n’est pas le fait qu’ils prétendent “ contrôler les matières premières entrantes ”. C’est leur capacité à vous présenter une fiche technique des matières premières entrantes précisant les critères minimaux d’acceptation — résistance à la traction, indice de fluidité à chaud, tolérance d’épaisseur de revêtement — et à retracer l’origine de tout lot de produit fini jusqu’au lot de matières premières qui l’a constitué.
Étape 2 : Contrôle des processus de fabrication
Entrez dans n'importe quelle usine de composants électriques et vous y verrez des équipements similaires : des machines de placement SMT, des fours de refusion, des stations de soudage à la vague, des chaînes de montage automatisées, des stations de test. La liste des équipements ne vous apprend pratiquement rien. Ce qui compte, c'est le niveau de précision, la rigueur en matière de maintenance et la stabilité des paramètres de processus.
Une machine de placement de composants en surface n’est pas simplement “ une machine SMT ”. Une ligne haut de gamme atteint une précision de placement de ±25 μm à 3σ, avec des vitesses de placement dépassant les 80 000 composants par heure. Une machine de milieu de gamme vieille de dix ans peut encore placer des composants, mais avec une précision de ±75 μm et une vitesse deux fois moins élevée — et si elle n’a pas été étalonnée depuis 18 mois, ces chiffres sont des objectifs à atteindre, et non des valeurs réelles. La différence de précision de placement affecte directement la fiabilité des joints de soudure sur les composants à pas fin.
Le procédé de soudage par refusion est encore plus révélateur. La soudure sans plomb (désormais la norme en vertu de la directive RoHS) nécessite un profil thermique précis : zone de préchauffage à 150–180 °C pendant 60 à 90 secondes, montée en température jusqu’à un pic de 235–245 °C, avec un temps de maintien au-dessus du point de liquidus (220 °C) compris entre 60 et 90 secondes. Un écart de 10 °C ou de 10 secondes par rapport à cette plage entraîne soit la formation de joints de soudure froids (fragiles, sujets à la fissuration), soit une croissance intermétallique excessive (affaiblissement de la résistance de l'assemblage). Aucun de ces défauts n'est visible à l'œil nu. Tous deux provoquent des défaillances intermittentes qui exaspèrent vos clients : le produit “ fonctionne quand je le teste, mais tombe en panne lorsque le client l'installe ”.”
La troisième dimension concerne ce qui se passe après l’assemblage. Chaque bloc d’alimentation, relais ou capteur qui quitte l’usine devrait être soumis à un test de rodage — c’est-à-dire faire fonctionner le produit à pleine charge nominale pendant une période prolongée afin de provoquer les défaillances précoces (“ mortalité infantile ”) en usine, et non sur le terrain. Pour les alimentations industrielles, la norme de référence est le test de rodage 100% à pleine charge pendant 48 heures. Une usine qui effectue un test de rodage de 4 heures sur un échantillon garantit statistiquement qu’un certain pourcentage de défaillances précoces parviendra jusqu’à vos clients.
C'est un peu comme en pâtisserie : même recette, même modèle de four… mais l'un des pâtissiers calibre son four chaque semaine et vérifie la température interne à l'aide d'une sonde, tandis que l'autre se contente de surveiller le minuteur en espérant que tout se passe bien. Tous deux obtiennent un gâteau. Mais un seul parvient à obtenir le même gâteau à chaque fois.
Étape 3 : Essais, contrôle et assurance qualité
“ Testé selon la norme 100% ” est l'allégation la plus courante dans le secteur de la fabrication de composants électriques — et la plus trompeuse. La question n'est pas que des tests sont effectués. La question est la suivante : ce que est testé, contre quoi standard, et si les données sont traçables.
Une pyramide de tests bien conçue comporte quatre niveaux. Le contrôle qualité à la réception (IQC) vérifie que les matières premières et les sous-composants achetés sont conformes aux spécifications avant leur entrée en production. Les tests en circuit (ICT) vérifient, pour chaque assemblage de circuits imprimés, le placement correct des composants, l’intégrité des soudures et les paramètres électriques de base. Les tests fonctionnels (FCT) consistent à mettre sous tension le produit fini et à vérifier qu’il remplit la fonction prévue dans des conditions de charge. Les tests de fiabilité — rodage, cycles thermiques, vibrations — garantissent que le produit résistera à l’environnement d’exploitation prévu pendant toute sa durée de vie estimée.
Une usine qui effectue des “ tests 100% ” peut simplement mettre chaque unité sous tension et vérifier que la LED s'allume. Ce n'est pas un test. Il s'agit d'une vérification à la mise sous tension. Un véritable test fonctionnel consiste à appliquer la charge nominale, à mesurer les paramètres de sortie par rapport aux limites spécifiées et à enregistrer les résultats. Un véritable test de fiabilité implique un contrôle statistique des processus avec des valeurs Cpk documentées : un indice de capabilité du processus ≥ 1,33 constitue le seuil minimum acceptable pour un processus de fabrication de qualité industrielle, tandis qu’une valeur ≥ 1,67 correspond à un processus bien maîtrisé et prévisible.
Il existe un autre aspect auquel la plupart des acheteurs ne pensent jamais à s’intéresser : la visibilité des défauts. L’inspection optique automatisée (AOI) utilise des caméras pour vérifier la qualité des joints de soudure sur les surfaces visibles — elle détecte environ 80 à 90% des défauts courants. Mais elle ne peut pas voir sous un boîtier BGA (Ball Grid Array), où les billes de soudure se trouvent entre la puce et la carte. Pour cela, il faut recourir à l’inspection par rayons X (AXI). Une usine qui se contente de l’AOI vous dit en substance : “ Nous inspectons ce que nous pouvons voir. Ce qui est caché reste caché. ”
Conclusion pratique : lorsque vous évaluez les affirmations d’un fabricant concernant ses tests, posez-lui trois questions. Pouvez-vous me fournir le rapport Cpk du dernier lot de production de mon produit ? Quelle est votre procédure de mesures correctives lorsqu’un lot échoue au contrôle de sortie ? Puis-je en voir un exemple récent ? Et quels équipements de test permettent de contrôler les parties du produit que je ne peux pas inspecter visuellement ?
Matériau Processus Test. Toutes les usines suivent ces étapes. La différence entre un composant d'une durée de vie de 10 ans et un autre de 6 mois réside dans la rigueur avec laquelle chaque étape est mise en œuvre — et non dans l'existence ou non de cette étape.
Les normes de qualité décryptées : ce qui compte vraiment pour les composants électriques
Il suffit de se promener dans n'importe quel salon professionnel dédié à l'électricité pour voir des fiches techniques de composants couvertes de logos de certification : CE, UL, CCC, RoHS, ISO, CEI et une demi-douzaine d'autres encore. Certains d'entre eux constituent des exigences incontournables pour accéder au marché. D'autres sont de véritables indicateurs de qualité. Et d'autres encore ne sont que de simples ornements. Savoir faire la distinction entre ces différents types de logos est une compétence essentielle pour tout distributeur qui s'approvisionne à l'international.
Certifications de sécurité : CE, UL, CCC et accès aux marchés régionaux
Les certifications de sécurité constituent le système de “ visas ” des composants électriques : sans visa, pas d'accès au marché. Mais chaque marché exige des visas différents, qui ne sont pas interchangeables.
Au sein de l’Union européenne, le marquage « CE » est obligatoire pour la plupart des produits électriques relevant de la directive « Basse tension » (2014/35/UE, couvrant la plage de tension de 50 à 1 000 V CA) et de la directive « CEM » (2014/30/UE). Nuance essentielle : pour de nombreuses catégories de produits, le marquage CE repose sur une autodéclaration du fabricant — c'est ce dernier qui déclare la conformité, et aucun laboratoire d'essai indépendant n'est requis. Un marquage CE accompagné d'un certificat d'essai délivré par un organisme notifié diffère sensiblement d'un marquage CE autodéclaré, mais le logo figure de la même manière sur le produit.
En Amérique du Nord, la certification UL (ou son équivalent CSA ou ETL) est la norme de fait. UL fait la distinction entre “ Listed ” (certification complète du produit fini, la marque recherchée par les acheteurs et les inspecteurs) et “ Recognized ” (certification au niveau des composants, utile pour les équipementiers qui intègrent la pièce dans un ensemble plus vaste). Un relais portant la mention « Reconnu » par UL convient en tant que composant ; il ne doit pas être vendu en tant que produit fini autonome à un utilisateur final qui s'attend à ce qu'il soit « homologué » par UL.
En Chine, la certification CCC (China Compulsory Certification) s'applique aux produits figurant dans le catalogue CCC, notamment les disjoncteurs miniatures, les contacteurs et certains interrupteurs. Les produits ne figurant pas dans ce catalogue peuvent obtenir le marquage CQC à titre volontaire. Une lacune courante : les distributeurs qui s'approvisionnent auprès d'usines chinoises pour des marchés exclusivement destinés à l'exportation reçoivent parfois des produits portant le marquage CCC qui ne répondraient pas aux exigences CE ou UL, car les critères de test et les limites varient d'un système à l'autre.
L'astuce pour vérifier la certification : demandez le numéro de certificat, et pas seulement une photo du logo. Tout organisme de certification légitime tient à jour une base de données publique des certificats. Si le fournisseur ne peut pas vous fournir un numéro de certificat que vous pouvez vérifier par vous-même, considérez que cette certification n'est pas vérifiée.
Normes de gestion de la qualité : ISO 9001 et au-delà
La norme ISO 9001:2015 est la norme relative aux systèmes de management de la qualité la plus largement reconnue — et la plus souvent mal comprise. La norme ISO 9001 certifie qu’une entreprise dispose de processus documentés pour la gestion de la qualité, et non que ses produits sont de bonne qualité. Elle indique : “ Cette usine dispose d’un système permettant de contrôler la manière dont elle fabrique ses produits. ” Elle ne dit pas : “ Les produits fabriqués par cette usine sont fiables. ”
La différence concrète est considérable. Une usine certifiée ISO 9001 peut tout à fait fabriquer des produits médiocres — elle les fabrique simplement de manière systématiquement médiocre, avec des procédures documentées pour traiter les réclamations liées à cette médiocrité. À l’inverse, une usine non certifiée ISO 9001 peut produire d’excellents produits grâce au savoir-faire de son équipe d’ingénieurs, mais sans aucune garantie que le lot de demain sera à la hauteur de celui d’aujourd’hui.
Pour vérifier la validité d’une certification ISO 9001 : assurez-vous que l’organisme de certification est membre signataire de l’IAF (International Accreditation Forum) — les certificats délivrés par des organismes non membres de l’IAF ne bénéficient que d’une reconnaissance internationale limitée. Vérifiez le champ d’application de la certification : couvre-t-il la catégorie de produits spécifique que vous achetez ? La norme ISO 9001 relative à la “ fabrication d’interrupteurs électriques ” ne couvre pas les alimentations électriques. Vérifiez également la date du dernier audit de surveillance : la norme ISO 9001 exige une surveillance annuelle ; un certificat dont le dernier audit remonte à 18 mois peut déjà avoir été suspendu.
Normes de performance spécifiques aux produits : CEI, IPC et signification des chiffres
Si les certifications de sécurité sont comparables à un visa et la norme ISO 9001 à un permis de conduire, les normes de performance des produits correspondent quant à elles aux caractéristiques techniques réelles du véhicule : puissance, couple, consommation de carburant. Elles indiquent ce dont le composant est réellement capable, dans quelles conditions et pendant combien de temps.
Pour les appareillages de commutation et de commande à basse tension, la série de normes CEI 60947 constitue le cadre de référence. La norme CEI 60947-4-1 porte sur les contacteurs et les démarreurs de moteurs : elle définit des catégories d’utilisation telles que AC-3 (démarrage normal des moteurs) et précise la résistance électrique minimale qu’un contacteur doit présenter. Un contacteur conçu pour 1 million de cycles électriques en AC-3 est un produit industriel performant. Un contacteur conçu pour 2 millions de cycles se situe dans une autre catégorie : il durera deux fois plus longtemps dans la même application, et la différence de prix (généralement de 20 à 40%) s'amortit à une fraction de centime par cycle.
En ce qui concerne les alimentations à découpage, la norme CEI 62368-1 régit la sécurité, mais le chiffre qui importe le plus aux distributeurs est le rendement. Une alimentation fonctionnant avec un rendement de 85% convertit 15% de sa puissance d'entrée en chaleur. Avec un rendement de 92%, ce chiffre tombe à 8%, soit près de la moitié de la chaleur produite. Une chaleur moindre signifie une durée de vie plus longue des condensateurs électrolytiques, qui constituent le principal facteur d’usure dans les alimentations électriques. La différence entre un appareil présentant un rendement de 85% et un autre de 92% peut se traduire par 2 à 3 ans de durée de vie supplémentaire dans un boîtier chaud, et la spécification relative à l’ondulation et au bruit (≤150 mVp-p contre ≤50 mVp-p) indique la pureté de la puissance de sortie pour les composants électroniques sensibles en aval.
Pour les capteurs de proximité, la norme CEI 60947-5-2 définit des paramètres de performance, notamment la distance de détection et la précision de répétabilité. Un capteur de proximité inductif standard, avec une distance de détection nominale de 2 mm et une précision de répétabilité de ±10%, est suffisant pour une simple détection de présence. Pour un positionnement de précision — comme la détection d’un changement d’outil sur une machine à commande numérique —, une précision de répétabilité de ±2% est incontournable, et la différence de prix reflète la précision de fabrication nécessaire pour l’atteindre.
La tendance est la même dans toutes les catégories de produits : il y a toujours un seuil minimal correspondant à la “ norme ” et un seuil maximal “ dépassant largement la norme ”. Le fabricant capable de vous indiquer précisément où se situe son produit sur cette échelle — en s'appuyant sur des données de test — est celui à qui vous devriez passer commande.
Conformité environnementale et relative aux matériaux : RoHS, REACH et leur champ d'application
La directive RoHS (Restriction of Hazardous Substances, directive 2011/65/UE) limite la présence de six substances initiales — le plomb, le mercure, le cadmium, le chrome hexavalent, les PBB, et les PBDE — à une concentration maximale de 0,11 TP3T en poids dans les matériaux homogènes (cadmium : 0,011 TP3T), ainsi que quatre phtalates (DEHP, BBP, DBP, DIBP) à une concentration maximale de 0,11 TP3T chacun. Le règlement REACH (enregistrement, évaluation et autorisation des substances chimiques, règlement (CE) n° 1907/2006) couvre plus de 240 substances extrêmement préoccupantes (SVHC) à compter du début de l’année 2026, la liste des substances candidates étant mise à jour tous les six mois.
Pour un distributeur, la question concrète est celle de la vérification. L’autodéclaration de conformité RoHS d’un fournisseur ne vaut guère plus que le papier sur lequel elle est rédigée. Les rapports d’essais réalisés par un laboratoire accrédité ISO 17025, comportant le numéro du rapport, la date et la liste des substances testées, constituent la référence absolue. Le criblage par XRF (fluorescence X) permet de vérifier rapidement la présence d’éléments soumis aux restrictions RoHS sur un échantillon, mais ne permet pas de détecter les phtalates — ceux-ci nécessitent des analyses par GC-MS (chromatographie en phase gazeuse couplée à la spectrométrie de masse). Si un fournisseur fournit un rapport XRF et affirme une conformité totale à la directive RoHS, y compris pour les phtalates, soit il ne comprend pas la différence, soit il espère que vous ne la comprenez pas non plus.
Les tendances du secteur qui redéfinissent la fabrication des composants électriques
Si les sections précédentes ont décrit comment les composants électriques sont fabriqués et certifiés, celle-ci répond à la question que tout distributeur finit par se poser : ma gamme de produits va-t-elle devenir moins chère, devenir obsolète, ou les deux ? Les quatre évolutions présentées ci-dessous ne sont pas des prévisions lointaines : elles redéfinissent déjà les prix proposés par les fournisseurs, leurs délais de livraison et les catégories de produits qui gagnent ou perdent en marge.
| Tendance | Conséquences sur le secteur manufacturier | Ce que cela implique pour votre approvisionnement |
|---|---|---|
| Électrification et véhicules électriques | Les IGBT de qualité automobile, les MOSFET au SiC et les relais haute tension attirent les investissements et renforcent les capacités de production. Le marché mondial des dispositifs de puissance au SiC devrait passer d’environ $2,8 milliards en 2024 à plus de $11 milliards d’ici 2030. Parallèlement, les contacteurs et relais industriels standard bénéficient des retombées de l'augmentation de l'échelle de production : une capacité totale plus importante se traduit par des coûts unitaires plus faibles pour les composants de qualité industrielle qui partagent des lignes de fabrication similaires. | Si vous distribuez des composants de contrôle industriel, attendez-vous à une pression à la baisse sur les prix des contacteurs et relais grand public au cours des deux à trois prochaines années, car l’augmentation des capacités de production liée aux véhicules électriques entraîne un excédent d’offre dans les catégories connexes. Négociez en conséquence. |
| L'IA et l'extension des centres de données | Les centres de données et les serveurs d’IA constituent le principal moteur de la demande en blocs d’alimentation à haut rendement, en résistances de détection de courant de précision et en connecteurs haute densité. La certification de rendement 80 PLUS — initialement destinée aux blocs d’alimentation pour ordinateurs — est également devenue un critère de qualité de référence pour les blocs d’alimentation industriels montés sur rail DIN, le niveau « Titanium » (rendement 96%+) s’imposant désormais comme la référence haut de gamme. | Le marché des blocs d'alimentation connaît actuellement une évolution discrète en matière de qualité : pour de nombreux acheteurs, les niveaux de rendement énergétique ne sont plus un simple “ atout ” mais une “ exigence incontournable ”. Proposer une gamme allant du niveau Bronze au niveau Gold vous permet de répondre aux attentes de segments de clientèle aussi bien sensibles au prix qu'exigeants en matière de qualité. |
| Régionalisation de la chaîne d'approvisionnement | L'incertitude liée à la politique commerciale et l'escalade tarifaire accélèrent la diversification de la production industrielle, qui s'affranchit ainsi de la dépendance vis-à-vis d'un seul pays. Le Vietnam, l'Inde et le Mexique s'imposent désormais comme des pôles de production secondaires pour les composants électriques, en particulier pour les produits destinés aux marchés nord-américain et européen. | Un fournisseur disposant de partenariats bien établis en matière d'entreposage ou de distribution régionale en dehors de la Chine vous offre des délais de livraison plus courts et une plus grande souplesse tarifaire. Lorsque vous évaluez de nouveaux fournisseurs, renseignez-vous sur leurs capacités logistiques multi-entrepôts : cela devient un facteur de différenciation concurrentielle à un rythme plus rapide que ne le pensent la plupart des distributeurs. |
| Miniaturisation et intégration | Les composants deviennent de plus en plus compacts tout en offrant davantage de fonctionnalités. Les capteurs intègrent de plus en plus souvent le protocole IO-Link ou d’autres protocoles de communication numériques. Les alimentations électriques offrent une puissance plus élevée dans des formats plus compacts destinés au montage sur rail DIN. Les relais intègrent des contacts de retour d’information à des fins de diagnostic. | Un encombrement réduit pour des caractéristiques techniques identiques indique généralement une génération de procédés de fabrication plus avancée, ce qui tend à aller de pair avec une meilleure qualité globale. Ne comparez pas les composants uniquement sur la base de leur prix et de leurs caractéristiques techniques ; le format peut être un indicateur de qualité caché. |
Le point commun à ces quatre tendances — l'excellence industrielle (qualité constante, respect des délais de livraison et capacité à couvrir plusieurs catégories de produits) — prend de plus en plus de valeur, et non l'inverse. Les usines qui prospéreront ne seront pas celles qui proposent les prix les plus bas, mais celles qui faciliteront le plus la vie de leurs distributeurs.
Comment évaluer les fabricants de composants électriques : une liste de contrôle pratique pour les acheteurs
Tout ce qui a été abordé dans les sections précédentes — les processus de fabrication, les normes de qualité, les tendances du secteur — soulève une question concrète : lorsqu’un commercial d’un fabricant vous envoie un devis et une brochure, comment faire la part des choses entre le fond et les arguments de vente ?
L'erreur la plus courante dans l'évaluation des fournisseurs consiste à réduire la décision à une simple question de prix et de certifications. Un tableur comportant trois colonnes — “ Prix unitaire ”, “ CE ? ”, “ ISO ? ” — ne constitue pas une évaluation. C'est un pari. Une évaluation fiable porte sur cinq aspects. Ensemble, ils forment un “ bilan de santé ” du fournisseur que vous pouvez réaliser depuis votre bureau, sans être ingénieur.
Capacités de production : au-delà des simples listes d'équipements
Les listes d'équipements sont ce qu'il y a de plus facile à embellir pour une usine. Oui, elles disposent de machines SMT. Toutes les usines prétendent en posséder. La vraie question est la suivante : de quelle génération s'agit-il, dans quel état d'entretien se trouvent-elles et dans quelle mesure sont-elles utilisées ?
Une machine de placement SMT de milieu de gamme atteint des cadences de 30 000 à 50 000 composants par heure (CPH) avec une précision de placement d’environ ±50 μm. Une ligne à grande vitesse de dernière génération fonctionne à une cadence de 80 000 à 150 000 CPH avec une précision de ±25 μm. Si les photos des équipements d’une usine montrent des machines dont la peinture est défraîchie et équipées d’écrans cathodiques, l’année de fabrication de ces machines en dit long sur la philosophie de l’entreprise en matière d’investissements.
Plus révélateur encore que l’équipement lui-même est le taux de rendement global (OEE) — un indicateur composite combinant disponibilité, performance et qualité. Les références mondiales en matière d’OEE se situent à 85%+. Une usine type se situe généralement dans une fourchette comprise entre 60 et 75%. Un taux inférieur à 60% suggère de graves problèmes de gestion de la production. Quant au taux d’utilisation des capacités — la production réelle divisée par la capacité maximale théorique —, il révèle une réalité différente : un taux supérieur à 90% signifie que l’usine tourne à plein régime et que votre commande sera mise en attente ; un taux inférieur à 50% signifie qu’elle dispose de plus de capacités que de clients, ce qui pourrait expliquer pourquoi elle propose des devis très compétitifs, mais soulève des questions quant à sa viabilité à long terme.
Trois questions à poser : “ Pouvez-vous nous envoyer une courte vidéo présentant la chaîne de production sur laquelle notre produit serait fabriqué ? ” “ À quand remonte le dernier étalonnage de vos équipements de montage en surface (SMT) et de test ? ” “ Quel est votre taux d’utilisation actuel des capacités de production — et dans quel délai pourriez-vous doubler la production de notre produit en cas de pic de demande ? ”
Bilan de la mise en œuvre du système qualité
Un certificat accroché au mur atteste qu'un auditeur est venu une fois. Un système qualité vivant fait ses preuves jour après jour. La différence est visible si l'on sait où regarder.
Commencez par le contrôle qualité à l'entrée. Demandez à consulter un exemple de rapport de contrôle qualité à l'entrée (IQC) — pas un modèle vierge, mais un véritable rapport rempli correspondant à une réception récente de matériel. Un véritable rapport comportera des valeurs mesurées par rapport aux limites du cahier des charges, une décision de conformité ou de non-conformité, ainsi qu'un numéro de lot traçable. Un modèle vierge ne contenant aucune donnée est un signal d'alerte indiquant que le contrôle qualité à l'entrée n'existe que sur le papier.
Passer au contrôle des processus. La référence absolue est le contrôle statistique des processus (SPC) avec des cartes de contrôle en temps réel. Les caractéristiques clés des processus — volume de dépôt de pâte à souder, force de sertissage pour les connexions des bornes, résistance des bobines pour les relais — doivent être surveillées à l'aide de cartes X-bar R ou équivalentes, et les valeurs Cpk qui en résultent doivent être consignées. Un Cpk ≥ 1,33 sur les caractéristiques critiques signifie que le processus est capable de rester dans les limites des spécifications en cas de variation normale. Une usine incapable de fournir des données Cpk admet en substance qu’elle ne mesure pas la capabilité du processus.
Le contrôle qualité en sortie vient compléter le tableau. La norme d'échantillonnage relative au niveau de qualité acceptable (AQL) — généralement le niveau d'inspection générale II — définit le nombre d'unités inspectées et le taux de défauts à partir duquel un rejet est déclenché. Pour les composants électriques, les défauts critiques (affectant la sécurité) doivent être soumis à un AQL de 0,65 ou inférieur, les défauts majeurs (affectant le fonctionnement) à un AQL de 1,0, et les défauts mineurs (esthétiques) à un AQL de 2,5. Posez la question suivante : “ Quel niveau d’AQL appliquez-vous pour les défauts critiques par rapport aux défauts majeurs lors de l’inspection finale ? ”
Et le test de traçabilité : “ Si je vous donne le numéro de lot d’un produit que j’ai reçu il y a six mois, pouvez-vous me dire quelles séries de matières premières ont été utilisées pour sa fabrication et quels opérateurs ont travaillé à chaque poste ? ” Une usine respectueuse de la qualité est capable de répondre par l’affirmative à cette question en moins d’une heure.
Stabilité de la chaîne d'approvisionnement et historique des livraisons
Pour un distributeur, un excellent produit livré avec deux mois de retard est pire qu'un produit correct livré dans les délais. Votre client attend. Votre réputation est en jeu.
Le taux “ On-Time In-Full ” (OTIF) est l’indicateur qui compte vraiment : il permet de vérifier à la fois si la commande est arrivée à la date promise ET si la quantité totale a bien été livrée. Un fournisseur qui revendique un “ taux de livraison dans les délais de 98% ”, mais qui ne comptabilise comme « livraison dans les délais » que les expéditions partielles, dissimule un taux OTIF réel qui peut être inférieur de 20 points. Demandez les relevés réels des expéditions des six derniers mois — dates, quantités commandées par rapport aux quantités expédiées — et calculez vous-même l’OTIF.
La résilience de la chaîne d’approvisionnement est la dimension prospective. Si le seul fournisseur d’un microcontrôleur critique de l’usine cesse ses activités pendant huit semaines, qu’adviendra-t-il de vos commandes ? Un fabricant résilient maintient au moins une qualification à double source pour les composants présentant un risque lié à une source unique et dispose d’un stock de sécurité de plus de quatre semaines pour les matériaux à long délai d’approvisionnement. Posez directement la question suivante : “ Quelle est votre exposition au risque lié à une source unique pour les composants de notre produit, et quelle est votre stratégie d’atténuation ? ”
La transparence dans la communication est un facteur multiplicateur. Lorsqu'un retard survient, le fournisseur vous en informe-t-il de manière proactive en vous communiquant une nouvelle date de livraison et une explication, ou reste-t-il silencieux jusqu'à ce que vous le relanciez ? Existe-t-il un interlocuteur unique pour votre compte ? Et si cette personne quitte l'entreprise, quelqu'un d'autre connaît-il l'historique de vos commandes ? Ces facteurs “ subjectifs ” ont des conséquences financières plus lourdes que ne l'admettent la plupart des acheteurs.
Structure des coûts et transparence des tarifs
Le prix unitaire indiqué dans un devis n'est que le point de départ d'une réflexion sur les coûts, et non sa conclusion. L'indicateur qui importe pour un distributeur est le coût total de possession (TCO) : prix unitaire + logistique d'approvisionnement + droits de douane + coûts de contrôle à la réception + coût prévisionnel des défauts de qualité réparti sur l'ensemble du volume de la commande.
Un exemple simple permet d’illustrer cela. Supposons que vous compariez deux fournisseurs pour un composant dont vous achetez 10 000 unités par an. Le fournisseur A propose un prix de $4,50 par unité, avec un taux de défaut historique de 1%. Le fournisseur B propose un prix de $4,30 par unité, avec un taux de défaut historique de 3%. À première vue, le fournisseur B vous fait économiser $2 000 par an. Mais 3% de défauts sur 10 000 unités signifient que 300 unités sont défectueuses — et chaque défaillance vous coûte non seulement le prix du composant, mais aussi les frais d’expédition, les droits de douane, la communication avec le client et la logistique de remplacement. En estimant de manière prudente le coût total de résolution à $15 par défaillance : 300 × $15 = $4 500 de coûts liés à la qualité. Le devis “ moins cher ” du fournisseur B coûte en réalité $2 500 de plus par an à votre entreprise.
La quantité minimale de commande (QMC) est un autre facteur de coût caché. Une QMC équivalente à trois mois de votre volume de ventes habituel signifie que votre stock est renouvelé quatre fois par an, ce qui immobilise du fonds de roulement et de l’espace d’entreposage. Une QMC équivalente à un mois de ventes correspond à douze renouvellements de stock, ce qui libère des liquidités pour d’autres produits. La différence de QMC entre deux fournisseurs peut facilement l’emporter sur une différence de prix unitaire de 5% en termes d’impact réel sur l’activité.
Les conditions de paiement constituent la troisième dimension. Un acompte de 30% par virement bancaire (T/T) suivi d’un paiement de 70% avant expédition, par opposition à un acompte de 30% suivi d’un paiement de 70% sur présentation d’une copie des documents, ou encore à une lettre de crédit à 60 jours : chacune de ces options a un impact différent sur les besoins en fonds de roulement. Pour un distributeur dont les marges brutes se situent entre 15 et 25%, un délai de 60 jours entre le paiement de son fournisseur et l’encaissement auprès de son client peut peser considérablement sur sa trésorerie. Tenez compte des conditions de paiement dans votre comparaison, au même titre que le prix unitaire.
Communication, service et effet multiplicateur
Un fournisseur qui répond à un appel d’offres dans les 24 heures en proposant un devis complet, des fiches techniques rédigées dans un anglais compréhensible et quelques questions de clarification concernant votre application — par opposition à celui qui répond au bout de cinq jours en indiquant simplement un prix en une ligne — n’est pas seulement plus facile à gérer. Il revient également moins cher. Chaque heure que vous passez à solliciter des précisions, à traduire de la documentation ou à expliquer des spécifications techniques de base à un fournisseur est une heure que vous ne consacrez pas à vendre vos produits à vos propres clients.
C'est là que la structure de votre réseau de fournisseurs devient un enjeu stratégique. Un petit distributeur type s'approvisionne auprès de 10 à 20 usines différentes, chacune disposant de son propre canal de communication, de son processus de contrôle qualité, de ses modalités logistiques et de ses conditions de paiement. Les frais administratifs liés à la gestion d'un tel nombre de relations fournisseurs — estimés au bas mot à $200–500 par fournisseur et par mois en temps de coordination, traitement des documents et suivi qualité — représentent chaque mois des milliers de dollars de coûts cachés. Le regroupement des achats auprès d’un nombre réduit de fournisseurs proposant une gamme plus large réduit directement ces frais généraux. Un fabricant proposant plus de 30 catégories de produits sous un même toit change la donne : la charge de gestion des fournisseurs pour le distributeur passe de la gestion d’une douzaine de relations à celle de deux ou trois, ce qui libère du temps et de l’attention pour des activités génératrices de chiffre d’affaires.
Lorsque vous évaluez un nouveau fournisseur, posez-vous la question suivante : travailler avec cette entreprise simplifie-t-il ou complique-t-il mon activité ? La réponse à cette question, multipliée par le nombre de fournisseurs de votre portefeuille, pourrait bien être le facteur le plus déterminant pour votre marge d'exploitation.
Si vous êtes en train d'évaluer des fournisseurs et que vous souhaitez comparer la gamme et les caractéristiques techniques d'un autre fabricant, le catalogue de produits d'OMCH est disponible à l'adresse suivante : www.omch.com.
Références
-
CEI. “ CEI 61760-1:2026 — Technologie de montage en surface. ” 2026.
https://www.une.org/encuentra-tu-norma/busca-tu-norma/iec/?c=116912 -
IPC. “ IPC-A-610 — Acceptabilité des assemblages électroniques. ”
https://shop.ipc.org/standards/standard-only -
CEI. “ Série CEI 60947 — Appareillage de commutation et de commande à basse tension. ”
https://www.iec.ch/ -
Commission européenne. “ Directive RoHS 2.0 2011/65/UE. ”
https://ec.europa.eu/environment/topics/waste-and-recycling/rohs-directive_en -
Agence européenne des produits chimiques (ECHA). “ Liste candidate des substances extrêmement préoccupantes (SVHC) au titre du règlement REACH. ”
https://echa.europa.eu/candidate-list-table -
Research and Markets. “ Rapport sur le marché des composants électriques et électroniques 2026. ” 2026.
https://www.researchandmarkets.com/reports/5792767/electrical-electronics-components-market-report -
Blog sur les composants passifs. “ Défis en matière de qualité et atténuation des risques pour les composants passifs dans des environnements difficiles. ”
https://passive-components.eu/quality-challenges-and-risk-mitigation-for-passive-components-in-harsh-environments/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese