Quelle est la taille actuelle du marché des alimentations électriques industrielles ?
Si vous distribuez des composants d'automatisation industrielle — capteurs, relais, automates programmables, contacteurs —, on vous a très certainement déjà demandé des alimentations électriques. La vraie question est la suivante : s'agit-il d'une catégorie secondaire que vous proposez parce que vos clients s'y attendent, ou d'un secteur d'activité clé autour duquel il vaut la peine d'élaborer une stratégie d'approvisionnement ?
Les chiffres tendent à confirmer cette dernière hypothèse.
Aperçu de la taille du marché — Les chiffres que tout distributeur devrait connaître
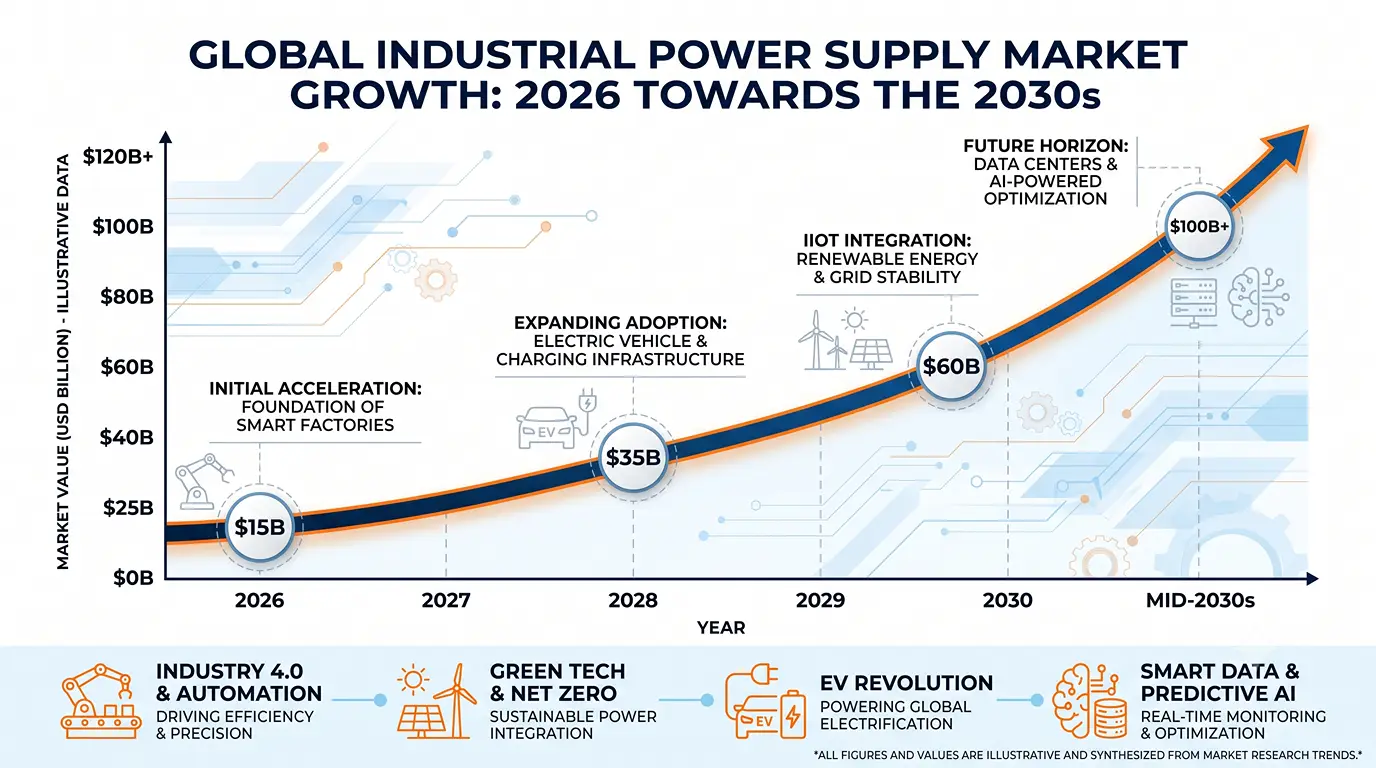
Selon le cabinet d’études consulté et les critères de calcul utilisés, le marché mondial des alimentations électriques industrielles devrait se situer entre $10,7 milliards et $14,2 milliards en 2026. The Business Research Company estime ce chiffre à $10,66 milliards. Fortune Business Insights avance le chiffre de $14,24 milliards. Cet écart s'explique par la portée de l'analyse : l'analyste inclut-il les alimentations sans coupure et les modules OEM sur mesure, ou uniquement les convertisseurs CA-CC et CC-CC standard vendus comme unités autonomes ?
Ce qui importe davantage que le chiffre exact, c'est la trajectoire. Tous les grands cabinets d'études prévoient une croissance soutenue jusqu'en 2030-2035, avec des taux de croissance annuels composés compris entre 4,6% et 7,9%. Fortune Business Insights prévoit que le marché atteindra $24,76 milliards d’ici 2034. 360iResearch table sur environ $19,5 milliards d’ici 2032. Même l’estimation la plus prudente, celle de The Business Research Company, prévoit $14,43 milliards pour 2030.
Voici une autre façon d’appréhender ces chiffres. Si une alimentation industrielle 24 V sur rail DIN se vend en moyenne entre $30 et 50 en gros, un marché de $12 milliards signifie qu’entre 240 et 400 millions d’unités transitent chaque année par les chaînes d’approvisionnement mondiales. Chaque armoire de commande, chaque ligne de production automatisée, chaque réseau de capteurs a besoin d’une alimentation en courant continu. Cette demande n’est pas cyclique. Elle est structurelle.
Qu'est-ce qui alimente la croissance ? — Trois moteurs que les distributeurs ne peuvent ignorer
Trois facteurs stimulent ce marché, et aucun d'entre eux ne semble montrer de signes de ralentissement.
L'automatisation industrielle n'est plus une option. Plus de 64% d’installations de production à travers le monde ont adopté une forme d’automatisation — robotique, contrôle de mouvement, E/S distribuées, capteurs intelligents. Tout équipement automatisé nécessite une alimentation en courant continu propre et stable. Une seule cellule de production modérément automatisée peut comporter entre cinq et vingt blocs d’alimentation sur rail DIN, sans compter les unités intégrées à chaque machine. À mesure que les fabricants d’Asie du Sud-Est, d’Inde et du Moyen-Orient accélèrent leurs investissements dans l’automatisation, la demande en blocs d’alimentation augmente au même rythme.
La révolution des véhicules électriques est, en réalité, une révolution de l'approvisionnement en énergie. Les ventes mondiales de véhicules électriques ont dépassé les 17 millions d'unités en 2024 et devraient franchir la barre des 20 millions en 2025, selon l'Agence internationale de l'énergie. Chaque chaîne de production de véhicules électriques, chaque station d’essai de batteries, chaque installation d’infrastructure de recharge repose sur des systèmes de conversion CA-CC et CC-CC de qualité industrielle. Il ne s’agit pas ici du chargeur installé dans le garage d’un particulier, mais des alimentations électriques présentes à l’intérieur de l’usine qui fabrique la voiture et des équipements de test qui valident la batterie.
Les réglementations en matière d'efficacité énergétique imposent des cycles de remplacement. Des normes telles que 80 PLUS, initialement développées pour les blocs d’alimentation informatiques, ont désormais influencé les critères d’achat dans le secteur industriel. Des études indiquent qu’environ 46% d’acheteurs industriels considèrent désormais l’efficacité énergétique comme un facteur clé dans leurs décisions d’achat. Les équipements qui étaient acceptables il y a dix ans sont de plus en plus difficiles à intégrer dans les nouveaux projets, en particulier sur des marchés comme celui de l’Union européenne où la pression réglementaire est la plus forte. Le parc installé est en pleine mutation — les anciens équipements sont retirés, remplacés par des modèles plus performants —, ce qui crée un marché de remplacement qui évolue parallèlement à la demande de nouveaux équipements.
Pour un distributeur, ces trois moteurs se résument à une seule chose : les clients que vous servez aujourd’hui auront besoin demain de plus d’alimentations électriques qu’ils n’en ont achetées hier. La seule question est de savoir si vous êtes leur fournisseur pour cette catégorie.
Quels sont les produits qui composent le marché des alimentations électriques industrielles ?
Pas besoin d'être ingénieur en électronique de puissance pour vendre des blocs d'alimentation. En revanche, il faut savoir ce que vos clients vont demander, et dans quel langage ils vont le formuler.
La manière la plus simple d'appréhender le paysage des produits est de se baser sur leur format, car c'est celui-ci qui détermine l'emplacement de l'appareil et le profil de ses acheteurs.
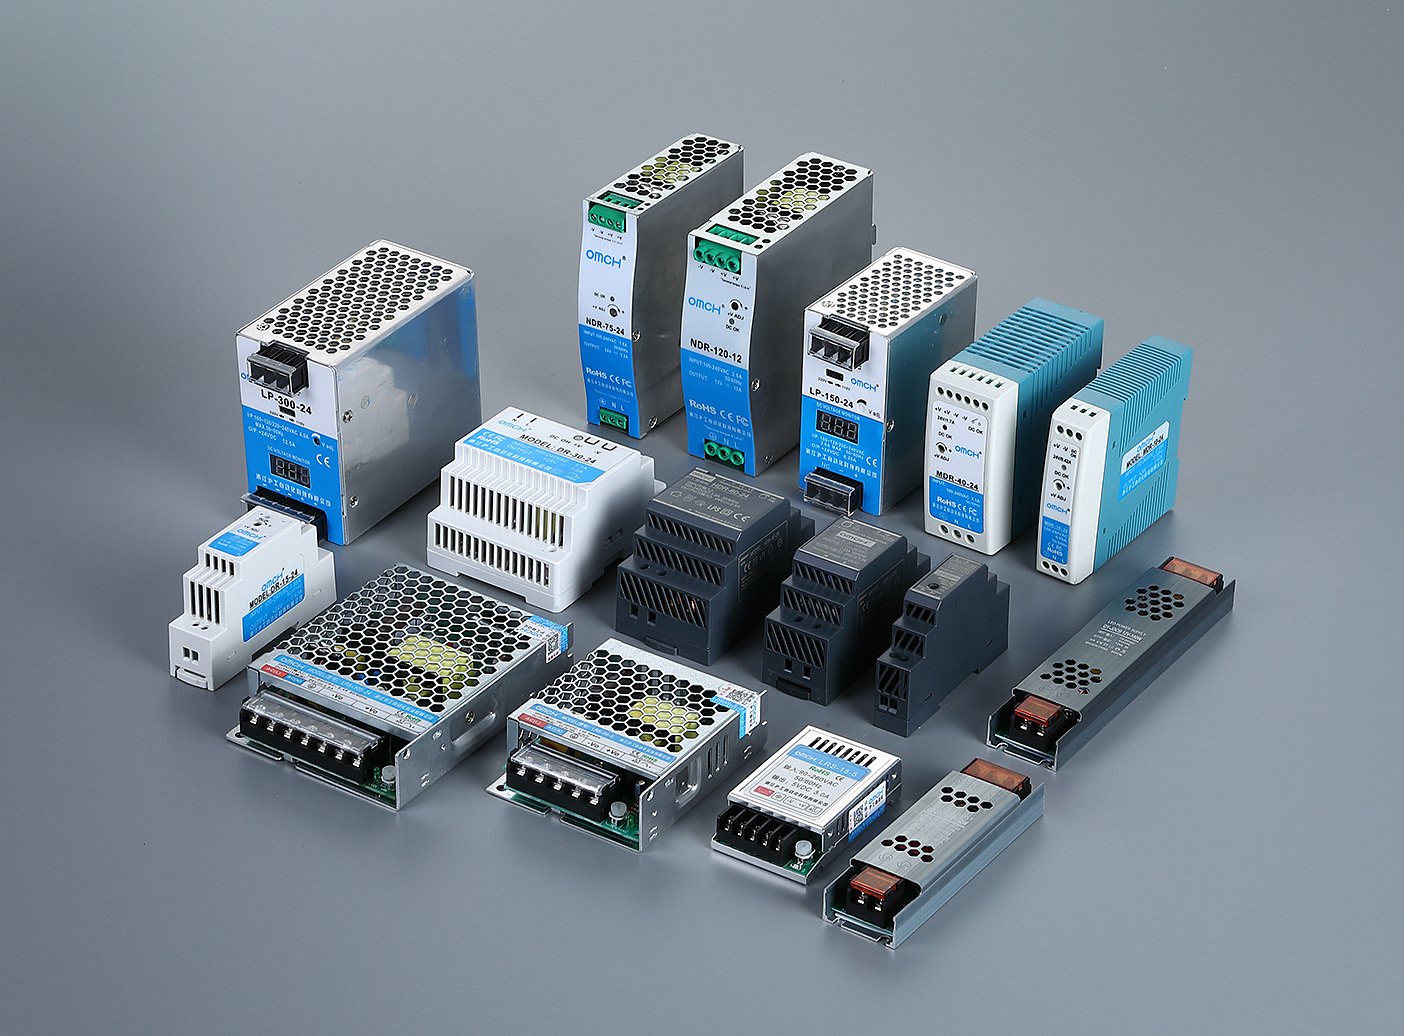
Alimentations électriques sur rail DIN constituent la colonne vertébrale des armoires de commande industrielles dans le monde entier. Elles s’encliquettent sur des rails DIN standard de 35 mm, aux côtés des automates programmables, des relais, des disjoncteurs et des borniers. La grande majorité d’entre elles fournissent une tension de 24 V CC, qui est la tension standard de facto pour les capteurs, les contrôleurs et les actionneurs industriels. Si vous commercialisez des produits destinés à être intégrés dans une armoire de commande, vous devriez également proposer des alimentations sur rail DIN. Ce segment constitue le point d’entrée pour la plupart des distributeurs qui se lancent dans ce secteur.
Blocs d'alimentation encapsulés — parfois appelés « à montage sur châssis » ou « à montage sur panneau » — sont des unités autonomes dotées d’un boîtier métallique, vissées dans le châssis d’une machine plutôt que clipsées sur un rail DIN. Elles couvrent une plage de puissance plus large, allant de moins de 100 W pour les petits appareils à plusieurs kilowatts pour les équipements plus volumineux. Les clients qui achètent ces unités encastrées sont souvent des équipementiers qui fabriquent leurs propres machines ou des intégrateurs qui assemblent des systèmes sur mesure.
Alimentations à châssis ouvert Il s'agit de modules « à carte nue » conçus pour être intégrés dans le produit d'un tiers — un bornet, un dispositif médical, un instrument de test. Ces produits constituent rarement l'activité principale d'un distributeur, sauf s'il travaille pour le compte de fabricants d'équipements d'origine (OEM) dont les volumes sont prévisibles.
En fonction de la plage de puissance, le marché se divise grossièrement en trois segments : moins de 500 watts (le segment le plus important en volume — capteurs, petits contrôleurs, relais individuels), de 500 à 1 000 watts (machines de taille moyenne, armoires regroupant plusieurs appareils) et plus de 1 000 watts (grands systèmes, contrôle de mouvement multiaxial, automatisation des processus). Pour un distributeur généraliste, la tranche inférieure à 500 W — et, au sein de celle-ci, les modules 24 V sur rail DIN — représente le volume de transactions le plus élevé et la clientèle la plus large.
La distinction technologique est plus simple qu'il n'y paraît. Les convertisseurs CA-CC — qui transforment le courant alternatif du réseau en courant continu régulé — dominent le marché avec un chiffre d'affaires estimé à 42,91 TP3T. Ce sont les éléments indispensables de toutes les usines de la planète. Les convertisseurs CC-CC, qui transforment une tension continue en une autre, connaissent une croissance plus rapide, portés par la fabrication de véhicules électriques, les systèmes de batteries et l'électronique de précision. Ces deux catégories ont leur importance. Pour la plupart des distributeurs, c’est le segment CA-CC qui génère le volume d’activité quotidien.
D'où provient la demande ? — Analyse par marché régional
Le marché des alimentations électriques industrielles est mondial, mais la demande n'est pas répartie de manière homogène. Connaître la géographie du marché vous aide à cerner où se trouvent les clients de vos clients, et à déterminer quelles certifications seront nécessaires pour vos expéditions.
Amérique du Nord Il s'agit du plus grand marché en valeur, représentant environ 32 à 351 TP3T de la demande mondiale. À eux seuls, les États-Unis représentent environ 1 TP4T3,5 milliards de consommation annuelle en alimentation électrique industrielle. Sur ce marché, les acheteurs accordent la priorité à la certification UL, à des délais de livraison courts et à des fournisseurs qui maîtrisent le cadre réglementaire nord-américain en matière d'électricité. Si vos clients sont présents sur le marché américain, ils ont besoin de produits homologués UL — et ils ont besoin que vous le leur prouviez.
Asie-Pacifique est la plus grande base de production au monde et le marché où la demande connaît la croissance la plus rapide. La Chine représente environ 32% de la consommation mondiale d’alimentations électriques industrielles, et son marché intérieur devrait croître d’environ 7,0% par an. Le Japon, la Corée du Sud et les économies d’Asie du Sud-Est constituent un autre volet important. La dynamique clé : c’est dans la région Asie-Pacifique que sont fabriquées la plupart des alimentations électriques industrielles, et une part croissante de celles-ci est consommée au sein même de la région. Pour les distributeurs situés hors d’Asie, cela signifie que leur base d’approvisionnement se trouve dans la même région qu’une part croissante de la demande finale — ce qui réduit les délais de livraison pour le commerce régional, mais ajoute à la complexité de la logistique intercontinentale.
Europe représente environ 25 à 28% du marché mondial, l'Allemagne à elle seule représentant environ 18,8% de la demande européenne. Les acheteurs européens sont les plus soucieux des certifications à l’échelle mondiale. Le marquage CE constitue la base, mais les normes spécifiques au secteur — EN 62368-1 pour la sécurité, EN 55032 pour la compatibilité électromagnétique — ainsi que les directives sur l’efficacité énergétique ajoutent des contraintes supplémentaires que les distributeurs doivent prendre en compte. Si votre client vend ses produits en Allemagne, il s’attend à recevoir de la documentation, et pas seulement le produit.
Marchés émergents — Le Moyen-Orient, l’Afrique, l’Amérique latine et certaines régions d’Asie centrale — détiennent collectivement une part plus faible (environ 10%), mais connaissent une croissance partant d’un niveau de base plus bas. Ces marchés sont souvent desservis par des distributeurs qui regroupent les expéditions provenant de plusieurs usines chinoises, ce qui fait de l’efficacité des achats un avantage concurrentiel à part entière. Un distributeur à Dubaï ou à Moscou qui s’approvisionne auprès de dix fournisseurs distincts pour dix catégories de produits est confronté à un défi opérationnel fondamentalement différent de celui d’un distributeur s’approvisionnant auprès d’un seul fournisseur pour dix catégories.
Le Who's Who des alimentations électriques industrielles — Marques mondiales, spécialistes et le facteur chinois
Un fait caractérise mieux que tout autre le paysage concurrentiel : ce marché est extrêmement fragmenté. Les cinq principaux fabricants ne détiennent ensemble qu’environ 20% de part de marché, TDK Corporation — par l’intermédiaire de sa division TDK-Lambda — arrivant en tête avec un peu plus de 5%. Aucune entreprise ne domine le marché. Pour les distributeurs, cette fragmentation est à la fois une opportunité et un casse-tête. Le choix de fournisseurs est vaste. Il faut mener de nombreuses recherches pour distinguer le fond du marketing.
Niveau 1 — Les géants mondiaux et leur impact sur les distributeurs
Le segment haut de gamme regroupe à la fois des spécialistes de l'électronique et des conglomérats industriels, chacun occupant un créneau bien distinct.
TDK-Lambda (Japon) occupe la première place en termes de part de marché et d'investissements en R&D, avec une gamme comprenant des convertisseurs CA-CC et CC-CC à haut rendement, allant des modules embarqués aux systèmes montés en rack. Pour les distributeurs, TDK-Lambda incarne le haut de gamme : notoriété de la marque, assistance technique et tarification à la hauteur.
Delta Electronics (Taïwan) a bâti sa réputation sur l'efficacité énergétique et fournit aujourd'hui des produits de conversion d'énergie dans les secteurs de l'automatisation industrielle, des transports, des énergies renouvelables et des télécommunications. Delta est l'une des rares marques à faire le lien entre l'alimentation électrique de niveau informatique et celle de niveau industriel, ce qui s'avère utile pour les distributeurs dont les clients opèrent dans ces deux domaines.
Mean Well (Taïwan) est dans une catégorie à part : celle des géants des produits standard. Avec sans doute la gamme de produits prêts à l'emploi la plus large du secteur — allant des modules de 15 W à montage sur circuit imprimé aux unités de 480 W pour rail DIN, en passant par toutes les puissances intermédiaires —, Mean Well est la marque que la plupart des distributeurs généralistes rencontrent en premier. Sa stratégie repose sur l'étendue de l'offre, la disponibilité et des prix compétitifs. Si un client a besoin d'une alimentation électrique et n'a pas de préférence pour une marque en particulier, Mean Well est souvent la réponse par défaut.
Siemens et ABB (Europe) se font concurrence sur le plan de l'intégration. Leurs alimentations électriques s'inscrivent dans des écosystèmes d'automatisation plus vastes. Une usine qui standardise ses automates programmables et ses variateurs Siemens est susceptible de choisir des alimentations Siemens pour des raisons de compatibilité. Proposer des produits Siemens ou ABB implique de cibler des clients qui privilégient l'interopérabilité au niveau du système plutôt que les économies réalisées sur le prix unitaire. Les marges peuvent être plus importantes, mais le cycle de vente est plus long et les obstacles techniques plus élevés.
Schneider Electric et Eaton complètent le peloton de tête grâce à leurs positions solides dans les domaines de la gestion et de la distribution de l'énergie, au service de clients qui envisagent l'infrastructure électrique dans son ensemble plutôt que les alimentations électriques prises isolément.
| Marque | Siège social | Force du tronc | Ce que cela signifie pour les distributeurs |
|---|---|---|---|
| TDK-Lambda | Japon | Leader du marché dans le domaine des convertisseurs CA-CC et CC-CC ; forte activité de R&D | Positionnement haut de gamme ; les clients qui choisissent TDK changent rarement de fournisseur |
| Delta Electronics | Taïwan | Efficacité énergétique ; portée intersectorielle | Bridges IT et secteur industriel — vaste potentiel de clientèle |
| Bien moyen | Taïwan | La gamme de produits standard la plus complète ; des prix compétitifs | La solution par défaut pour les distributeurs généralistes ; une stratégie axée sur les gros volumes |
| Siemens / ABB | Europe | Intégration de l'écosystème d'automatisation | Ventes associées aux automates programmables et aux variateurs : cycles plus longs, marges plus élevées |
| Schneider / Eaton | UE / États-Unis | Gestion et distribution de l'énergie | Gestion globale des infrastructures ; ventes au niveau du système |
Niveau 2 — Les spécialistes que vos clients demandent nommément
Derrière ces géants se trouve une catégorie d'acteurs spécialisés : des entreprises qui dominent des segments de marché très pointus et bénéficient d'une fidélité sans faille de la part des ingénieurs qui les choisissent.
Puls (Allemagne) est la référence en matière d'alimentations électriques sur rail DIN à haute fiabilité. Dans les secteurs où les temps d'arrêt des armoires électriques coûtent des milliers de dollars par minute — assemblage automobile, fabrication de semi-conducteurs, traitement du pétrole et du gaz —, Puls est souvent une exigence incontournable. Proposer les produits Puls permet d'accéder à des clients qui ne font aucun compromis sur la qualité de l'alimentation électrique.
Phoenix Contact (Allemagne) propose un écosystème complet pour les armoires électriques : alimentations, relais, borniers, protection contre les surtensions et modules d'E/S conçus pour fonctionner ensemble. Les distributeurs qui proposent les produits Phoenix Contact vendent un système, et non un simple composant. La logique de vente croisée est intégrée à la gamme de produits.
Cosel (Japon) est spécialisée dans les unités compactes à très haut rendement destinées aux applications où l'espace et la dissipation thermique sont des enjeux majeurs : équipements de test et de mesure, dispositifs médicaux, instrumentation de précision. XP Power (Royaume-Uni) se concentre sur les applications exigeant une fiabilité critique dans les secteurs de la santé, de l'industrie et des technologies, où la documentation de conformité revêt autant d'importance que le matériel lui-même. Recom (Autriche) et Vicor (États-Unis) s'adressent au segment modulaire et à haute densité du marché — convertisseurs CC-CC et modules d'alimentation destinés à des conceptions où chaque centimètre cube compte.
Le segment des marques spécialisées revêt une importance particulière pour les distributeurs, car ce sont ces marques que les clients demandent nommément. Lorsqu'un ingénieur indique “ Puls ” ou “ Cosel ” dans un cahier des charges, votre rôle n'est pas de le faire changer d'avis. Il consiste à disposer de stocks, à proposer des prix compétitifs et à garantir des délais de livraison fiables. La valeur que vous apportez réside dans la performance de la chaîne d'approvisionnement, et non dans la promotion des marques.
Le facteur chinois — Comprendre le rôle des fabricants chinois dans la chaîne d'approvisionnement mondiale
La Chine représente environ 32% de la consommation mondiale d'alimentations électriques industrielles et une part encore plus importante de la production mondiale. Pourtant, on trouve sur Internet, en anglais, étonnamment peu d'informations structurées sur les fabricants chinois d'alimentations électriques industrielles : qui ils sont, comment ils sont organisés, ce qui les différencie. Pour un distributeur international, cela constitue à la fois un manque de connaissances et une opportunité concurrentielle.
La fabrication chinoise d’alimentations industrielles est géographiquement concentrée. Wenzhou et la région environnante de Yueqing, dans la province du Zhejiang — historiquement connue comme la capitale chinoise de l’électricité basse tension — constituent le pôle le plus dense du pays pour les alimentations sur rail DIN, les disjoncteurs miniatures, les contacteurs CA et les composants connexes pour armoires de commande. Shenzhen et le delta de la rivière des Perles se spécialisent dans les alimentations à découpage compactes, les convertisseurs CC-CC et les unités modulaires adaptées aux applications industrielles proches des secteurs grand public et informatique. Shanghai et le delta du Yangtsé se concentrent quant à eux sur les systèmes à usage intensif : convertisseurs triphasés, gros transformateurs et alimentations CC haute puissance destinées aux machines industrielles.
Les fabricants chinois se répartissent eux-mêmes en trois grandes catégories. À une extrémité : les fabricants sous contrat OEM purs — des usines qui produisent selon les conceptions et sous les marques d’autres entreprises, avec une présence minimale en tant que marque indépendante. Au milieu : les exportateurs de marque disposant de certifications internationales — CE, RoHS, ISO 9001 au minimum, souvent UL et CCC également — qui vendent sous leur propre nom via des plateformes B2B et des salons professionnels. À l’autre extrémité : des fournisseurs multisectoriels ’ tout-en-un » qui regroupent 20, 30, voire plus de catégories de produits au sein d’une seule et même relation d’approvisionnement — capteurs, relais, alimentations électriques, bornes, boutons-poussoirs, composants pneumatiques, le tout provenant d’un même groupe d’usines.
Le modèle « tout-en-un » apporte une réponse à un problème structurel dans la distribution industrielle mondiale. Un distributeur de taille moyenne typique desservant les marchés de la Russie, du Moyen-Orient ou de l’Asie du Sud-Est peut s’approvisionner auprès de dix à vingt usines chinoises distinctes, chacune ayant son propre rythme de communication, ses propres normes de qualité, des délais de livraison variables, un calendrier d’expédition et des conditions de paiement spécifiques. La gestion de vingt relations avec des fournisseurs réduit à néant la marge que vous réalisez en sélectionnant le prix unitaire le plus bas dans chaque catégorie. Un fournisseur qui regroupe trente catégories au sein d’une seule relation ne se distingue pas principalement par le prix des composants. Il se distingue par la réduction de la complexité des achats.
Les tendances technologiques qui redéfinissent les alimentations électriques industrielles
Les tendances technologiques en matière d'alimentations électriques peuvent donner l'impression d'un cours d'ingénierie. Mais pour un distributeur, une seule question compte : qu'est-ce qui change, à quel rythme, et comment dois-je adapter mes stocks en conséquence ?
Avant de vous engager auprès d'un fournisseur, comparez une autre gamme de produits. Un deuxième catalogue ne coûte rien, mais un mauvais choix peut vous coûter des années.
Comparez la gamme de câbles d'alimentation industriels d'OMCHRendement et densité de puissance accrus C'est une tendance qui touche tous les segments. Les semi-conducteurs au nitrure de gallium (GaN) et au carbure de silicium (SiC) — des matériaux qui remplacent le silicium traditionnel dans les circuits de conversion de puissance — permettent aux fabricants de concevoir des alimentations électriques 30 à 50% plus compactes que leurs prédécesseurs, pour une puissance de sortie identique. Pour un distributeur, cela signifie que le bloc d'alimentation sur rail DIN qui occupait 125 mm d'espace sur le rail il y a cinq ans ne nécessite désormais plus que 75 mm. Les clients qui conçoivent de nouveaux tableaux électriques opteront pour ce modèle plus compact. Les anciens stocks ne deviennent pas obsolètes du jour au lendemain, mais la tendance est claire : les conceptions compactes, efficaces et sans ventilateur constituent désormais la nouvelle norme.
Communication numérique transforme les alimentations électriques, qui passent du statut de composants passifs à celui de nœuds actifs. Des protocoles tels que PMBus et CAN Bus permettent à une alimentation électrique de communiquer sa température, son pourcentage de charge, sa tension d'entrée et son état de défaut à un contrôleur de niveau supérieur. Des études indiquent qu'environ 51% de nouveaux projets industriels spécifient désormais des alimentations électriques dotées d'une forme ou d'une autre de capacité de communication. Cette tendance reste toutefois concentrée sur le segment moyen à haut de gamme du marché : un bloc d’alimentation basique de 24 V et 60 W monté sur rail DIN, destiné à une simple boucle de capteurs, n’a pas besoin de liaison de données. Mais pour les applications impliquant des sites distants, des processus critiques ou des programmes de maintenance prédictive, le bloc d’alimentation « communicant » devient la norme. Les distributeurs doivent savoir lesquels de leurs fournisseurs proposent des blocs d’alimentation dotés de capacités de communication, même si la plupart des commandes concernent aujourd’hui des modèles basiques.
Architectures modulaires et redondantes gagnent du terrain dans les industries de transformation où les temps d’arrêt se mesurent en dollars par seconde. Environ 42% d’installations de production exigent désormais des configurations d’alimentation redondantes de type « hot-swap » ou N+1 pour leurs systèmes critiques, alors qu’il s’agissait encore d’une exigence de niche il y a dix ans. Un système d’alimentation redondant comprend généralement un module de redondance — un dispositif distinct qui relie en « OR diode » deux ou plusieurs blocs d’alimentation, de sorte que si l’un tombe en panne, l’autre prend le relais sans interruption. Pour les distributeurs, cela crée une opportunité de vente incitative : le client qui achète un bloc d’alimentation pour une application critique a également besoin du module de redondance, du module tampon et, éventuellement, du module de signalisation qui alerte le service de maintenance lorsqu’une unité tombe en panne.
Réglementation en matière d'efficacité énergétique passe d’une « meilleure pratique » facultative à une norme minimale obligatoire. Le référentiel de certification 80 PLUS — initialement destiné aux blocs d’alimentation pour ordinateurs — influence désormais les achats industriels dans tous les secteurs. Au sein de l’Union européenne, la directive « Éco-conception » impose des exigences d’efficacité énergétique de plus en plus strictes pour les blocs d’alimentation externes. Le niveau d’efficacité énergétique de votre parc d’équipements constitue désormais un facteur concurrentiel, et non plus une simple note de bas de page dans une fiche technique.
Comment évaluer les fournisseurs d’alimentations électriques industrielles — Un cadre de référence pour les distributeurs
C'est cette section qui justifie l'existence de cet article.
Les données de marché vous indiquent si une catégorie mérite votre attention. La connaissance des produits vous indique quels articles stocker. Mais c’est l’évaluation des fournisseurs qui fait la différence entre réaliser ou perdre de la marge — et c’est le sujet le moins abordé par les contenus existants. Les guides d’achat destinés aux ingénieurs vous expliquent comment choisir une alimentation électrique pour une application spécifique. Les études de marché vous indiquent qui sont les plus grands fabricants. Aucun des deux ne vous explique comment établir une relation avec un fournisseur qui génère une marge fiable année après année.
Voici un cadre conçu pour répondre aux réalités de l’approvisionnement des distributeurs, et non pour répondre à la liste de contrôle de conception des ingénieurs.
La fiche d'évaluation des fournisseurs en 8 points — Au-delà du prix
Le prix unitaire est l'élément le plus facile à comparer, mais c'est aussi celui qui permet le moins de prédire la rentabilité globale. Ces huit critères sont plus importants.
1. Exhaustivité de la certification. Les certifications CE et RoHS constituent le minimum requis pour tout fournisseur exportant vers les marchés mondiaux. Si une usine n’est pas en mesure de fournir une documentation CE valide, passez votre chemin. Au-delà de ce minimum, veillez à ce que les certifications correspondent à vos marchés cibles : UL pour l’Amérique du Nord, EAC pour l’Union économique eurasienne dirigée par la Russie, rapports du programme CB pour une couverture multinationale. Demandez les numéros de certificat, pas les logos. Un certificat doté d’un numéro traçable dans la base de données d’un organisme de contrôle reconnu a une valeur réelle. Un logo sur un site web n’en a aucune.
2. Capacités de production. L'usine utilise-t-elle des lignes de placement SMT automatisées, ou les cartes sont-elles assemblées à la main ? L'automatisation du SMT n'est pas un luxe : c'est ce qui fait la différence entre une cohérence d'un lot à l'autre et des variations aléatoires. Tout aussi important : l'usine effectue-t-elle des tests de vieillissement en interne, en faisant fonctionner chaque unité à pleine charge pendant 4 à 24 heures avant l'expédition ? Le test de vieillissement permet de détecter les défaillances précoces qui, sans cela, atteindraient le panneau de votre client. Les usines qui ne pratiquent pas de tests de vieillissement systématiques enregistrent généralement des taux de défaillance sur le terrain trois à cinq fois supérieurs à ceux des usines qui investissent dans ce type de tests.
3. Fiabilité en matière de respect des délais de livraison. La référence du secteur en matière de performances de livraison acceptables est de 95% ou plus. Les fournisseurs de premier plan atteignent 98 à 99%. En dessous de 95%, le coût des retards de livraison — en termes de réclamations clients, de frais de transport express et de commandes perdues — dépasse rapidement les économies réalisées sur le prix unitaire. Demandez au fournisseur les données relatives à ses performances de livraison pour les douze derniers mois. Pas une simple assurance verbale. Les données.
4. Étendue des catégories. Ce fournisseur est-il un spécialiste d’une seule catégorie ou un regroupement de plusieurs catégories ? Aucune de ces deux options n’est intrinsèquement meilleure que l’autre. Elles répondent à des stratégies de distribution différentes. Un spécialiste des alimentations électriques peut offrir un soutien technique plus approfondi et un pipeline d’innovation plus ciblé. Un fournisseur multCATÉGORIES permet de réduire le nombre de relations fournisseurs que vous devez gérer. Le compromis est réel : des connaissances techniques plus approfondies chez le spécialiste, des frais généraux d’approvisionnement réduits chez le regroupement de plusieurs catégories. Votre choix doit dépendre de la priorité accordée par votre modèle économique : la différenciation technique ou l’efficacité opérationnelle.
5. Possibilités de personnalisation. Le fournisseur est-il en mesure d'adapter la tension de sortie, les types de connecteurs, le format du boîtier, l'image de marque ou l'emballage à vos besoins ? Même si vous ne commercialisez actuellement que des produits standard, la capacité d'un fournisseur à proposer des solutions sur mesure témoigne de la profondeur de son expertise technique et de sa flexibilité en matière de fabrication. Les six axes de personnalisation courants sont les suivants : l'aspect, les dimensions, la couleur, les matériaux, les fonctionnalités et l'emballage. Un fournisseur capable de proposer des solutions sur mesure sur ces six axes est un partenaire d'un tout autre niveau qu'un fournisseur qui se contente de livrer des produits issus d'un catalogue figé.
6. Garantie et service après-vente. Sur le marché des alimentations électriques industrielles, la garantie standard varie entre un et trois ans, les fournisseurs haut de gamme proposant jusqu'à cinq ans. La durée importe moins que la procédure de réclamation. S'agit-il d'un remplacement, d'une réparation ou d'un remboursement ? Qui prend en charge les frais de retour ? Existe-t-il un interlocuteur de service local ou seulement une adresse d'usine en Chine ? Une garantie de deux ans assortie d'une procédure de remplacement simple a plus de valeur qu'une garantie de cinq ans accompagnée d'une procédure de réclamation bureaucratique qui prend six semaines.
7. Réactivité. Dans quel délai le fournisseur répond-il à une demande de devis — non pas un accusé de réception automatique, mais une réponse humaine précisant les prix et les délais de livraison ? La norme à respecter est de moins de quatre heures pendant les heures d'ouverture. Des délais de réponse systématiquement longs constituent un indicateur précoce de problèmes opérationnels plus profonds. S'il n'est pas capable de répondre rapidement à une demande commerciale, il ne traitera pas non plus rapidement une réclamation relative à la qualité.
8. Taux de réapprovisionnement. Un taux de réapprovisionnement supérieur à 20% — ce qui signifie que plus d'un acheteur novice sur cinq passe une deuxième commande — témoigne d'une réelle satisfaction client. Posez directement la question au fournisseur : quel pourcentage de vos clients à l'export passe une nouvelle commande dans les douze mois ? Un fournisseur qui ne peut ou ne veut pas répondre est soit mal organisé, soit cache la réponse.
| Catégorie | Questions à poser | Drapeau rouge | Drapeau vert |
|---|---|---|---|
| Certifications | “ Envoyez-moi vos numéros de certificats CE et UL ” | Aucun numéro de certificat traçable | Numéros de certificats vérifiables dans la base de données de l'organisme de contrôle |
| Fabrication | “ Montrez-moi votre zone de tests de vieillissement — photo ou vidéo ” | Pas de fonction de rodage ni de racks vides | Racks de rodage complets avec surveillance automatisée |
| Livraison | “ Partagez vos données relatives aux livraisons effectuées dans les délais au cours des 12 derniers mois ’ | En dessous de 95% ou refuse de partager les données | 98%+ avec documentation |
| Réactivité | Envoyez une véritable demande de devis et chronométrez le temps de réponse | >Réponse dans les 24 heures ou réponse automatique uniquement | < 4 heures, avec des prix et des délais de livraison réels |
| Taux de réapprovisionnement | “ Quel est le taux de renouvellement des commandes de vos clients à l'export ? ” | Ne peut pas ou ne veut pas répondre | >20% avec explication de la méthode de mesure |
Ce qu'une visite d'usine devrait vous apprendre — La liste de contrôle d'audit
Si vous ou un de vos représentants avez la possibilité de visiter l'usine, six observations vous en diront plus que n'importe quelle brochure.
La ligne SMT. La présence de machines de placement SMT automatisées fonctionnant à plein régime est le signe d’une production régulière. En revanche, la présence de postes de soudure manuelle disséminés dans l’atelier indique le contraire. Renseignez-vous sur le nombre de machines de placement en service et sur leur taux d’utilisation. Une usine qui n’exploite qu’une seule machine à un taux d’utilisation de 95% ne dispose d’aucune capacité de pointe. Votre commande devra alors attendre son tour derrière toutes les autres.
La zone de brûlure. C'est l'étape la plus révélatrice de toute visite d'usine de fabrication d'alimentations électriques. Une zone de rodage bien gérée comporte des baies d'appareils fonctionnant sous charge, avec un enregistrement automatisé des données — température, tension, intensité au fil du temps. Une usine mal gérée dispose d'un coin de rodage symbolique où fonctionnent quelques appareils, sans aucun système d'enregistrement. L'ampleur et la rigueur de l'opération de rodage constituent un indicateur fiable de la culture globale de la qualité.
L'entrepôt de composants. Ouvrez quelques bobines et boîtes de composants. De quelles marques sont les condensateurs électrolytiques : Rubycon, Nichicon, Nippon Chemi-Con ou des produits génériques sans marque ? Le choix de la marque d’un condensateur n’est pas une question de snobisme. C’est un indicateur direct de la durée de vie de l’alimentation électrique. Les condensateurs génériques peuvent présenter un temps moyen entre pannes trois à cinq fois plus court que celui des grandes marques japonaises, et le condensateur est le point de défaillance le plus courant dans une alimentation à découpage.
Le processus de contrôle qualité. Chaque unité fait-elle l'objet d'une inspection optique automatisée après le montage en surface (SMT) ? Un test fonctionnel 100% — et pas seulement un contrôle ponctuel — est-il effectué avant le conditionnement ? Le test de haute tension (hipot) est-il appliqué à chaque unité ou uniquement à des échantillons ? Les réponses à ces questions vous permettront de savoir si la qualité est intégrée dès la conception ou si elle fait l'objet d'un contrôle a posteriori.
L'échelle de production. Une usine disposant d’une surface de production d’au moins 5 000 mètres carrés, de plusieurs lignes d’assemblage en surface (SMT) et d’un flux de travail bien organisé, allant du stockage des composants à l’assemblage, en passant par les tests, le vieillissement et le conditionnement, témoigne d’une activité bien rodée, capable d’absorber votre volume de commandes sans interruption. Les installations plus petites peuvent produire des articles de bonne qualité, mais leurs contraintes de capacité se traduisent par une variabilité de vos délais de livraison.
La discipline en matière d'emballage et de gestion des entrepôts. Les produits finis sont-ils stockés dans des emballages antistatiques, dans des conditions d'humidité contrôlée ? Les cartons portent-ils des numéros de lot pour assurer la traçabilité ? La qualité de l'emballage constitue la dernière étape de la qualité de fabrication. Une usine qui lésine sur l'emballage lésine également sur d'autres aspects que vous ne pouvez pas voir.
Coût total de possession — Pourquoi le prix unitaire le plus bas revient généralement le plus cher
L'alimentation électrique la plus coûteuse que vous aurez jamais à acheter est celle qui tombe en panne dans l'armoire électrique de votre client.
Le coût total de possession d'une alimentation électrique industrielle comprend cinq éléments : le prix d'achat ; le coût énergétique sur toute sa durée de vie ; le coût de l'espace qu'elle occupe et du refroidissement dont elle a besoin ; le coût d'une panne — y compris les équipements en aval qu'elle pourrait endommager ; et le coût de gestion de la relation avec le fournisseur, depuis la recherche initiale du fournisseur jusqu'aux commandes répétées et à la résolution des problèmes de qualité.
Voici le calcul. Prenons l’exemple d’une alimentation 24 V sur rail DIN de 100 W fonctionnant 24 heures sur 24, 365 jours par an, dans une région où le tarif industriel de l’électricité est de $0,10 par kilowattheure. Un appareil avec un rendement de 85% consomme environ 118 W sur le réseau pour fournir 100 W à la charge — soit 18 W perdus sous forme de chaleur, en continu. Sur cinq ans, cela représente environ 790 kilowattheures d’énergie gaspillée, pour un coût d’environ $79. Un appareil avec un rendement de 92% consomme environ 109 W — soit seulement 9 W perdus. Sur cinq ans, cela représente environ 394 kilowattheures gaspillés, soit un coût d’environ $39. À elle seule, l’économie d’énergie de $40 dépasse la majoration habituelle du prix unitaire du modèle à haut rendement. Et cela sans tenir compte de la réduction de la charge de refroidissement de l’armoire ni de la probabilité statistique de défaillance plus faible qui accompagne les conceptions mieux étudiées et à haut rendement.
Ajoutons à cela le coût d’une panne sur site. Les données du secteur montrent systématiquement que le coût total d’une panne d’alimentation électrique en service — intervention d’un technicien, temps d’arrêt, perte de production, érosion de la confiance du client — représente entre cinq et vingt fois le prix d’achat de l’unité défaillante. Une alimentation $35 qui tombe en panne sur site ne coûte pas $35. Elle coûte entre $175 et $700, sans compter les dommages causés à la relation client, qui sont plus difficiles à quantifier mais plus coûteux que l’un ou l’autre de ces montants.
Enfin, il existe une dimension cachée du coût total de possession (TCO) que la plupart des cadres d’approvisionnement des distributeurs négligent : les frais généraux liés à la gestion des fournisseurs. Si vous vous approvisionnez auprès de dix usines différentes pour couvrir dix catégories de produits, vous payez un surcoût de gestion — en termes de temps de travail du personnel, de frictions de communication, de variations de qualité et de complexité logistique — qui n’apparaît sur aucune facture de fournisseur. Regrouper plusieurs catégories au sein d’une seule relation avec un fournisseur n’est pas avant tout une question de prix. C’est un enjeu d’efficacité opérationnelle. La réduction des coûts se répercute sur vos frais généraux, et non sur votre coût unitaire.
Les certifications qui comptent — Un guide rapide par Target Market
L'erreur la plus coûteuse qu'un distributeur puisse commettre dans le domaine des alimentations électriques industrielles n'est pas une mauvaise négociation tarifaire. Il s'agit plutôt d'un conteneur de produits arrivant au port de destination sans les certifications requises pour passer le dédouanement ou satisfaire le client final. Voici ce qui importe, marché par marché.
| Marché cible | Certifications obligatoires | Points clés |
|---|---|---|
| Union européenne | CE + RoHS + REACH ; EN 62368-1 (sécurité) ; EN 55032 (CEM) | La conformité CE repose sur une autodéclaration du fabricant : vérifiez la déclaration de conformité, et pas seulement le logo. |
| Amérique du Nord | UL/cUL (sécurité) ; FCC (CEM) | La certification UL fait l'objet de tests effectués par un organisme tiers — nettement plus rigoureux que ceux de la certification CE. La certification CE seule ne suffit pas pour commercialiser un produit comme étant conforme à la norme UL. |
| Russie / UEEA | EAC (sécurité) ; EAC EX (zones à risque) | La certification EAC est obligatoire pour l'Union économique eurasienne. La certification CE n'est pas acceptée comme équivalent. |
| Asie du Sud-Est | Système CB (norme IEC) ; spécifique à chaque pays (SNI, SIRIM) | Un rapport d'essai CB peut être converti en certifications locales — demandez aux fournisseurs s'ils disposent de rapports CB |
| Moyen-Orient | Programme CB + spécifiques au Golfe (SASO, ESMA) | Les pays du Golfe exigent de plus en plus souvent une certification locale. Les rapports des organismes de certification simplifient la procédure, mais peuvent ne pas suffire à eux seuls. |
| Chine | CCC (Certification obligatoire chinoise) | La certification CCC est obligatoire pour le marché intérieur chinois. Les fabricants qui vendent exclusivement à l'exportation ne sont pas tenus de détenir la certification CCC. |
Il est important de bien comprendre la distinction entre les certifications CE et UL, au-delà de la simple notion d“” équivalents européens et américains ». Le marquage CE repose sur un modèle d’autodéclaration du fabricant : ce dernier déclare, sous sa propre responsabilité juridique, que le produit est conforme aux directives européennes applicables. La certification UL, quant à elle, repose sur un modèle de tiers : un laboratoire indépendant teste le produit par rapport à des normes publiées et certifie sa conformité. Un produit portant le marquage CE peut être conforme ou non aux normes UL. Les deux systèmes sont structurellement différents. Si votre client se trouve en Amérique du Nord, la certification UL n’est pas facultative, et la documentation CE ne peut s’y substituer.
Le programme CB, géré par l'IECEE, est ce qui se rapproche le plus d'un « passeport de certification » dans le secteur. Un rapport d'essai CB délivré par un laboratoire accrédité dans un pays membre peut être présenté aux organismes de certification d'autres pays membres afin d'obtenir l'homologation locale. Pour les distributeurs présents sur plusieurs marchés, le fait qu'un fournisseur dispose de rapports du programme CB pour ses produits simplifie considérablement le processus de mise en conformité. Demandez des certificats CB, et pas seulement les marquages spécifiques aux marchés finaux.
Si vous souhaitez comparer la gamme et les caractéristiques techniques d'un autre fournisseur en matière d'alimentations électriques industrielles et de produits d'automatisation connexes, le catalogue de produits d'OMCH est disponible sur omch.com.

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese