Pourquoi le choix de l'alimentation électrique est déterminant pour la réussite ou l'échec d'un système d'automatisation
Si l'automate programmable est le cerveau d'un système d'automatisation et les capteurs ses nerfs, l'alimentation électrique en est le cœur — et lorsque le cœur faiblit, tout s'arrête.
La plupart des ingénieurs passent des heures à choisir le bon automate programmable, les modules d'E/S et les protocoles de communication, puis se contentent de la première alimentation 24 V qu'ils trouvent sur une étagère. Cette approche instinctive coûte cher. Selon l’enquête mondiale réalisée en 2025 par ABB auprès de 3 600 décideurs de haut niveau, les arrêts industriels imprévus coûtent entre $10 000 et $500 000 par heure — et 44% des sites subissent des interruptions liées aux équipements au moins une fois par mois (ABB, 2025). Une analyse réalisée par Siemens sur les entreprises du classement Fortune Global 500 a estimé que la moyenne tous secteurs confondus était encore plus élevée, à $260 000 par heure, soit un total de $1,4 billion de pertes pour la seule année 2024 (Siemens, 2024).
Coût horaire moyen des arrêts imprévus chez les fabricants du classement Fortune Global 500.
Source : Siemens, « Le coût réel des temps d'arrêt », 2024
Une alimentation électrique qui surchauffe, présente une dérive sous charge ou tombe en panne sans avertissement peut déclencher une réaction en chaîne susceptible de paralyser complètement une chaîne de production. Choisir la bonne alimentation électrique n’est pas compliqué une fois que l’on maîtrise le sujet. Les sections suivantes abordent les différents types d’alimentations, le dimensionnement, les certifications, les fabricants et un cadre décisionnel pratique : tout ce dont vous avez besoin pour faire votre choix en toute confiance.
Les trois principaux types d'alimentations électriques industrielles — et quand les utiliser
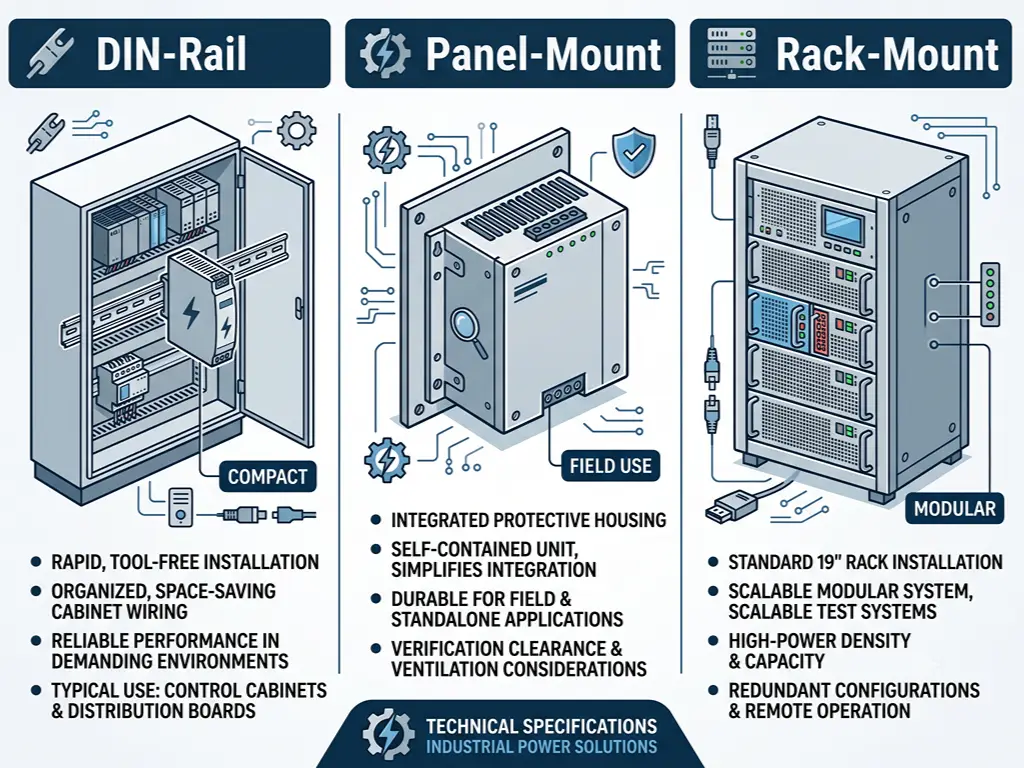
Avant d'aborder les caractéristiques techniques, vous devez déterminer le format de l'alimentation. Trois facteurs déterminent ce choix : l'emplacement de l'alimentation (à l'intérieur d'une armoire de commande ou sur site), la puissance dont vous avez besoin et l'espace physique dont vous disposez. Le choix du type d'alimentation est primordial : tout le reste en découle.
Alimentations électriques sur rail DIN — Les piliers de l'industrie
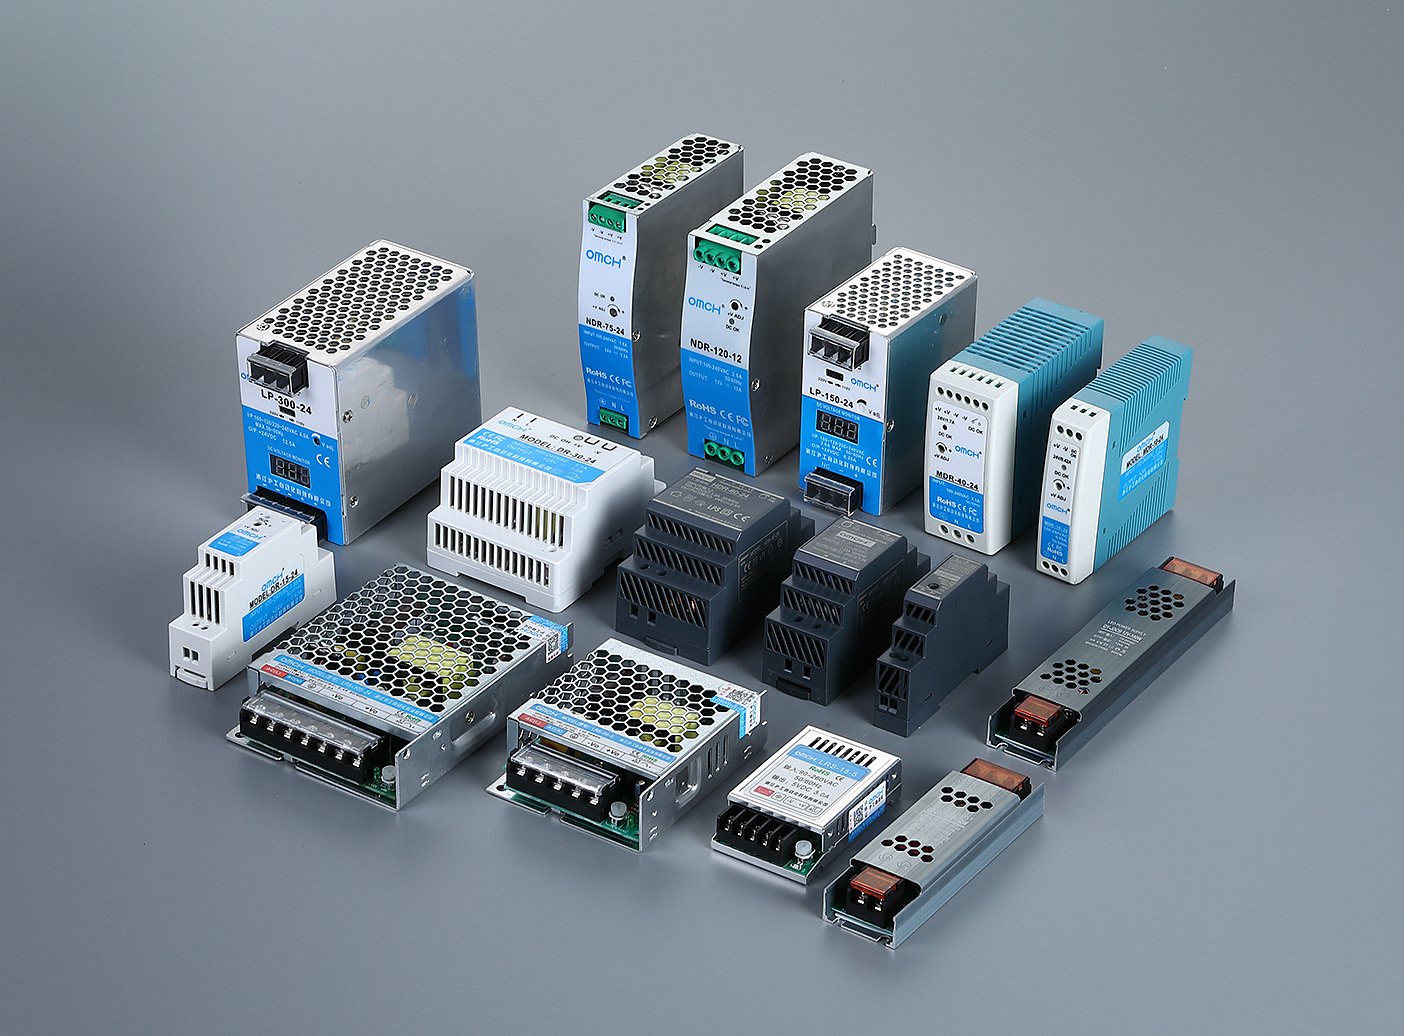
Si vous ouvrez n’importe quelle armoire de commande industrielle, où que ce soit dans le monde, il y a de fortes chances que le premier composant que vous aperceviez sur le rail DIN EN 60715 de 35 mm soit un bloc d’alimentation à découpage compact dans un boîtier métallique. Ce format est devenu la norme dans le domaine de l’automatisation, car il permet de standardiser l’installation, de gagner de la place dans l’armoire et de simplifier la gestion thermique : tous les composants générateurs de chaleur sont montés sur le même rail métallique, ce qui facilite la prévision du comportement de l’armoire en charge.
Les alimentations sur rail DIN couvrent généralement une plage de 15 W à 960 W, avec une sortie de 24 Vcc comme valeur par défaut universelle. Dans la gamme inférieure (15 à 60 W), un seul bloc alimente un petit automate programmable et quelques capteurs. Dans la gamme de 75 à 240 W, on alimente une armoire de commande de taille moyenne comprenant plusieurs racks d’E/S, une IHM et éventuellement un commutateur réseau. La catégorie 480–960 W est destinée aux grands systèmes : plusieurs racks d’automates programmables, des batteries d’électrovannes et des E/S distribuées sur de longues distances.
Remarque pratique : la plupart des blocs d'alimentation sur rail DIN sont disponibles en versions monophasées (entrée 100–240 V CA) et triphasées (320–575 V CA). Si votre installation dispose d'une alimentation triphasée au niveau de l'armoire, la version triphasée génère généralement moins de chaleur et offre une durée de vie plus longue à charges équivalentes.
Alimentations électriques en boîtier — Lorsque vous avez besoin d'un appareil autonome
Tous les dispositifs d'automatisation ne sont pas nécessairement logés dans une armoire climatisée. Les bancs d'essai, les machines autonomes, les boîtiers de capteurs extérieurs et les équipements déployés sur le terrain ont souvent besoin d'être alimentés directement sur le lieu d'utilisation, ce qui nécessite un bloc d'alimentation encapsulé doté de son propre boîtier.
La principale différence par rapport aux blocs d’alimentation sur rail DIN réside dans l’indice de protection. Un bloc d’alimentation sur rail DIN installé à l’intérieur d’une armoire se contente d’un indice IP20 (protection contre les doigts et la poussière en suspension). Un bloc d'alimentation en caisson déployé à proximité d'une station de lavage ou dans un atelier de production peut nécessiter un indice IP65 ou IP67 — étanche à la poussière et aux jets d'eau. Les blocs d'alimentation en caisson sont également indiqués lorsque vous ne disposez tout simplement pas d'armoire de commande : une petite machine d'emballage, un convoyeur avec commandes intégrées, ou une modernisation où l'ajout d'une armoire coûterait plus cher que l'équipement qu'elle protège.
Le compromis est simple. Les unités en caisson offrent une grande souplesse d’installation, au prix d’un coût par watt plus élevé et d’une standardisation moindre. Les plages de puissance se situent généralement entre 35 et 350 W, et le choix du mode de refroidissement — par ventilateur ou par convection naturelle — dépend de l’environnement ambiant. Dans les environnements poussiéreux, les unités refroidies par convection évitent les problèmes d’entretien liés à l’encrassement des filtres des ventilateurs.
Alimentations électriques pour montage en rack et à usage spécifique
Dans le haut de gamme en termes de puissance — au-delà de 1 000 W —, les formats sur rail DIN et en boîtier cèdent la place aux systèmes montés en rack. Un seul module monté en rack 1U peut fournir 3 500 W ou plus, et plusieurs modules dans un rack prennent en charge la redondance N+1 : si un module tombe en panne, les modules restants prennent le relais sans interruption, et le module défaillant est remplacé à chaud sans arrêt du système.
C'est le domaine des usines de semi-conducteurs, des centres de données, des systèmes de test à grande échelle et des industries à processus continus, où même un arrêt planifié nécessite des semaines de coordination. Les systèmes montés en rack ne font pas concurrence aux alimentations sur rail DIN : ils répondent à une échelle d’exploitation totalement différente. Pour la plupart des lecteurs, l’enseignement pratique à retenir est de savoir où se situe la limite : si votre charge totale en 24 V CC dépasse environ 40 A (soit environ 960 W), vous entrez dans le domaine des systèmes montés en rack et devez planifier en conséquence.
Comment choisir la puissance d'un bloc d'alimentation : tension, puissance et marges de sécurité
Choisir le bon type, c'est déjà la moitié du chemin. L'autre moitié consiste à bien calculer les chiffres. Cette section propose une liste de contrôle mentale en trois étapes : choisissez votre norme de tension, calculez votre charge totale et appliquez la marge de sécurité qui vous évitera les ennuis.
Pourquoi le 24 V CC est la norme universelle… et dans quels cas ce n'est pas le cas
Il suffit de se promener dans n'importe quel atelier de fabrication pour constater que le 24 V CC est omniprésent : il alimente les automates programmables, actionne les électrovannes, fait clignoter les voyants lumineux et pilote des dizaines de capteurs. Cette adoption quasi universelle a une histoire bien documentée.
La norme 24 V trouve son origine à l’époque de la logique à relais, lorsque les bobines de 24 V constituaient la norme par défaut pour les systèmes de contrôle industriels. Lorsque les automates programmables (PLC) ont remplacé les panneaux de relais, ils ont conservé cette même tension afin de garantir la rétrocompatibilité avec les appareils de terrain. L'argument de sécurité a fait pencher la balance : la tension de 24 V CC se situe largement en dessous du seuil SELV (tension extra-basse de sécurité) de 60 V CC défini par la norme CEI 61131-2, ce qui signifie qu'elle ne présente aucun risque d'électrocution et nécessite des pratiques de câblage moins strictes que les circuits à tension de réseau.
Il existe toutefois des exceptions qu'il convient de connaître. Certains systèmes d'automatisation embarqués ou alimentés par batterie fonctionnent en 12 V CC (ce qui est courant dans les bancs d'essai automobiles et les équipements mobiles). À l’autre extrémité, la tension de 48 V CC gagne du terrain dans les réseaux industriels basés sur le PoE et les applications de servocommande, où une tension plus élevée réduit l’intensité du courant et permet d’utiliser un câblage plus fin sur de longues distances. Mais pour les armoires de commande standard, la tension de 24 V CC reste la valeur par défaut la plus sûre — et la tolérance d’alimentation est généralement de ±10% (21,6–26,4 V) ; veillez donc à vérifier que vos appareils de terrain peuvent supporter toute cette plage.
Le budget énergétique : calculez votre charge, puis ajoutez 30%
L'erreur la plus courante dans le choix d'une alimentation électrique est de la sous-dimensionner. Les ingénieurs additionnent souvent les courants nominaux indiqués dans les fiches techniques des appareils, choisissent la taille standard immédiatement supérieure et s'en contentent. Cette approche fonctionne… jusqu'à ce que l'armoire chauffe en juillet, qu'un groupe de solénoïdes se déclenche simultanément ou que le système soit équipé d'un module d'extension deux ans plus tard.
La bonne méthode ne prend que cinq minutes et vous évite le coût d’un remplacement sur site, d’une intervention technique ou d’un arrêt de production dans deux ans. Commencez par établir un tableau des charges. Pour chaque appareil connecté à votre bus 24 V CC, notez sa consommation de courant en régime permanent telle qu’indiquée dans la fiche technique du fabricant — et non la valeur maximale, ni une estimation. Une unité centrale d’automate programmable (PLC) de milieu de gamme consomme généralement entre 0,5 et 1,5 A. Un module d’entrée numérique à 16 points ajoute 0,1 à 0,3 A. Chaque capteur de proximité PNP à trois fils consomme entre 10 et 100 mA. Les électrovannes constituent l’inconnue : une seule bobine peut consommer entre 0,1 et 0,5 A en régime permanent, mais peut atteindre 3 à 5 fois cette valeur pendant 20 à 50 millisecondes lors de l’actionnement.
| Dispositif | Quantité | Courant par unité (A) | Courant total (A) |
|---|---|---|---|
| Unité centrale d'un automate programmable (gamme moyenne) | 1 | 1.0 | 1.0 |
| Module d'E/S numériques (16 points) | 4 | 0.2 | 0.8 |
| Module d'E/S analogiques (4 canaux) | 2 | 0.15 | 0.3 |
| IHM (7 pouces) | 1 | 1.0 | 1.0 |
| Commutateur Ethernet (5 ports) | 1 | 0.4 | 0.4 |
| Capteur de proximité PNP | 8 | 0.05 | 0.4 |
| Électrovanne (24 V CC) | 3 | 0.3 | 0.9 |
| Total en régime permanent | 4,8 A | ||
| Marge +30% | 6.24 A | ||
Ajoutez la colonne « régime permanent ». Cela constitue votre valeur de référence. Ajoutez-y désormais une marge d’au moins 20–30% — non pas par excès de prudence, mais parce que le vieillissement des composants, les extensions futures et les pics de courant de démarrage viendront tous réduire cette marge au fil du temps. La plupart des alimentations sur rail DIN intègrent une capacité de surintensité (généralement 150% du courant nominal pendant 3 à 5 secondes), qui permet de gérer le courant d’appel du solénoïde. Mais cette capacité de surintensité correspond à une valeur de crête, et non à un point de fonctionnement continu. Sur la base du résultat de 6,24 A ci-dessus, les tailles standard suivantes sont 8 A ou 10 A — optez pour un modèle de 10 A si l'armoire chauffe beaucoup, car la réduction de puissance à 60 °C ferait que le modèle de 8 A fonctionnerait trop près de sa limite.
La température est la dernière variable à prendre en compte. Chaque alimentation industrielle présente une courbe de déclassement qui commence entre 40 °C et 50 °C de température ambiante. Au-delà de ce seuil, la capacité de sortie diminue — généralement de manière linéaire — jusqu’à ce que l’alimentation atteigne environ 70% de sa puissance nominale à une température comprise entre 60 et 70 °C. Si votre armoire est installée dans un local sur le toit en Asie du Sud-Est ou au Moyen-Orient, où les températures internes dépassent régulièrement les 50 °C, tenez-en compte dans votre marge de sécurité. Une alimentation de 10 A à 25 °C peut ne fournir que 7 A à 60 °C.
N'oubliez pas la courbe de déclassement
Une alimentation de 10 A conçue pour fonctionner à 25 °C peut ne fournir que 7 A à l'intérieur d'un boîtier où la température atteint 60 °C : choisissez donc la puissance en fonction de la température maximale réelle de votre armoire, et non de celle indiquée dans la fiche technique (pour un environnement climatisé).
Tout savoir sur les certifications : CE, UL, CCC et ce qu’elles signifient réellement pour votre projet
Les certifications sont en quelque sorte le « passeport » d’une alimentation électrique : chaque marché exige des « tampons » différents, et si vous vous présentez avec les mauvais, votre équipement risque d’être retenu à la douane ou, pire encore, d’échouer au test de réception sur site.
Considérez les certifications comme se déclinant en trois niveaux. Le premier est accès obligatoire au marché: le marquage CE pour l'Union européenne, la certification UL (notamment la norme UL 508 pour les équipements de commande industriels) pour l'Amérique du Nord, et la certification CCC pour la Chine. Sans ces certifications, vos équipements ne peuvent pas être installés légalement dans ces régions. Le marquage CE mérite une précision : un fabricant peut auto-déclarer la conformité CE pour de nombreuses catégories de produits, ce qui signifie que le logo “ CE ” à lui seul ne prouve rien sans un rapport d’essai justificatif émanant d’un laboratoire accrédité. Demandez toujours la déclaration de conformité et les rapports d’essai correspondants — pas seulement le certificat.
La deuxième couche est normes de sécurité des produits, qui définissent les critères selon lesquels l’alimentation électrique a effectivement été testée. Les normes les plus pertinentes pour l’automatisation industrielle sont les normes CEI/UL/EN 62368-1 (sécurité des équipements audio/vidéo, informatiques et de communication — qui remplace de plus en plus l’ancienne norme CEI 60950-1) et EN 61010-1 (sécurité des équipements de mesure, de contrôle et de laboratoire). Si votre application concerne des zones à risque, la certification ATEX ou IECEx entre en jeu. Pour les équipements de fabrication de semi-conducteurs, la conformité à la norme SEMI F47 — qui certifie l’immunité aux chutes de tension — est souvent une exigence impérative de la part de l’utilisateur final.
La troisième couche couvre référentiels environnementaux et de qualité: RoHS (restriction des substances dangereuses), REACH (sécurité chimique) et ISO 9001 (gestion de la qualité). En 2026, tout fabricant digne de ce nom respectera ces normes : elles constituent un critère de base, et non un facteur de différenciation.
Une bonne habitude à prendre : les certifications UL peuvent être vérifiées en temps réel sur le site ul.com/database en recherchant le nom du fabricant ou le numéro de dossier. Si un fournisseur n'est pas en mesure de fournir un numéro de dossier UL valide donnant des résultats dans la base de données UL, il convient de considérer sa déclaration de conformité UL avec scepticisme, quels que soient les logos figurant sur son site web.
Avant de vous fier à une allégation de certification :
- Recherchez le nom du fabricant sur ul.com/database — un numéro de dossier UL valide renvoie un résultat valide.
- Demandez le rapport d'essai, et pas seulement le certificat : un logo CE sans rapport d'un laboratoire accrédité constitue une autodéclaration, et non une vérification.
Du haut de gamme au pratique : comprendre le paysage des fabricants d'alimentations électriques industrielles
Les résultats de recherche pour ce mot-clé sont dominés par les annonces de produits publiées par les fabricants eux-mêmes. Ce qui manque — et ce dont la plupart des acheteurs ont réellement besoin —, c'est une vue d'ensemble claire du marché : qui se positionne dans quelle gamme, ce que l'on obtient en fonction de la différence de prix, et comment évaluer des fournisseurs dont on n'a jamais entendu parler.
Niveau Premium : quand Siemens, Phoenix Contact et PULS constituent un choix judicieux
Le segment haut de gamme — dominé par les fabricants allemands PULS, Phoenix Contact, Siemens et Weidmüller — contrôle globalement environ 62% du marché mondial des alimentations électriques sur rail DIN en termes de chiffre d'affaires (QYResearch, 2024). Ces marques se font concurrence sur des fonctionnalités dont la plupart des tableaux de commande n'ont pas besoin, mais dont une minorité ne peut se passer.
Les unités SITOP de Siemens s’intègrent nativement à l’écosystème TIA Portal, permettant ainsi la surveillance de la charge via PROFIenergy et des diagnostics prédictifs qui alimentent directement un tableau de bord de maintenance à l’échelle de l’usine. La série QUINT de Phoenix Contact offre la technologie SFB (Selective Fuse Breaking) — c’est-à-dire la capacité de fournir six fois le courant nominal pendant 12 millisecondes afin de déclencher un disjoncteur en aval sans que l’alimentation elle-même ne passe en mode de protection. PULS, leader du marché en termes de chiffre d’affaires, se concentre sur un rendement ultra-élevé et des formats compacts, certaines unités atteignant un rendement de 95,61 TP3T à pleine charge.
La gamme haut de gamme justifie son prix lorsque trois conditions sont réunies : votre client final exige une marque spécifique, votre application nécessite des certifications pour les zones à risque, ou votre usine exploite des processus en continu où l'intégration de fonctions de diagnostic permet d'éviter des temps d'arrêt dont le coût horaire dépasse la différence de prix de mille blocs d'alimentation.
Les piliers du marché intermédiaire : Mean Well, Omron, Delta et Weidmüller
Pour la grande majorité des projets d’automatisation industrielle, le segment de marché intermédiaire constitue le créneau idéal. Mean Well, dont le siège social est situé à Taïwan, est l’acteur incontournable dans ce domaine : classé cinquième au niveau mondial en termes de chiffre d’affaires, mais premier en volume de ventes dans le segment des modules à profil bas pour rail DIN, avec plus de 10 000 modèles standard et des entrepôts régionaux permettant une livraison sous 24 à 48 heures pour les références courantes (QYResearch, 2024).
La série S8VK d’Omron est conforme à la norme SEMI F47 de série — un détail qui revêt une importance capitale si votre équipement est destiné à être installé dans une usine de fabrication de semi-conducteurs. Delta s'appuie sur son expertise en électronique de puissance (l'entreprise est l'un des plus grands fabricants mondiaux d'alimentations électriques) pour proposer des solutions à base de SiC et de GaN avec des rendements supérieurs à 96%. La gamme PROeco II de Weidmüller atteint un rendement supérieur à 95% à un prix plus proche de celui de Mean Well que de PULS, ce qui explique sa présence de plus en plus fréquente dans les armoires de commande destinées à l'exportation.
Pour un tableau de commande standard — sans zone à risque, sans liste de marques obligatoires, sans environnement extrême —, une solution de milieu de gamme proposée par l’un de ces fabricants constitue le choix par défaut le plus rationnel. Vous bénéficiez ainsi de certifications internationales complètes, de données de performance fiables et d’une chaîne d’approvisionnement prévisible, sans avoir à payer pour des fonctionnalités d’intégration que votre système n’utilisera jamais.
Fabricants proposant des prix compétitifs : ce qu'il faut savoir avant de s'approvisionner en Chine
La Chine est le centre mondial de fabrication des alimentations électriques industrielles — et cette affirmation décrit un spectre, et non un bloc monolithique. D’un côté, les usines de la zone industrielle de Liushi à Wenzhou et du corridor électronique de Shenzhen exploitent des lignes SMT automatisées, des chambres de vieillissement internes et des laboratoires d’essais certifiés UL qui n’ont rien à envier aux installations occidentales. De l’autre côté, de petits ateliers assemblent des alimentations à partir de composants standard, avec peu de tests et encore moins de traçabilité.
La différence est perceptible si l’on sait ce qu’il faut rechercher. Un fabricant fiable exploite ses propres lignes de placement SMT entièrement automatisées — c’est la condition sine qua non pour garantir une qualité de soudure constante à grande échelle. Il effectue un test de vieillissement (burn-in) 100% — généralement de 4 à 8 heures à pleine charge et à température élevée — sur chaque unité avant expédition, et non pas uniquement sur un échantillon du lot. Ses allégations de certification sont étayées par des rapports d’essais émanant de laboratoires accrédités et nommément cités, et son numéro de dossier UL renvoie un résultat valide dans la base de données en ligne de l’UL. Il est présent sur le marché depuis suffisamment longtemps — des décennies, et non pas quelques années — pour avoir traversé plusieurs cycles de pénurie de composants sans disparaître.
L'avantage en termes de coût est bien réel. Une alimentation 24 V/5 A sur rail DIN de bonne facture, provenant d’un fabricant chinois soucieux de la qualité, coûte généralement entre 30 et 50% de moins que l’unité Mean Well équivalente au prix FOB, avec des quantités minimales de commande (MOQ) à partir d’environ 100 unités. Ces économies proviennent de l’intégration verticale (outillage, bobinage et montage CMS en interne), de coûts de main-d’œuvre moins élevés et d’un modèle de distribution dépourvu de la structure de majoration à plusieurs niveaux propre aux marques occidentales. Ce sur quoi vous ne devez pas économiser — et ne devriez pas essayer d’économiser —, c’est le coût de la vérification du fournisseur avant de passer commande.
Liste de contrôle en 5 points pour la vérification des fournisseurs
Faire le bon choix : un cadre décisionnel pratique en 5 étapes
Tout ce qui précède peut être résumé en une liste de contrôle en cinq étapes qui ne prend que dix minutes et permet d'éviter les erreurs les plus coûteuses :
Étape 1 — Choisissez votre format. Est-ce que cet équipement va être installé dans une armoire électrique ? Sur rail DIN. S'agit-il d'une machine autonome ou d'une installation sur site ? En boîtier fermé. Puissance supérieure à 1 000 W ou besoin d'une redondance avec remplacement à chaud ? Montage en rack.
Étape 2 — Créez votre tableau de charges. Répertoriez tous les composants, notez leur courant en régime permanent à partir de la fiche technique, faites la somme de la colonne, puis ajoutez 30%. Vérifiez ensuite la température ambiante maximale prévue dans votre armoire et appliquez la courbe de déclassement.
Étape 3 — Vérifiez vos certifications professionnelles. Où cet équipement est-il installé ? Marquage CE pour l'Europe, UL pour l'Amérique du Nord, CCC pour la Chine. Vérifiez tout numéro de dossier UL indiqué sur le site ul.com/database.
Étape 4 — Choisissez le niveau de fabricant adapté à votre budget. Gamme haut de gamme (Siemens, PULS, Phoenix Contact) si votre client final l’exige ou si l’intégration des fonctions de diagnostic s’avère rentable. Gamme intermédiaire (Mean Well, Omron, Delta, Weidmüller) pour les cas standard. Gamme économique (fabricants chinois dont la qualité a été vérifiée) si les contraintes budgétaires sont importantes et que vous êtes prêt à effectuer une vérification préalable des fournisseurs.
Étape 5 — Demandez des échantillons et des rapports d'essai avant de vous engager sur une commande en gros. Une alimentation qui semble parfaite sur la fiche technique peut révéler des problèmes thermiques, des problèmes de bruit ou des défauts de fabrication dès les huit premières heures d'essai à pleine charge. Testez l'échantillon avec votre charge réelle, mesurez la température du boîtier, observez l'ondulation à l'oscilloscope, et ce n'est qu'ensuite que vous passerez la commande.
Si vous fournissez des composants d'automatisation aux fabricants d'armoires électriques, aux intégrateurs de systèmes et aux usines, la gamme d'alimentations électriques sur rail DIN et en boîtier d'OMCH apporte une solution économique à votre catalogue : 38 ans d'expérience dans la fabrication, une production SMT automatisée, des tests de vieillissement 100% et une certification CE/RoHS complète. Découvrez la gamme de produits sur omch.com/switch-mode-power-supply, ou contactez-nous à l'adresse suivante : omch.com/contact pour discuter des conditions de distribution.
Vous recherchez un fournisseur fiable de lignes d'alimentation électrique pour votre catalogue ?
Des blocs d'alimentation standard pour rail DIN et en boîtier auxquels vos clients peuvent faire confiance : certifications complètes, qualité constante et documentation technique qui vous aide à conclure davantage de ventes.
Contactez notre équipe commercialeRéférences
- ABB Motion Services. “ Les temps d'arrêt industriels coûtent jusqu'à $500 000 par heure et peuvent survenir chaque semaine. ” Octobre 2025. https://new.abb.com/news/detail/129763/industrial-downtime-costs-up-to-500000-per-hour-and-can-happen-every-week
- Siemens AG. “ Le coût réel des temps d’arrêt ”. 2024. https://www.siemens.com/global/en/company/stories/industry/true-cost-of-downtime.html
- QYResearch. “ Alimentations industrielles sur rail DIN — Parts de marché mondiales et classement, prévisions globales des ventes et de la demande pour la période 2024-2030 ”. 2024. https://www.qyresearch.com/reports/4702703/industrial-din-rail-power
- Fluke Corporation. “ Les temps d'arrêt imprévus coûtent aux fabricants jusqu'à $852M par semaine. ” Octobre 2025. https://www.mromagazine.com/2025/10/31/unplanned-downtime-costs-manufacturers-up-to-852m-weekly-fluke-report/
- OMCH. “ Alimentation à découpage ”.” https://www.omch.com/switch-mode-power-supply/
- OMCH. https://www.omch.com/
- OMCH. “ Contact ”.” https://www.omch.com/contact/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese