Pourquoi il est important de tester les composants électriques
Tous les composants électriques stockés sur les rayons d’un entrepôt semblent en bon état… jusqu’à ce qu’ils ne le soient plus. Un relais qui passe avec succès un test rapide au multimètre, mais qui tombe en panne après 10 000 cycles de commutation. Un disjoncteur qui se déclenche exactement une fois à son courant nominal, puis plus jamais. Un capteur qui affiche une mesure précise à 25 °C, mais dont la valeur dérive de 15% à 45 °C.
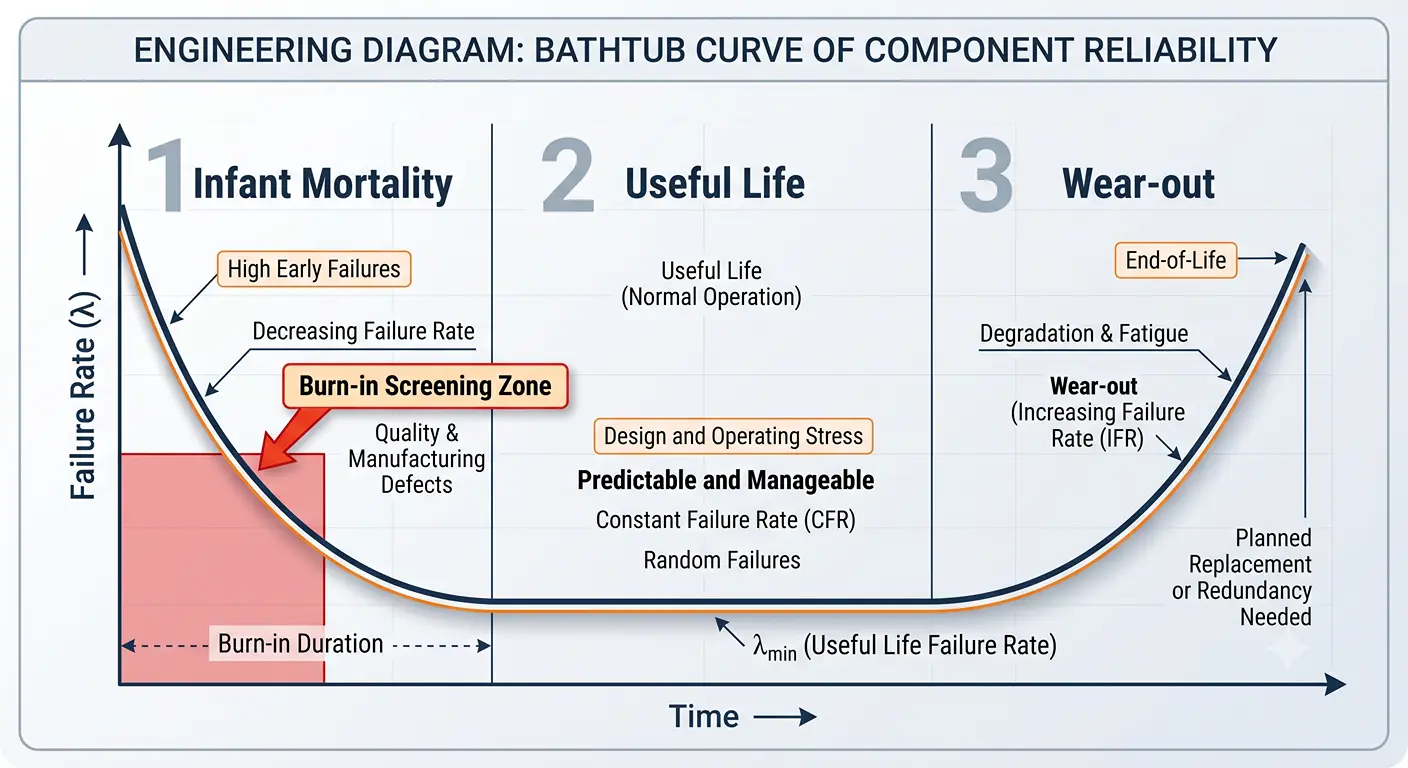
Il ne s’agit pas là de cas marginaux. Ces défaillances suivent un schéma bien documenté appelé « courbe en baignoire » : un pic de défaillances en début de vie, une longue période stable marquée par des défaillances aléatoires, puis une augmentation des défaillances due à l’usure en fin de vie. La différence entre détecter une défaillance lors du contrôle à la réception et la découvrir sur le terrain, c’est la différence entre un retour de marchandise et un rappel. Pour les applications critiques, les tests de vieillissement — qui consistent à faire fonctionner les composants à température et à charge élevées pendant 48 à 168 heures avant leur expédition — permettent d’éliminer la grande majorité des défaillances précoces avant même qu’elles n’atteignent votre chaîne de production.
Considérez les tests comme vous évalueriez une voiture d'occasion. Vous n'en achèteriez pas une simplement parce que le vendeur vous dit qu“” elle roule très bien ». Vous vérifieriez le carnet d'entretien, vous feriez un essai routier et vous feriez peut-être appel à un mécanicien. Le rapport d'essai d'un fournisseur, c'est votre mécanicien — à condition de savoir l'interpréter.
Chaque poste exige un niveau différent de connaissances en matière d'essais. Un technicien de maintenance doit savoir quels essais permettent de vérifier la conformité d'une pièce de rechange. Un ingénieur qualité doit élaborer des protocoles de contrôle à la réception. Quant au responsable des achats — la personne qui signe le bon de commande —, il doit disposer des connaissances nécessaires pour déterminer si les affirmations d'un fournisseur concernant ses essais sont fondées ou s'il ne s'agit que de promesses vides de sens figurant dans une brochure.
Les quatre piliers des tests de composants
Les tests des composants électriques ne se résument pas à un simple contrôle « réussi/échoué ». Il s’agit d’un système de vérification à plusieurs niveaux. Chaque niveau apporte une réponse à une question différente concernant le composant, et le fait de sauter un niveau quelconque crée une lacune.
Inspection visuelle et mécanique — La première ligne de défense
Il s'agit de l'étape la plus élémentaire et, paradoxalement, celle que l'on a le plus souvent tendance à bâcler. L'inspection visuelle permet de détecter les signes indiquant qu'il y a un problème avant même de mettre un instrument de test sous tension.
Vérifiez au moins trois éléments sur chaque lot reçu. Tout d'abord, qualité du marquage: les références, les codes de date et les indicateurs de polarité sont-ils imprimés de manière claire et homogène sur tous les appareils ? Des marquages décolorés ou irréguliers indiquent souvent un « réétiquetage » — une technique courante de contrefaçon consistant à réétiqueter des pièces de qualité inférieure pour les faire passer pour des pièces de qualité supérieure. Deuxièmement, conformité dimensionnelle: vérifiez ponctuellement les dimensions critiques (dimensions du boîtier, espacement des broches, largeur des bornes) par rapport à la fiche technique du fabricant. Un écart de 0,3 mm au niveau de l’espacement des broches peut sembler insignifiant, mais il suffit à provoquer la formation de ponts de soudure sur un circuit imprimé à haute densité. Troisièmement, pour les composants dont les interconnexions sont cachées — boîtiers BGA, relais hermétiques, disjoncteurs moulés — Contrôle par rayons X permet de détecter des défauts internes que l'inspection visuelle ne permet pas de repérer : des vides dans les billes de soudure, des contacts internes mal alignés ou des liaisons filaires manquantes.
Les systèmes d’inspection optique automatisée (AOI) permettent d’effectuer un tri à grande échelle sur les chaînes de production, mais ils présentent un inconvénient : les taux de faux positifs varient généralement entre 5 et 15%. Cela signifie qu’un contrôle humain reste nécessaire dans le flux de travail pour les unités signalées. La norme de référence en matière de critères d’acceptation visuelle est l’IPC-A-610, qui définit trois classes d’acceptabilité en fonction de la criticité de l’utilisation finale.
Une inspection visuelle ne suffit pas à elle seule pour déterminer si un composant fonctionne. Mais un composant qui ne passe pas l'inspection visuelle provient presque certainement d'une chaîne de production présentant des problèmes de qualité systémiques — et c'est une information qu'il est utile de connaître avant de consacrer du temps à des tests plus approfondis.
Essais de performances électriques — Le fonctionnement est-il conforme aux spécifications ?
C'est le niveau auquel pensent la plupart des ingénieurs lorsqu'ils entendent parler de “ tests de composants ”. Il permet de répondre successivement à trois questions : y a-t-il une continuité là où il devrait y en avoir une ? Le composant se comporte-t-il correctement lorsqu'il est sous tension ? Les paramètres mesurés correspondent-ils à ceux indiqués dans la fiche technique ?
Essais statiques Répondez à la première question. Un multimètre ou un LCR-mètre permet de vérifier les valeurs de résistance, de capacité et d’inductance lorsque le composant est hors tension. Pour un relais, cela consiste à vérifier que la résistance de la bobine correspond à la valeur indiquée dans la fiche technique et à s’assurer que les contacts sont en circuit ouvert à l’état hors tension. Pour un condensateur, vérifiez à la fois la capacité nominale et le facteur de dissipation : une valeur D élevée indique une dégradation interne, même si la valeur de capacité mesurée semble normale.
Essais dynamiques Répondez à la deuxième question. Mettez le composant sous tension et observez son comportement : vitesse de commutation pour un relais, réponse en fréquence pour un capteur, régulation de charge pour une alimentation électrique. Un composant qui passe les tests statiques peut tout de même présenter des défaillances en fonctionnement dynamique — par exemple, un transistor qui affiche un hFE correct sur un traceur de courbes mais qui oscille sous charge, ou un relais statique qui s'active correctement mais dont le temps de désactivation est deux fois plus long que celui spécifié.
Tests paramétriques Répondez à la troisième question en comparant chaque valeur mesurée aux données de la fiche technique — de manière systématique, et non sélective. Une pratique courante chez les fournisseurs consiste à ne mentionner que les paramètres conformes, en omettant ceux qui sont à la limite. Un test paramétrique rigoureux fournit un profil complet, et tout écart par rapport aux limites garanties dans la fiche technique — même de 2% — justifie une enquête.
La mesure de la résistance de contact montre pourquoi la précision paramétrique est importante. Pour un relais à usage général, la résistance de contact initiale doit être inférieure ou égale à 50 mΩ (conformément à la norme CEI 61810-1). Une valeur de 48 mΩ sur un relais neuf est techniquement acceptable, mais elle est dangereusement proche de la limite : il faut s'attendre à ce qu'elle dépasse les 100 mΩ au cours des 20% de la durée de vie mécanique du relais. Une valeur de 15 mΩ vous offre une marge de sécurité.
Essais de sécurité — Le système échouera-t-il en toute sécurité ?
Les essais de sécurité ne sont pas facultatifs. Les organismes de réglementation les exigent, et pour cause : un composant qui fonctionne parfaitement dans des conditions normales mais qui produit des arcs électriques, dégage de la fumée ou provoque des courts-circuits en cas de défaillance constitue un risque, et non un produit.
Contrôle de la résistance d'isolement constitue le premier niveau de sécurité. Un mégohmmètre applique une tension continue — généralement de 500 V pour les équipements basse tension, pouvant atteindre 1 000 V ou plus pour les appareils moyenne tension — et mesure la résistance entre des conducteurs qui doivent être isolés. Pour la plupart des composants industriels, toute valeur inférieure à 100 MΩ doit retenir l’attention ; une valeur inférieure à 10 MΩ constitue un défaut grave. Ce test permet de détecter les surfaces contaminées, les infiltrations d’humidité et la dégradation des matériaux isolants — des problèmes qu’un simple test de continuité ne permettrait jamais de révéler.
Essais de résistance diélectrique, souvent appelé « test hipot », va encore plus loin. Au lieu de mesurer la résistance sous une tension continue modérée, il applique une tension alternative élevée — généralement 1 500 V CA entre l’entrée et la sortie, ainsi qu’entre l’entrée et la terre — et vérifie qu’aucune rupture d’isolation ne se produit. Ce test est volontairement exigeant. Il prouve que l’isolation est capable de résister à des conditions de surtension transitoires sans subir de défaillance catastrophique. La norme CEI 61010-1 spécifie les niveaux de tension et les exigences de durée applicables aux équipements de mesure et de contrôle.
Classification de la sensibilité aux décharges électrostatiques traite d’une menace plus subtile. Les dommages causés par les décharges électrostatiques sont invisibles : un composant peut subir une décharge lors de sa manipulation, passer avec succès les tests électriques initiaux, puis tomber en panne quelques semaines plus tard sur le terrain. La classification selon le modèle du corps humain (HBM) va de la classe 0 (appareils qui tombent en panne en dessous de 250 V) à la classe 3B (appareils résistant à des tensions supérieures à 8 000 V). Dans les environnements industriels où les composants sont manipulés régulièrement, la classe 2 (2 000 à 4 000 V) ou supérieure est fortement recommandée. Si votre fournisseur n’est pas en mesure de vous indiquer la classification ESD des composants qu’il vous livre, c’est soit qu’il ne les teste pas, soit qu’il ne comprend pas pourquoi cela est important — ces deux cas constituent des signaux d’alerte.
Considérez les tests de sécurité comme le système d'airbags d'une voiture. On espère ne jamais en avoir besoin. Mais il est absolument indispensable de savoir s'il fonctionne.
Essais environnementaux et de fiabilité — Est-ce que ça va durer ?
Le fait qu'un composant ait réussi tous les tests électriques et de sécurité effectués dans un laboratoire climatisé à 23 °C ne vous apprend rien sur son comportement dans une usine d'Asie du Sud-Est pendant la saison de la mousson, ni à l'intérieur d'un tableau de commande situé dans une aciérie en plein été.
Cycles de variation de température simule précisément ce phénomène. Les composants sont soumis à des cycles de températures extrêmes — un profil courant va de -40 °C à +85 °C, avec des temps de maintien à chaque extrême et des transitions rapides entre les deux. La norme CEI 60068-2-14 définit la procédure standard. L’objectif n’est pas de déterminer la température à laquelle le composant cesse de fonctionner, mais de mettre en évidence les faiblesses des matériaux et des interfaces qui se dilatent et se contractent à des vitesses différentes. Après 500 cycles, un joint de soudure qui était déjà fragile au premier cycle peut se fissurer au 500e cycle.
Essais en milieu humide et chaud — La norme “ double 85 ” : 85 °C à 85 % d’humidité relative — accélère les mécanismes de défaillance liés à l’humidité. La corrosion, la croissance dendritique sur les pistes des circuits imprimés et la dégradation de l’isolation s’accélèrent toutes de manière spectaculaire dans ces conditions. Pour les composants destinés à des installations en extérieur ou dans des environnements non climatisés, ce test est incontournable.
Essais de résistance aux vibrations et aux chocs C'est plus important que ne le pensent la plupart des acheteurs. Un composant qui résiste à un essai au banc de mesure peut ne pas résister au trajet en camion entre le port et l'entrepôt, ni aux vibrations constantes de faible amplitude liées à son montage à côté d'un moteur de 50 HP. Les essais réalisés selon les profils de la norme MIL-STD-810 couvrent à la fois les contraintes liées au transport et les vibrations en fonctionnement.
À l’autre extrême se trouve le test de vieillissement accéléré (HALT). Contrairement aux tests de conformité qui vérifient qu’un composant respecte une spécification, le HALT pousse un composant jusqu’à ce qu’il cède — en augmentant la température, les vibrations et la tension au-delà des limites nominales — dans le but précis d’identifier le maillon faible de la conception. Les informations qu’il fournit constituent des données techniques précieuses, et non un simple verdict « conforme/non conforme ». Un fournisseur qui effectue des tests HALT connaît les limites de son produit. Celui qui ne le fait pas se contente de deviner.
Composant par composant : à quoi ressemblent les essais pour les différents composants électriques
Les différents composants électriques présentent des défaillances fondamentalement différentes. Le point faible d'un relais réside dans ses contacts. Celui d'un disjoncteur, dans son mécanisme de déclenchement. Celui d'un capteur, dans sa dérive. Celui d'une alimentation électrique, dans ses condensateurs. Les tests ne sont pas universels : il s'agit d'une analyse sur mesure, guidée par les modes de défaillance prédominants de chaque type de composant.
Relais — Résistance des contacts, tension d'enclenchement et durée de vie de commutation
Un relais est, par essence, un commutateur à commande mécanique. Tous les tests pertinents pour un relais trouvent leur origine dans cette réalité mécanique.
Résistance de contact C'est le paramètre le plus souvent contrôlé et le plus souvent mal compris. Mesurée en faisant passer un courant connu à travers les contacts fermés et en mesurant la chute de tension (méthode Kelvin à quatre fils), la résistance de contact initiale ne doit pas dépasser 50 mΩ pour un relais électromécanique à usage général. Mais ce qui importe davantage que la valeur initiale, c'est l'évolution. Une résistance de contact qui commence à 15 mΩ et grimpe progressivement jusqu’à 35 mΩ au cours des 10 000 premiers cycles de fonctionnement en dit long sur la qualité du matériau des contacts. Un relais qui présente une résistance initiale de 48 mΩ à la sortie de l’emballage peut franchir le seuil de défaillance de 100 mΩ en l’espace de quelques milliers de cycles.
Tension de déclenchement et de relâchement Le test permet de vérifier que le relais s'enclenche et se désenclenche aux niveaux de tension de bobine appropriés. Le relais doit s'enclencher à une tension égale ou inférieure à 80% de sa tension nominale de bobine (ainsi, un relais de 24 VCC doit s'enclencher à 19,2 V ou moins) et doit se désenclencher à une tension égale ou supérieure à 10% de sa tension nominale. Un relais qui nécessite 22 V pour s'enclencher sur un système de 24 V est un relais qui se désenclenchera à la moindre baisse de tension d'alimentation.
Durée de vie mécanique vs durée de vie électrique C'est une distinction qui pose problème même aux acheteurs expérimentés. La durée de vie mécanique — généralement de 10 millions d’opérations ou plus — mesure le nombre de fois où le mécanisme peut effectuer un mouvement physique avant de s’user, sans charge sur les contacts. La durée de vie électrique — généralement de 100 000 opérations à la charge nominale — mesure le nombre de fois où le relais peut commuter son courant nominal avant que l’usure des contacts ne le rende peu fiable. Lorsqu’une fiche technique indique “ 10 millions d’opérations ”, vérifiez de quel chiffre il s’agit.
Disjoncteurs — Vérification de la courbe de déclenchement et capacité de coupure
Les disjoncteurs ne se contentent pas de protéger les circuits ; ils protègent aussi les personnes et les biens. Les tester ne consiste pas simplement à vérifier leur bon fonctionnement, mais à s'assurer que la protection est réellement efficace.
Vérification de la courbe de course constitue l’élément central des essais sur les disjoncteurs. Chaque disjoncteur miniature (MCB) possède une courbe caractéristique — B, C ou D selon la norme CEI 60898-1 — qui définit sa plage de déclenchement instantané. Un disjoncteur à courbe B doit se déclencher entre 3 et 5 fois son courant nominal (In). Un disjoncteur à courbe C, entre 5 et 10 × In. Un disjoncteur à courbe D, entre 10 et 20 × In. Les essais consistent à injecter des courants précis et à mesurer les temps de déclenchement, puis à les reporter sur la courbe publiée. Un disjoncteur qui se déclenche à 5,5 × In alors qu’il est référencé comme ayant une courbe B se comporte en réalité comme un disjoncteur de courbe C — et dans une application inadaptée, ce retard pourrait faire la différence entre un équipement protégé et un incendie.
Capacité de rupture comporte deux valeurs que tout acheteur se doit de comprendre. La capacité de coupure ultime (Icu) correspond au courant de défaut maximal que le disjoncteur peut interrompre une seule fois — au-delà, il risque d’être endommagé et devra être remplacé. La capacité de coupure de service (Ics) correspond au courant de défaut qu’il peut interrompre de manière répétée tout en restant opérationnel. Le rapport Ics/Icu est un indicateur direct de qualité. Un rapport de 100% signifie que le disjoncteur peut supporter plusieurs fois son courant de défaut nominal maximal. Un rapport de 25% signifie qu’il s’agit d’un dispositif à usage unique dès que l’on s’approche de sa valeur nominale. Pour les applications industrielles où des défauts répétés sont possibles, exigez au minimum un rapport Ics ≥ 50% Icu.
Contrôle de l'isolation complète la vérification du disjoncteur : de phase à phase, de phase à terre et entre les contacts ouverts. Un disjoncteur qui se déclenche correctement mais qui présente une fuite de courant entre les phases en raison d'une isolation détériorée protège un circuit tout en créant un risque sur un autre.
Capteurs — Précision, linéarité et dérive environnementale
Les capteurs sont les yeux et les oreilles de tout système d'automatisation, et leur mode de défaillance est particulièrement insidieux : ils tombent rarement en panne du jour au lendemain. Ils dérivent.
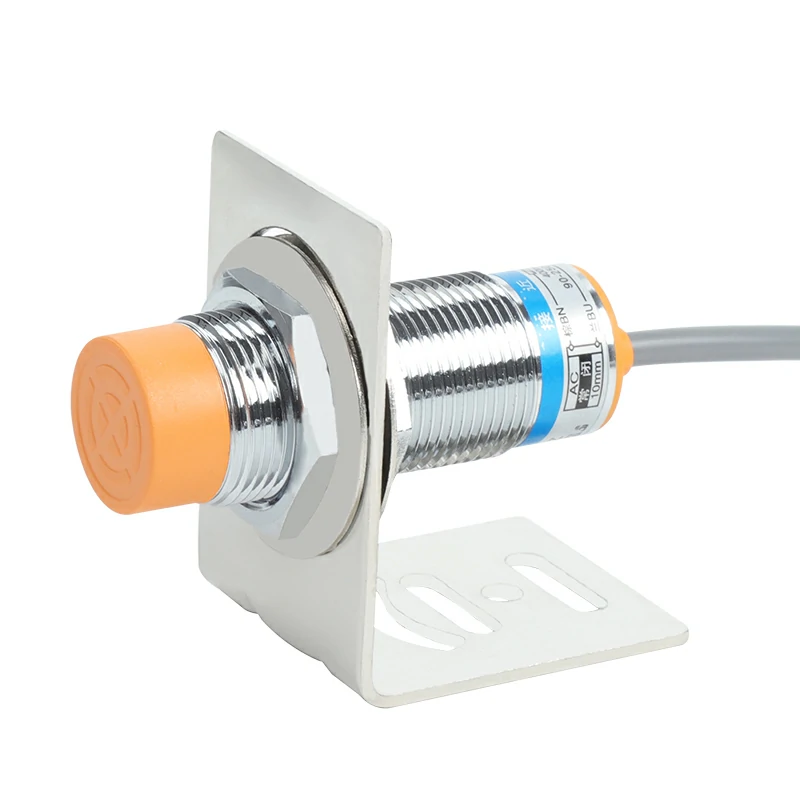
Contrôles de précision et de linéarité applique des signaux de référence connus et mesure la réponse en la comparant à la fonction de transfert idéale. Pour un capteur de proximité inductif, approchez-vous d’une cible métallique normalisée à une vitesse contrôlée et enregistrez la distance exacte à laquelle la sortie commute, puis comparez-la à la distance de détection nominale (Sn). La norme CEI 60947-5-2 spécifie une tolérance de ±10% Sn. Un capteur d’une portée nominale de 8 mm qui commute à 7,2 mm est conforme aux spécifications — mais de justesse. Un capteur qui commute à 7,9 mm vous offre pratiquement toute la plage nominale.
Pour les capteurs analogiques tels que les sondes de température RTD, la précision est exprimée sous forme de classe. Un capteur PT100 de classe A doit respecter une tolérance de ±(0,15 + 0,002 × |t|) °C sur toute sa plage nominale — à 100 °C, cela correspond à ±0,35 °C. Un capteur de classe B à la même température autorise un écart de ±0,8 °C. Cette différence peut sembler négligeable pour la régulation d’un système CVC, mais elle revêt une importance capitale pour la validation des procédés pharmaceutiques.
Temps de réponse — le délai entre la variation de l'entrée et la stabilisation de la sortie — est le paramètre que les fiches techniques des capteurs ont souvent tendance à dissimuler dans les petits caractères. Un capteur photoélectrique doté d'un temps de réponse de 1 ms peut détecter des pièces défilant à grande vitesse sur un convoyeur. Un capteur dont le temps de réponse est de 10 ms manquera une pièce sur deux à la même vitesse de ligne.
Dérive à long terme C'est le paramètre que vous ne pouvez pas vérifier lors d'un simple contrôle à la réception, mais que vous devez bien comprendre avant de vous engager auprès d'un fournisseur. Les capteurs industriels de qualité présentent des taux de dérive inférieurs à 0,11 TP3T de la pleine échelle par an. Un capteur dont le fabricant refuse d'aborder la question de la dérive lorsque vous l'interrogez envoie un signal — mais pas celui que vous souhaitez.
Alimentations électriques — Ondulation, régulation en charge et rendement
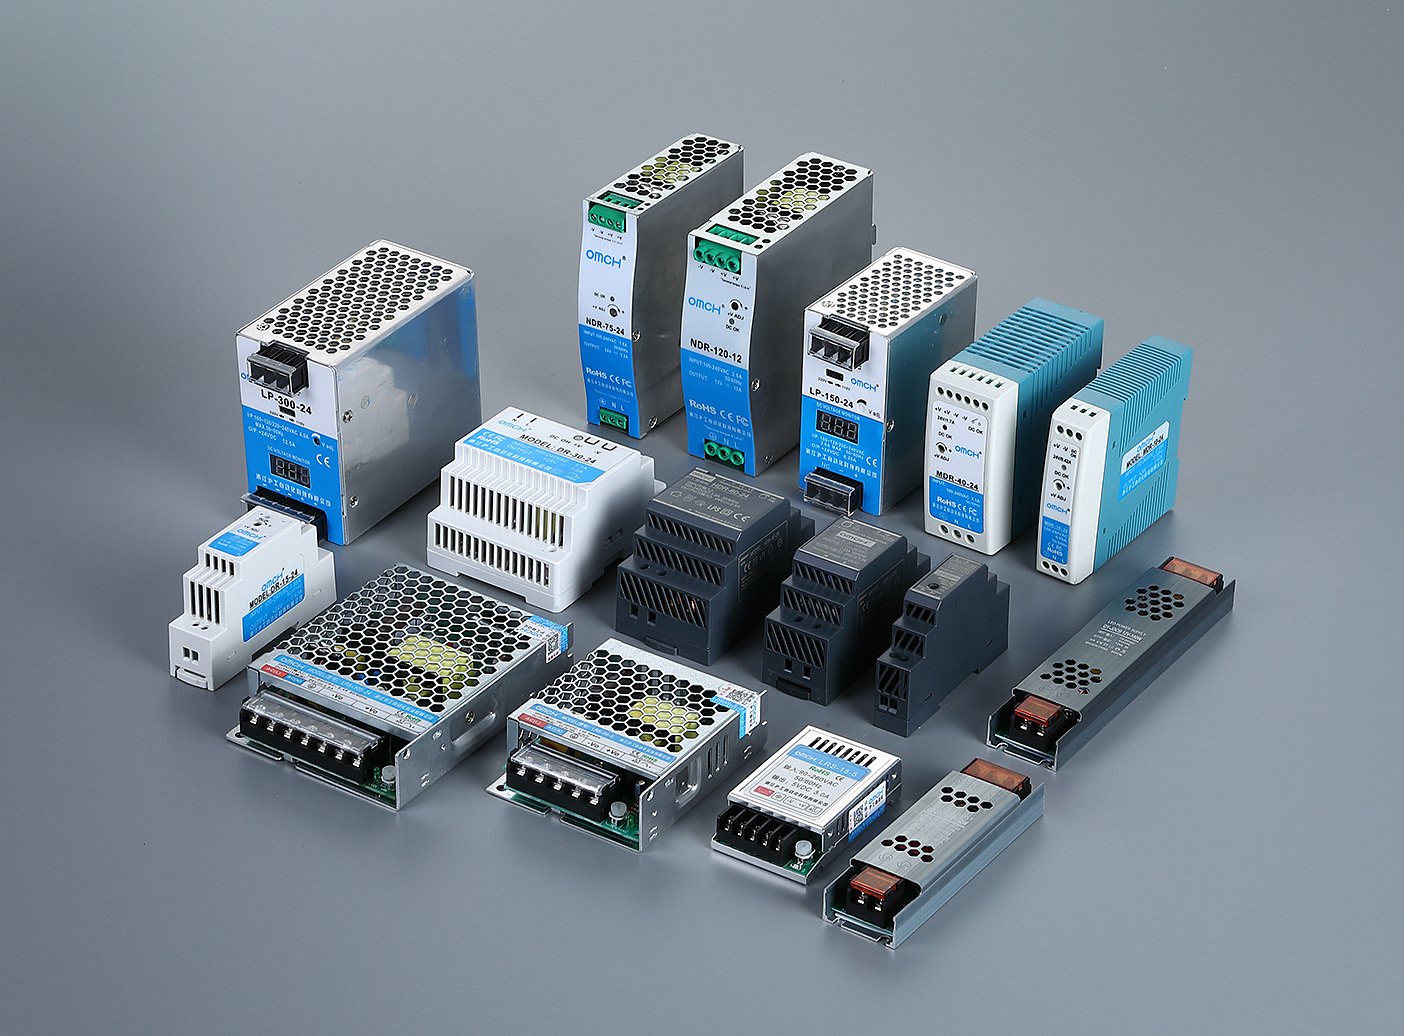
Les blocs d'alimentation constituent la base dont dépendent tous les autres composants d'un système. Lorsqu'un bloc d'alimentation tombe en panne, tous les composants en aval tombent également en panne — souvent d'une manière dont le diagnostic s'avère coûteux.
Ondulations et bruit C'est le premier paramètre à vérifier. À l'aide d'un oscilloscope doté d'une bande passante limitée à 20 MHz et d'une sonde à ressort de mise à la terre adaptée (et non pas d'un long fil de mise à la terre à pince crocodile — cette « antenne » capte des bruits de commutation qui ne proviennent pas réellement de la sortie), mesurez la composante alternative superposée à la tension de sortie continue. Pour une alimentation à découpage de qualité montée sur rail DIN, l'ondulation ne doit pas dépasser 1% de la tension de sortie. Une sortie de 24 V présentant une ondulation de 240 mV crête à crête se situe exactement à la limite acceptable. Une sortie présentant une ondulation de 50 mV crête à crête est excellente. Une ondulation élevée ne signifie pas seulement une alimentation bruyante : elle indique que les condensateurs de sortie sont sous-dimensionnés ou en voie de dégradation, et ces condensateurs constituent le point de défaillance le plus courant dans toute alimentation électrique.
Régulation de charge mesure la stabilité de la tension de sortie lorsque la charge passe de zéro au courant nominal maximal. Une alimentation présentant une bonne régulation maintient la tension de sortie dans une plage de ±1% sur toute la plage de charge. Pour vérifier cela, alternez entre des conditions de charge nulle et de pleine charge, puis enregistrez le transitoire de tension sur un oscilloscope : la tension doit chuter brièvement puis revenir dans les limites des spécifications en quelques millisecondes, sans s'affaiblir progressivement sous une charge soutenue.
Rendement et performances thermiques sont liés. Une alimentation sur rail DIN fonctionnant avec un rendement de 88% pour une tension d'entrée de 230 V CA dissipe 12% de sa puissance nominale sous forme de chaleur. À une puissance de sortie de 240 W, cela représente près de 33 W de chaleur à l’intérieur d’un boîtier hermétique. Mesurez la température du boîtier après 2 heures à pleine charge dans un environnement sans courant d’air : une augmentation supérieure à 40 K par rapport à la température ambiante indique une conception thermique inadéquate, ce qui réduit directement la durée de vie des condensateurs. L’équation d’Arrhenius est implacable : chaque augmentation de 10 °C de la température de fonctionnement réduit de moitié environ la durée de vie prévue des condensateurs électrolytiques.
Aperçu des équipements d'essai et des normes essentiels
À titre de référence rapide, voici comment les principales catégories d'essais correspondent aux équipements et aux normes applicables. Utilisez ces informations comme point de départ ; veillez toutefois à toujours vérifier l'édition spécifique de chaque norme par rapport aux exigences de certification de votre produit.
| Catégorie de test | Équipement de base | Ce qu'il mesure | Norme clé |
|---|---|---|---|
| Performances électriques | DMM, mesureur LCR | Résistance, capacité, inductance, tension, courant | CEI 60512, CEI 61810-1 |
| Formes d'onde et synchronisation | Oscilloscope, analyseur logique | Ondulation, bruit, synchronisation de commutation, décodage de protocole | - |
| Sécurité | Testeur Hipot, testeur d'isolation | Tenue diélectrique, résistance d'isolement | IEC 61010-1 |
| Environnement | Chambre climatique (température/humidité), table vibrante | Cycles thermiques, chaleur humide, vibrations, chocs | Série CEI 60068-2 |
| Durée de vie et fiabilité | Charge électronique, rack de rodage | Régulation de charge, rendement, vieillissement accéléré | - |
Remarque concernant le choix du matériel : la classe de précision prime sur le nombre de fonctionnalités. Dans les environnements industriels, l’utilisation d’un multimètre numérique (DMM) classé au minimum CAT III 600 V est incontournable — l’utilisation d’un multimètre CAT II sur un tableau de distribution constitue une infraction aux règles de sécurité, et pas seulement une limitation en termes de précision de mesure. Un testeur de tension de diélectrique doit disposer d’une puissance de sortie d’au moins 500 VA afin de garantir le maintien de la tension d’essai, même lors de la charge de la capacité de l’appareil testé.
À propos des normes : l'année d'édition fait partie intégrante du numéro de la norme. La norme CEI 61010-1:2010 n'est pas le même document que la norme CEI 61010-1:2001. Lorsqu'un rapport d'essai fourni par un fournisseur cite une norme sans préciser l'année d'édition, demandez-la. S'il cite une édition retirée, demandez pourquoi.
Comment lire un rapport d'essai comme un ingénieur qualité
La plupart des gens lisent un rapport de test comme ils lisent la note d'hygiène d'un restaurant : ils regardent la lettre en haut de la page et passent à autre chose. Un ingénieur qualité, lui, le lit comme un détective lit la déposition d'un témoin : chaque chiffre, chaque omission, chaque résultat étrangement parfait est un indice.
Paramètres clés à vérifier dans tout rapport d'essai
Avant même de consulter les valeurs mesurées, vérifiez la fiabilité du rapport.
L'accréditation du laboratoire d'essais. Un rapport d'essai valide identifie le laboratoire qui a réalisé les essais et mentionne le numéro d'accréditation ISO 17025 de ce laboratoire. Cependant, le simple fait de disposer d'un numéro d'accréditation ne suffit pas : il convient de vérifier que le champ d'application de l'accréditation du laboratoire couvre bien la méthode d'essai spécifique mentionnée dans le rapport. Un laboratoire accrédité pour les mesures dimensionnelles n'est pas automatiquement compétent pour les essais de résistance diélectrique, même si ces deux types d'essais relèvent tous deux de la catégorie des “ essais électriques ”.”
La norme de référence et son année d'édition. Tout rapport d'essai fiable précise exactement quelle norme a été appliquée, y compris l'édition ou l'année de révision. Si le rapport mentionne “ CEI 61010-1 ” sans indiquer d'année, c'est un signal d'alerte. S'il cite une version retirée il y a cinq ans, c'est un signal d'alerte grave. Les normes évoluent : un essai réalisé selon une édition remplacée peut ne pas répondre aux exigences réglementaires actuelles de votre marché cible.
Taille des échantillons et traçabilité des lots. Un rapport d’essai de type fondé sur trois échantillons “ d’or ” sélectionnés avec soin donne une image très différente de celle d’un rapport d’essai de routine portant sur un échantillon statistique prélevé dans un lot de production de 500 unités. Le rapport doit préciser le nombre d’unités testées et le lot de production dont elles proviennent. Si la traçabilité des échantillons s’arrête à la mention « échantillons fournis par le fabricant », il s’agit d’un certificat d’essai de type — certes utile, mais qui ne remplace pas les données de qualité au niveau du lot.
Valeurs mesurées par rapport aux valeurs limites. La mention “ Conforme ” à côté de chaque paramètre indique que le composant respecte le seuil minimal. Elle ne précise toutefois pas de combien. Une résistance de contact de 48 mΩ pour une limite de 50 mΩ est considérée comme conforme, mais une résistance de contact de 12 mΩ correspond à un produit différent. Vérifiez toujours les valeurs réelles mesurées. Un fournisseur qui ne fournit que des résumés « conforme/non conforme » cherche soit à dissimuler une érosion de sa marge, soit ne comprend pas l’importance de la marge.
Signaux d'alerte indiquant des pratiques de test insuffisantes
Certains rapports d'essai semblent complets à première vue, mais ne tiennent pas la route lorsqu'on les examine de plus près. Voici les signaux d'alerte :
Le rapport ne comporte aucun numéro d'accréditation du laboratoire. Tout laboratoire accrédité selon la norme ISO 17025 affiche bien en évidence son numéro d'accréditation. L'absence de ce numéro signifie généralement que les essais ont été réalisés en interne par le fabricant, sans contrôle par un organisme tiers — ce qui ne remet pas automatiquement en cause la validité des résultats, mais réduit considérablement la crédibilité du rapport en tant que source indépendante.
Référence à des normes retirées ou obsolètes. Les normes sont mises à jour pour une bonne raison : généralement parce que l'ancienne version présentait des lacunes en matière de sécurité ou que la rigueur des essais n'était pas suffisante. Un rapport faisant référence à la norme CEI 61010-1:2001 en 2026 signifie soit que les essais ont été réalisés il y a plusieurs décennies et qu'ils ont été réutilisés, soit que le laboratoire n'a pas mis à jour son champ d'accréditation. Aucune de ces deux hypothèses n'est rassurante.
Toutes les valeurs mesurées sont identiques pour tous les échantillons. La production réelle présente des variations. Si un rapport indique cinq échantillons dont les valeurs de résistance de contact sont exactement de 23,5 mΩ, 23,5 mΩ, 23,5 mΩ, 23,5 mΩ et 23,5 mΩ, ces chiffres n’ont pas été mesurés individuellement ; ils ont été copiés-collés. Les lots de production réels présentent généralement une dispersion des paramètres comprise entre 2 et 5%, même lorsqu’ils proviennent d’une chaîne de production bien contrôlée. Une uniformité parfaite est le signe le plus fiable de données de test fabriquées de toutes pièces.
Il manque des catégories de tests essentielles. Un rapport d'essai de disjoncteur ne comportant aucune donnée relative à la courbe de déclenchement. Un rapport d'alimentation électrique ne comportant aucune mesure d'ondulation. Un rapport de relais ne mentionnant pas la résistance des contacts. Ce ne sont pas des omissions, mais des aveux. L'essai n'a pas été effectué, et il y a généralement une raison à cela.
Les dates des essais sont antérieures à la date de fabrication du lot. Cela peut sembler trop évident pour être mentionné, mais cela arrive — surtout lorsque les fournisseurs réutilisent d'anciens rapports d'essais de type et les présentent comme preuve de la qualité au niveau du lot. Vérifiez que la date d'essai correspond bien à la date de fabrication du lot indiquée sur le bordereau d'expédition.
Questions à poser à votre fournisseur au sujet des tests
Lorsque vous évaluez un fournisseur, ces questions permettent de distinguer ceux qui considèrent les essais comme une compétence essentielle de ceux qui les voient comme une simple formalité administrative :
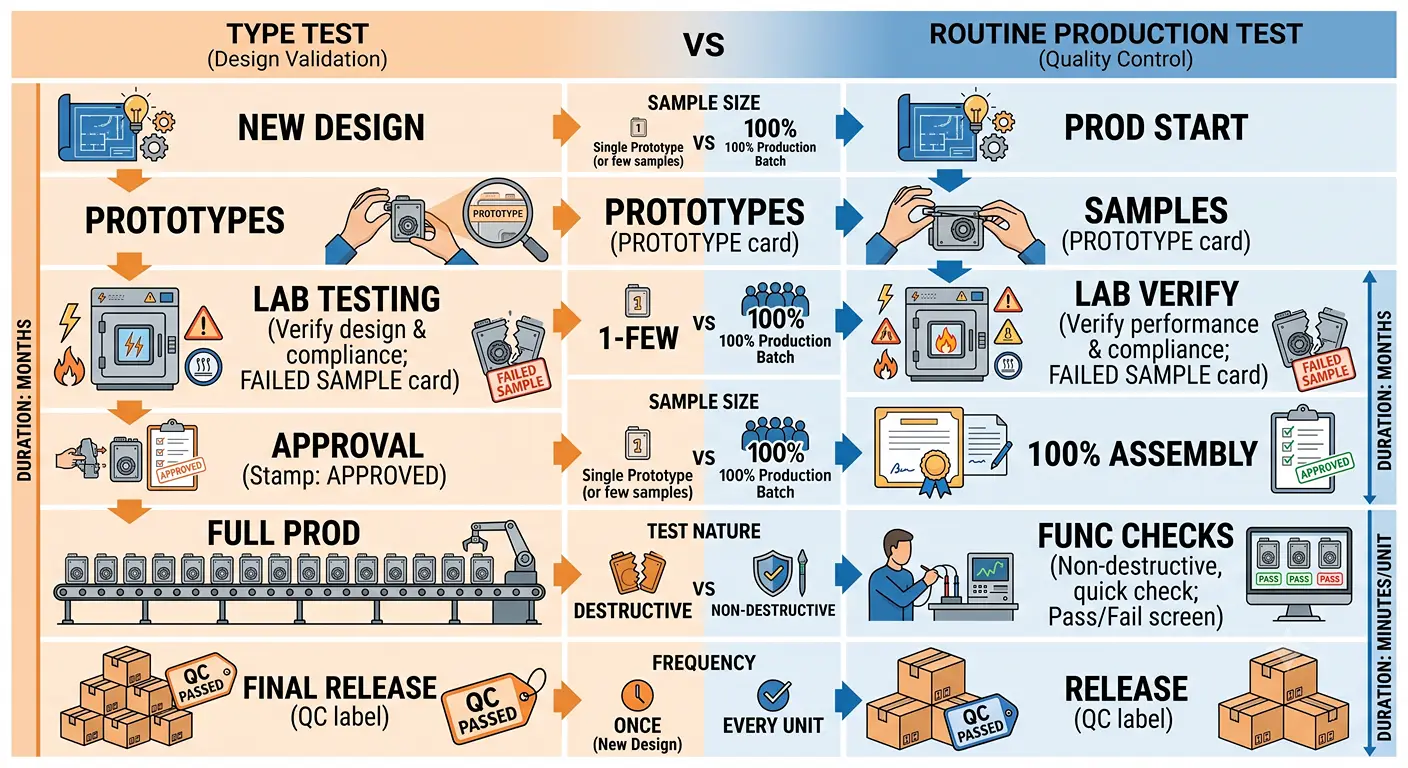
“ S'agit-il d'un essai de type ou d'un essai de production de routine ? ” Un essai de type permet de vérifier que la conception fonctionne — une seule fois, sur des échantillons de prototype. Un essai de routine permet de s'assurer que chaque unité expédiée est conforme aux spécifications. Les fournisseurs qui ne parviennent pas à expliquer cette différence sont ceux qui ne procèdent pas à des essais de routine.
“ À quand remonte le dernier étalonnage de votre matériel de test ? Pouvez-vous nous fournir les certificats d'étalonnage ? ” La fiabilité des données d'essai dépend entièrement de celle des instruments qui les ont générées. L'étalonnage doit être effectué chaque année et être traçable par rapport à des étalons nationaux ou internationaux. Un fournisseur qui se montre réticent sur ce point ne procède pas à des étalonnages réguliers.
“ Pouvez-vous me fournir des données de test permettant de remonter jusqu'au numéro de série de chaque unité que je reçois ? ” La traçabilité au niveau du lot est la référence absolue. Cela signifie qu'en cas de défaillance sur le terrain, vous pouvez consulter le rapport d'essai spécifique à cette unité précise et déterminer si le problème n'a pas été détecté ou s'il est apparu après l'expédition.
“ Quelle est votre politique lorsqu'un lot échoue aux contrôles de routine ? Procédez-vous à une remise en fabrication, à la mise au rebut ou à l'expédition accompagnée d'un avis de non-conformité ? ” Cette question en dit plus long sur la culture de la qualité d'un fournisseur que n'importe quel certificat. La bonne réponse fait référence à la mise en quarantaine, à l'analyse des causes profondes et aux mesures correctives — et non à “ nous refaisons des tests jusqu'à ce que le produit soit conforme ”.”
“ Effectuez-vous des contrôles allant au-delà de ce qu’exigent les normes ? ” Les meilleurs fabricants considèrent les normes comme un minimum requis, et non comme un plafond. Si un fournisseur indique de son propre chef qu’il effectue des tests de vieillissement, des tests HALT ou des essais spécifiques à l’application en plus de la série de tests de conformité obligatoires, cela signifie qu’il investit dans la qualité — et ne se contente pas de cocher des cases.
Les tests vous permettent de savoir à qui vous achetez réellement
Il existe une différence fondamentale entre un fabricant qui réalise lui-même ses essais et une société de négoce qui se fie aux certificats fournis par ses fournisseurs. Pour comprendre cette différence, nul besoin de visiter l’usine : elle ressort clairement de la documentation.
Trois indices vous permettent de distinguer les fabricants qui prennent les essais au sérieux de ceux qui les considèrent comme une simple formalité administrative :
Équipement de test sur site. Un fabricant disposant de chambres climatiques, de testeurs HIPOT, de racks de rodage et d'équipements d'étalonnage a réalisé un investissement en capital dans la qualité qu'une société de négoce ne peut pas reproduire de manière rentable. Demandez-lui quels équipements de test il possède en interne et lesquels il sous-traite. La réponse est généralement révélatrice.
Contrôles de routine au niveau des lots. Si le fournisseur est en mesure de fournir des données d'essai associées à chaque lot de production — et pas seulement un certificat d'essai de type unique —, c'est qu'il met en œuvre un véritable programme de qualité. Si chaque demande de données d'essai aboutit à l'envoi du même fichier PDF datant d'il y a trois ans, vous avez affaire à une simple formalité administrative.
Traçabilité des numéros de série. La capacité à extraire le rapport d'essai spécifique à une unité donnée expédiée à un client précis est la marque distinctive d'un fabricant qui considère la qualité comme une discipline opérationnelle, et non comme un argument marketing. Sa mise en œuvre est coûteuse, ce qui explique pourquoi la plupart des entreprises ne le font pas — et pourquoi celles qui le font se démarquent immédiatement.
Pour les distributeurs et les grossistes, votre réputation repose sur la qualité des produits livrés par votre fournisseur. En vous associant à un fabricant qui effectue des tests de sortie selon la norme 100% avec une traçabilité au niveau des lots, vous avez la garantie que les composants que vos clients reçoivent correspondent exactement à ce qui est indiqué dans le rapport d’essai — pour chaque lot, à chaque fois. Fort de ses propres installations d’essai et de plus de 30 ans d’expérience dans la fabrication, OMCH s’adresse aux partenaires d’approvisionnement qui ont besoin d’une qualité constante à grande échelle — en savoir plus sur les partenariats de distribution.
Votre liste de contrôle pour les essais des composants électriques
Utilisez cette liste de contrôle comme référence pratique, que ce soit pour mettre en place un programme de contrôle à la réception des marchandises ou pour évaluer un nouveau fournisseur. Chaque point constitue une étape incontournable. Si vous en ignorez un, vous vous en remettez au hasard.
Avant de passer commande :
- Identifiez les normes CEI, UL ou GB applicables à chaque type de composant que vous achetez — vérifiez que l'année d'édition est bien la plus récente.
- Demandez le rapport d'essai de type du fournisseur et vérifiez qu'il a bien été délivré par un laboratoire accrédité selon la norme ISO 17025 dont le champ d'application couvre les méthodes d'essai spécifiques mentionnées.
- Demandez si le fournisseur effectue des contrôles de production de routine (au niveau des lots) ou uniquement des essais de type — s'il s'agit de contrôles de routine, demandez un rapport sur un lot échantillon.
- Vérifier de manière indépendante au moins une allégation de certification (numéro de dossier UL sur iq.ul.com, certificat ISO dans la base de données de l'organisme de certification)
Lors du contrôle à la réception :
- Contrôle visuel : uniformité du marquage, dommages physiques, vérification ponctuelle des dimensions par rapport à la fiche technique (échantillon selon AQL 1,0, niveau II pour les paramètres critiques ; AQL 2,5 pour l'aspect)
- Contrôle ponctuel des principaux paramètres électriques : résistance, capacité, diode/continuité à l'aide d'un multimètre numérique étalonné (au moins 5 pièces par lot, davantage pour les composants critiques)
- Comparer les échantillons reçus à l’échantillon de référence conservé à partir du premier article approuvé
- Consignez tous les résultats d'inspection en précisant la date, le numéro de lot et l'identifiant de l'inspecteur — une inspection non consignée est une inspection non documentée
Pour les applications critiques :
- Envoyez des échantillons à un laboratoire indépendant certifié ISO 17025 pour des essais de vérification — au minimum, procédez à des contrôles ponctuels des paramètres les plus critiques pour votre application
- Pour les blocs d'alimentation et les relais : effectuer des essais de rodage en interne (48 heures minimum à la charge nominale et à une température ambiante élevée)
- Exiger une traçabilité complète des lots : chaque numéro de série doit être associé à son rapport de contrôle de production
- Si l'application concerne la sécurité : ne vous fiez jamais uniquement aux essais effectués par le fournisseur — une vérification indépendante est obligatoire
Références
- Commission électrotechnique internationale. “ IEC 61010-1 : Exigences de sécurité relatives aux équipements électriques de mesure, de commande et de laboratoire. ” https://webstore.iec.ch/publication/61010-1
- Commission électrotechnique internationale. “ Série CEI 60512 : Connecteurs pour équipements électriques et électroniques — Essais et mesures. ” https://webstore.iec.ch/publication/60512
- Commission électrotechnique internationale. “ CEI 60898-1 : Accessoires électriques — Disjoncteurs de protection contre les surintensités pour installations domestiques et similaires. ” https://webstore.iec.ch/publication/60898-1
- Commission électrotechnique internationale. “ Série de normes CEI 60068-2 : Essais environnementaux. ” https://webstore.iec.ch/publication/60068-2
- Commission électrotechnique internationale. “ CEI 61810-1 : Relais élémentaires électromécaniques. ” https://webstore.iec.ch/publication/61810-1
- Commission électrotechnique internationale. “ CEI 60947-5-2 : Appareillage de coupure et de commande à basse tension — Détecteurs de proximité. ” https://webstore.iec.ch/publication/60947-5-2
- IPC. “ IPC-A-610 : Acceptabilité des assemblages électroniques. ” https://www.ipc.org/ipc-a-610
- OMCH. “ Contact ”.” https://www.omch.com/contact/
- OMCH. “ Site officiel ”.” https://www.omch.com/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese