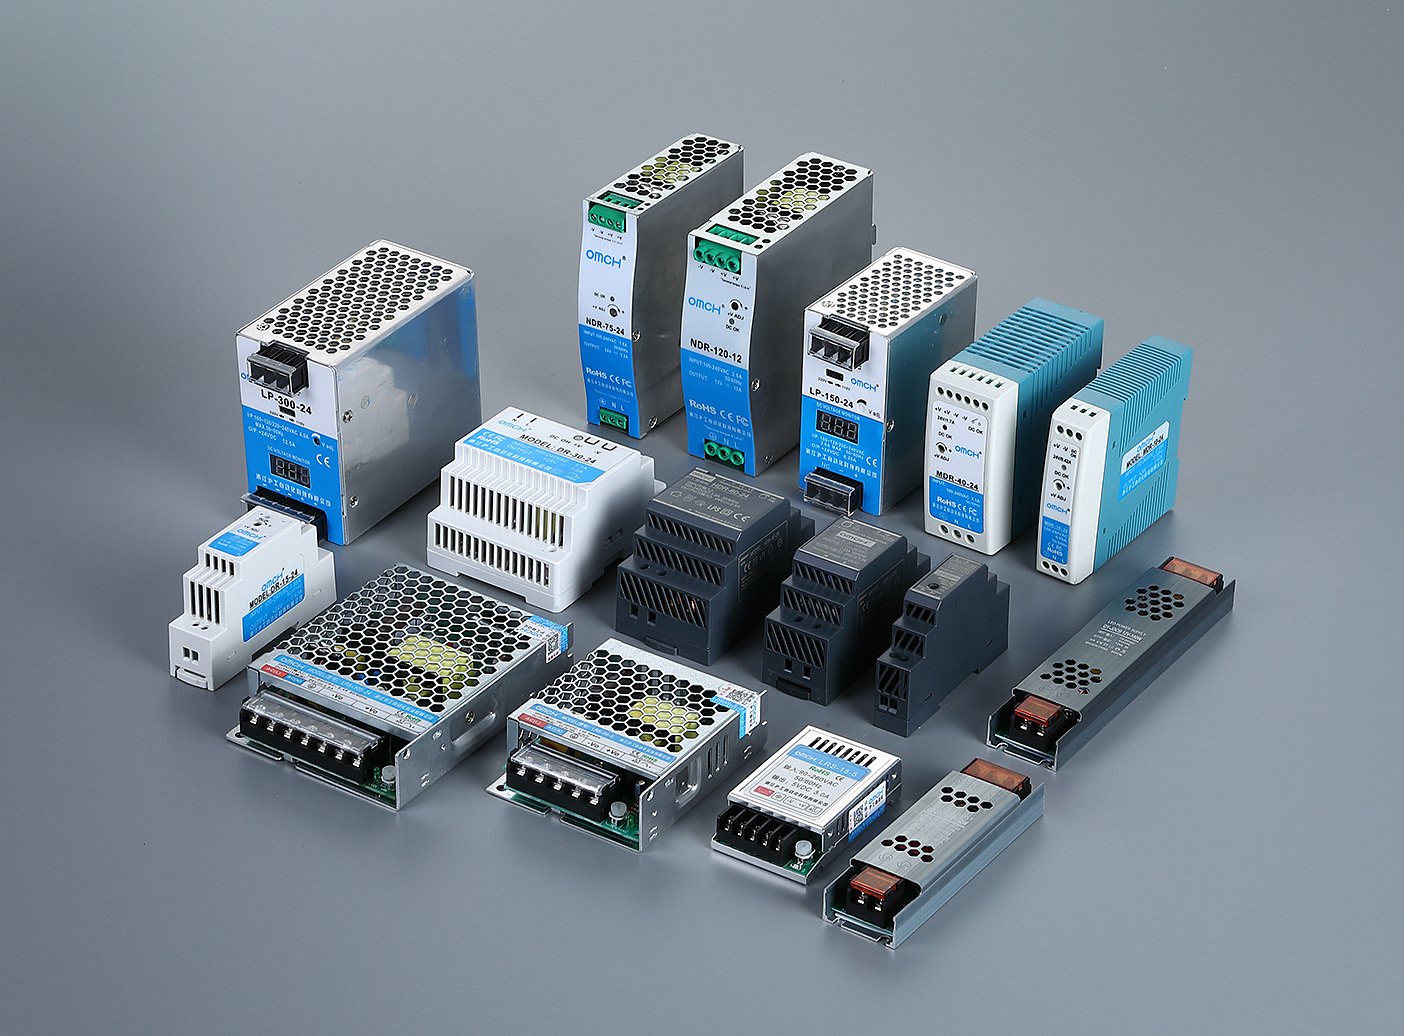
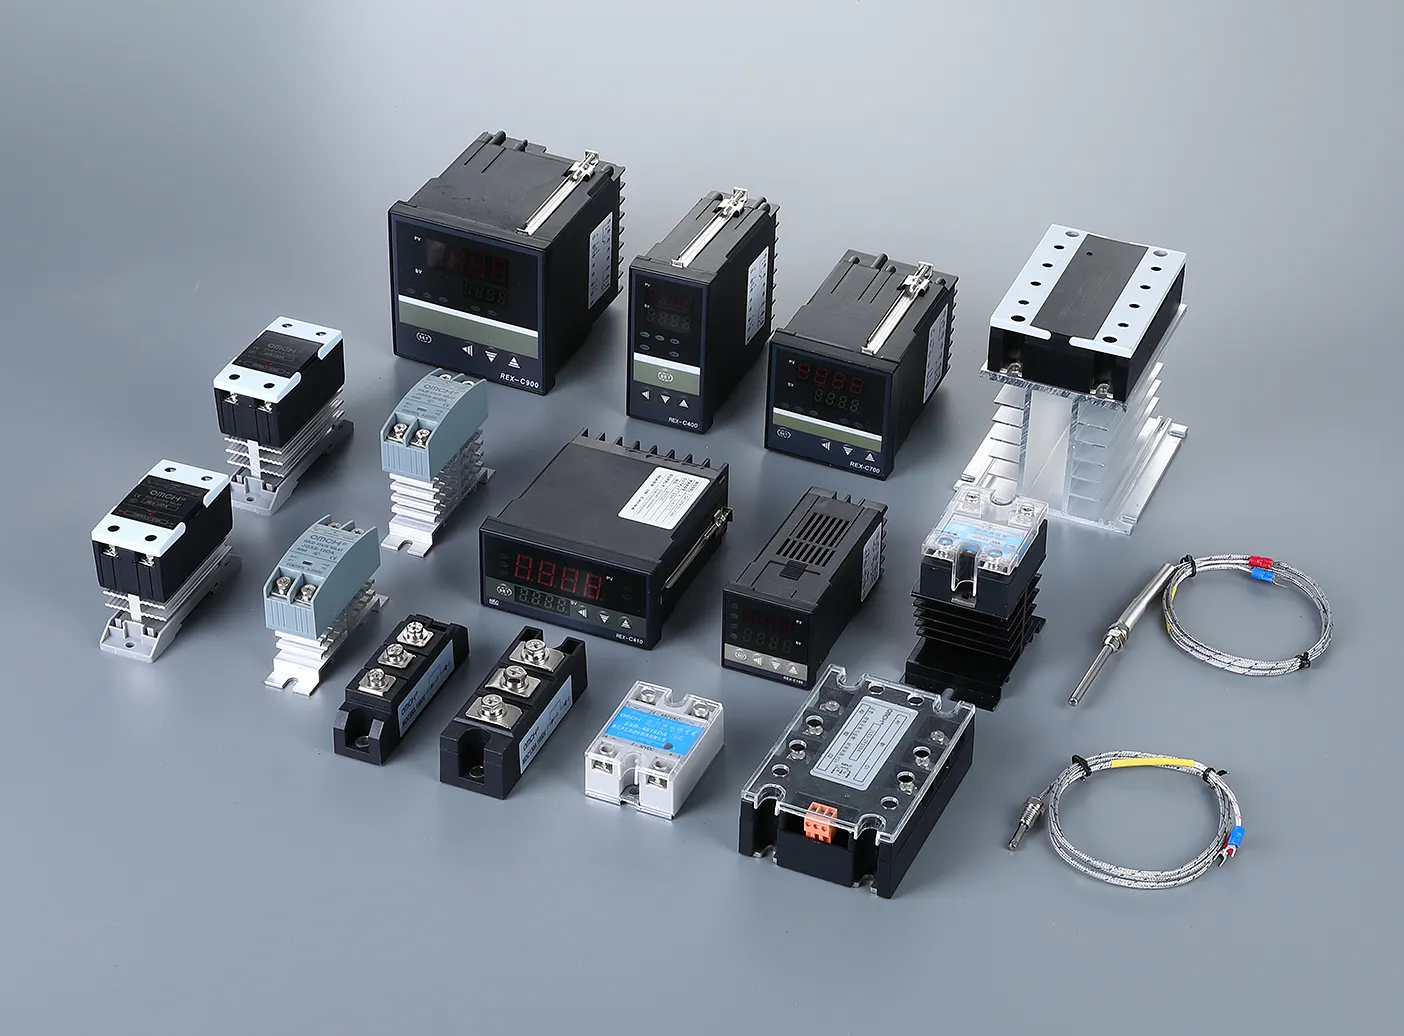
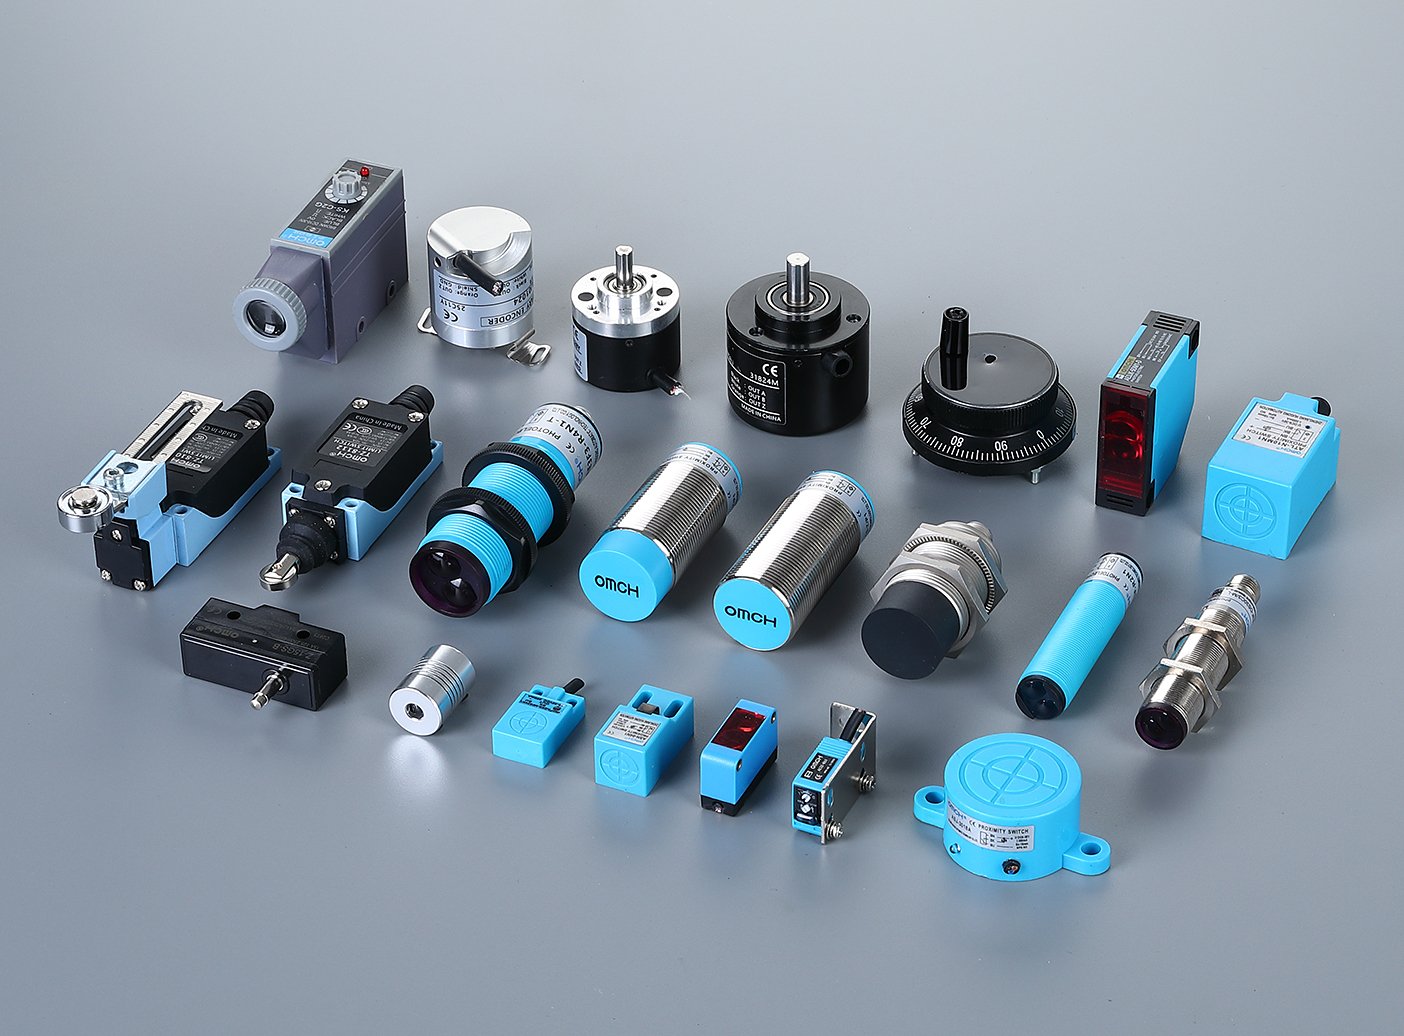
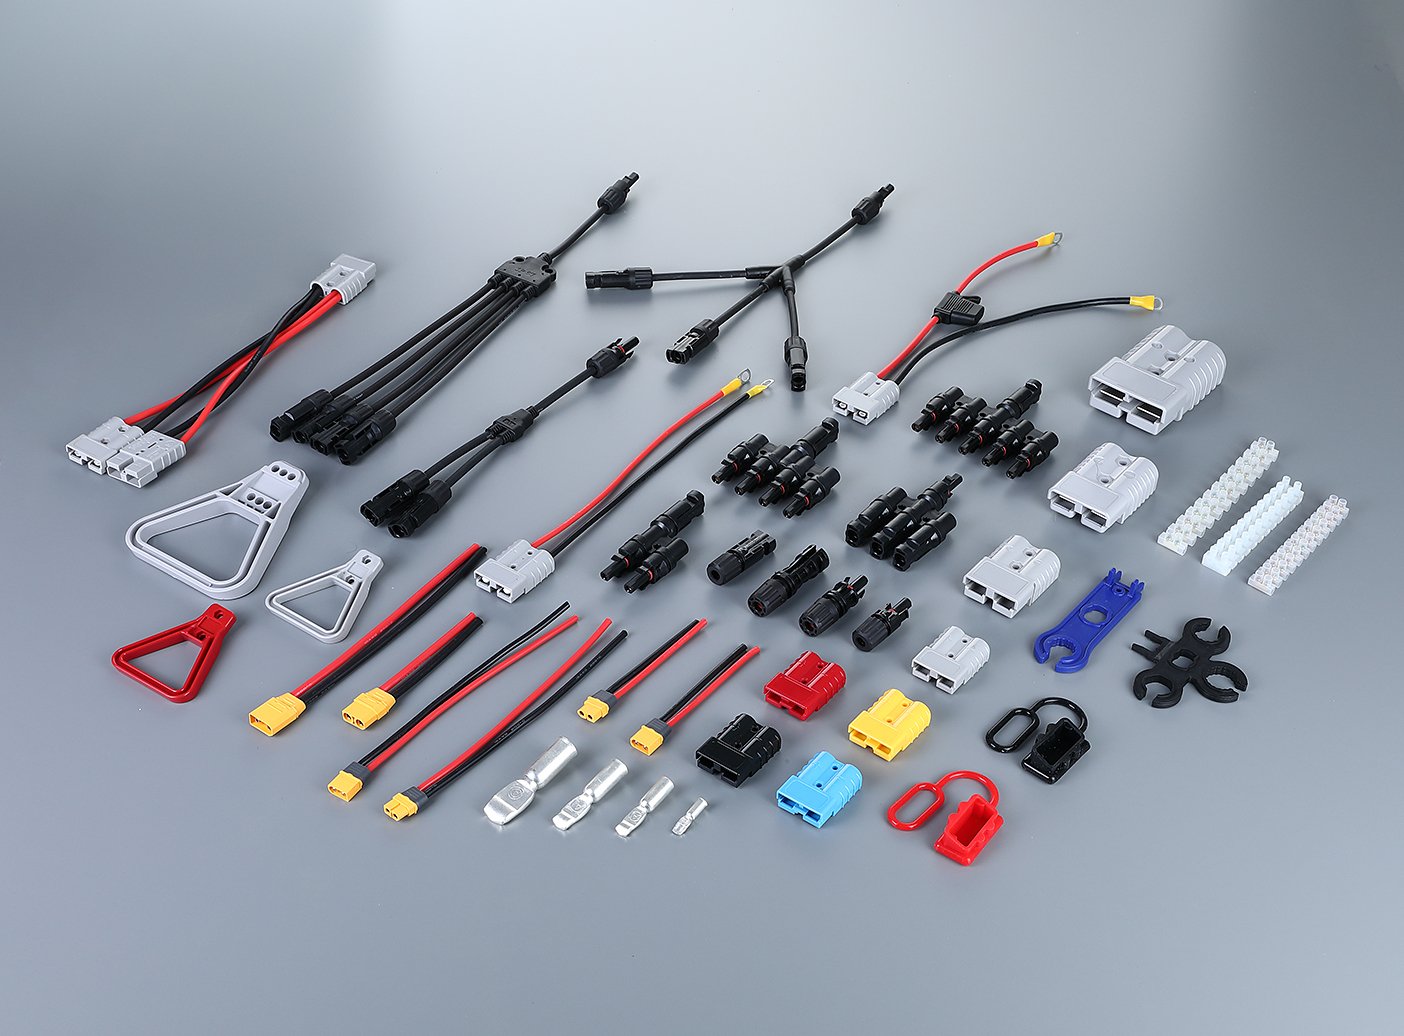
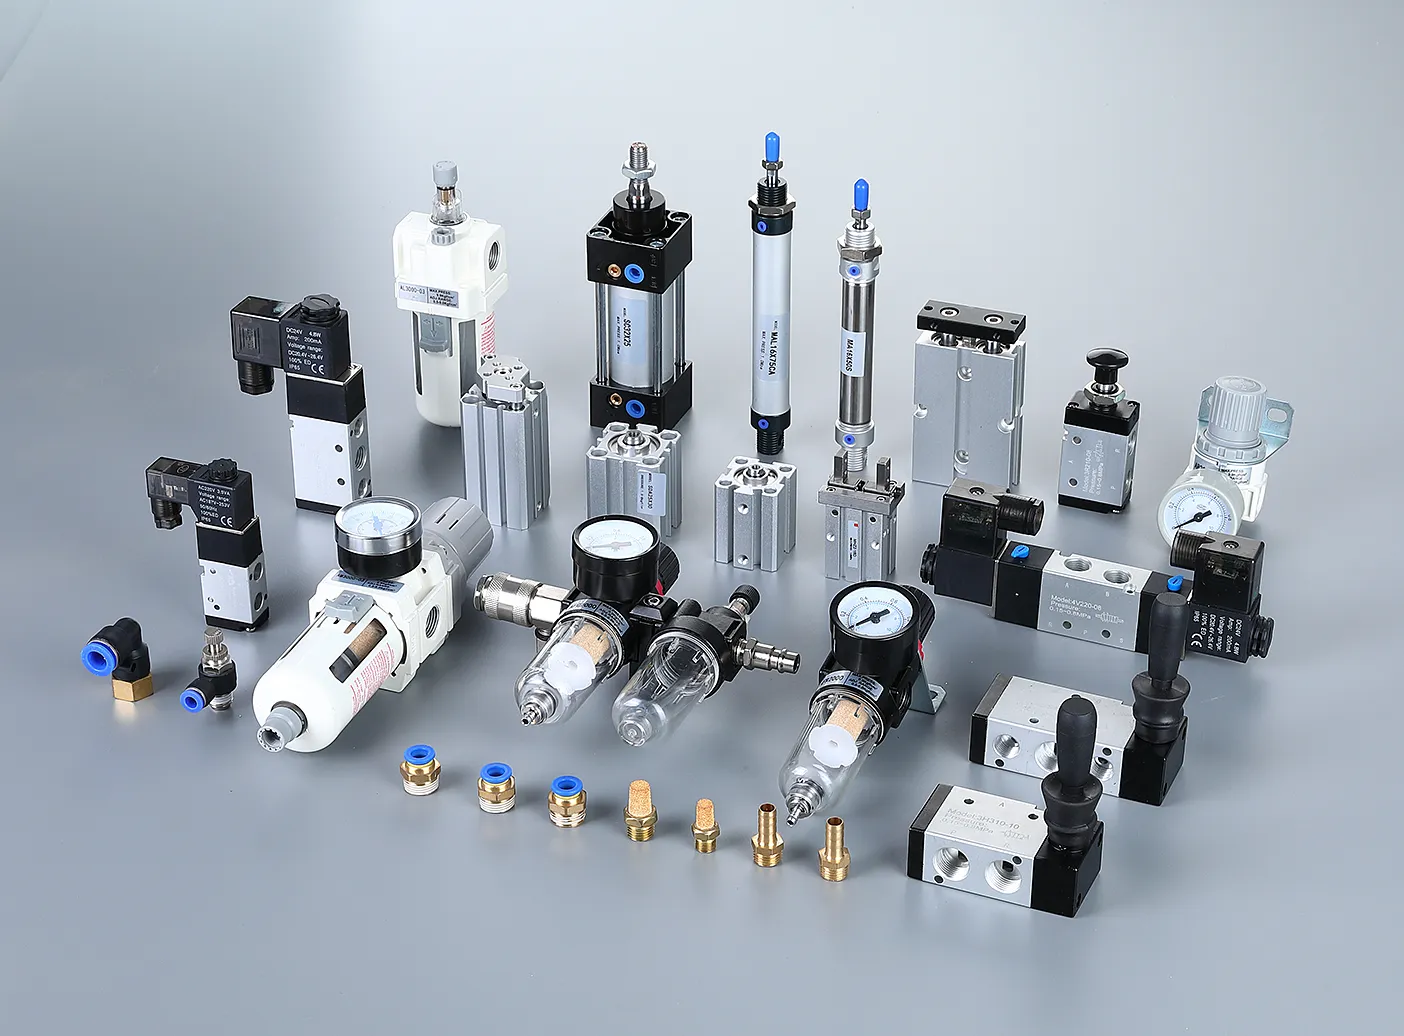
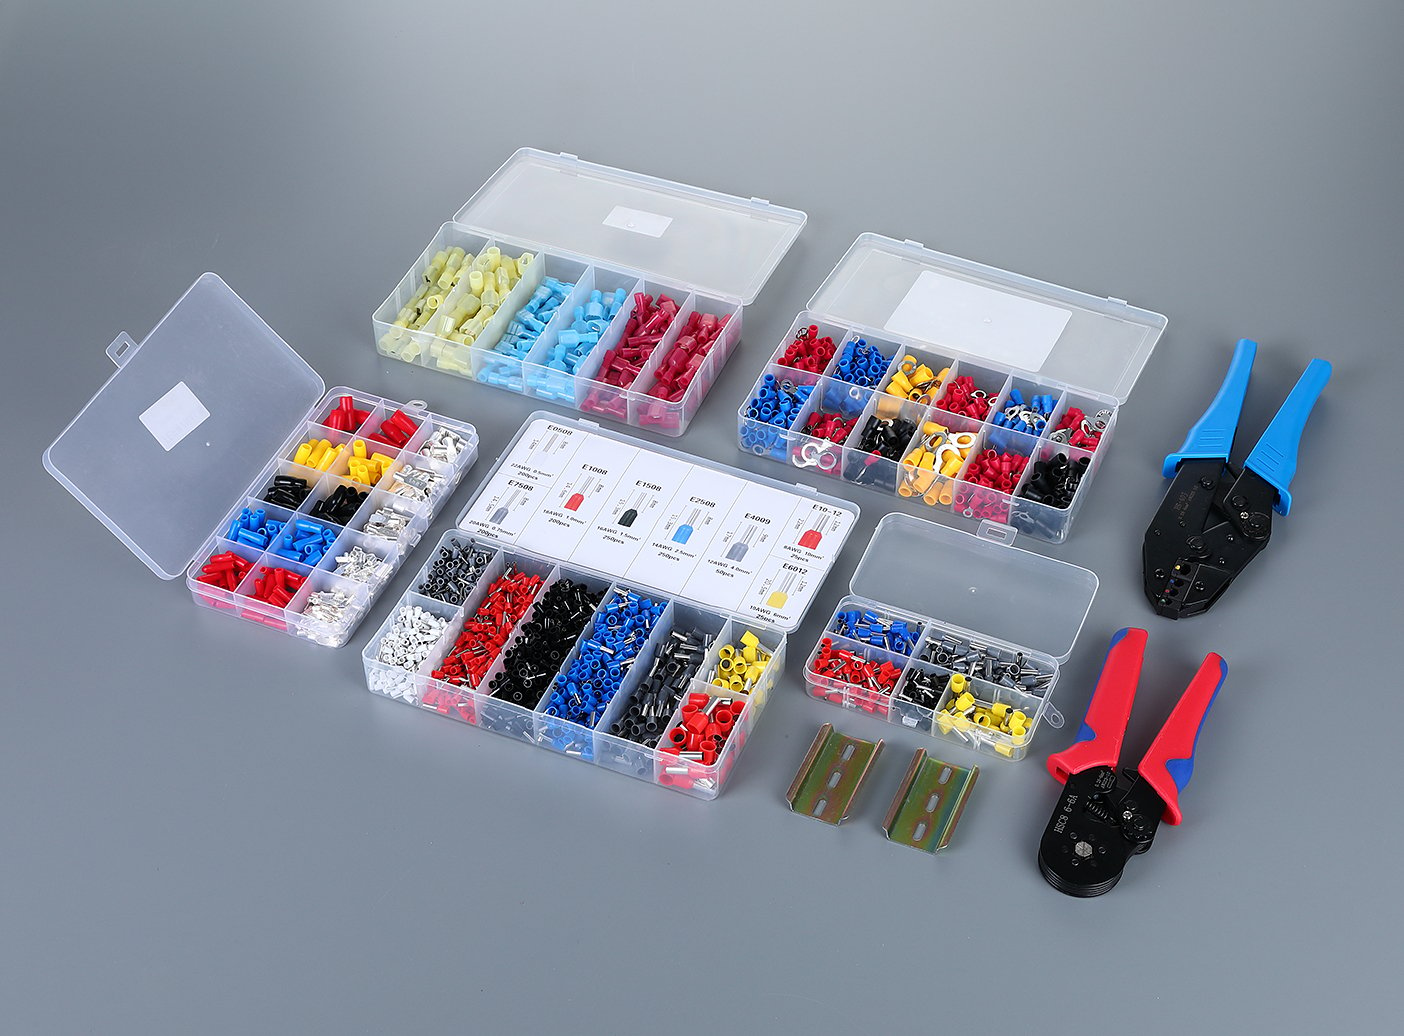
عندما يسمع الناس عبارة “المكونات الكهربائية”، غالبًا ما يتخيلون الرقائق والمكثفات الصغيرة الموجودة داخل الهاتف الذكي. لكن تصنيع المكونات الكهربائية يشمل مجالًا أوسع بكثير وأكثر صناعية — فهو العمود الفقري لكل قاعة مصنع، وخزانة توزيع الطاقة، وخط إنتاج آلي على هذا الكوكب.
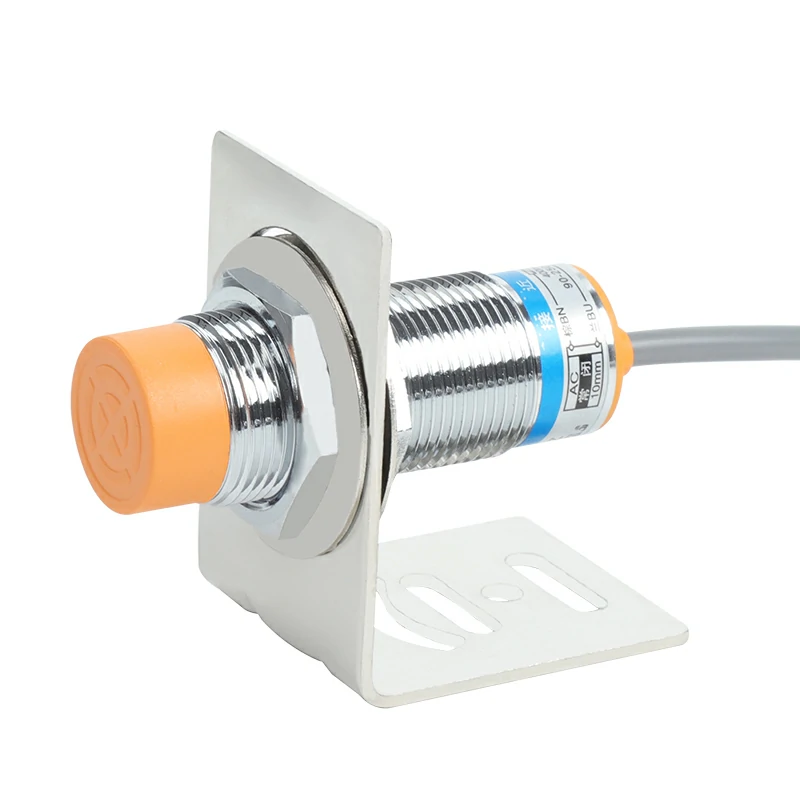
المكونات الكهربائية تختلف عن المكونات الإلكترونية. وهذا التمييز مهم. فالمكونات الإلكترونية — مثل الدوائر المتكاملة والمعالجات الدقيقة وشرائح الذاكرة — تُركب على لوحات الدوائر المطبوعة وتعالج الإشارات بمستويات تبلغ الميليفولت. أما المكونات الكهربائية فتتعامل مع الطاقة الفعلية: فهي تقوم بتحويل الكهرباء وحمايتها وتوزيعها وتحويلها بجهد كهربائي يتراوح من دوائر التحكم التي تعمل بجهد 24 فولت تيار مستمر إلى شبكات التوزيع الرئيسية التي تعمل بجهد 1000 فولت تيار متردد. فكر في قواطع الدائرة، والموصلات الكهربائية، وأجهزة استشعار القرب، والمرحلات الصناعية، ومصادر الطاقة التبديلية، ومفاتيح الحد، والصمامات الكهرومغناطيسية، وكتل التوصيل — وهي الأجزاء “العضوية” التي تجعل المعدات الصناعية تعمل وتتحرك وتتوقف بأمان.
بلغت قيمة السوق العالمية للمكونات الإلكترونية وحدها حوالي $498 مليار في عام 2024، مع توقعات بوصولها إلى $735 مليار بحلول عام 2029. لكن هذا الرقم لا يعكس الحجم الحقيقي لقطاع المكونات الكهربائية الأوسع نطاقًا، والذي — عند إضافة معدات توزيع الجهد المنخفض ومكونات التحكم الصناعية وأجهزة الاستشعار والأجهزة الكهروميكانيكية — يرفع إجمالي السوق المستهدف إلى ما يتجاوز بكثير عتبة تريليون دولار عبر القطاعات المترابطة.
تتركز القدرات التصنيعية بشكل كبير في آسيا. فقد نمت مقاطعة تشجيانغ الصينية — ولا سيما ممر يوتشينغ ووينتشو — لتصبح أكثر التجمعات كثافةً في العالم في مجال تصنيع المعدات الكهربائية ذات الجهد المنخفض، حيث تنتج غالبية قواطع الدائرة الكهربائية والموصلات الكهربائية ومصادر الطاقة المتداولة عالميًا. ويهيمن محور شينزين-دونغقوان في مقاطعة قوانغدونغ على المكونات السلبية والمرحلات والتجميعات على مستوى لوحات الدوائر المطبوعة (PCB). وتشكل شنغهاي والمدن التابعة لها ركيزة أساسية في قطاع الجهد العالي والشبكات الذكية في السوق. وخارج الصين، تتصدر اليابان وكوريا الجنوبية مجال المكونات السلبية الدقيقة (مثل المكثفات المتعددة الطبقات ذات السعة العالية (MLCC) من شركتي موراتا وسامسونج إلكترو-ميكانيكس)، بينما تتصدر ألمانيا وسويسرا مجال التحكم الصناعي فائق الموثوقية، وتتصدر الولايات المتحدة مجال أشباه الموصلات والمكونات المتخصصة المخصصة للأغراض الدفاعية.
إليك النقطة الأهم: هذه الصناعة ليست كتلة واحدة متجانسة. ففي أي فئة من فئات المنتجات — على سبيل المثال، مزودات الطاقة القابلة للتبديل المثبتة على سكة DIN — ستجد مصانع تنتج وحدات تقترب من مستوى الجودة المستخدمة في صناعة الطيران، بكفاءة تصل إلى 92%+ وعمر تصميمي يبلغ 10 سنوات؛ ومصانع تصنع منتجات متينة مخصصة للسوق المتوسطة بأسعار تنافسية للاستخدام الصناعي العام؛ ومصانع تنتج وحدات تبدو متطابقة من الخارج، لكنها تقتصد في جودة كل مكون داخلي. قد يصل الفارق في السعر إلى ثلاثة أضعاف أو أكثر بين المستويات العليا والسفلى — وبالنسبة للموزع الذي يخدم أسواقًا حساسة تجاه الأسعار، فإن معرفة أي مستوى يناسب أي عميل هو المهارة التي تميز الأعمال المربحة عن تلك التي تتعامل مع الشكاوى باستمرار.
تخيل الأمر وكأنه سوق قطع غيار السيارات: يمكن تلبية نفس مواصفات “وسادة الفرامل” بواسطة قطعة غيار من فئة OEM من مورد من المستوى الأول، أو علامة تجارية مرموقة في سوق قطع الغيار، أو قطعة غيار عامة مجهولة المصدر من مصنع لم تسمع به من قبل. جميعها تتناسب مع نفس السيارة. لكن هناك قطعتين فقط تود أن يرتبط اسمك بهما. ويتناول الجزء المتبقي من هذا الدليل بناء المعرفة اللازمة للتمييز بينها — دون الحاجة إلى أن تكون مهندسًا.
كيف يتم تصنيع المكونات الكهربائية: المراحل الثلاث لضمان الجودة
هناك حقيقة مزعجة تتعلق بتصنيع المكونات الكهربائية: يمكن لمصنعين أن يتبعا نفس خطوات الإنتاج، ويستخدما آلات من نفس العلامة التجارية، وينتجا مكونات تحمل نفس رقم القطعة — ومع ذلك، يقدم أحدهما منتجات تدوم عشر سنوات، بينما يبدأ الآخر في تسجيل أعطال ميدانية في غضون ستة أشهر. ولا يكمن الفرق في ما إذا كانا لديهم كل خطوة من خطوات التصنيع. وهي تكمن في دقة التنفيذ عند كل مرحلة من مراحل مراقبة الجودة.
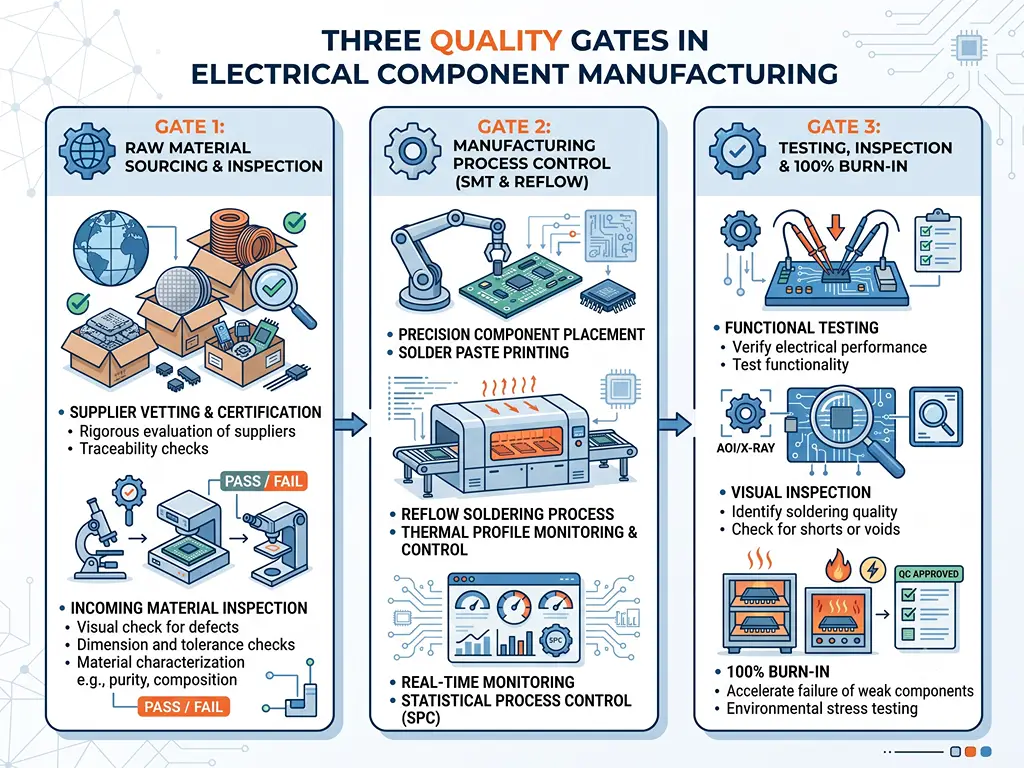
البوابة 1: توريد المواد الخام وفحص الواردات
تتحدد جودة أي مكون كهربائي، إلى حد كبير، قبل أن يصل إلى خط الإنتاج. وتمثل المواد ما بين 50 و70% من تكلفة تصنيع المكون — وهذا بالضبط هو السبب في أنها أول مجال يتم فيه خفض التكاليف.
لنأخذ على سبيل المثال الوصلة الكهربائية البسيطة الموجودة داخل المرحل أو الموصل. للوهلة الأولى، تبدو جميع الوصلات كأقراص صغيرة فضية اللون. لكن تركيبة المادة هي التي تحدد كل شيء: عدد المرات التي يتحمل فيها المفتاح التشغيل، ومدى ارتفاع درجة حرارته تحت الحمل، وما إذا كان ينصهر ويغلق أثناء حدوث ماس كهربائي. كان أكسيد الفضة والكادميوم (AgCdO) هو المعيار الصناعي السائد لعقود — حيث يتميز بقدرة ممتازة على كبح القوس الكهربائي وعمر كهربائي طويل. لكن الكادميوم مادة سامة ومقيدة بموجب لائحة RoHS. البديل الحديث هو أكسيد القصدير والفضة (AgSnO₂)، وهو مادة متوافقة مع المعايير البيئية لكنها تتطلب رقابة أكثر صرامة على عملية التلبيد لتحقيق أداء مماثل. وقد يلجأ المصنع الذي يسعى لخفض التكاليف إلى استخدام سبيكة ذات محتوى أقل من الفضة مع تشتت أقل للأكسيد — فيبدو الملامس متطابقًا في الصورة، لكن عمره الكهربائي ينخفض من 200,000 عملية إلى ربما 50,000 عملية.
يتكرر هذا النمط في كل فئة من فئات المواد. الأسلاك النحاسية لملفات المحولات: نقاء 99.9% مقابل 99.5% — فرق يبلغ 0.4% يؤدي إلى تغيير في المقاومة الكهربائية يكفي لزيادة درجة حرارة التشغيل بمقدار 5–8 درجات مئوية، مما يؤدي على مر السنين إلى تسريع تدهور العزل. رقائق فولاذ السيليكون المستخدمة في قلب المحركات والمحولات: الدرجة B50A470 (فقدان منخفض للحديد) مقابل B50A1300 (قياسي) — حيث يفقد الفولاذ ذو الدرجة الأقل طاقة في شكل حرارة تزيد بثلاث مرات لكل كيلوغرام من مادة القلب. الأغلفة البلاستيكية الهندسية: البولي كربونات البكر أو PA66 مقابل المواد المعاد تدويرها — حيث تصبح الأخيرة هشة بعد 2–3 سنوات من الدورات الحرارية، مما يؤدي إلى تشقق غلاف العميل على سطح مبنى في دبي.
ما يميز المصنعين الجادين عن أولئك الذين يسعون إلى خفض التكاليف في هذه المرحلة ليس ما إذا كانوا يدّعون “فحص المواد الواردة”، بل ما إذا كان بإمكانهم أن يطلعوك على ورقة مواصفات المواد الواردة تتضمن معايير القبول الدنيا — مثل مقاومة الشد، ومؤشر تدفق الذوبان، وتفاوت سماكة الطلاء — وما إذا كان بإمكانهم تتبع أي دفعة من المنتج النهائي وصولاً إلى دفعة المواد الخام التي دخلت في تصنيعها.
البوابة 2: التحكم في عمليات التصنيع
ادخل إلى أي مصنع للمكونات الكهربائية وسترى معدات متشابهة: آلات «الالتقاط والوضع» (SMT)، وأفران إعادة الانصهار، ومحطات اللحام بالموجة، وخطوط التجميع الآلية، ومحطات الاختبار. قائمة المعدات هذه لا تخبرك بأي شيء تقريبًا. ما يهم هو درجة الدقة، والالتزام بالصيانة، واستقرار معلمات العملية.
آلة التجميع والتركيب المثبتة على السطح ليست مجرد “آلة SMT”. فالخط المتطور يحقق دقة تركيب تبلغ ±25 ميكرومتر عند 3σ، مع سرعات تركيب تتجاوز 80,000 مكون في الساعة. قد تظل آلة متوسطة المستوى عمرها عشر سنوات قادرة على وضع المكونات، ولكن بدقة تبلغ ±75μm ونصف السرعة — وإذا لم يتم معايرتها منذ 18 شهرًا، فإن هذه الأرقام تكون مجرد أرقام طموحة وليست أرقامًا فعلية. ويؤثر الفرق في دقة وضع المكونات بشكل مباشر على موثوقية وصلات اللحام في المكونات ذات المسافات الدقيقة بين الأطراف.
وتُعد عملية اللحام بإعادة الانصهار أكثر دقةً في الكشف عن العيوب. فاللحام الخالي من الرصاص (الذي أصبح الآن معيارًا بموجب اتفاقية RoHS) يتطلب منحنى حراري دقيقًا: منطقة تسخين مسبق عند 150–180 درجة مئوية لمدة 60–90 ثانية، ثم الارتفاع التدريجي إلى ذروة تتراوح بين 235 و245 درجة مئوية، مع الحفاظ على الوقت فوق درجة الانصهار (220 درجة مئوية) بين 60 و90 ثانية. وإذا انحرفت عن هذه النطاق بمقدار 10 درجات مئوية أو 10 ثوانٍ، فستنتج إما وصلات لحام باردة (هشة وعرضة للتشقق) أو نموًّا مفرطًا للتركيبات المعدنية (مما يضعف قوة الارتباط). ولا يمكن رؤية أي من هذين العيبين بالعين المجردة. وكلاهما يتسبب في أعطال متقطعة تدفع عملاءك إلى الجنون — حيث “يعمل المنتج عند اختباره، لكنه يتعطل عند تركيبه من قِبل العميل”.”
البعد الثالث هو ما يحدث بعد التجميع. يجب أن يخضع كل مزود طاقة أو مرحل أو مستشعر يغادر المصنع لاختبار “الاحتراق” — وهو تشغيل المنتج بأقصى حمل مقنن لفترة طويلة لإجبار الأعطال المبكرة («معدل الوفيات المبكرة») على الظهور داخل المصنع، وليس في الميدان. بالنسبة لمصادر الطاقة الصناعية، فإن المعيار الذهبي هو اختبار التحمل 100% عند الحمل الكامل لمدة 48 ساعة. إن المصنع الذي يجري اختبار تحمل لمدة 4 ساعات على أساس عينات يضمن إحصائيًا وصول نسبة مئوية معينة من الأعطال المبكرة إلى عملائك.
تخيل الأمر وكأنه الخبز: الوصفة نفسها، وطراز الفرن نفسه — لكن أحد الخبازين يقوم بمعايرة الفرن أسبوعيًا ويتحقق من درجة الحرارة الداخلية باستخدام مسبار، بينما يكتفي الآخر بمراقبة المؤقت ويأمل أن تسير الأمور على ما يرام. كلاهما ينتج كعكة. لكن واحدًا فقط هو الذي ينتج الكعكة نفسها في كل مرة.
البوابة 3: الاختبار والفحص وضمان الجودة
“تم اختباره وفقًا لمعيار 100%” هو الادعاء الأكثر شيوعًا في مجال تصنيع المكونات الكهربائية — وهو الأكثر تضليلًا. والسؤال ليس سواء يتم إجراء الاختبار. والسؤال هو ما يتم اختباره،, ضد ماذا قياسي، و ما إذا كانت البيانات قابلة للتتبع.
يتكون هرم الاختبار السليم من أربع طبقات. يتحقق قسم مراقبة الجودة عند الاستلام (IQC) من أن المواد الخام والمكونات الفرعية المشتراة تستوفي المواصفات قبل دخولها مرحلة الإنتاج. يقوم «اختبار الدائرة» (ICT) بفحص كل مجموعة من لوحات الدوائر المطبوعة (PCB) على حدة للتأكد من صحة وضع المكونات وسلامة وصلات اللحام والمعلمات الكهربائية الأساسية. أما «الاختبار الوظيفي» (FCT) فيقوم بتشغيل المنتج النهائي والتحقق من أدائه للوظيفة المقصودة في ظل ظروف التحميل. وتؤكد «اختبارات الموثوقية» — مثل اختبار التحمّل، والدورات الحرارية، والاهتزاز — أن المنتج سيصمد في بيئة التشغيل المقصودة طوال عمره الافتراضي المتوقع.
قد يعني قيام مصنع بإجراء “اختبار 100%” أنه يقوم بتشغيل كل وحدة والتأكد من إضاءة مصباح LED. وهذا ليس اختبارًا. بل هو مجرد فحص للتشغيل. أما الاختبار الوظيفي الحقيقي فيعني تطبيق الحمل المقنن، وقياس معلمات الخرج مقارنةً بحدود المواصفات، وتسجيل النتائج. ويعني الاختبار الحقيقي للموثوقية التحكم الإحصائي في العملية باستخدام قيم Cpk موثقة — حيث يُعد مؤشر قدرة العملية الذي يبلغ ≥1.33 الحد الأدنى المقبول لعملية تصنيع ذات جودة صناعية، بينما يمثل ≥1.67 عملية خاضعة للتحكم الجيد ويمكن التنبؤ بها.
هناك جانب آخر لا يخطر ببال معظم المشترين أبدًا أن يسألوا عنه: مدى ظهور العيوب. يستخدم الفحص البصري الآلي (AOI) الكاميرات للتحقق من جودة وصلات اللحام على الأسطح المرئية — وهو يكتشف حوالي 80–90% من العيوب الشائعة. لكنه لا يستطيع الرؤية تحت حزمة “شبكة الكرات” (BGA)، حيث توجد كرات اللحام بين الرقاقة واللوحة. ولهذا الغرض، تحتاج إلى الفحص بالأشعة السينية (AXI). فالمصنع الذي يعتمد على الفحص البصري الآلي (AOI) فقط يقول لك في الأساس: «نحن نفحص ما نراه. وما هو مخفي يبقى مخفيًّا».”
النقطة العملية التي يجب أخذها في الاعتبار: عند تقييم ادعاءات الشركة المصنعة بشأن الاختبارات، اطرح ثلاثة أسئلة. هل يمكنكم تقديم تقرير Cpk الخاص بآخر دفعة إنتاج لمنتجي؟ ما هي إجراءاتكم التصحيحية عندما تفشل دفعة ما في فحص ما قبل الشحن — هل يمكنني الاطلاع على مثال حديث؟ وما هي معدات الاختبار التي تغطي أجزاء المنتج التي لا يمكنني فحصها بصريًّا؟
المواد العملية اختبار. تتبع كل مصنع هذه الخطوات. ويكمن الفرق بين مكون مدته 10 سنوات وآخر مدته 6 أشهر في عمق التنفيذ عند كل مرحلة — وليس في وجود تلك المرحلة من عدمه.
تفسير معايير الجودة: ما الذي يهم فعليًّا بالنسبة للمكونات الكهربائية
تجول في أي معرض تجاري للمعدات الكهربائية وسترى أوراق بيانات المكونات مغطاة بشعارات الشهادات — CE، وUL، وCCC، وRoHS، وISO، وIEC، ونصف دزينة أخرى. بعض هذه الشهادات يمثل متطلبات غير قابلة للتفاوض للوصول إلى الأسواق. وبعضها يمثل مؤشرات جودة ذات مغزى. والبعض الآخر مجرد زينة. إن التمييز بين كل نوع من هذه الشهادات هو مهارة أساسية لأي موزع يقوم بالتوريد من الأسواق الدولية.
شهادات السلامة: CE، UL، CCC، وتصاريح الدخول إلى الأسواق الإقليمية
شهادات السلامة هي بمثابة نظام “التأشيرات” للمكونات الكهربائية: فبدون تأشيرة، لا يمكن دخول السوق. لكن الأسواق المختلفة تتطلب تأشيرات مختلفة، وهي غير قابلة للتبادل.
بالنسبة للاتحاد الأوروبي، تُعد علامة CE إلزامية لمعظم المنتجات الكهربائية التي تندرج تحت نطاق «توجيه الجهد المنخفض» (2014/35/EU، الذي يغطي نطاق 50–1000 فولت تيار متردد) و«توجيه التوافق الكهرومغناطيسي» (2014/30/EU). الفارق الجوهري: تعمل علامة CE بالنسبة للعديد من فئات المنتجات على أساس الإقرار الذاتي من جانب الشركة المصنعة — حيث تعلن الشركة المصنعة الامتثال، ولا يلزم وجود مختبر اختبار مستقل. تختلف علامة CE المدعومة بشهادة اختبار صادرة عن هيئة معتمدة اختلافًا جوهريًّا عن علامة CE المُعلنة ذاتيًا، لكن الشعار يبدو متطابقًا على المنتج.
بالنسبة لأمريكا الشمالية، يُعد إدراج المنتج في قائمة UL (أو ما يعادله من CSA أو ETL) الشرط الفعلي. وتميّز UL بين تصنيف “Listed” (شهادة كاملة للمنتج النهائي، وهي العلامة التي يبحث عنها المشترون والمفتشون) وتصنيف “Recognized” (شهادة على مستوى المكونات، وهي ذات أهمية لمصنعي المعدات الأصلية الذين يدمجون هذا الجزء في تجميع أكبر). يُعد المرحل الذي يحمل علامة «معترف به من UL» مناسبًا كمكون؛ ولا ينبغي بيعه كمنتج نهائي قائم بذاته لمستخدم نهائي يتوقع الحصول على منتج «مُدرج في قائمة UL».
بالنسبة للصين، تنطبق شهادة CCC (الشهادة الصينية الإلزامية) على المنتجات المدرجة في قائمة CCC — بما في ذلك قواطع التيار الكهربائي (MCBs) والموصلات الكهربائية وبعض أنواع المفاتيح الكهربائية. أما المنتجات غير المدرجة في القائمة، فيمكنها الحصول على علامة CQC بشكل طوعي. وهناك نقطة عمياء شائعة تتمثل في أن الموزعين الذين يشترون من المصانع الصينية لأسواق التصدير فقط يتلقون أحيانًا منتجات تحمل علامة CCC، لكنها لا تستوفي متطلبات CE أو UL، وذلك لأن مجالات التركيز والحدود الخاصة بالاختبارات تختلف من نظام إلى آخر.
طريقة سريعة للتحقق: اطلب رقم الشهادة، لا تكتفِ بصورة للشعار فقط. فكل هيئة اعتماد شرعية تحتفظ بقاعدة بيانات عامة للشهادات. وإذا لم يتمكن المورد من تزويدك برقم شهادة يمكنك التحقق منه بنفسك، فعليك اعتبار ادعاء الاعتماد غير مؤكد.
معايير إدارة الجودة: ISO 9001 وما بعدها
تُعدّ ISO 9001:2015 المعيار الأكثر شهرةً في مجال أنظمة إدارة الجودة — والأكثر عرضةً لسوء الفهم. تثبت شهادة ISO 9001 أن الشركة تمتلك إجراءات موثقة لإدارة الجودة، ولا تعني أن منتجاتها جيدة. فهي تنص على: “يمتلك هذا المصنع نظامًا لمراقبة كيفية تصنيع منتجاته”. ولا تنص على: “المنتجات التي يصنعها هذا المصنع موثوقة”.”
الفرق العملي مهم للغاية. فالمصنع الحاصل على شهادة ISO 9001 قد ينتج منتجات متوسطة الجودة — لكنه ينتجها بمستوى متوسط ثابت، مع إجراءات موثقة للتعامل مع الشكاوى المتعلقة بجودتها المتوسطة. وعلى العكس من ذلك، قد ينتج مصنع غير حاصل على شهادة ISO 9001 منتجات ممتازة بفضل مهارة فريق المهندسين لديه، لكن دون أي ضمان بأن الدفعة التي ستُنتج غدًا ستكون بنفس جودة الدفعة التي تُنتج اليوم.
للتحقق من صحة ادعاءات الامتثال لمعيار ISO 9001: تأكد من أن هيئة إصدار الشهادات هي عضو موقّع في المنتدى الدولي للاعتماد (IAF) — فالشهادات الصادرة عن هيئات غير أعضاء في IAF تحظى باعتراف دولي محدود. تحقق من نطاق الشهادة — هل تغطي فئة المنتج المحددة التي تشتريها؟ فشهادة ISO 9001 الخاصة بـ“تصنيع المفاتيح الكهربائية” لا تشمل مزودات الطاقة. وتحقق أيضًا من تاريخ أحدث تدقيق رقابي — حيث تتطلب شهادة ISO 9001 إجراء تدقيق رقابي سنوي؛ وقد تكون الشهادة التي خضعت لآخر تدقيق منذ 18 شهرًا قد تم تعليقها بالفعل.
معايير الأداء الخاصة بالمنتجات: IEC و IPC وما تعنيه الأرقام
إذا كانت شهادات السلامة بمثابة التأشيرة، وشهادة ISO 9001 بمثابة رخصة القيادة، فإن معايير أداء المنتج هي المواصفات الفعلية للسيارة — القوة الحصانية، وعزم الدوران، وكفاءة استهلاك الوقود. فهي توضح لك ما يمكن للمكون فعله فعليًّا، وتحت أي ظروف، ولمدة كم من الوقت.
بالنسبة لمعدات التبديل والتحكم ذات الجهد المنخفض، تُعد سلسلة المعايير IEC 60947 الإطار التنظيمي المعياري. وتغطي المواصفة IEC 60947-4-1 المقاطعات ومشغلات المحركات — حيث تحدد فئات الاستخدام مثل AC-3 (تشغيل المحرك العادي) وتحدد الحد الأدنى من التحمل الكهربائي الذي يجب أن يحققه المقاطع. ويُعتبر الموصل المصنّف لمليون عملية كهربائية في إطار AC-3 منتجًا صناعيًّا كفؤًا. أما الموصل المصنّف لـ 2 مليون عملية، فهو في فئة مختلفة تمامًا — حيث سيستمر عمله لفترة أطول بمقدار الضعف في نفس التطبيق، كما أن فرق السعر (الذي يتراوح عادةً بين 20 و40%) يتحول إلى جزء ضئيل من السنت لكل عملية.
بالنسبة لمصادر الطاقة التبديلية، تنظم المواصفة القياسية IEC 62368-1 شروط السلامة، لكن الرقم الأكثر أهمية بالنسبة للموزعين هو الكفاءة. فمصدر الطاقة الذي يعمل بكفاءة تبلغ 85% يحول 15% من طاقة الدخل إلى حرارة. وعند كفاءة تبلغ 92%، ينخفض هذا الرقم إلى 8% — أي ما يقارب نصف الحرارة. ويعني انخفاض الحرارة إطالة عمر المكثف الكهربائي، الذي يمثل آلية التآكل الرئيسية في وحدات تزويد الطاقة. يمكن أن يمثل الفرق بين وحدة بكفاءة 85% ووحدة بكفاءة 92% عمرًا تشغيليًّا إضافيًّا يتراوح بين سنتين وثلاث سنوات في حاوية دافئة، وتوضح مواصفات التموج والضوضاء (≤150mVp-p مقابل ≤50mVp-p) مدى نقاء طاقة الخرج بالنسبة للأجهزة الإلكترونية الحساسة الموجودة في المراحل اللاحقة.
بالنسبة لمستشعرات القرب، تحدد المواصفة القياسية IEC 60947-5-2 معايير الأداء، بما في ذلك مسافة الاستشعار ودقة التكرار. ويُعد مستشعر القرب الحثي القياسي الذي تبلغ مسافة الاستشعار المقدرة فيه 2 مم ودقة التكرار فيه ±10% كافياً لاكتشاف التواجد البسيط. أما بالنسبة لتحديد المواقع بدقة — مثل اكتشاف تغيير الأداة في آلة CNC — فإن دقة التكرار ±2% أمر لا غنى عنه، ويعكس الفارق في السعر دقة التصنيع المطلوبة لتحقيق ذلك.
يتكرر هذا النمط في جميع فئات المنتجات: فهناك دائمًا حد أدنى يمثل “الاستيفاء للمعيار”، وهناك دائمًا حد أقصى يمثل “تجاوز المعيار بشكل ملحوظ”. والشركة المصنعة التي تستطيع أن تحدد لك بالضبط أين يقع منتجها على هذا النطاق — مستندةً إلى بيانات الاختبار — هي التي تستحق أن توجه إليها طلب الشراء.
الامتثال للمعايير البيئية ومعايير المواد: RoHS وREACH وما تشمله كل منهما
تفرض توجيهات RoHS (تقييد استخدام المواد الخطرة، التوجيه 2011/65/EU) قيودًا على ست مواد أصلية — الرصاص، والزئبق، والكادميوم، والكروم سداسي التكافؤ، وPBB، وPBDE — بحد أقصى 0.1% من الوزن لكل منها في المواد المتجانسة (الكادميوم: 0.01%)، بالإضافة إلى أربعة أنواع من الفثالات (DEHP، BBP، DBP، DIBP) بحد أقصى 0.1% لكل منها. يغطي نظام REACH (التسجيل والتقييم والترخيص للمواد الكيميائية، EC 1907/2006) أكثر من 240 مادة تثير قلقًا بالغًا (SVHCs) اعتبارًا من أوائل عام 2026، مع تحديث القائمة المرشحة كل ستة أشهر.
بالنسبة للموزع، فإن المسألة العملية تكمن في التحقق. فالتصريح الذاتي للمورد بالامتثال لمعايير RoHS لا يساوي في الواقع سوى قيمة الورق الذي كُتب عليه. أما تقارير الاختبار الصادرة عن جهة خارجية من مختبر معتمد وفقًا لمعيار ISO 17025، والتي تتضمن رقم تقرير الاختبار وتاريخه وقائمة المواد التي خضعت للاختبار، فهي المعيار الذهبي. يمكن لفحص XRF (الفلورة بالأشعة السينية) التحقق بسرعة من العناصر المقيدة بموجب RoHS على أساس العينات، لكنه لا يستطيع الكشف عن الفثالات — فهذه تتطلب إجراء اختبار GC-MS (الكروماتوغرافيا الغازية - مطياف الكتلة). إذا قدم المورد تقرير XRF وادعى الامتثال الكامل لمعايير RoHS بما في ذلك الفثالات، فإما أنه لا يفهم الفرق أو أنه يأمل ألا تفهمه أنت.
اتجاهات الصناعة التي تعيد تشكيل قطاع تصنيع المكونات الكهربائية
إذا كانت الأقسام السابقة قد أوضحت كيفية تصنيع المكونات الكهربائية واعتمادها، فإن هذا القسم يجيب على السؤال الذي يطرحه كل موزع في نهاية المطاف: هل ستصبح خطوط منتجاتي أرخص أم ستصبح قديمة أم كلا الأمرين معًا؟ فالتغيرات الأربعة التالية ليست تنبؤات بعيدة المدى — بل إنها تعيد بالفعل تشكيل عروض الأسعار التي يقدمها الموردون، وسرعة التسليم، وفئات المنتجات التي تكتسب أو تفقد هامش الربح.
| الاتجاه | التأثير على قطاع التصنيع | ماذا يعني ذلك بالنسبة لعملية التوريد الخاصة بك |
|---|---|---|
| الكهربة والسيارات الكهربائية | تستقطب ترانزستورات IGBT المخصصة لقطاع السيارات، وترانزستورات MOSFET المصنوعة من كربيد السيليكون (SiC)، ومرحلات الجهد العالي، الاستثمارات والقدرات الإنتاجية. ومن المتوقع أن ينمو سوق أجهزة الطاقة المصنوعة من كربيد السيليكون (SiC) عالميًا من حوالي $2.8 مليار في عام 2024 إلى ما يزيد عن $11 مليار بحلول عام 2030. وفي الوقت نفسه، تستفيد الملامسات والمرحلات الصناعية القياسية من الآثار الإيجابية المترتبة على توسع نطاق الإنتاج — فزيادة السعة الإجمالية تعني انخفاض تكلفة الوحدة للمكونات الصناعية التي تشترك في خطوط تصنيع مماثلة. | إذا كنت تعمل في توزيع مكونات التحكم الصناعية، فتوقع ضغوطًا هبوطية على أسعار المقاطع والمرحلات الشائعة خلال السنوات 2–3 المقبلة، حيث سيؤدي التوسع في الطاقة الإنتاجية المدفوع بقطاع السيارات الكهربائية إلى حدوث فائض في العرض في الفئات ذات الصلة. لذا، عليك التفاوض وفقًا لذلك. |
| الذكاء الاصطناعي وتوسيع مراكز البيانات | تُعد مراكز البيانات وخوادم الذكاء الاصطناعي المحرك الأقوى للطلب على مزودات الطاقة عالية الكفاءة، ومقاومات استشعار التيار الدقيقة، والموصلات عالية الكثافة. وقد أصبحت شهادة الكفاءة «80 PLUS» — التي كانت مخصصة في الأصل لمزودات طاقة أجهزة الكمبيوتر — معيارًا فعليًّا للجودة بالنسبة لمزودات الطاقة الصناعية المثبتة على سكة DIN أيضًا، حيث أصبحت فئة «Titanium» (بكفاءة 96%+) المعيار المتميز. | تشهد وحدات تزويد الطاقة تحولًا هادئًا في معايير الجودة: فقد تحولت درجات الكفاءة من “ميزة إضافية” إلى “متطلب أساسي” بالنسبة للعديد من المشترين. ويتيح لك توفير مجموعة من المنتجات تتراوح من الفئة البرونزية إلى الفئة الذهبية تغطية شرائح العملاء التي تهتم بالسعر وتلك التي تهتم بالجودة على حد سواء. |
| إقليمية سلسلة التوريد | تؤدي حالة عدم اليقين في السياسة التجارية وتصاعد الرسوم الجمركية إلى تسريع عملية تنويع الصناعة التحويلية بعيدًا عن الاعتماد على دولة واحدة. وتبرز فيتنام والهند والمكسيك كمراكز تصنيع ثانوية للمكونات الكهربائية، لا سيما المنتجات الموجهة إلى أسواق أمريكا الشمالية وأوروبا. | يقدم لك المورد الذي لديه شراكات راسخة في مجال التخزين أو التوزيع الإقليمي خارج الصين فترات تسليم أسرع ومرونة في التعريفات الجمركية. عند تقييم الموردين الجدد، استفسر عن قدراتهم اللوجستية في إدارة عدة مستودعات — فقد أصبحت هذه الميزة عاملاً تمييزياً تنافسياً بوتيرة أسرع مما يدركه معظم الموزعين. |
| التصغير والتكامل | تتقلص أحجام المكونات مع زيادة وظائفها. وتزداد نسبة دمج بروتوكولات الاتصال الرقمية، مثل IO-Link أو غيرها، في أجهزة الاستشعار. كما توفر وحدات تزويد الطاقة قدرة أكبر من حيث الوات في أحجام أصغر على سكة DIN. وتدمج المرحلات نقاط تلامس للتشخيص. | عادةً ما يشير الحجم الأصغر مع الحفاظ على نفس المواصفات إلى جيل أكثر تقدمًا من عمليات التصنيع — وهو ما يرتبط عادةً بجودة إجمالية أفضل. لا تقارن المكونات بناءً على السعر والمواصفات وحدها؛ فقد يكون شكل المكون مؤشرًا خفيًّا على الجودة. |
السمة المشتركة بين هذه الاتجاهات الأربعة جميعها، وهي التميز في التصنيع — الجودة الثابتة، والتسليم الموثوق، والقدرة على إنتاج منتجات متعددة الفئات — تزداد قيمتها، ولا تقل. والمصانع التي ستزدهر ليست الأرخص، بل تلك التي تسهل حياة موزعيها.
كيفية تقييم الشركات المصنعة للمكونات الكهربائية: قائمة مرجعية عملية للمشتري
كل ما ورد في الأقسام السابقة — عمليات التصنيع، ومعايير الجودة، واتجاهات الصناعة — يقودنا إلى سؤال عملي واحد: عندما يرسل لك مندوب مبيعات إحدى الشركات المصنعة عرض أسعار وكتيبًا، كيف يمكنك التمييز بين الجوهر وأساليب التسويق؟
الخطأ الأكثر شيوعًا في تقييم الموردين هو حصر القرار في السعر والشهادات. فجدول بيانات مكون من ثلاثة أعمدة — “سعر الوحدة”، “CE؟”، “ISO؟” — لا يُعد تقييمًا. بل هو مجرد مقامرة. أما التقييم الموثوق فيشمل خمسة أبعاد. وتشكل هذه الأبعاد مجتمعةً “فحصًا صحيًّا” للمورد يمكنك إجراؤه من مكتبك، دون الحاجة إلى أن تكون مهندسًا.
القدرات التصنيعية: ما وراء قوائم المعدات
قوائم المعدات هي أسهل ما يمكن للمصنع أن يبالغ فيه. نعم، لديهم آلات SMT. فكل مصنع يدعي امتلاك آلات SMT. والسؤال الحقيقي هو: ما هو الجيل الذي تنتمي إليه هذه الآلات، وما مدى جودة صيانتها، وما مدى الاستفادة الكاملة منها؟
تبلغ معدلات وضع المكونات في آلة «الالتقاط والوضع» (SMT) من الفئة المتوسطة ما بين 30,000 و50,000 مكون في الساعة (CPH)، مع دقة وضع تبلغ حوالي ±50 ميكرومتر. أما خط الإنتاج عالي السرعة من الجيل الحالي فيعمل بمعدل 80,000–150,000 CPH بدقة تبلغ ±25μm. وإذا أظهرت صور معدات المصنع آلات ذات طلاء باهت وشاشات CRT، فإن سنة تصنيع الطراز تدل على شيء ما بشأن فلسفة الاستثمار الرأسمالي المتبعة في المصنع.
ما هو أكثر دلالة من المعدات نفسها هو «فعالية المعدات الإجمالية» (OEE) — وهو مقياس مركب يجمع بين الجاهزية والأداء والجودة. وتبلغ معايير الأداء العالمية لـ OEE 85%+. أما المصنع النموذجي فيعمل في نطاق يتراوح بين 60 و75%. ويشير المعدل الذي يقل عن 60% إلى وجود مشكلات خطيرة في إدارة الإنتاج. أما معدل استغلال الطاقة الإنتاجية — وهو الناتج الفعلي مقسومًا على الحد الأقصى النظري — فيروي قصة مختلفة: فالمعدل الذي يزيد عن 90% يعني أن المصنع يعمل بكامل طاقته وأن طلبك سيُوضع في قائمة الانتظار؛ أما المعدل الذي يقل عن 50% فيعني أن المصنع يمتلك طاقة إنتاجية تفوق عدد العملاء، وهو ما قد يفسر سبب تقديمهم لعروض أسعار تنافسية للغاية، ولكنه يثير تساؤلات حول جدواهم على المدى الطويل.
ثلاثة أسئلة يجب طرحها: “هل يمكنكم إرسال مقطع فيديو قصير يوضح خط الإنتاج الذي سيُصنع منتجنا؟” “متى كانت آخر عملية معايرة لأجهزة SMT وأجهزة الاختبار الخاصة بكم؟” “ما هو معدل استغلال الطاقة الإنتاجية الحالي لديكم — وما مدى سرعة قدرتكم على مضاعفة إنتاج منتجنا في حالة ارتفاع الطلب؟”
تقييم واقعي لنظام الجودة
الشهادة المعلقة على الحائط تثبت أن مدققاً قد زار المكان مرة واحدة. أما نظام الجودة الفعّال فيثبت جدارته كل يوم. والفرق واضح إذا عرفت أين تنظر.
ابدأ بمراقبة جودة الواردات. اطلب الاطلاع على نموذج لتقرير مراقبة جودة الواردات — ليس نموذجًا فارغًا، بل تقريرًا حقيقيًّا مكتملًا يتعلق باستلام مواد تم مؤخرًا. سيتضمن التقرير الحقيقي قيمًا مقاسة مقارنةً بحدود المواصفات، وحكمًا بالقبول أو الرفض، ورقم دفعة يمكن تتبعه. أما النموذج الفارغ الذي لا يحتوي على أي بيانات، فهو مؤشر خطير على أن مراقبة جودة الواردات موجودة على الورق فقط.
الانتقال إلى مراقبة العمليات. المعيار الذهبي هو «المراقبة الإحصائية للعمليات» (SPC) باستخدام مخططات المراقبة في الوقت الفعلي. يجب مراقبة الخصائص الرئيسية للعملية — مثل حجم ترسيب معجون اللحام، وقوة التجعيد لوصلات الأطراف، ومقاومة الملف للمرحلات — باستخدام مخططات X-bar R أو ما شابهها، كما يجب توثيق قيم Cpk الناتجة. إن قيمة Cpk تبلغ ≥1.33 للخصائص الحرجة تعني أن العملية قادرة على البقاء ضمن المواصفات في ظل التباين العادي. إن المصنع الذي لا يستطيع إنتاج بيانات Cpk يعترف في الأساس بأنه لا يقيس قدرة العملية.
ويكمل فحص الجودة الصادر الصورة الكاملة. ويحدد معيار أخذ العينات الخاص بمستوى الجودة المقبول (AQL) — الذي يُعرف عادةً باسم “مستوى الفحص العام الثاني” — عدد الوحدات التي يتم فحصها ومعدل العيوب الذي يستلزم رفض المنتج. بالنسبة للمكونات الكهربائية، يجب استخدام مستوى AQL 0.65 أو أكثر صرامةً للعيوب الحرجة (التي تؤثر على السلامة)، ومستوى AQL 1.0 للعيوب الكبرى (التي تؤثر على الأداء الوظيفي)، ومستوى AQL 2.5 للعيوب الطفيفة (التي تتعلق بالمظهر). اسأل: «ما هو مستوى AQL الذي تطبقه للعيوب الحرجة مقابل العيوب الكبرى في الفحص النهائي؟»
واختبار التتبع: “إذا أعطيتك رقم دفعة لمنتج استلمته قبل ستة أشهر، فهل يمكنك أن تخبرني ما هي دفعات المواد الخام التي دخلت في تصنيعه، ومن هم العاملون الذين أداروا كل محطة؟” يمكن للمصنع الذي يحافظ على الجودة أن يجيب بنعم على هذا السؤال في أقل من ساعة.
استقرار سلسلة التوريد وسجل الأداء في مجال التسليم
بالنسبة للموزع، فإن المنتج الممتاز الذي يصل متأخراً شهرين أسوأ من المنتج المقبول الذي يصل في موعده. فعميلك في انتظارك، وسمعتك على المحك.
يُعد مؤشر “التسليم في الموعد وبالكامل” (OTIF) هو المقياس المهم — حيث يقيس ما إذا كانت الطلبية قد وصلت في الموعد المحدد، وما إذا كانت الكمية الكاملة قد تم تسليمها. فالمورد الذي يدعي “تسليمًا في الموعد بنسبة 98%”، لكنه يقتصر في قياسه على «اعتبار الشحنات الجزئية تسليمًا في الموعد»، يخفي معدل OTIF الحقيقي الذي قد يكون أقل بـ 20 نقطة. اطلب سجلات الشحن الفعلية لآخر ستة أشهر — التواريخ، والكميات المطلوبة مقابل الكميات المشحونة — واحسب معدل OTIF بنفسك.
تعد مرونة سلسلة التوريد البعد التطلعي. فإذا توقف المورد الوحيد للمصنع لأحد الميكروكونترولرات الحيوية عن العمل لمدة ثمانية أسابيع — ماذا سيحدث لطلباتك؟ يحافظ المصنع المرن على تأهيل مصدرين على الأقل للمكونات المعرضة لمخاطر الاعتماد على مصدر وحيد، ويحتفظ بمخزون أمان يكفي لأكثر من 4 أسابيع من المواد التي تتطلب وقتًا طويلاً للتوريد. اطرح السؤال مباشرةً: “ما مدى تعرضكم لمخاطر الاعتماد على مصدر وحيد بالنسبة للمكونات المستخدمة في منتجنا، وما هي استراتيجيتكم للتخفيف من هذه المخاطر؟”
شفافية التواصل هي العامل المُضاعف. عندما يحدث تأخير، هل يقوم المورد بإخطارك بشكل استباقي بتاريخ التسليم المعدل والسبب وراء ذلك، أم يلتزم الصمت حتى تقوم أنت بمتابعته؟ هل توجد جهة اتصال واحدة مخصصة لحسابك — وإذا غادر هذا الشخص، فهل هناك أي شخص آخر على دراية بسجل طلباتك؟ هذه العوامل “غير الملموسة” لها عواقب مالية أكثر خطورة مما يعترف به معظم المشترين.
هيكل التكاليف وشفافية التسعير
السعر الوحدوي الوارد في عرض الأسعار هو نقطة البداية في مناقشة التكلفة، وليس نهايتها. والمقياس الذي يهم الموزع هو «التكلفة الإجمالية للملكية» (TCO): السعر الوحدوي مضافًا إليه تكاليف اللوجستيات الواردة، والرسوم الجمركية، وتكاليف الفحص عند الاستلام، بالإضافة إلى التكلفة المتوقعة لمشاكل الجودة موزعة على حجم الطلب.
وهناك مثال بسيط يوضح ذلك بشكل ملموس. لنفترض أنك تقارن بين موردين اثنين لمكون تشتريه بكمية 10,000 وحدة سنويًّا. يقدم المورد “أ” عرضًا بسعر $4.50 للوحدة، مع معدل عيوب تاريخي يبلغ 1%. أما المورد «ب» فيقدم عرضًا بسعر $4.30 للوحدة، مع معدل عيوب تاريخي يبلغ 3%. للوهلة الأولى، يوفر لك المورد «ب» $2,000 سنويًّا. لكن وجود 3% عيوبًا في 10,000 وحدة يعني فشل 300 وحدة — وكل حالة فشل تكلفك ليس فقط تكلفة المكون، بل أيضًا تكاليف الشحن والجمارك والتواصل مع العملاء والعمليات اللوجستية للاستبدال. وبتقدير متحفظ يبلغ $15 لكل عطل في إجمالي تكلفة حل المشكلة: 300 × $15 = $4,500 في تكاليف الجودة. إن عرض المورد «ب» «الأرخص» يكلف شركتك في الواقع $2,500 إضافية سنويًا.
تُعد «الكمية الدنيا للطلب» (MOQ) أحد العوامل الأخرى التي تؤدي إلى تكاليف خفية. فإذا كانت الكمية الدنيا للطلب تعادل حجم مبيعاتك المعتاد لمدة ثلاثة أشهر، فهذا يعني أن معدل دوران المخزون يبلغ أربع مرات في السنة — مما يؤدي إلى تجميد رأس المال العامل ومساحة المستودع. أما إذا كانت الكمية الدنيا للطلب تعادل حجم المبيعات لشهر واحد، فهذا يعني أن معدل دوران المخزون يبلغ اثنتي عشرة مرة، مما يحرر السيولة النقدية لاستثمارها في منتجات أخرى. ويمكن أن يتفوق الفرق في الكمية الدنيا للطلب بين موردين اثنين بسهولة على فرق سعر الوحدة 5% من حيث التأثير الفعلي على الأعمال.
شروط الدفع هي البعد الثالث. فالدفعة المقدمة بنسبة 30% عن طريق التحويل المصرفي (T/T) مع دفع 70% قبل الشحن، مقابل دفعة مقدمة بنسبة 30% مع دفع 70% عند استلام نسخة من المستندات، مقابل خطاب الاعتماد لمدة 60 يومًا — كل منها يؤثر بشكل مختلف على متطلبات رأس المال العامل. بالنسبة للموزع الذي يعمل بهامش ربح إجمالي يتراوح بين 15 و25%، فإن الفجوة الزمنية البالغة 60 يومًا بين سداد المبلغ للمورد وتحصيله من العميل يمكن أن تضع ضغوطًا كبيرة على التدفق النقدي. لذا، يجب أخذ شروط الدفع في الاعتبار عند إجراء المقارنة جنبًا إلى جنب مع سعر الوحدة.
التواصل، والخدمة، والتأثير المضاعف
المورد الذي يرد على طلب عرض الأسعار (RFQ) في غضون 24 ساعة بتقديم عرض أسعار كامل، وورقات بيانات فنية مكتوبة بلغة إنجليزية واضحة، وبعض الأسئلة التوضيحية حول تطبيقك — مقارنةً بالمورد الذي يرد بعد خمسة أيام بسعر مكون من سطر واحد — ليس فقط أسهل في التعامل معه، بل إن التعامل معه أقل تكلفة أيضًا. فكل ساعة تقضيها في السعي للحصول على توضيحات، أو ترجمة الوثائق، أو شرح المواصفات الفنية الأساسية للمورد، هي ساعة لا تقضيها في بيع منتجاتك لعملائك.
وهنا تصبح بنية قاعدة الموردين الخاصة بك مسألة استراتيجية. يعتمد الموزع الصغير النموذجي على 10 إلى 20 مصنعًا مختلفًا، لكل منها قناة اتصال خاصة بها، وعملية مراقبة الجودة، وترتيبات لوجستية، وشروط دفع. وتبلغ التكاليف الإدارية لإدارة هذا العدد الكبير من علاقات الموردين — والتي تُقدَّر بتحفظ بما يتراوح بين $200 و500 لكل مورد شهريًا في وقت التنسيق ومعالجة المستندات ومتابعة الجودة — آلاف الدولارات من التكاليف الخفية كل شهر. ويؤدي توحيد المشتريات عبر عدد أقل من الموردين الذين يقدمون خطوط إنتاج أوسع نطاقًا إلى خفض هذه التكاليف الإدارية بشكل مباشر. فعندما يقدم مصنع أكثر من 30 فئة من المنتجات تحت سقف واحد، تتغير المعادلة: حيث ينخفض عبء إدارة الموردين على الموزع من إدارة عشرات العلاقات إلى إدارة علاقتين أو ثلاث علاقات فقط، مما يوفر الوقت والتركيز للأنشطة المدرة للإيرادات.
عند تقييم مورد جديد، اسأل نفسك: هل العمل مع هذه الشركة يجعل عملي أسهل أم أكثر تعقيدًا؟ قد تكون الإجابة على هذا السؤال، عند تطبيقها على كل مورد في قائمتك، العامل الأكبر الذي يحدد هامش الربح التشغيلي الخاص بك.
إذا كنت تقوم بتقييم الموردين وترغب في مقارنة مجموعة منتجات ومواصفات شركة تصنيع أخرى، فإن كتالوج منتجات OMCH متاح على الرابط التالي: www.omch.com.
المراجع
-
اللجنة الدولية للكهرباء (IEC). “IEC 61760-1:2026 — تقنية التركيب السطحي”. 2026.
https://www.une.org/encuentra-tu-norma/busca-tu-norma/iec/?c=116912 -
IPC. “IPC-A-610 — مقبولية التجميعات الإلكترونية”.”
https://shop.ipc.org/standards/standard-only -
IEC. “سلسلة IEC 60947 — أجهزة التبديل والتحكم ذات الجهد المنخفض.”
https://www.iec.ch/ -
المفوضية الأوروبية. “توجيه RoHS 2.0 2011/65/EU.”
https://ec.europa.eu/environment/topics/waste-and-recycling/rohs-directive_en -
الوكالة الأوروبية للمواد الكيميائية (ECHA). “قائمة المواد المرشحة للانضمام إلى قائمة المواد شديدة الخطورة (SVHC) بموجب لائحة REACH”.”
https://echa.europa.eu/candidate-list-table -
Research and Markets. “تقرير سوق المكونات الكهربائية والإلكترونية لعام 2026”. 2026.
https://www.researchandmarkets.com/reports/5792767/electrical-electronics-components-market-report -
مدونة المكونات السلبية. “تحديات الجودة وتخفيف المخاطر للمكونات السلبية في البيئات القاسية”.”
https://passive-components.eu/quality-challenges-and-risk-mitigation-for-passive-components-in-harsh-environments/

 English
 Arabic
 Turkish
 Russian
 Spanish
 French
 Indonesian
 Portuguese
 Thai
 Vietnamese